
선삭 부품의 측면 피처라고 해서 특정 선반 축이 자동으로 요구되는 것은 아닙니다. C축 운동과 Y축 운동 사이의 선택은 피처가 어디에 위치하는지, 어떤 형상인지, 부품이 어떻게 고정되는지, 그리고 불안정한 셋업 없이 공구가 해당 피처에 도달할 수 있는지에 달려 있습니다. “더 많은 축”을 답으로 삼으면 불필요한 운동이 추가되거나 더 단순한 가공 경로가 가려질 수 있습니다.
이 글은 피처 수준의 선택에 초점을 맞춥니다. 회전 C축 위치 지정만으로 충분한 경우, Y축 이동이 라이브 툴의 접근 가능 범위를 바꾸는 경우, 그리고 턴밀 경로를 선택하기 전에 어떤 정보를 검토해야 하는지 다룹니다. 이는 기계 브랜드의 카탈로그 비교나 특정 구성이 보편적으로 더 정밀하다는 주장이 아닙니다.
부품 좌표계로 피처를 설명하기
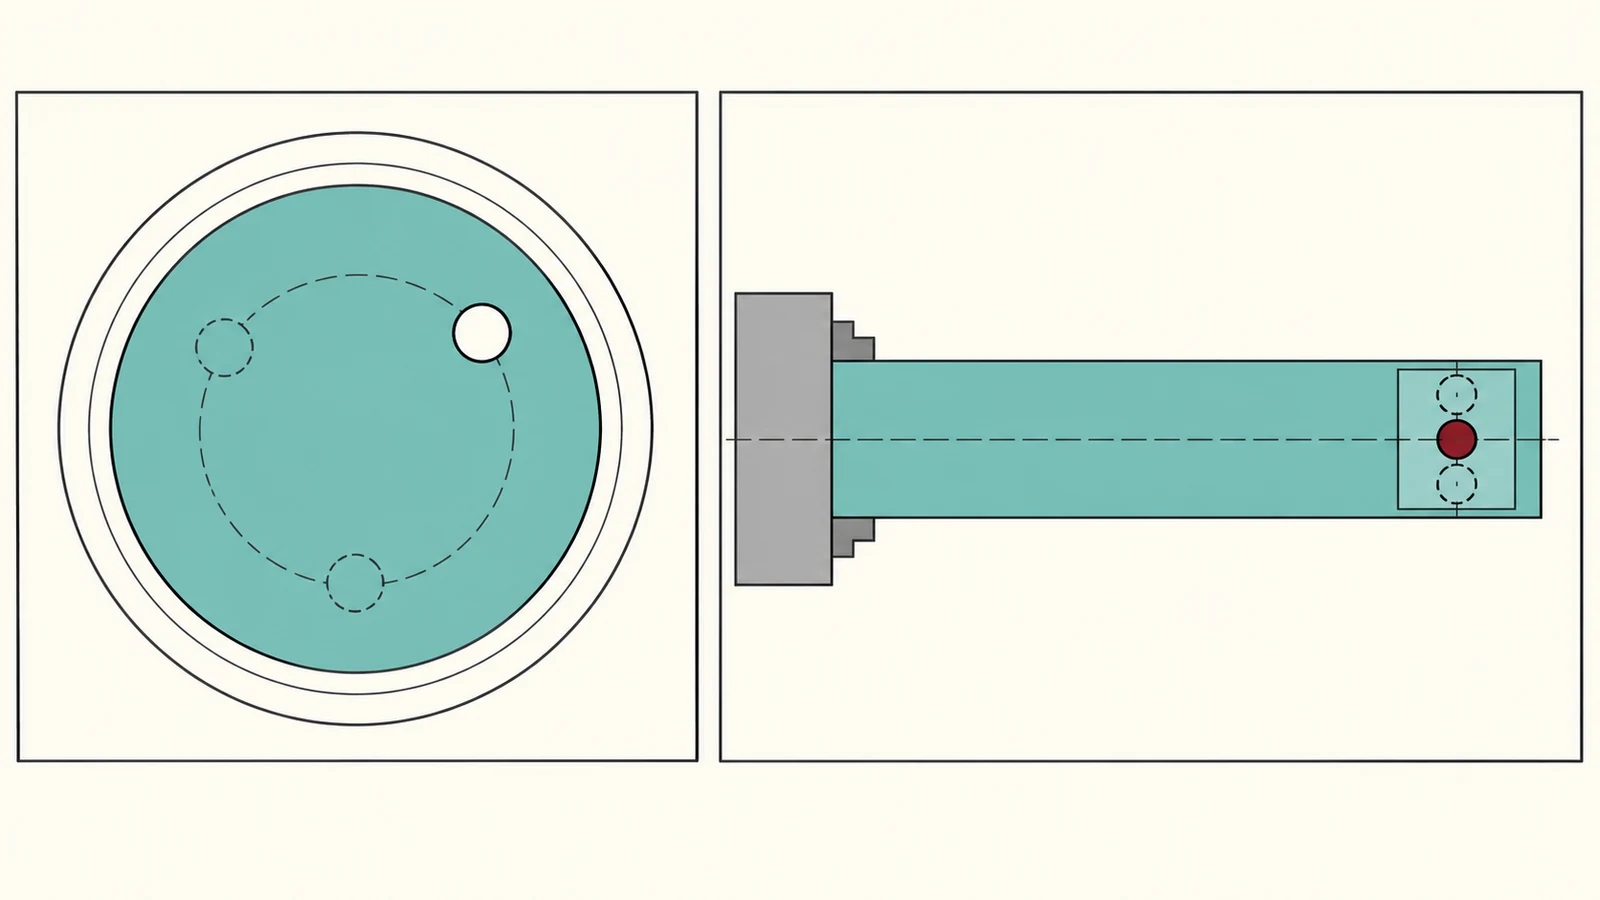
도면 뷰나 모델에서 시작하여 선삭 축을 기준으로 피처의 위치를 파악하십시오. 방사형 홀인지, 평면인지, 슬롯인지, 숄더 근처의 교차 피처인지, 아니면 경사면인지 확인하십시오. 피처가 부품 중심에 있는지, 중심에서 오프셋되어 있는지, 또는 특정 클로킹 각도에 위치하는지 명시하십시오. “측면 홀”과 같은 표현은 운동 전략을 선택하기에 너무 광범위합니다.

다음으로 기능적 관계를 파악하십시오. 원주 방향으로 클로킹만 필요로 하는 방사형 홀은 바닥면이 결합면을 기준으로 배향되어야 하는 오프센터 포켓과는 다른 과제를 제시할 수 있습니다. 제어 데이텀, 요구되는 위치와 방향, 그리고 해당 피처가 선삭 직경과 동일한 셋업에서 가공되어야 하는지 여부를 기록하십시오.
마지막으로 공구 접근성과 칩 배출 여유를 고려하십시오. 숄더 근처의 피처는 부품, 척 또는 공구 홀더에 의해 가려질 수 있습니다. 작은 측면 피처는 도달 가능하더라도 검사가 어려울 수 있습니다. 축 선택은 단순히 프로그램된 운동을 가능하게 하는 것이 아니라 실제 접근성 및 관계 문제를 해결해야 합니다.
C축 운동이 기여하는 부분
C축 기능을 사용하면 기계 구성에 따라 스핀들이 부품 축 주위의 각도 위치를 인덱싱하거나 보간할 수 있습니다. 라이브 툴링과 함께 사용하면 선택된 클로킹 위치에서 방사형 피처를 지원할 수 있습니다. 선삭 중심선 주위로 방향이 정의되는 단순한 방사형 홀이나 평면의 경우, 인덱싱된 C축 위치 지정은 더 복잡한 경로 없이 필요한 방향을 제공할 수 있습니다.
클로킹 반복성과 피처 위치는 여전히 기계, 공작물 고정, 공구, 셋업 및 검사 계획에 달려 있습니다. C축 위치 지정이 부품 데이텀을 정의하거나 선삭면과 측면 피처 사이의 관계를 검증할 필요성을 없애지는 않습니다. 부품을 분리하고 다시 클램핑하면 각도 데이텀을 다시 설정해야 할 수 있습니다.
일부 선반 구성은 C축 위치 지정을 라이브 툴링 및 기타 운동과 결합하며, 정확한 운동 세트는 다양합니다. 일반적인 축 이름으로 기능을 추론하지 말고 실제 기계와 공정 경로를 검토하십시오. 사이트의 CNC 선삭 역량 은(는) 2차 피처가 있는 선삭 부품에 관한 관련 공정 개요입니다.
Y축 운동이 접근성을 바꾸는 지점
Y축 운동은 라이브 툴을 스핀들 중심선으로부터 멀어지는 방향으로 이동시켜, 공구가 편심 형상에 접근하는 방식을 변경할 수 있습니다. 공작 기계에 따라, 이는 특정 평면, 포켓 또는 밀링 형상을 더 직접적으로 가공할 수 있게 해줍니다. 또한 필요한 형상과 셋업이 허용하는 경우, 작업 간 부품 재위치 설정의 필요성을 줄일 수 있습니다.
Y축 이동이 모든 편심 형상에 자동으로 필요한 것은 아닙니다. 형상의 크기, 위치, 공구 직경, 홀더 간섭 여유 및 필요한 방향이 고정된 방사형 접근으로 충분한지를 결정합니다. 반대로, 2차원 도면에서 중심에 가까워 보이는 형상도 인접한 숄더, 포켓 벽 또는 데이텀 관계 때문에 추가 이동이 필요할 수 있습니다.
연속 또는 동기화된 이동은 프로그래밍 및 검증 요구를 증가시킬 수 있습니다. 공정은 공구 중심 거동, 기계 기구학, 공작물 고정 및 진입과 이탈 경로를 고려해야 합니다. 형상이 동기화된 선삭과 밀링을 필요로 할 만큼 복잡한 경우, 턴밀 가공 공정 페이지에서 관련 공정 맥락을 제공합니다; 그래도 도면이 부품에 필요한 것을 결정합니다.
축을 피처에 맞추기
| 형상 상황 | 첫 번째 이동 질문 | 확인할 사항 |
|---|---|---|
| 정해진 시계 각도의 방사형 홀 | 부품을 인덱싱하고 라이브 툴이 방사형으로 접근할 수 있습니까? | 클로킹 데이텀, 홀 위치 및 숄더 간섭 여유 |
| 평면 또는 단순 측면 형상 | 고정된 스핀들 방향이 필요한 절삭을 제공합니까? | 공구 접근, 형상 폭 및 필요한 방향 |
| 편심 포켓 | 공구가 스핀들 중심선을 가로질러 이동해야 합니까? | 포켓 위치, 바닥 방향 및 홀더 외곽 범위 |
| 경사 또는 복합 측면 형상 | 고정 인덱싱으로 해당 피처에 도달할 수 있는가, 아니면 연동 운동이 필요한가? | 표면 법선, 데이텀 체인 및 경로 전환 |
| 여러 측면의 피처 | 하나의 셋업으로 신뢰할 수 있는 데이텀을 유지하면서 모든 측면에 도달할 수 있는가? | 척/조 인터퍼런스, 재클램핑 위험 및 검사 접근성 |
이 표는 논의 범위를 좁혀 주지만 제조 가능성 검토를 대체하지는 않습니다. 실제 기종마다 사용 가능한 운동, 공구 방향, 이송 범위 및 스핀들 동작이 다릅니다. 프로그래머는 의도된 구성에서 공구 경로를 확인해야 하며, 엔지니어링은 부품이 요구하지 않는 기계 축을 규정하기보다 도면이 기능 형상에 집중되도록 유지해야 합니다.
전체 셋업과 데이텀 체인 검토하기
경로를 확정하기 전에 하나의 좌표 체계에서 회전 축, 각도 데이텀 및 2차 피처의 위치를 확인하십시오. 피처가 평면이나 교차 홀을 기준으로 각도 정렬되는 경우, 해당 기준이 회전 중심선과 어떻게 관련되는지 명시하십시오. 그렇지 않으면 공구 경로가 내부적으로 일관되더라도 프로그래머와 검사원이 서로 다른 영점 기준을 만들 수 있습니다.
소재에서 완성 형상까지 부품의 공정 순서를 검토하십시오. 면이나 직경을 먼저 선삭한 다음 이를 측면 피처 셋업을 설정하는 데 사용할 수 있습니다. 부품을 재클램핑하는 경우 각도 및 축방향 데이텀이 어떻게 복원되는지 고려하십시오. 셋업 수가 적은 경로는 핸들링을 줄일 수 있지만, 공작물 고정과 데이텀 전달이 신뢰할 수 있을 때만 그렇습니다.
공칭 절삭 위치만이 아니라 가장 가까운 지점에서의 공구 간섭 여유를 확인하십시오. 홀더, 척, 심압대 및 인접한 공작물 고정 요소가 접근 및 후퇴 이동을 제약할 수 있습니다. 칩 배출과 검사 접근성도 평가하십시오. 피처를 가공할 수 있는 운동이라도 칩이 갇히거나 완성 표면을 측정하기 어렵게 만들 수 있습니다.
견적 또는 설계 검토를 위해서는 전체 모델, 도면, 소재, 수량, 중요 피처 관계 및 요구되는 표면 조도를 제공하십시오. 이는 제조 측이 C축 인덱싱, Y축 이송, 다른 셋업 또는 다른 공정이 정당화되는지 평가할 수 있는 근거가 됩니다. 형상과 기능 데이텀이 명확해지기 전에 축을 이름으로 선택하지 마십시오.
자주 묻는 질문
라이브 툴링 선반은 모두 Y축 운동이 있는가?
아닙니다. 기계 구성은 다양합니다. 라이브 툴링이 있는 모든 선반이 동일한 축을 포함한다고 가정하지 말고 실제 사용 가능한 운동과 공구 배치를 확인하십시오.
C축 위치 결정으로 편심 포켓을 가공할 수 있는가?
이는 형상, 공구 방향 및 기계 구성에 따라 달라집니다. C축 인덱싱은 스핀들 주변의 각도 위치를 제어하며, 편심 형상에 도달하거나 방향을 맞추려면 추가 운동이 필요할 수 있습니다.
측면 형상에는 Y축 선반이 항상 더 나은 선택입니까?
아니요. 단순한 방사형 형상은 고정 인덱싱 방식으로 처리할 수 있습니다. 유용한 질문은 해당 형상의 위치와 방향이 추가 이동을 필요로 하는지, 그리고 그것이 전체 셋업을 개선하는지 여부입니다.