
Eine Seitenkontur an einem Drehteil erfordert nicht automatisch eine bestimmte Drehmaschinenachse. Die Entscheidung zwischen C-Achsen- und Y-Achsen-Bewegung hängt davon ab, wo die Kontur liegt, welche Form sie hat, wie das Teil gespannt ist und ob das Werkzeug sie ohne instabile Aufspannung erreichen kann. “Mehr Achsen” als Lösung zu betrachten, kann unnötige Bewegung hinzufügen oder einen einfacheren Bearbeitungsweg verdecken.
Dieser Artikel konzentriert sich auf die Entscheidung auf Konturebene: wann eine rotatorische C-Achsen-Position ausreicht, wann eine Y-Achsen-Bewegung den Zugang für ein angetriebenes Werkzeug verändert und welche Informationen vor der Wahl eines Dreh-Fräs-Wegs geprüft werden sollten. Es handelt sich nicht um einen Katalogvergleich von Maschinenmarken oder um die Behauptung, dass eine Konfiguration universell genauer ist.
Die Kontur in Teilkoordinaten beschreiben
Beginnen Sie mit einer Zeichnungsansicht oder einem Modell und identifizieren Sie die Lage der Kontur relativ zur Drehachse. Handelt es sich um eine radiale Bohrung, eine Fläche, einen Schlitz, eine Querkontur nahe einem Absatz oder eine geneigte Fläche? Geben Sie an, ob die Kontur mittig am Teil, außerhalb der Mitte oder unter einem bestimmten Teilungswinkel positioniert ist. Eine Formulierung wie “Seitenbohrung” ist zu unspezifisch, um eine Bewegungsstrategie auszuwählen.

Identifizieren Sie als Nächstes die funktionale Beziehung. Eine radiale Bohrung, die nur um den Umfang herum geteilt werden muss, kann eine andere Aufgabe darstellen als eine außermittige Tasche, deren Boden relativ zu einer Gegenfläche ausgerichtet werden muss. Notieren Sie das maßgebende Bezugselement, die geforderte Position und Orientierung sowie ob die Kontur in derselben Aufspannung wie die gedrehten Durchmesser bearbeitet werden muss.
Berücksichtigen Sie schließlich den Werkzeugzugang und die Späneabfuhr. Eine Kontur nahe einem Absatz kann durch das Teil, das Futter oder den Werkzeughalter blockiert sein. Eine kleine Seitenkontur kann erreichbar, aber schwer zu prüfen sein. Die Achsenwahl sollte das tatsächliche Zugangs- und Beziehungsproblem lösen und nicht lediglich die programmierte Bewegung ermöglichen.
Was die C-Achsen-Bewegung beiträgt
Die C-Achsen-Fähigkeit ermöglicht es der Spindel, die Winkelposition um die Achse des Teils zu indexieren oder zu interpolieren, abhängig von der Maschinenkonfiguration. Mit angetriebenen Werkzeugen kann dies radiale Konturen an ausgewählten Teilungspositionen unterstützen. Für eine einfache radiale Bohrung oder Fläche, deren Orientierung um die Drehmitte definiert ist, kann eine indexierte C-Achsen-Positionierung die erforderliche Orientierung bieten, ohne einen komplexeren Pfad zu erfordern.
Die Wiederholgenauigkeit der Teilung und die Lage der Kontur hängen weiterhin von der Maschine, der Werkstückspannung, dem Werkzeug, der Einrichtung und dem Prüfplan ab. Die C-Achsen-Positionierung beseitigt nicht die Notwendigkeit, das Teilbezugssystem zu definieren oder die Beziehung zwischen einer gedrehten Oberfläche und der Seitenkontur zu verifizieren. Wenn das Teil entnommen und neu gespannt wird, muss das Winkelbezugssystem möglicherweise neu festgelegt werden.
Einige Drehmaschinenkonfigurationen kombinieren C-Achsen-Positionierung mit angetriebenen Werkzeugen und anderen Bewegungen; der genaue Bewegungsumfang variiert. Prüfen Sie die tatsächliche Maschine und den Prozessweg, anstatt aus einem allgemeinen Achsennamen auf die Fähigkeit zu schließen. Die CNC-Drehkapazität ist die relevante Prozessübersicht für Drehteile mit Sekundärkonturen.
Wo die Y-Achsen-Bewegung den Zugang verändert
Eine Y-Achsen-Bewegung kann ein angetriebenes Werkzeug in einer Richtung von der Spindelmittellinie wegbewegen, die die Anfahrtsrichtung des Fräsers zu einem außermittigen Merkmal verändert. Je nach Maschine kann dies bestimmte Planflächen, Taschen oder gefräste Formen direkter erreichbar machen. Außerdem kann es den Bedarf verringern, das Werkstück zwischen den Arbeitsgängen umzupositionieren, sofern die erforderliche Geometrie und die Einrichtung dies zulassen.
Eine Y-Achsen-Bewegung ist nicht automatisch für jedes außermittige Merkmal erforderlich. Größe, Lage und Werkzeugdurchmesser eines Merkmals, der Freiraum des Halters und die erforderliche Ausrichtung bestimmen, ob eine feste radiale Anfahrt ausreicht. Umgekehrt kann ein Merkmal, das in einer zweidimensionalen Zeichnung nahe der Mitte erscheint, aufgrund einer nahegelegenen Schulter, Taschenwand oder Bezugsbeziehung dennoch zusätzliche Bewegung erfordern.
Kontinuierliche oder koordinierte Bewegungen können den Programmier- und Verifizierungsaufwand erhöhen. Der Prozess muss das Verhalten der Werkzeugmitte, die Maschinenkinematik, die Werkstückaufnahme und den Weg durch Ein- und Ausfahren berücksichtigen. Wenn ein Merkmal komplex genug ist, um koordiniertes Drehen und Fräsen zu erfordern, bietet die Seite Dreh-Fräs-Bearbeitungsprozess verwandten Prozesskontext; die Zeichnung entscheidet jedoch nach wie vor, was das Teil benötigt.
Die Achse an die Kontur anpassen
| Merkmalsituation | Erste Bewegungsfrage | Was zu prüfen ist |
|---|---|---|
| Radialbohrung unter einem definierten Uhrzeitwinkel | Kann das Teil indexiert werden und das angetriebene Werkzeug radial anfahren? | Nullmarkierungsbezug, Bohrungsposition und Schulterfreiraum |
| Planfläche oder einfaches Seitenmerkmal | Liefert eine feste Spindelausrichtung den erforderlichen Schnitt? | Werkzeugzugang, Merkmalsbreite und erforderliche Ausrichtung |
| Außermittige Tasche | Muss sich der Fräser über die Spindelmittellinie hinweg bewegen? | Taschenposition, Bodenorientierung und Halterumhüllung |
| Angestellte oder zusammengesetzte Seitengeometrie | Kann das Merkmal mit fester Indexierung erreicht werden, oder ist eine koordinierte Bewegung erforderlich? | Flächennormalen, Bezugskette und Bahnübergänge |
| Merkmale auf mehreren Seiten | Kann eine Aufspannung alle Seiten erreichen und dabei einen zuverlässigen Bezug beibehalten? | Futter-/Backeninterferenz, Umspannrisiko und Zugang zur Prüfung |
Diese Tabelle grenzt die Diskussion ein, ersetzt jedoch keine Fertigbarkeitsprüfung. Konkrete Maschinenmodelle unterscheiden sich in verfügbaren Bewegungen, Werkzeugorientierungen, Verfahrwegen und Spindelverhalten. Ein Programmierer sollte die Werkzeugbahn in der vorgesehenen Konfiguration bestätigen, während die Konstruktion die Zeichnung auf die funktionale Geometrie konzentrieren sollte, statt eine Maschinenachse vorzuschreiben, die das Teil nicht erfordert.
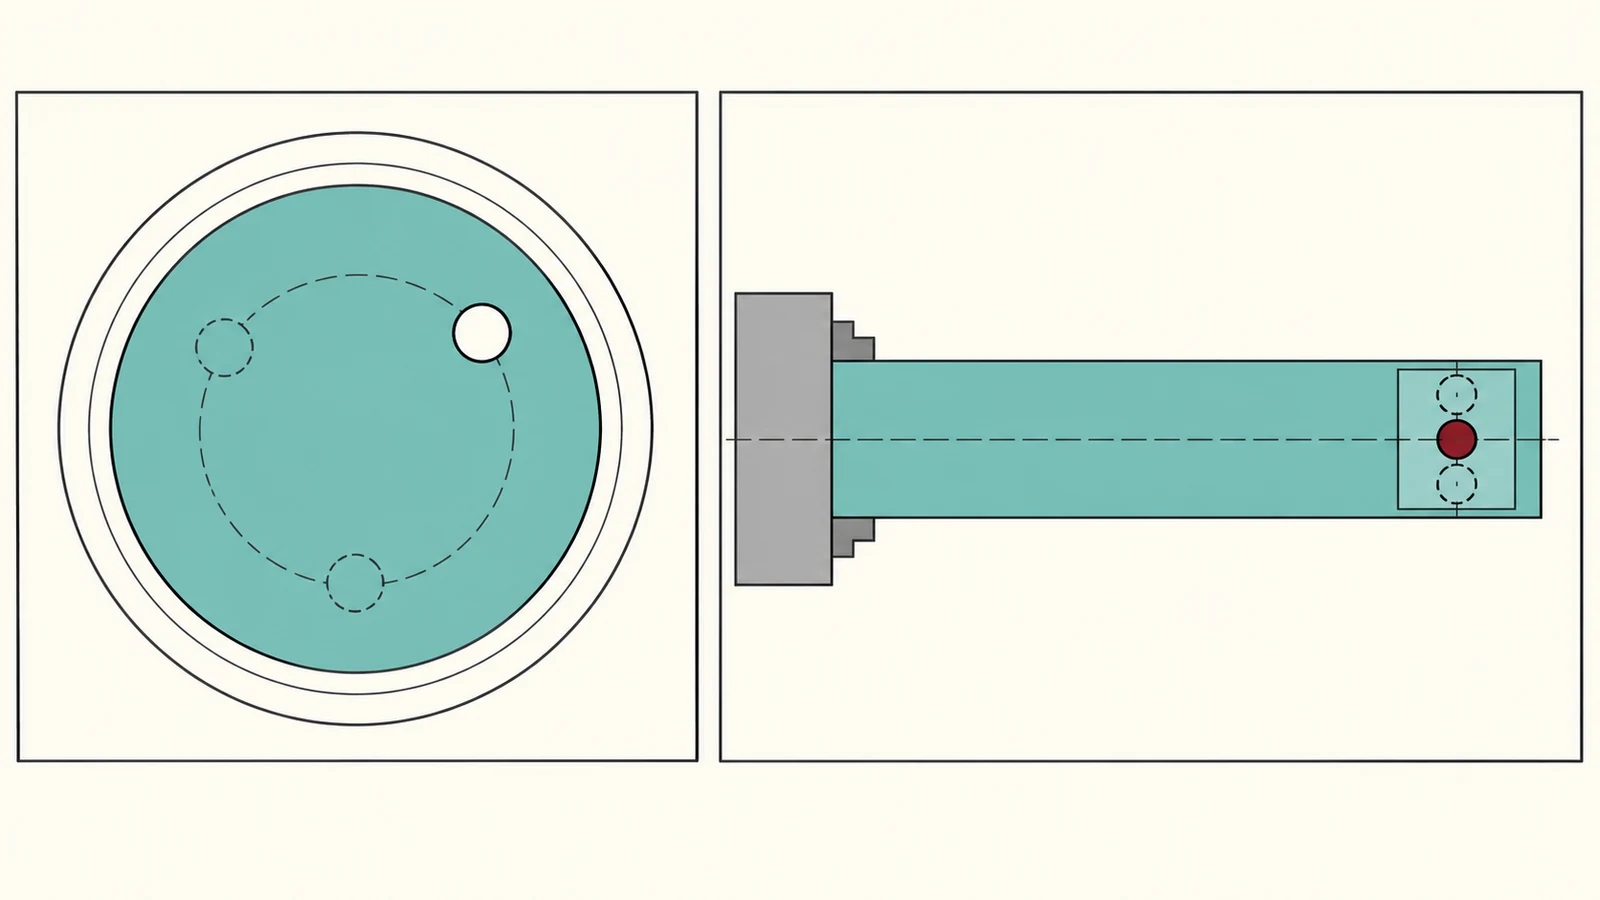
Die gesamte Aufspannung und Bezugskette prüfen
Vor der Festlegung der Route sind die Drehachse, der Winkelbezug und die Lage des Sekundärmerkmals in einem Koordinatensystem zu prüfen. Wenn das Merkmal von einer Fläche oder einem Querloch aus ausgerichtet wird, ist anzugeben, wie sich dieser Bezug zur Drehmitte verhält. Andernfalls können Programmierer und Prüfer unterschiedliche Nullbezüge erzeugen, selbst wenn die Werkzeugbahn in sich konsistent ist.
Prüfen Sie die Abfolge des Teils vom Rohteil bis zur fertigen Geometrie. Eine Stirnfläche oder ein Durchmesser kann zuerst gedreht und dann zur Einrichtung der Seitenmerkmale verwendet werden. Bei einem Umspannen ist zu berücksichtigen, wie die Winkel- und Axialbezüge wiederhergestellt werden. Eine Route mit weniger Aufspannungen kann den Handhabungsaufwand reduzieren, jedoch nur, wenn die Werkstückhaltung und die Bezugsübertragung zuverlässig sind.
Prüfen Sie die Werkzeugfreigängigkeit am engsten Punkt, nicht nur an der nominellen Schneidposition. Halter, Futter, Reitstock und angrenzende Werkstückhalteelemente können Anfahr- und Rückzugsbewegungen einschränken. Bewerten Sie auch Späne- und Prüfzugang: Eine Bewegung, die das Merkmal schneiden kann, kann dennoch Späne einschließen oder die Messung der fertigen Oberfläche erschweren.
Für ein Angebot oder eine Konstruktionsprüfung sind das vollständige Modell, die Zeichnung, das Material, die Stückzahl, kritische Merkmalsbeziehungen und jede geforderte Oberflächenbeschaffenheit bereitzustellen. Dies gibt der Fertigung eine Grundlage, um zu beurteilen, ob C-Achsen-Indexierung, Y-Achsen-Verfahrweg, eine weitere Aufspannung oder ein anderes Verfahren gerechtfertigt ist. Vermeiden Sie die Auswahl einer Achse nach Namen, bevor die Geometrie und die funktionalen Bezüge klar sind.
Häufig gestellte Fragen
Verfügt jede Drehmaschine mit angetriebenen Werkzeugen über eine Y-Achsen-Bewegung?
Nein. Die Maschinenkonfigurationen variieren. Bestätigen Sie die tatsächlich verfügbare Bewegung und Werkzeuganordnung, statt anzunehmen, dass jede Drehmaschine mit angetriebenen Werkzeugen dieselben Achsen umfasst.
Kann eine C-Achsen-Positionierung eine außermittige Tasche bearbeiten?
Es hängt vom Merkmal, der Werkzeugausrichtung und der Maschinenkonfiguration ab. Die C-Achsen-Indexierung steuert die Winkelposition um die Spindel; zusätzliche Bewegung kann erforderlich sein, um eine außermittige Geometrie zu erreichen oder auszurichten.
Ist eine Drehmaschine mit Y-Achse immer die bessere Wahl für Seitenmerkmale?
Nein. Ein einfaches radiales Merkmal kann mit einem festen indexierten Ansatz bearbeitet werden. Die entscheidende Frage ist, ob Lage und Ausrichtung des Merkmals den zusätzlichen Verfahrweg erfordern und ob dies die gesamte Einrichtung verbessert.