
CNC加工部品のAQLサンプリング計画は、ロット合格判定ルールであり、出荷品に欠陥がないことを保証するものではありません。. これは、サンプルの選定方法、欠陥の分類方法、および合意された規格または顧客手順の下で合格または不合格を引き起こす不適合の数を定義します。この計画は不要な検査を削減できますが、それはロットが一貫しており、重要なリスクが別途処理されている場合に限られます。.
間違った最初の質問は「どのAQLを使用していますか?」です。有用な順序は次のとおりです。何が失敗する可能性があるか、結果はどの程度深刻か、ロットはどのように製造されたか、どの特性が100%管理を必要とするか、残りをリリースするためにどのような証拠が必要か。これらの答えが、AQLサンプリングがそもそも適切かどうかを決定します。.
サンプリング表を開く前に、この決定パスを使用してください。
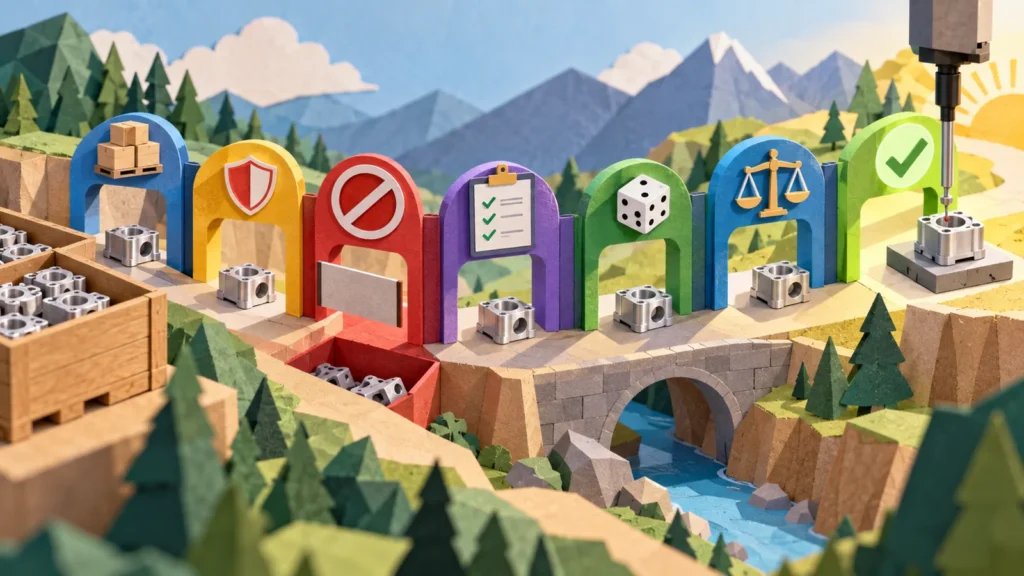
いずれかのステップが欠けている場合、サンプルサイズだけでは防御可能な計画にはならない。.
ロット定義は、多くの計画が静かに失敗する場所である
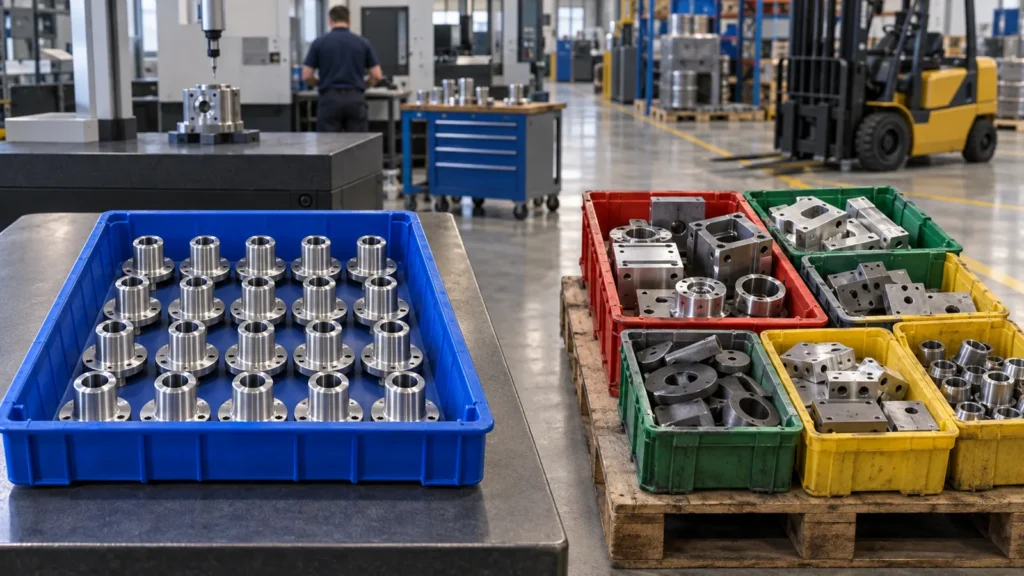 サンプリングは、選ばれた単位がロットを代表することを前提とする。この前提は、「ロット」が複数の材料ヒート、機械、治具、作業者、工具寿命の期間、または外部プロセスバッチを組み合わせた場合に弱まる。5個のサンプルは、5個すべてがたまたま1台の機械から来た場合、すべての流れを代表することはできない。
検査の前に、出荷を意味のあるサブロットに分割すべきかどうかを決定する。工具折損、オフセット変更、手直し事象、または2番目の材料バッチは、境界を生み出す可能性がある。トレードオフは実務的である。より小さなロットは封じ込めを改善できるが、総サンプリング数が増える可能性がある。正しい境界は、変動と欠陥が製品にどのように入り込むかに従う。
反復生産では、一貫したロット識別が傾向分析も支える。合否履歴は、1つのロットが注文ごとにほぼ同じ意味を持つ場合にのみ有用となる。その識別は、より広範な CNC machining quality control 計画および実際に使用された経路と整合しているべきである 精密CNC生産加工.
重大、主要、軽微は汎用的なラベルではありえない
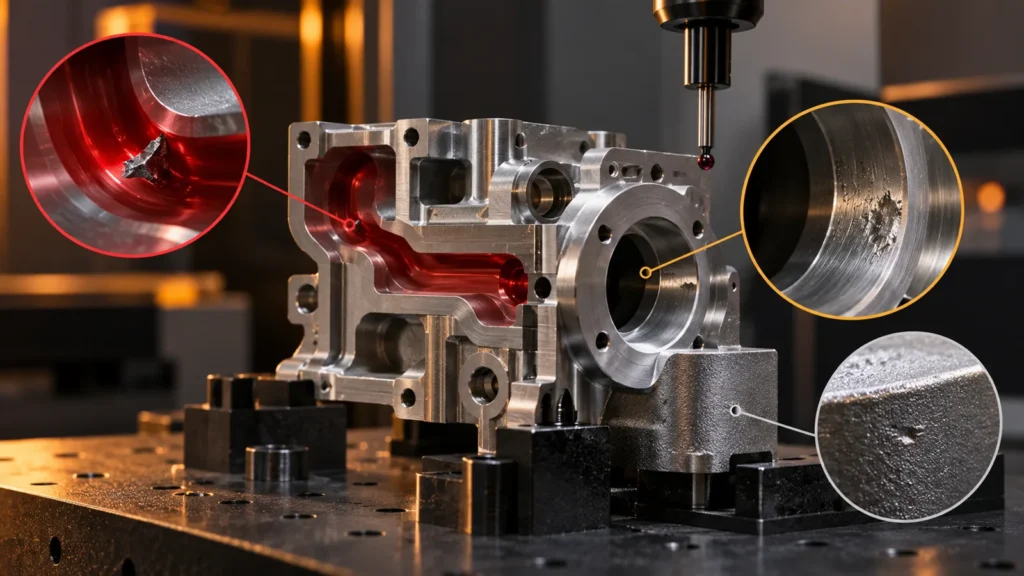 欠陥クラスは、実際の部品に対する結果を記述すべきである。密封された流体経路内のバリは重大である可能性がある一方、非機能的な外縁上の同等のバリは主要または軽微である可能性がある。組立後に隠れる外観上のマークは、シール面の傷とは異なる。買い手は、検査前に定義を提供するか、供給者の提案を承認すべきである。.
これらは計画上の例であり、普遍的な分類ではない。顧客の図面、仕様書、発注書、業界規則、および最終用途が最終的な定義を左右する。1つの不具合が複数の要求事項に違反することもある。修理が容易であるという理由だけで格下げすべきではない。.
この表はあくまで例であり、検査戦略ではない
 一般的な属性サンプリング方式では、ロットサイズと検査水準を用いてコード文字を選定し、次にそのコード文字とAQLを用いてサンプルサイズおよび合格/不合格判定数を決定する。通常検査、厳格検査、緩和検査の切替規則は、過去の実績に応じて適用されることがある。正確な数値は記憶ではなく、合意された現行の標準または顧客の表から取得しなければならない。
検査水準は識別力とコストを変化させる。特別水準は、少量のサンプルが必要な高価または破壊的な検査に用いられることがあり、一般水準は日常的な合格判定に一般的である。検査が不便であるという理由だけで低い水準を選ぶことは、その計画の保護水準を変えてしまう。
AQLはまた、「この出荷における不良品の許容割合」と誤解されることが多い。それはその不良率を直接許可するものではなく、合格したサンプルは測定されていないすべての単位が適合することを証明するものではない。それは生産者リスクと消費者リスクを伴う統計的な合格判定手順である。買い手は、そのトレードオフがその特性に適しているかどうかを判断すべきである。.
 AQL属性サンプリングは、検査した各単位または特性が適合するかどうかを記録する。ねじ山の有無、仕上げの可否、寸法が限界内か限界外かといった判定に有効である。通常、限界からの距離は切り捨てられる。公差内に1ミクロン収まる直径も、呼び寸法どおりの直径も、どちらも適合として数えられる。
計量データは実際の測定値を保持する。その情報により、部品が仕様限界を超える前に、中心の偏り、ばらつき、工具摩耗、およびドリフトを明らかにできる。厳しい生産直径では、時系列に並べた一連の測定値が、最終的な合否単位の集計よりも工程管理をよりよく支えることがある。属性サンプリングは依然として出荷判定を行えるが、有用な工程情報の代わりにすべきではない。.
検査計画はこれら3つすべてを組み合わせることができます。重要なのは、どの証拠が生産を管理し、どのルールがロットをリリースするのかを明示することです。そうすることで、AQL表に、それが設計上想定していない工程監視の問題を解決させようとすることがなくなります。.
一部のCNC特性はAQLサンプリングを回避すべきです
 サンプリング表は、全数検査や工程予防の要求を覆すべきではありません。単一の故障が許容できない結果をもたらす場合、すべての部品にその結果をシリアル化して記録する必要がある場合、または顧客契約が明示的にそれを要求する場合には、個別検証が適切なことがあります。
その他の特性は、工程を通じて管理する方が適しています。すべてのねじ山に対するゴー/ノーゴーチェック、重要穴の自動プロービング、工具寿命監視、プログラム選択のポカヨケ、またはインプロセスフィードバックは、最終サンプルよりも効果的に流出を防ぐことができます。破壊試験は別のケースを生み出します。サンプルはユニットを破壊し、多くの場合、別のロットおよび試験方法に従います。.
目標は最大限の検査ではありません。故障の影響を管理するために、適切な段階に配置された十分な証拠です。.
ランダムサンプリングは実際の梱包条件に耐えなければなりません
 “「10個を検査した」というだけでは、代表性については何も言えません。もし10個すべてが、作業者がオフセットを修正した後の最終トレイから取られたものであれば、そのサンプルはリスクの高い初期生産を避けている可能性があります。サンプリングは、必要に応じて異なるコンテナ、層、時間的位置、治具ステーション、またはシリアル化された範囲に及ぶべきです。
判定が保留されている間、ロットは管理された状態に保たれるべきです。合格品と未検査品を新しいロットと混在させてはなりません。不合格品は識別されるべきであり、選別記録には検査数量、発見された欠陥、手直し数量、再検査結果が示されるべきです。AQL不合格は行動を起こすトリガーであり、すべての部品が欠陥であることの証明ではありません。
海外出荷の場合、検査が表面処理の前、処理後、梱包前、または複数の段階のいずれで行われるかを定義してください。寸法は陽極酸化処理の前には合格し、後には変化する可能性があります。外観表面は梱包中に損傷する可能性があります。サンプリングポイントは、リリースされる特性と一致していなければなりません。.
 「AQL 1.0」のような発注書の注記は不完全です。再現可能な計画では以下を特定する必要があります:
写真、作業標準、または限界見本は、目視判定の整合に役立ちます。寸法検査については、図面改訂版、測定方法、および報告ルールを管理すべきです。Juchengの 品質能力 ページは一般的な検査の文脈を示していますが、サンプリング計画は特定の注文ごとに合意される必要があります。.
サンプリング計画のFAQ
AQL 1.0は不良率1%が許容されるという意味ですか?
いいえ。AQLは統計的なロット合格判定方式におけるパラメータであり、不適合品がちょうど1%出荷されてもよいと直接述べるものではありません。.
サンプルに不良が含まれていてもロットが合格することはありますか?
定義された不良クラス、サンプルサイズ、合格判定個数によってはあり得ます。重大な不良には合格判定個数ゼロの規則が適用される場合があります。判定は合意された表によって管理されます。.
サンプリングしたロットが不合格となった後はどうなりますか?
対応はあらかじめ定義しておくべきです。典型的な措置には、ロットの保留、原因調査、全数選別、該当部品の手直しまたは交換、証拠の提出、および規定された再サンプリングまたは顧客承認ルールの適用が含まれます。.
工程能力は最終サンプリングの代わりになりますか?
工程が安定しており顧客が同意する場合、能力の証拠によって別の管理戦略を正当化できることがありますが、契約上の受入検査を自動的に置き換えるものではありません。.
健全なAQL計画は意思決定システムです。. 一貫したロットを定義し、結果の重大性を分類し、重要な特性を保護し、サンプルを無作為化し、表を一貫して適用し、不合格の意味を明確に規定します。この規律により、小さなサンプルがすべてのCNC部品を保証できるふりをすることなく、サンプリングを経済的に行えます。.