
Ein AQL-Stichprobenplan für CNC-bearbeitete Teile ist eine Losannahmeregel, kein Versprechen, dass die Lieferung keine Fehler enthält. Er legt fest, wie eine Stichprobe ausgewählt wird, wie Fehler klassifiziert werden und wie viele Nichtkonformitäten unter einer vereinbarten Norm oder Kundenverfahren zur Annahme oder Ablehnung führen. Der Plan kann unnötige Prüfungen reduzieren, aber nur, wenn das Los kohärent ist und kritische Risiken separat behandelt werden.
Die falsche Ausgangsfrage ist “Welchen AQL verwenden Sie?” Die sinnvolle Reihenfolge ist: Was kann ausfallen, wie schwerwiegend sind die Folgen, wie wurde das Los produziert, welche Merkmale erfordern 100%-Kontrolle und welche Nachweise sind erforderlich, um den Rest freizugeben? Die Antworten bestimmen, ob AQL-Stichprobenprüfung überhaupt geeignet ist.
Verwenden Sie diesen Entscheidungspfad, bevor Sie eine Stichprobentabelle öffnen
- Definieren Sie das Los. Teile sollten die relevante Zeichnungsrevision, Material- und Prozesshistorie sowie einen einigermaßen konsistenten Produktionsweg gemeinsam haben.
- Klassifizieren Sie mögliche Fehler. Trennen Sie kritische, schwerwiegende und geringfügige Folgen anhand kundengenehmigter Definitionen.
- Entfernen Sie ungeeignete Merkmale. Sicherheitskritische, regulatorische, zerstörende oder vertraglich vorgeschriebene Prüfungen können eine andere Regel erfordern.
- Wählen Sie das maßgebliche Schema. Geben Sie die Norm, Revision, Prüfstufe, Losgröße, AQL und gegebenenfalls das Einzel-/Doppel-/Mehrfachstichprobenverfahren an.
- Randomisieren Sie die Stichprobe. Entnehmen Sie Einheiten über das gesamte Los verteilt, anstatt die einfachsten Stücke von oben aus einer Kiste zu nehmen.
- Akzeptanz- und Rückweisungszahlen exakt anwenden. Das Ergebnis nach der Einsichtnahme nicht neu interpretieren.
- Die Reaktion definieren. Eine Rückweisung kann zu Sperrung, 100%-Screening, Korrekturmaßnahmen, Nacharbeit oder einer Kundenentscheidung führen.
Wenn ein Schritt fehlt, bildet eine Stichprobengröße allein keinen verteidigungsfähigen Plan.
Die Losdefinition ist der Punkt, an dem viele Pläne still scheitern
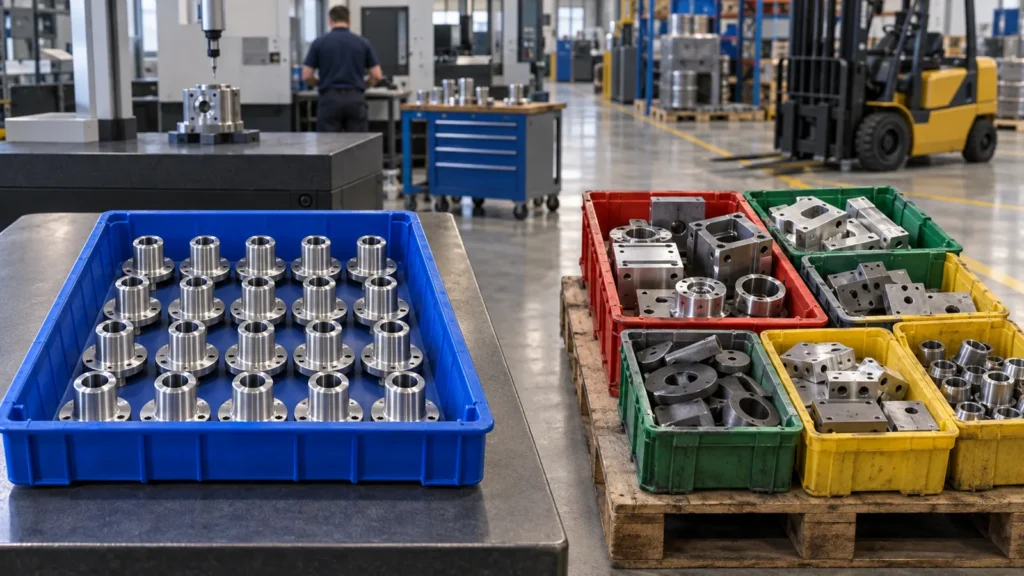
Die Stichprobenahme setzt voraus, dass die ausgewählten Einheiten die Charge repräsentieren. Diese Annahme wird schwächer, wenn die “Charge” mehrere Materialschmelzen, Maschinen, Vorrichtungen, Bediener, Werkzeugstandzeitfenster oder externe Prozesschargen zusammenfasst. Eine Stichprobe von fünf Teilen kann nicht jeden Strom repräsentieren, wenn alle fünf zufällig von einer Maschine stammen.
Vor der Prüfung ist zu entscheiden, ob die Lieferung in sinnvolle Teillose aufgeteilt werden sollte. Ein Werkzeugbruch, eine Offset-Änderung, ein Nacharbeitsereignis oder eine zweite Materialcharge können eine Grenze bilden. Der Kompromiss ist praktischer Natur: Kleinere Lose können die Rückhaltung verbessern, erfordern aber möglicherweise mehr Stichproben insgesamt. Die richtige Grenze folgt der Art und Weise, wie Variation und Fehler in das Produkt gelangen können.
Bei Wiederholungsproduktion unterstützt eine konsistente Losidentität auch die Trendanalyse. Die Annahmehistorie wird nur dann nützlich, wenn ein Los von Bestellung zu Bestellung ungefähr dasselbe bedeutet. Diese Identität sollte mit der übergeordneten Qualitätskontrolle der CNC-Bearbeitung Plan und dem tatsächlich verwendeten Ablauf für Präzisions-CNC-Produktionsbearbeitung.
Kritisch, schwerwiegend und geringfügig können keine generischen Bezeichnungen sein
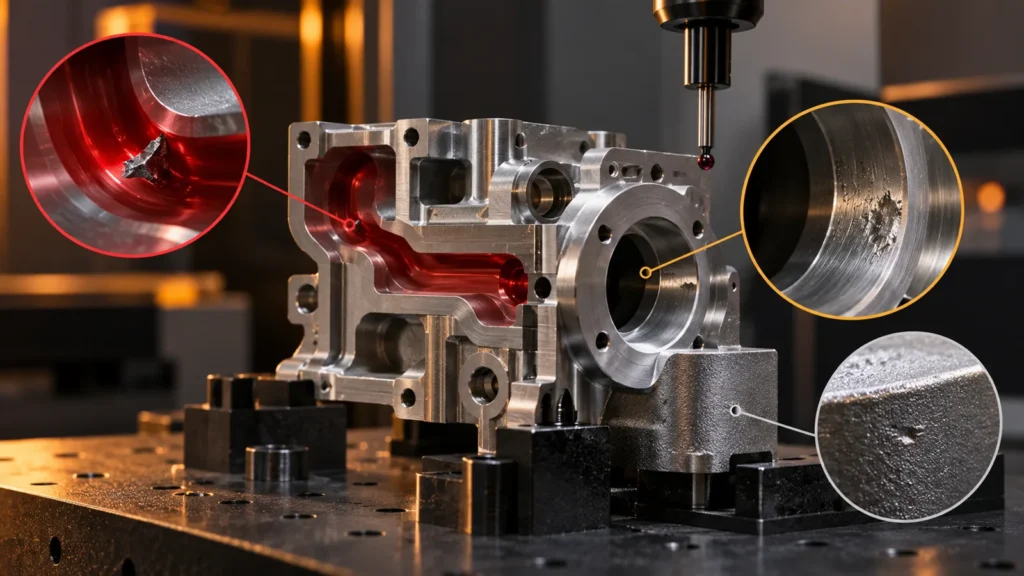
Fehlerklassen sollten die Konsequenzen für das tatsächliche Teil beschreiben. Ein Grat in einem abgedichteten Fluidweg kann kritisch sein, während ein vergleichbarer Grat an einer nichtfunktionalen Außenkante schwerwiegend oder geringfügig sein kann. Eine kosmetische Markierung, die nach der Montage verborgen ist, unterscheidet sich von einem Kratzer auf einer Dichtfläche. Der Käufer sollte Definitionen bereitstellen oder den Vorschlag des Lieferanten vor der Prüfung genehmigen.
| Beispielklasse | Mögliches CNC-Beispiel | Typische Planungsreaktion |
|---|---|---|
| Kritisch | Zustand, der ein Sicherheits-, regulatorisches oder verbotenes funktionales Risiko erzeugen könnte | Oft Nullakzeptanz, Präventionskontrollen oder 100%-Verifikation gemäß vertraglicher Anforderung |
| Haupt | Falsche Passung, fehlgeschlagenes Schlüsselmaß, fehlendes Gewinde, Leckagerisiko oder schwerwiegende Montagestörung | Definiertes AQL oder erweiterte Prüfung basierend auf geschäftlichem und funktionalem Risiko |
| Neben | Begrenztes Aussehens- oder Verarbeitungsproblem, das die beabsichtigte Funktion nicht wesentlich beeinträchtigt | Ein abweichendes AQL kann vereinbart werden, mit visuellen Grenzmustern, wo sinnvoll |
Dies sind Planungsbeispiele, keine universellen Klassifizierungen. Die Zeichnung, Spezifikation, Bestellung, Branchenregeln und der Endverwendungszweck des Kunden bestimmen die endgültigen Definitionen. Ein Defekt kann auch mehrere Anforderungen verletzen; er sollte nicht allein deshalb herabgestuft werden, weil er leicht zu reparieren ist.
Die Tabelle gibt ein Beispiel, keine Prüfstrategie
Übliche Attribut-Stichprobensysteme verwenden Losgröße und Prüfniveau, um einen Kennbuchstaben auszuwählen, und verwenden dann den Kennbuchstaben und AQL, um den Stichprobenumfang und die Annahme-/Rückweisungszahlen zu bestimmen. Umschaltregeln für normale, verschärfte und reduzierte Prüfung können auf die historische Leistung reagieren. Die genauen Zahlen müssen der vereinbarten aktuellen Norm oder Kundentabelle entnommen werden und nicht aus dem Gedächtnis.
Das Prüfniveau verändert die Trennschärfe und die Kosten. Ein Sonderprüfniveau kann für teure oder zerstörende Prüfungen verwendet werden, bei denen kleine Stichproben erforderlich sind, während ein allgemeines Prüfniveau für die Routineannahme üblich ist. Die Wahl eines niedrigeren Niveaus allein deshalb, weil die Prüfung unbequem ist, verändert den Schutz des Plans.
AQL wird außerdem oft missverstanden als “der zulässige Prozentsatz fehlerhafter Teile in dieser Lieferung”. Es ist kein direkter Freibrief für diese Fehlerrate, und eine bestandene Stichprobe belegt nicht, dass jede nicht gemessene Einheit konform ist. Es ist ein statistisches Annahmeverfahren mit Produzenten- und Verbraucherrisiko. Käufer sollten entscheiden, ob dieser Kompromiss zum Merkmal passt.
Verwechseln Sie Fehlerzählung nicht mit gemessener Variation
Die AQL-Attributstichprobe erfasst, ob jede geprüfte Einheit oder jedes Merkmal konform ist. Sie ist wirksam für Entscheidungen wie Gewinde vorhanden oder fehlend, Oberfläche akzeptabel oder nicht akzeptabel und Maß innerhalb oder außerhalb seiner Grenzen. Sie verwirft üblicherweise den Abstand zur Grenze: Ein Durchmesser ein Mikrometer innerhalb der Toleranz und ein anderer im Nennmaß zählen beide als konform.
Variablen-Daten behalten die tatsächliche Messung bei. Diese Information kann Zentrierung, Streuung, Werkzeugverschleiß und Drift aufdecken, bevor Teile eine Spezifikationsgrenze überschreiten. Für einen engen Produktionsdurchmesser kann eine zeitlich geordnete Messreihe die Prozesslenkung besser unterstützen als eine abschließende Zählung von Bestanden/Nicht-bestanden-Einheiten. Die Attributstichprobe kann weiterhin die Lieferentscheidung treffen, sollte aber nützliche Prozessinformationen nicht ersetzen.
| Datenansatz | Beispielergebnis | Beste Verwendung |
|---|---|---|
| Attribut | Konform / nicht konform; Fehleranzahl | Losannahme und visuelle oder Präsenzkriterien |
| Variabel | Tatsächlicher Durchmesser-, Positions-, Rauheits- oder Ebenheitswert | Trend, Zentrierung, Prozessfähigkeit und Prozessanpassung |
| Funktional | Gut-/Schlecht- oder Montageergebnis | Direkter Schutz einer vereinbarten Passung oder Funktion |
Der Prüfplan kann alle drei kombinieren. Entscheidend ist, festzulegen, welcher Nachweis die Produktion steuert und welche Regel das Los freigibt, damit eine AQL-Tabelle nicht ein Problem der Prozessüberwachung lösen muss, für das sie nicht ausgelegt ist.
Einige CNC-Merkmale sollten die AQL-Stichprobenprüfung umgehen
Eine Stichproben-Tabelle sollte eine Anforderung nach 1001TP3-Prüfung oder Prozessvorbeugung nicht außer Kraft setzen. Eine Einzelverifikation kann angemessen sein, wenn ein einzelner Fehler unakzeptable Folgen hat, wenn jedes Teil mit seinem Ergebnis serialisiert werden muss oder wenn der Kundenvertrag dies ausdrücklich verlangt.
Andere Merkmale lassen sich besser über den Prozess beherrschen. Eine Gut/Schlecht-Prüfung jedes Gewindes, automatisches Antasten einer kritischen Bohrung, Werkzeugstandzeitüberwachung, fehlersichere Programmauswahl oder In-Prozess-Rückmeldung können Entweichungen wirksamer verhindern als eine abschließende Stichprobe. Zerstörende Prüfung schafft einen weiteren Fall: Die Stichprobe zerstört die Einheit und folgt oft einem separaten Los und Prüfverfahren.
| Merkmal oder Risiko | Mögliche Kontrolle | Warum AQL allein schwach sein kann |
|---|---|---|
| Sicherheitskritisches Merkmal | Prävention plus 100% verifiziertes Ergebnis, wo erforderlich | Ein einzelner Entweicher kann inakzeptabel sein. |
| Gewindevorhandensein oder grundlegender Eingriff | In-Prozess- oder Endfunktionslehre | Schnelle Einzelprüfungen können praktikabel sein. |
| Werkzeugverschleißempfindlicher Durchmesser | Zeitlich geordnete Prüfungen und Fähigkeits-/Regelgrenzen | Zufällige Endstichproben können einen Trend verfehlen. |
| Materialidentität | Rückverfolgbarkeit und Zertifikatsverknüpfung | Visuelle oder dimensionale Stichproben können die Güte nicht nachweisen. |
| Zerstörender Eigenschaftstest | Spezifikationsdefiniertes Prüflos oder Muster | Losverfahren und Probenvorbereitung sind spezialisiert. |
Das Ziel ist nicht maximale Prüfung. Es ist ausreichend Evidenz, an der richtigen Stelle platziert, um die Konsequenz eines Fehlers zu kontrollieren.
Zufallsstichproben müssen reale Verpackungsbedingungen überstehen
“Wir haben zehn Teile geprüft” sagt nichts über die Repräsentation aus. Wenn alle zehn aus der letzten Schale stammten, nachdem der Bediener einen Offset korrigiert hatte, kann die Stichprobe das riskantere frühe Produktionsstadium umgehen. Die Stichprobe sollte je nach Bedarf verschiedene Behälter, Lagen, Zeitpositionen, Vorrichtungsstationen oder serialisierte Bereiche erreichen.
Das Los sollte kontrolliert bleiben, solange die Entscheidung aussteht. Angenommene und ungeprüfte Teile dürfen nicht mit einem neuen Los vermischt werden. Zurückgewiesene Einheiten sollten gekennzeichnet werden, und die Sortieraufzeichnungen sollten die geprüfte Menge, den gefundenen Fehler, die nachgearbeitete Menge und das Nachprüfungsergebnis zeigen. Eine AQL-Rückweisung ist ein Auslöser für Maßnahmen, kein Beweis dafür, dass jedes Teil defekt ist.
Für Übersee-Lieferungen ist festzulegen, ob die Prüfung vor der Oberflächenbehandlung, nach der Behandlung, vor der Verpackung oder in mehr als einer Stufe erfolgt. Ein Maß kann vor dem Eloxieren bestehen und sich danach ändern; eine kosmetische Oberfläche kann während der Verpackung beschädigt werden. Der Stichprobenpunkt muss zum freigegebenen Merkmal passen.
Schreiben Sie den Plan so, dass zwei Prüfer dieselbe Entscheidung treffen
Eine Bestellnotiz wie “AQL 1.0” ist unvollständig. Ein reproduzierbarer Plan sollte Folgendes angeben:
- die maßgebliche Norm und Revision;
- Losdefinition und Losgröße;
- Prüfniveau und Status normal/verschärft/reduziert;
- Einfach-, Doppel- oder Mehrfachstichprobenverfahren;
- AQL für jede zugelassene Fehlerklasse;
- Stichprobenauswahlverfahren und Prüfstufe;
- Annahme- und Rückweisungszahlen;
- Merkmale, die von der Stichprobenprüfung ausgeschlossen sind;
- Reaktions-, Rückhalte- und Wiedervorlagegeln.
Fotografien, Verarbeitungsstandards oder Grenzmuster können helfen, visuelle Entscheidungen abzustimmen. Für Maßprüfungen sollten die Zeichnungsrevision, die Messmethode und die Berichtsregel kontrolliert werden. Juchengs Qualitätsfähigkeiten Seite bietet allgemeinen Prüfkontext, aber der Stichprobenplan muss für den konkreten Auftrag vereinbart werden.
FAQs zum Stichprobenplan
Bedeutet AQL 1,0, dass ein Prozent Fehler akzeptabel ist?
Nein. AQL ist ein Parameter in einem statistischen Losabnahmeschema, keine direkte Aussage, dass genau ein Prozent nichtkonformer Einheiten geliefert werden darf.
Kann ein Los durchgehen, selbst wenn die Stichprobe einen Fehler enthält?
Möglicherweise, abhängig von der definierten Fehlerklasse, dem Stichprobenumfang und der Annahmezahl. Kritische Fehler können eine Null-Annahme-Regel haben. Die vereinbarte Tabelle steuert die Entscheidung.
Was passiert, nachdem ein beprobtes Los zurückgewiesen wurde?
Die Reaktion sollte vorab festgelegt sein. Typische Maßnahmen sind das Zurückhalten des Loses, die Ursachenuntersuchung, 100%-Screening, Nacharbeit oder Austausch betroffener Teile, die Vorlage von Nachweisen und die Anwendung der festgelegten Wiederbeprobungs- oder Kundenfreigaberegel.
Kann Prozessfähigkeit die Endbeprobung ersetzen?
Fähigkeitsnachweise können eine andere Steuerungsstrategie rechtfertigen, wenn der Prozess stabil ist und der Kunde zustimmt, aber sie ersetzen nicht automatisch die vertragliche Abnahmeprüfung.
Ein solider AQL-Plan ist ein Entscheidungssystem. Definieren Sie ein kohärentes Los, klassifizieren Sie Konsequenzen, schützen Sie kritische Merkmale, randomisieren Sie die Stichprobe, wenden Sie die Tabelle konsistent an und legen Sie fest, was eine Zurückweisung bedeutet. Diese Disziplin macht die Stichprobenprüfung wirtschaftlich, ohne vorzutäuschen, dass eine kleine Stichprobe jedes CNC-Teil garantieren kann.