
Um plano de amostragem AQL para peças usinadas em CNC é uma regra de aceitação de lote, não uma promessa de que o envio não contém defeitos. Ele define como uma amostra é selecionada, como os defeitos são classificados e quantas não conformidades acionam a aceitação ou rejeição sob um padrão acordado ou procedimento do cliente. O plano pode reduzir a inspeção desnecessária, mas apenas quando o lote é coerente e os riscos críticos são tratados separadamente.
A pergunta inicial errada é “Qual AQL você usa?” A sequência útil é: o que pode falhar, quão séria é a consequência, como o lote foi produzido, quais características exigem controle de 100% e quais evidências são necessárias para liberar o restante? As respostas determinam se a amostragem AQL é adequada.
Use este caminho de decisão antes de abrir uma tabela de amostragem
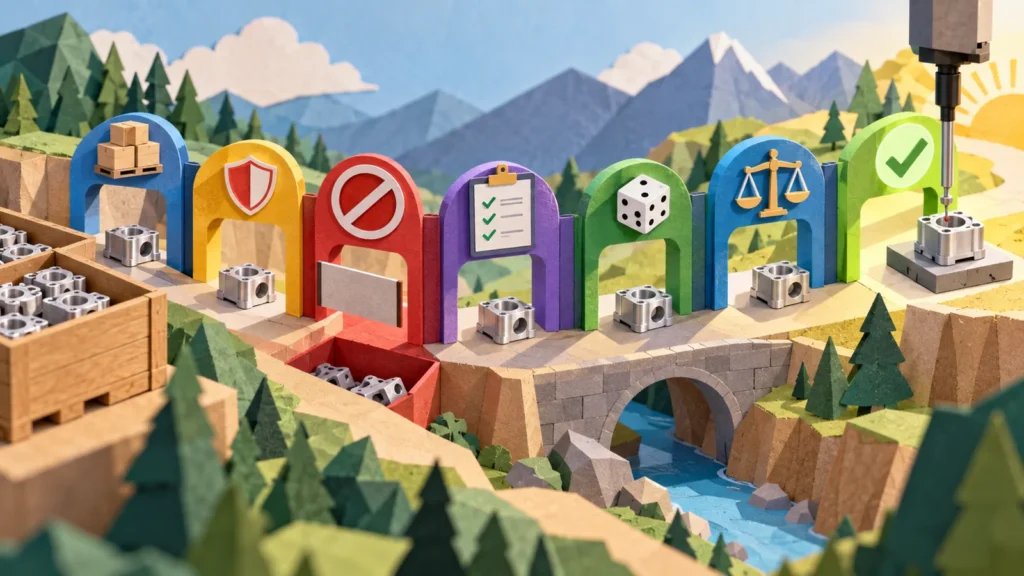
Se qualquer etapa estiver faltando, um tamanho de amostra sozinho não forma um plano defensável.
A definição de lote é onde muitos planos falham silenciosamente
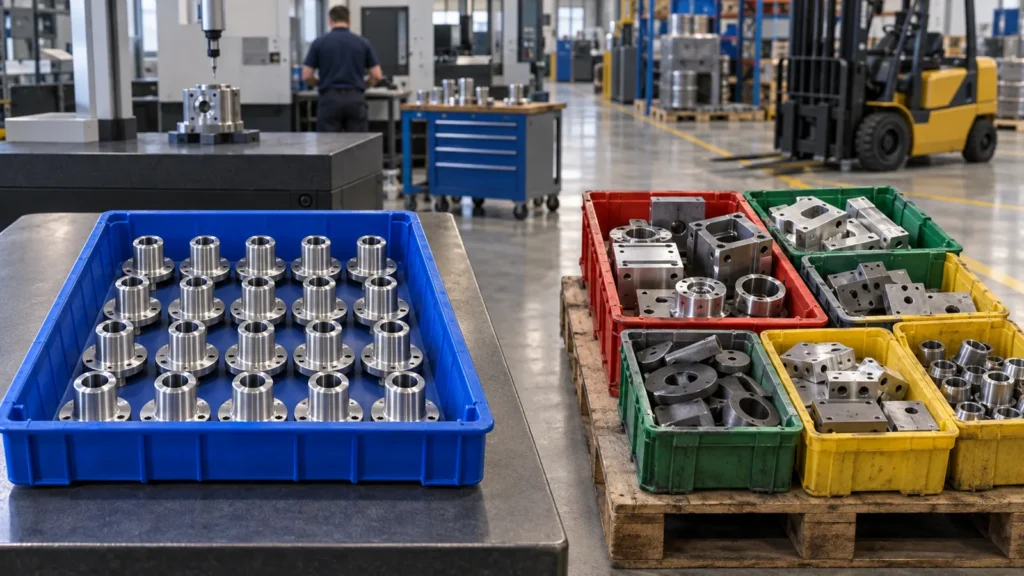 A amostragem pressupõe que as unidades selecionadas representam o lote. Essa suposição enfraquece quando o “lote” combina vários lotes de material, máquinas, dispositivos, operadores, janelas de vida útil da ferramenta ou lotes de processos externos. Uma amostra de cinco peças não pode representar todos os fluxos se todas as cinco vierem de uma máquina.
Antes da inspeção, decida se o embarque deve ser dividido em sub-lotes significativos. Uma quebra de ferramenta, mudança de offset, evento de retrabalho ou segundo lote de material pode criar um limite. O trade-off é prático: lotes menores podem melhorar a contenção, mas podem exigir mais amostragem total. O limite correto segue a forma como a variação e os defeitos podem entrar no produto.
Para produção repetitiva, a identidade consistente do lote também apoia a análise de tendências. O histórico de aceitação torna-se útil apenas se um lote significar aproximadamente a mesma coisa de pedido para pedido. Essa identidade deve estar alinhada com o Controle de qualidade de usinagem CNC plano e a rota real usada para usinagem de produção CNC de precisão.
Crítico, maior e menor não podem ser rótulos genéricos
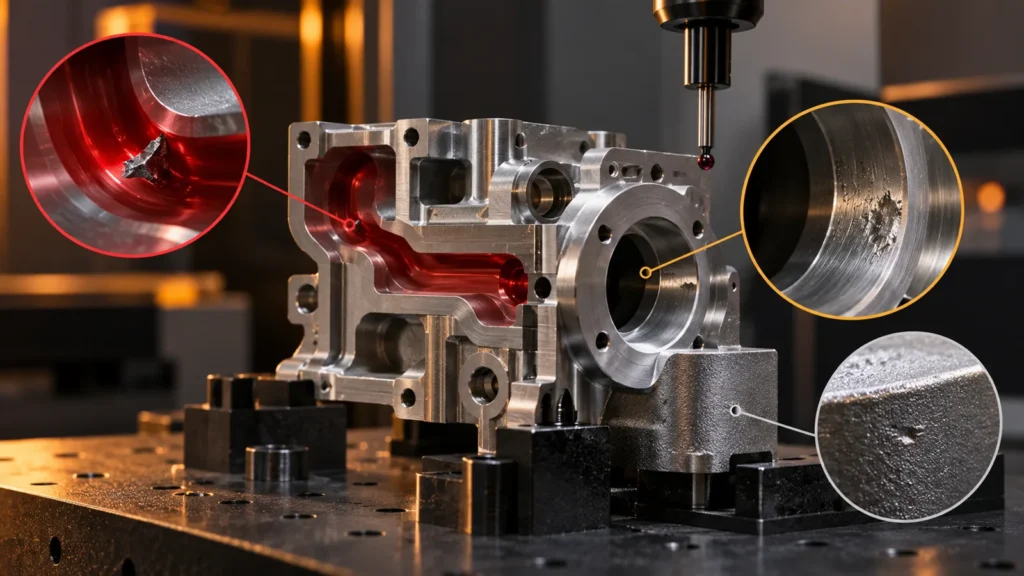 As classes de defeito devem descrever as consequências para a peça real. Uma rebarba dentro de um caminho de fluido selado pode ser crítica, enquanto uma rebarba comparável em uma borda externa não funcional pode ser maior ou menor. Uma marca cosmética oculta após a montagem é diferente de um arranhão em uma face de vedação. O comprador deve fornecer definições ou aprovar a proposta do fornecedor antes da inspeção.
Estes são exemplos de planejamento, não classificações universais. O desenho, a especificação, a ordem de compra, as regras do setor e o uso final do cliente controlam as definições finais. Um defeito também pode violar vários requisitos; ele não deve ser rebaixado apenas porque é fácil de reparar.
A tabela fornece uma amostra, não uma estratégia de inspeção
 Os sistemas comuns de amostragem por atributos usam o tamanho do lote e o nível de inspeção para selecionar uma letra-código, depois usam a letra-código e o AQL para determinar o tamanho da amostra e os números de aceitação/rejeição. As regras de alternância entre inspeção normal, severa e reduzida podem responder ao desempenho histórico. Os números exatos devem vir do padrão atual acordado ou da tabela do cliente, e não da memória.
O nível de inspeção altera a discriminação e o custo. Um nível especial pode ser usado para verificações caras ou destrutivas, onde amostras pequenas são necessárias, enquanto um nível geral é comum para aceitação de rotina. Escolher um nível mais baixo simplesmente porque a inspeção é inconveniente altera a proteção do plano.
O AQL também é frequentemente mal interpretado como “a porcentagem permitida de peças ruins neste embarque”. Ele não é uma permissão direta para essa taxa de defeitos, e uma amostra aprovada não estabelece que todas as unidades não medidas estejam conformes. É um procedimento estatístico de aceitação com riscos para o produtor e o consumidor. Os compradores devem decidir se esse trade-off se adequa à característica.
 A amostragem por atributos AQL registra se cada unidade ou característica inspecionada está conforme. É eficaz para decisões como rosca presente ou ausente, acabamento aceitável ou inaceitável, e dimensão dentro ou fora de seus limites. Geralmente descarta a distância do limite: um diâmetro um micron dentro da tolerância e outro no nominal contam ambos como conformes.
Os dados variáveis retêm a medição real. Essa informação pode revelar centralização, dispersão, desgaste da ferramenta e deriva antes que as peças cruzem um limite de especificação. Para um diâmetro de produção apertado, uma série de medições ordenada no tempo pode apoiar melhor o controle do processo do que uma contagem final de unidades aprovadas/reprovadas. A amostragem por atributos ainda pode tomar a decisão de embarque, mas não deve substituir informações úteis do processo.
The inspection plan can combine all three. The key is to state which evidence controls production and which rule releases the lot, so an AQL table is not asked to solve a process-monitoring problem it was not designed to solve.
Some CNC characteristics should bypass AQL sampling
 A sampling table should not override a requirement for 100% inspection or process prevention. Individual verification may be appropriate when a single failure has unacceptable consequences, when every part must be serialized with its result, or when the customer contract explicitly demands it.
Other characteristics are better controlled through the process. A go/no-go check on every thread, automated probing of a critical bore, tool-life monitoring, error-proofed program selection, or in-process feedback may prevent escapes more effectively than a final sample. Destructive testing creates another case: the sample destroys the unit and often follows a separate lot and test method.
The goal is not maximum inspection. It is enough evidence, placed at the right stage, to control the consequence of failure.
Random sampling must survive real packing conditions
 “We checked ten pieces” says nothing about representation. If all ten came from the final tray after the operator corrected an offset, the sample may avoid the riskier early production. Sampling should reach different containers, layers, time positions, fixture stations, or serialized ranges as appropriate.
The lot should remain controlled while the decision is pending. Accepted and uninspected parts must not be mixed with a new lot. Rejected units should be identified, and screening records should show the quantity checked, defect found, reworked quantity, and reinspection result. AQL rejection is a trigger for action, not proof that every part is defective.
For overseas shipments, define whether inspection occurs before surface finishing, after finishing, before packing, or at more than one stage. A dimension can pass before anodizing and change afterward; a cosmetic surface can be damaged during packaging. The sampling point must match the characteristic being released.
 A purchase-order note such as “AQL 1.0” is incomplete. A reproducible plan should identify:
Photographs, workmanship standards, or boundary samples can help align visual decisions. For dimensional checks, the drawing revision, measurement method, and reporting rule should be controlled. Jucheng’s capacidades de qualidade page gives general inspection context, but the sampling plan must be agreed for the specific order.
Sampling-plan FAQs
Does AQL 1.0 mean one percent defects are acceptable?
No. AQL is a parameter in a statistical lot-acceptance scheme, not a direct statement that exactly one percent nonconforming units may be shipped.
Can a lot pass even if the sample contains a defect?
Possibly, depending on the defined defect class, sample size, and acceptance number. Critical defects may have a zero-acceptance rule. The agreed table controls the decision.
What happens after a sampled lot is rejected?
The reaction should be predefined. Typical actions include holding the lot, investigating the cause, 100% screening, reworking or replacing affected parts, submitting evidence, and applying the specified resampling or customer-approval rule.
Can process capability replace final sampling?
Capability evidence may justify a different control strategy when the process is stable and the customer agrees, but it does not automatically replace contractual acceptance inspection.
A sound AQL plan is a decision system. Define a coherent lot, classify consequences, protect critical characteristics, randomize the sample, apply the table consistently, and specify what rejection means. That discipline makes sampling economical without pretending that a small sample can guarantee every CNC part.