
Un plan de muestreo AQL para piezas mecanizadas por CNC es una regla de aceptación de lotes, no una promesa de que el envío no contenga defectos. Define cómo se selecciona una muestra, cómo se clasifican los defectos y cuántas no conformidades activan la aceptación o el rechazo bajo una norma acordada o un procedimiento del cliente. El plan puede reducir la inspección innecesaria, pero solo cuando el lote es coherente y los riesgos críticos se gestionan por separado.
La pregunta inicial incorrecta es “¿Qué AQL utiliza?” La secuencia útil es: qué puede fallar, qué gravedad tiene la consecuencia, cómo se produjo el lote, qué características requieren control 100% y qué evidencia se necesita para liberar el resto. Las respuestas determinan si el muestreo AQL es adecuado en absoluto.
Utilice esta ruta de decisión antes de abrir una tabla de muestreo
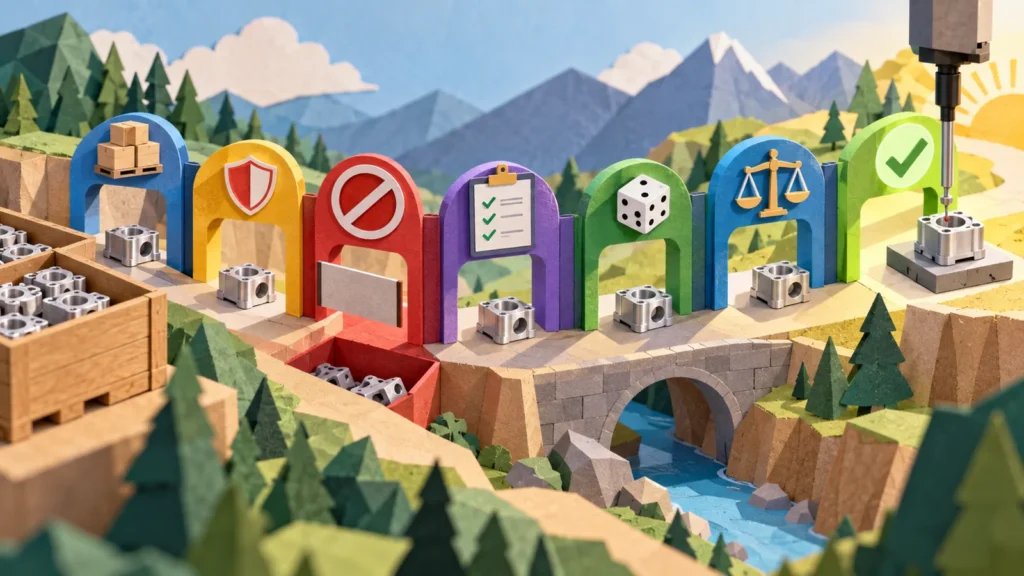
Si falta algún paso, un tamaño de muestra por sí solo no constituye un plan defendible.
La definición del lote es donde muchos planes fallan silenciosamente
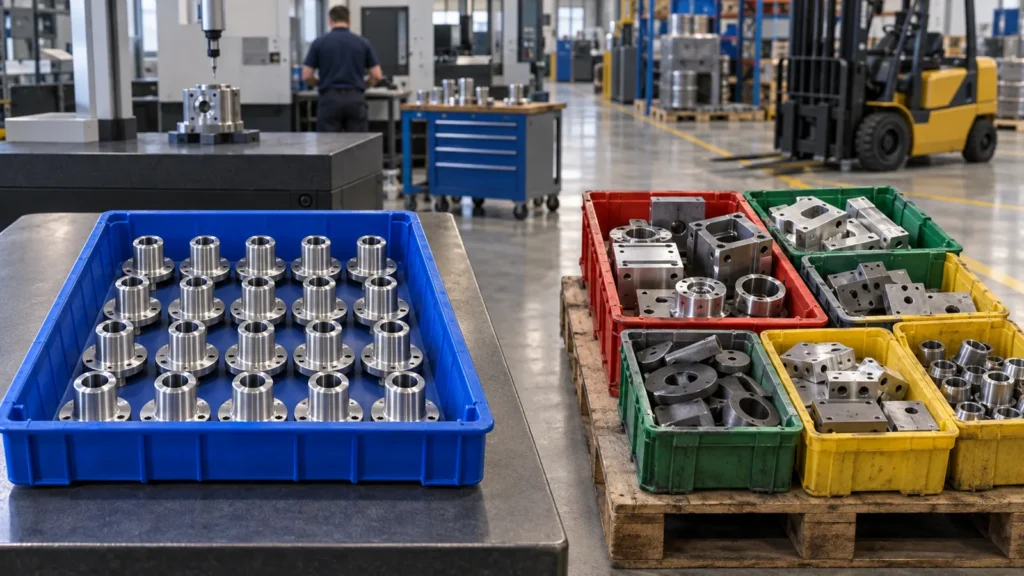 El muestreo supone que las unidades seleccionadas representan el lote. Esa suposición se debilita cuando el “lote” combina varias coladas de material, máquinas, dispositivos, operadores, ventanas de vida útil de la herramienta o lotes de procesos externos. Una muestra de cinco piezas no puede representar todos los flujos si las cinco provienen casualmente de una sola máquina.
Antes de la inspección, decida si el envío debe dividirse en sublotes significativos. Una rotura de herramienta, un cambio de offset, un evento de retrabajo o un segundo lote de material pueden crear un límite. La disyuntiva es práctica: los lotes más pequeños pueden mejorar la contención, pero pueden requerir más muestreo total. El límite correcto sigue la forma en que la variación y los defectos podrían entrar en el producto.
Para la producción repetitiva, una identidad de lote consistente también respalda el análisis de tendencias. El historial de aceptación solo resulta útil si un lote significa aproximadamente lo mismo de un pedido a otro. Esa identidad debe alinearse con el control de calidad del mecanizado CNC plan más amplio y la ruta real utilizada para mecanizado de producción CNC de precisión.
Crítico, mayor y menor no pueden ser etiquetas genéricas
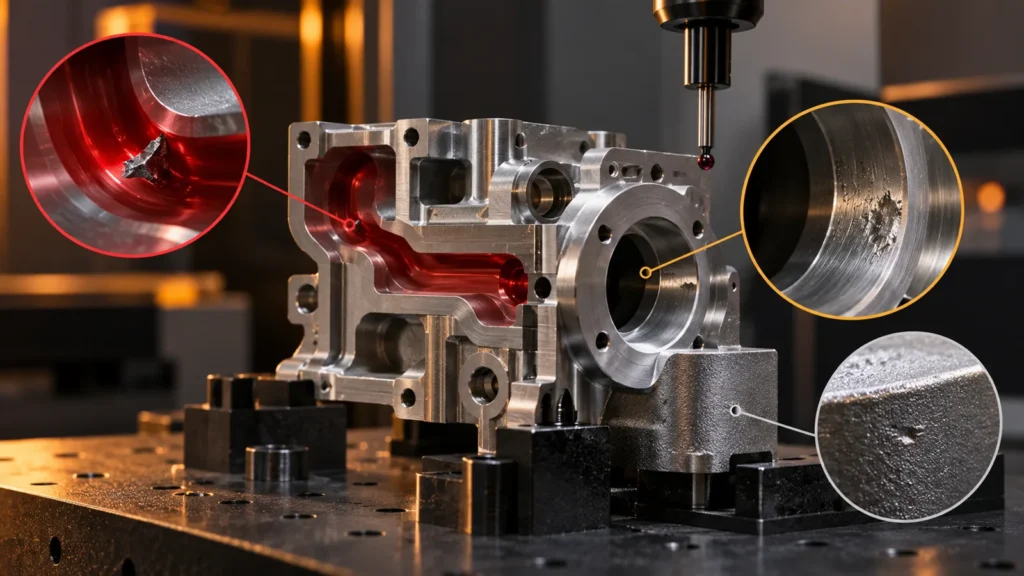 Las clases de defectos deben describir las consecuencias para la pieza real. Una rebaba dentro de una trayectoria de fluido sellada puede ser crítica, mientras que una rebaba comparable en un borde exterior no funcional puede ser mayor o menor. Una marca cosmética oculta después del ensamblaje es diferente de un rayón en una cara de sellado. El comprador debe proporcionar las definiciones o aprobar la propuesta del proveedor antes de la inspección.
Estos son ejemplos de planificación, no clasificaciones universales. El dibujo, la especificación, la orden de compra, las normas de la industria y el uso final del cliente controlan las definiciones finales. Un defecto también puede violar varios requisitos; no debe degradarse simplemente porque sea fácil de reparar.
La tabla ofrece una muestra, no una estrategia de inspección
 Los sistemas comunes de muestreo por atributos utilizan el tamaño del lote y el nivel de inspección para seleccionar una letra de código, luego usan la letra de código y el AQL para determinar el tamaño de la muestra y los números de aceptación/rechazo. Las reglas de cambio entre inspección normal, rigurosa y reducida pueden responder al desempeño histórico. Los números exactos deben provenir del estándar actual acordado o de la tabla del cliente, no de la memoria.
El nivel de inspección cambia la discriminación y el costo. Se puede usar un nivel especial para verificaciones costosas o destructivas donde se necesitan muestras pequeñas, mientras que un nivel general es común para la aceptación rutinaria. Elegir un nivel más bajo simplemente porque la inspección es inconveniente cambia la protección del plan.
El AQL también se malinterpreta a menudo como “el porcentaje permitido de piezas defectuosas en este envío”. No es un permiso directo para esa tasa de defectos, y una muestra aprobada no establece que cada unidad no medida cumpla. Es un procedimiento de aceptación estadística con riesgos para el productor y el consumidor. Los compradores deben decidir si esa compensación se ajusta a la característica.
 El muestreo por atributos AQL registra si cada unidad o característica inspeccionada cumple. Es eficaz para decisiones como rosca presente o ausente, acabado aceptable o inaceptable, y dimensión dentro o fuera de sus límites. Por lo general, descarta la distancia desde el límite: un diámetro un micrómetro dentro de tolerancia y otro en el valor nominal cuentan ambos como conformes.
Los datos variables conservan la medición real. Esa información puede revelar centrado, dispersión, desgaste de la herramienta y deriva antes de que las piezas crucen un límite de especificación. Para un diámetro de producción ajustado, una serie de mediciones ordenadas en el tiempo puede respaldar mejor el control del proceso que un recuento final de unidades aprobadas/rechazadas. El muestreo por atributos aún puede tomar la decisión del envío, pero no debe reemplazar la información útil del proceso.
El plan de inspección puede combinar los tres. La clave es indicar qué evidencia controla la producción y qué regla libera el lote, para que no se le pida a una tabla AQL que resuelva un problema de monitoreo del proceso para el cual no fue diseñada.
Algunas características CNC deberían omitir el muestreo AQL
 Una tabla de muestreo no debe anular un requisito de inspección al 100% o de prevención en el proceso. La verificación individual puede ser apropiada cuando una sola falla tiene consecuencias inaceptables, cuando cada pieza debe serializarse con su resultado, o cuando el contrato con el cliente lo exige explícitamente.
Otras características se controlan mejor a través del proceso. Una verificación de pasa/no pasa en cada rosca, el sondeo automatizado de un barrenado crítico, el monitoreo de la vida de la herramienta, la selección de programa a prueba de errores o la retroalimentación en proceso pueden prevenir fugas de manera más efectiva que un muestreo final. Las pruebas destructivas crean otro caso: la muestra destruye la unidad y a menudo sigue un lote y un método de prueba separados.
El objetivo no es la inspección máxima. Es suficiente evidencia, colocada en la etapa correcta, para controlar la consecuencia de la falla.
El muestreo aleatorio debe sobrevivir a las condiciones reales de empaque
 “Revisamos diez piezas” no dice nada sobre la representación. Si las diez provinieron de la bandeja final después de que el operador corrigió un desfase, la muestra puede evitar la producción temprana de mayor riesgo. El muestreo debe alcanzar diferentes contenedores, capas, posiciones temporales, estaciones de sujeción o rangos serializados según corresponda.
El lote debe permanecer controlado mientras la decisión está pendiente. Las piezas aceptadas y no inspeccionadas no deben mezclarse con un nuevo lote. Las unidades rechazadas deben identificarse, y los registros de selección deben mostrar la cantidad verificada, el defecto encontrado, la cantidad retrabajada y el resultado de la reinspección. El rechazo por AQL es un desencadenante para la acción, no una prueba de que cada pieza sea defectuosa.
Para envíos al extranjero, defina si la inspección ocurre antes del acabado superficial, después del acabado, antes del empaque o en más de una etapa. Una dimensión puede pasar antes del anodizado y cambiar después; una superficie cosmética puede dañarse durante el empaque. El punto de muestreo debe coincidir con la característica que se está liberando.
 Una nota en la orden de compra como “AQL 1.0” está incompleta. Un plan reproducible debe identificar:
Las fotografías, los estándares de mano de obra o las muestras límite pueden ayudar a alinear las decisiones visuales. Para las verificaciones dimensionales, la revisión del plano, el método de medición y la regla de informe deben estar controlados. Jucheng’s capacidades de calidad la página ofrece un contexto general de inspección, pero el plan de muestreo debe acordarse para el pedido específico.
Preguntas frecuentes sobre el plan de muestreo
¿AQL 1.0 significa que se acepta un uno por ciento de defectos?
No. AQL es un parámetro de un esquema estadístico de aceptación de lotes, no una declaración directa de que se pueda enviar exactamente un uno por ciento de unidades no conformes.
¿Puede aprobarse un lote aunque la muestra contenga un defecto?
Posiblemente, según la clase de defecto definida, el tamaño de la muestra y el número de aceptación. Los defectos críticos pueden tener una regla de cero aceptación. La tabla acordada controla la decisión.
¿Qué ocurre después de rechazar un lote muestreado?
La reacción debe estar predefinida. Las acciones típicas incluyen retener el lote, investigar la causa, inspección 100%, retrabajar o reemplazar las piezas afectadas, presentar evidencia y aplicar la regla especificada de remuestreo o aprobación del cliente.
¿Puede la capacidad del proceso reemplazar el muestreo final?
La evidencia de capacidad puede justificar una estrategia de control diferente cuando el proceso es estable y el cliente está de acuerdo, pero no reemplaza automáticamente la inspección de aceptación contractual.
Un plan AQL sólido es un sistema de decisión. Defina un lote coherente, clasifique las consecuencias, proteja las características críticas, aleatorice la muestra, aplique la tabla de forma consistente y especifique qué significa el rechazo. Esa disciplina hace que el muestreo sea económico sin pretender que una muestra pequeña pueda garantizar cada pieza CNC.