
Un piano di campionamento AQL per pezzi lavorati a CNC è una regola di accettazione del lotto, non una promessa che la spedizione non contenga difetti. Definisce come viene selezionato un campione, come vengono classificati i difetti e quante non conformità determinano l'accettazione o il rifiuto secondo uno standard concordato o una procedura del cliente. Il piano può ridurre le ispezioni non necessarie, ma solo quando il lotto è coerente e i rischi critici sono gestiti separatamente.
La domanda di partenza sbagliata è “Quale AQL usi?”. La sequenza utile è: cosa può fallire, quanto è grave la conseguenza, come è stato prodotto il lotto, quali caratteristiche richiedono un controllo al 100%, e quali prove sono necessarie per rilasciare il resto? Le risposte determinano se il campionamento AQL è adatto o meno.
Usa questo percorso decisionale prima di aprire una tabella di campionamento
Se manca anche un solo passaggio, una dimensione del campione da sola non costituisce un piano difendibile.
La definizione del lotto è il punto in cui molti piani falliscono silenziosamente
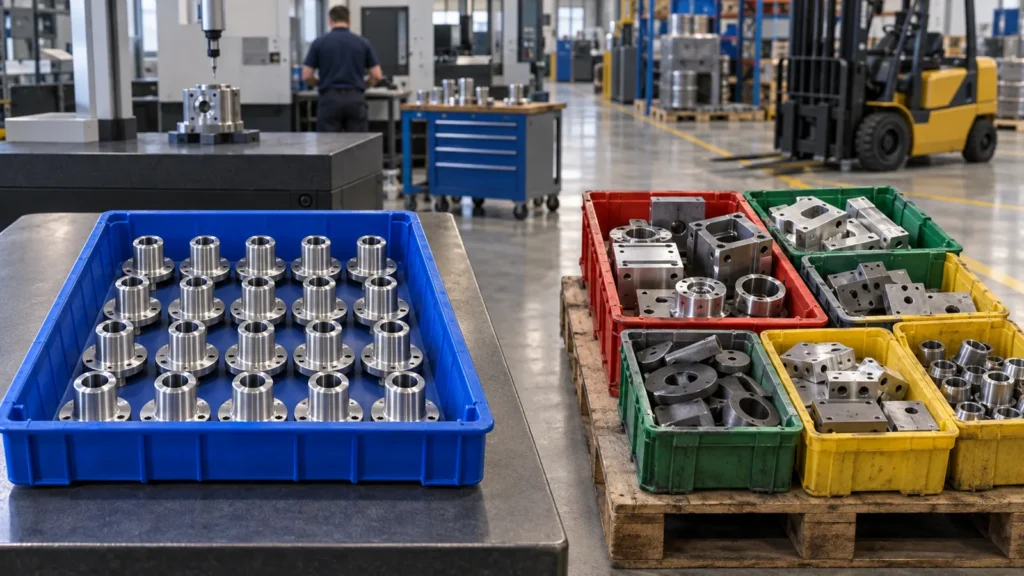 Il campionamento presuppone che le unità selezionate rappresentino il lotto. Questa ipotesi si indebolisce quando il “lotto” combina diverse colate di materiale, macchine, attrezzature, operatori, finestre di vita utensile o lotti di processi esterni. Un campione di cinque pezzi non può rappresentare ogni flusso se tutti e cinque provengono per caso da una sola macchina.
Prima dell'ispezione, decidere se la spedizione debba essere suddivisa in sotto-lotti significativi. Una rottura dell'utensile, un cambio di offset, un evento di rilavorazione o un secondo lotto di materiale possono creare un confine. Il compromesso è pratico: lotti più piccoli possono migliorare il contenimento ma possono richiedere un campionamento totale maggiore. Il confine corretto segue il modo in cui la variazione e i difetti possono entrare nel prodotto.
Per la produzione ripetitiva, un'identità di lotto coerente supporta anche l'analisi delle tendenze. La cronologia delle accettazioni diventa utile solo se un lotto significa all'incirca la stessa cosa da un ordine all'altro. Tale identità dovrebbe allinearsi con il più ampio controllo qualità della lavorazione CNC piano e il percorso effettivo utilizzato per lavorazione meccanica CNC di precisione.
Critico, maggiore e minore non possono essere etichette generiche
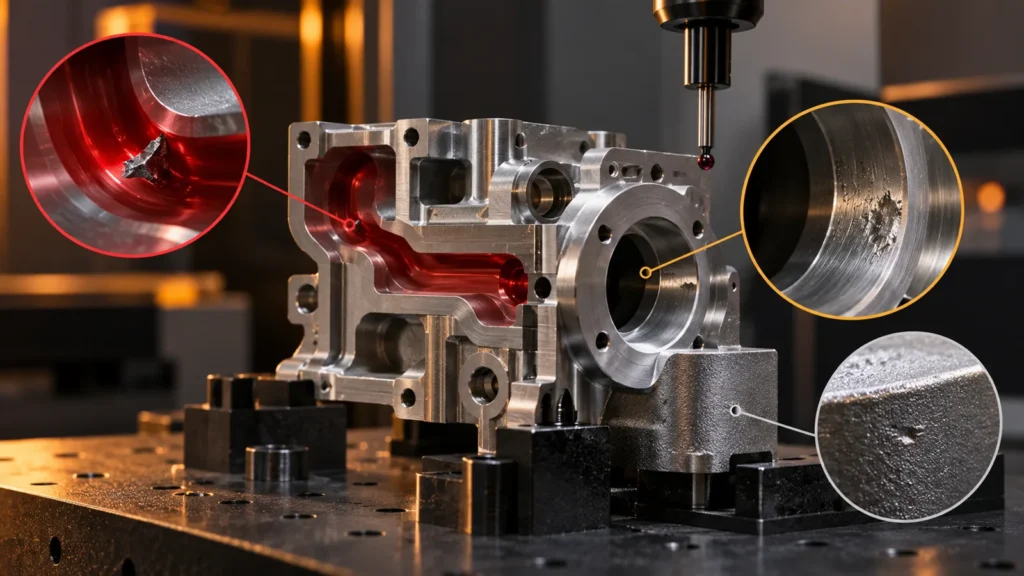 Le classi di difetto dovrebbero descrivere le conseguenze per il pezzo reale. Una bava all'interno di un percorso fluido sigillato può essere critica, mentre una bava comparabile su un bordo esterno non funzionale può essere maggiore o minore. Un segno estetico nascosto dopo l'assemblaggio è diverso da un graffio su una superficie di tenuta. L'acquirente dovrebbe fornire le definizioni o approvare la proposta del fornitore prima dell'ispezione.
Questi sono esempi di pianificazione, non classificazioni universali. Il disegno, la specifica, l'ordine di acquisto, le regole del settore e l'uso finale del cliente controllano le definizioni finali. Un singolo difetto può anche violare diversi requisiti; non dovrebbe essere declassato semplicemente perché è facile da riparare.
La tabella fornisce un esempio, non una strategia di ispezione
 I comuni sistemi di campionamento per attributi utilizzano la dimensione del lotto e il livello di ispezione per selezionare una lettera di codice, quindi usano la lettera di codice e l'AQL per determinare la dimensione del campione e i numeri di accettazione/rifiuto. Le regole di commutazione tra ispezione normale, ridotta e severa possono rispondere alle prestazioni storiche. I numeri esatti devono provenire dallo standard corrente concordato o dalla tabella del cliente, non dalla memoria.
Il livello di ispezione modifica il potere discriminante e il costo. Un livello speciale può essere utilizzato per controlli costosi o distruttivi dove sono necessari campioni piccoli, mentre un livello generale è comune per l'accettazione di routine. Scegliere un livello inferiore semplicemente perché l'ispezione è scomoda modifica la protezione del piano.
L'AQL è anche spesso frainteso come “la percentuale consentita di pezzi difettosi in questa spedizione”. Non è un permesso diretto per quel tasso di difetti, e un campione superato non stabilisce che ogni unità non misurata sia conforme. È una procedura di accettazione statistica con rischi per il produttore e il consumatore. Gli acquirenti dovrebbero decidere se tale compromesso si adatta alla caratteristica.
 Il campionamento per attributi AQL registra se ogni unità o caratteristica ispezionata è conforme. È efficace per decisioni come filettatura presente o mancante, finitura accettabile o inaccettabile, e dimensione entro o fuori i suoi limiti. Di solito scarta la distanza dal limite: un diametro un micron entro tolleranza e un altro al nominale contano entrambi come conformi.
I dati variabili conservano la misurazione effettiva. Tale informazione può rivelare centratura, dispersione, usura dell'utensile e deriva prima che i pezzi superino un limite di specifica. Per un diametro di produzione stretto, una serie di misurazioni ordinate nel tempo può supportare meglio il controllo del processo rispetto a un conteggio finale di unità pass/fail. Il campionamento per attributi può comunque prendere la decisione di spedizione, ma non dovrebbe sostituire informazioni utili sul processo.
The inspection plan can combine all three. The key is to state which evidence controls production and which rule releases the lot, so an AQL table is not asked to solve a process-monitoring problem it was not designed to solve.
Some CNC characteristics should bypass AQL sampling
 A sampling table should not override a requirement for 100% inspection or process prevention. Individual verification may be appropriate when a single failure has unacceptable consequences, when every part must be serialized with its result, or when the customer contract explicitly demands it.
Other characteristics are better controlled through the process. A go/no-go check on every thread, automated probing of a critical bore, tool-life monitoring, error-proofed program selection, or in-process feedback may prevent escapes more effectively than a final sample. Destructive testing creates another case: the sample destroys the unit and often follows a separate lot and test method.
The goal is not maximum inspection. It is enough evidence, placed at the right stage, to control the consequence of failure.
Random sampling must survive real packing conditions
 “We checked ten pieces” says nothing about representation. If all ten came from the final tray after the operator corrected an offset, the sample may avoid the riskier early production. Sampling should reach different containers, layers, time positions, fixture stations, or serialized ranges as appropriate.
The lot should remain controlled while the decision is pending. Accepted and uninspected parts must not be mixed with a new lot. Rejected units should be identified, and screening records should show the quantity checked, defect found, reworked quantity, and reinspection result. AQL rejection is a trigger for action, not proof that every part is defective.
For overseas shipments, define whether inspection occurs before surface finishing, after finishing, before packing, or at more than one stage. A dimension can pass before anodizing and change afterward; a cosmetic surface can be damaged during packaging. The sampling point must match the characteristic being released.
 A purchase-order note such as “AQL 1.0” is incomplete. A reproducible plan should identify:
Photographs, workmanship standards, or boundary samples can help align visual decisions. For dimensional checks, the drawing revision, measurement method, and reporting rule should be controlled. Jucheng’s capacità di qualità page gives general inspection context, but the sampling plan must be agreed for the specific order.
Sampling-plan FAQs
Does AQL 1.0 mean one percent defects are acceptable?
No. AQL is a parameter in a statistical lot-acceptance scheme, not a direct statement that exactly one percent nonconforming units may be shipped.
Can a lot pass even if the sample contains a defect?
Possibly, depending on the defined defect class, sample size, and acceptance number. Critical defects may have a zero-acceptance rule. The agreed table controls the decision.
What happens after a sampled lot is rejected?
The reaction should be predefined. Typical actions include holding the lot, investigating the cause, 100% screening, reworking or replacing affected parts, submitting evidence, and applying the specified resampling or customer-approval rule.
Can process capability replace final sampling?
Capability evidence may justify a different control strategy when the process is stable and the customer agrees, but it does not automatically replace contractual acceptance inspection.
A sound AQL plan is a decision system. Define a coherent lot, classify consequences, protect critical characteristics, randomize the sample, apply the table consistently, and specify what rejection means. That discipline makes sampling economical without pretending that a small sample can guarantee every CNC part.