
Un plan d'échantillonnage AQL pour les pièces usinées CNC est une règle d'acceptation de lot, et non la promesse que l'expédition ne contient aucun défaut. Il définit comment un échantillon est sélectionné, comment les défauts sont classés et combien de non-conformités déclenchent l'acceptation ou le rejet selon une norme convenue ou une procédure client. Le plan peut réduire les inspections inutiles, mais uniquement lorsque le lot est cohérent et que les risques critiques sont traités séparément.
La mauvaise question de départ est “ Quel AQL utilisez-vous ? ” La séquence utile est : qu'est-ce qui peut échouer, quelle est la gravité de la conséquence, comment le lot a-t-il été produit, quelles caractéristiques nécessitent un contrôle à 100 %, et quelles preuves sont nécessaires pour libérer le reste ? Les réponses déterminent si l'échantillonnage AQL est adapté ou non.
Utilisez ce chemin de décision avant d'ouvrir une table d'échantillonnage
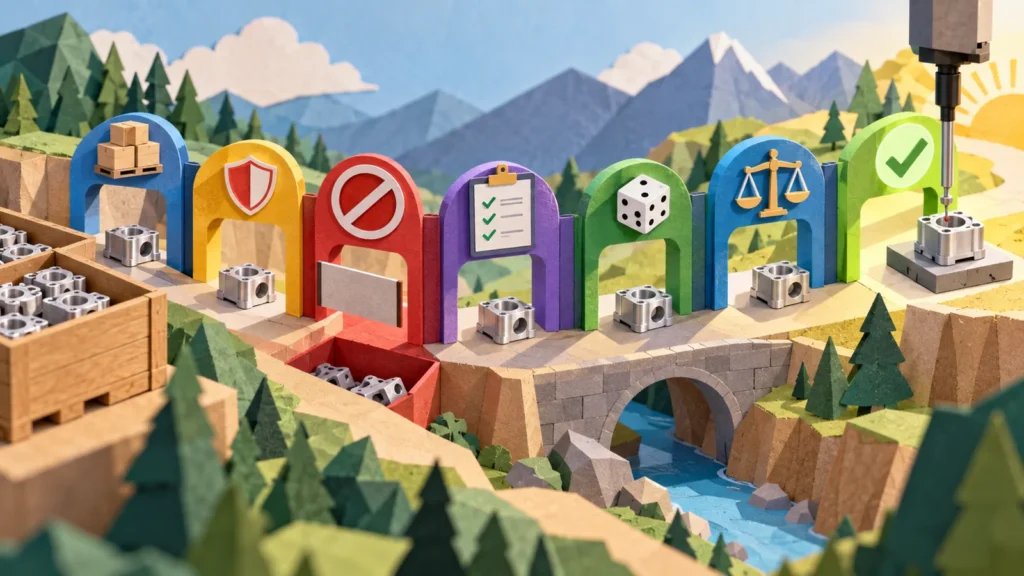
Si une étape manque, une taille d'échantillon seule ne constitue pas un plan défendable.
La définition du lot est le point où de nombreux plans échouent silencieusement
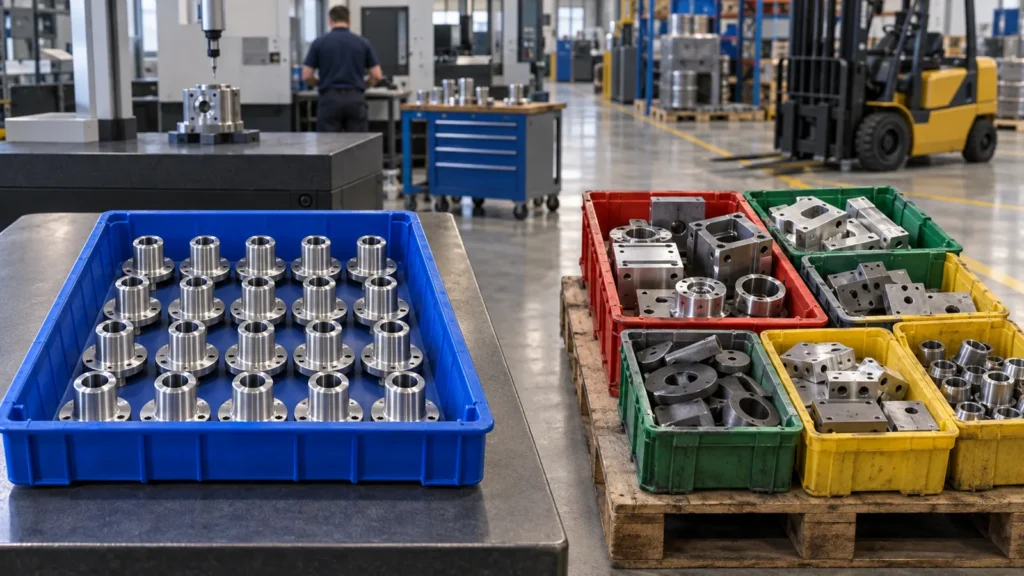 L'échantillonnage suppose que les unités sélectionnées représentent le lot. Cette hypothèse s'affaiblit lorsque le “ lot ” combine plusieurs coulées de matière, machines, montages, opérateurs, fenêtres de vie d'outil ou lots de processus externes. Un échantillon de cinq pièces ne peut pas représenter tous les flux si les cinq proviennent d'une seule machine.
Avant l'inspection, décidez si l'expédition doit être divisée en sous-lots significatifs. Une casse d'outil, un changement de décalage, un événement de reprise ou un second lot de matière peut créer une frontière. Le compromis est pratique : des lots plus petits peuvent améliorer le confinement mais peuvent nécessiter davantage d'échantillonnage total. La bonne frontière suit la manière dont la variation et les défauts pourraient entrer dans le produit.
Pour une production répétitive, une identité de lot cohérente soutient également l'analyse des tendances. L'historique d'acceptation ne devient utile que si un lot signifie à peu près la même chose d'une commande à l'autre. Cette identité doit s'aligner sur le Contrôle qualité de l'usinage CNC plan plus large et l'itinéraire réel utilisé pour l'usinage CNC de production de précision.
Critique, majeur et mineur ne peuvent pas être des étiquettes génériques
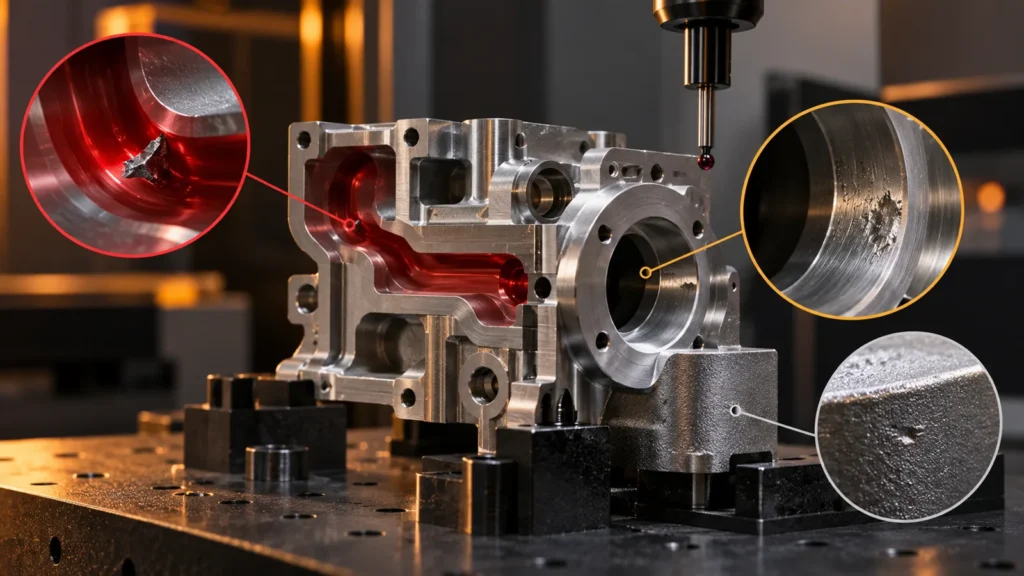 Les classes de défauts doivent décrire les conséquences pour la pièce réelle. Une bavure à l'intérieur d'un circuit de fluide scellé peut être critique, tandis qu'une bavure comparable sur un bord extérieur non fonctionnel peut être majeure ou mineure. Une marque cosmétique cachée après assemblage est différente d'une rayure sur une face d'étanchéité. L'acheteur doit fournir des définitions ou approuver la proposition du fournisseur avant l'inspection.
Ce sont des exemples de planification, pas des classifications universelles. Le dessin, la spécification, le bon de commande, les règles sectorielles et l'usage final du client déterminent les définitions finales. Un défaut peut également enfreindre plusieurs exigences ; il ne doit pas être déclassé simplement parce qu'il est facile à réparer.
Le tableau donne un exemple, pas une stratégie d'inspection
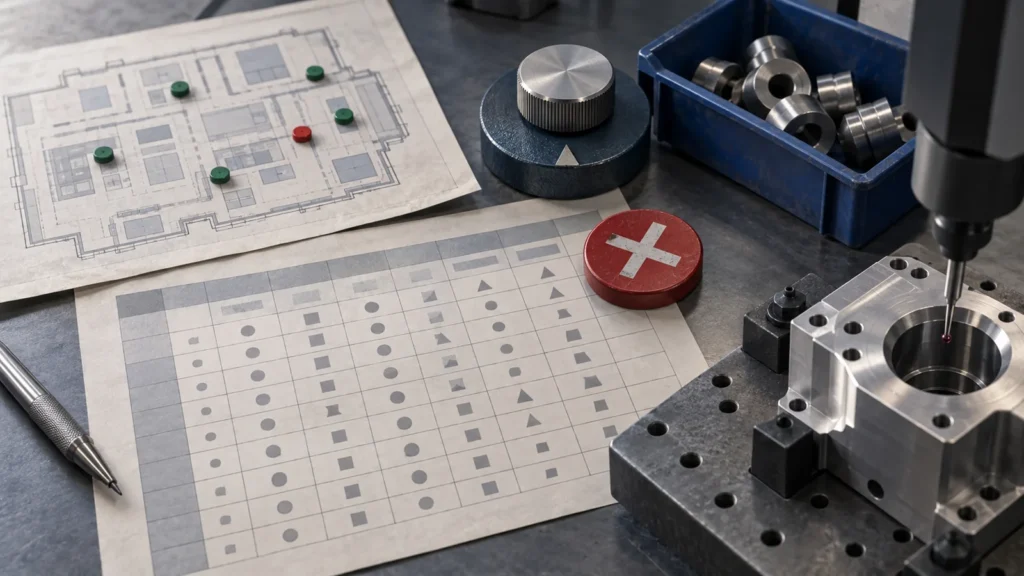 Les systèmes courants d'échantillonnage par attributs utilisent la taille du lot et le niveau d'inspection pour sélectionner une lettre de code, puis utilisent la lettre de code et l'AQL pour déterminer la taille de l'échantillon et les nombres d'acceptation/rejet. Les règles de passage entre inspection normale, renforcée et réduite peuvent répondre aux performances historiques. Les chiffres exacts doivent provenir de la norme en vigueur convenue ou du tableau du client plutôt que de la mémoire.
Le niveau d'inspection modifie la discrimination et le coût. Un niveau spécial peut être utilisé pour des contrôles coûteux ou destructifs où de petits échantillons sont nécessaires, tandis qu'un niveau général est courant pour l'acceptation de routine. Choisir un niveau inférieur simplement parce que l'inspection est peu pratique modifie la protection du plan.
L'AQL est aussi souvent mal compris comme “ le pourcentage autorisé de pièces défectueuses dans cet envoi ”. Ce n'est pas une autorisation directe pour ce taux de défauts, et un échantillon accepté n'établit pas que chaque unité non mesurée est conforme. Il s'agit d'une procédure d'acceptation statistique avec des risques pour le producteur et le consommateur. Les acheteurs doivent décider si ce compromis convient à la caractéristique.
 L'échantillonnage par attributs AQL enregistre si chaque unité inspectée ou caractéristique est conforme. Il est efficace pour des décisions telles que filetage présent ou manquant, finition acceptable ou inacceptable, et dimension dans ou hors de ses limites. Il écarte généralement la distance par rapport à la limite : un diamètre à un micron dans la tolérance et un autre à la valeur nominale sont tous deux considérés comme conformes.
Les données variables conservent la mesure réelle. Ces informations peuvent révéler le centrage, la dispersion, l'usure de l'outil et la dérive avant que les pièces ne franchissent une limite de spécification. Pour un diamètre de production serré, une série de mesures ordonnées dans le temps peut mieux soutenir le contrôle du processus qu'un décompte final d'unités conformes/non conformes. L'échantillonnage par attributs peut toujours prendre la décision d'expédition, mais il ne doit pas remplacer les informations utiles sur le processus.
Le plan d'inspection peut combiner les trois. L'essentiel est de préciser quelles preuves pilotent la production et quelle règle libère le lot, afin qu'on ne demande pas à une table AQL de résoudre un problème de surveillance de processus pour lequel elle n'a pas été conçue.
Certaines caractéristiques CNC devraient contourner l'échantillonnage AQL
 Une table d'échantillonnage ne doit pas primer sur une exigence d'inspection à 100% ou de prévention par le processus. Une vérification individuelle peut être appropriée lorsqu'une seule défaillance a des conséquences inacceptables, lorsque chaque pièce doit être sérialisée avec son résultat, ou lorsque le contrat client l'exige explicitement.
D'autres caractéristiques sont mieux maîtrisées par le processus. Un contrôle tout-ou-rien sur chaque filetage, un palpage automatisé d'un alésage critique, une surveillance de la durée de vie des outils, une sélection de programme à l'épreuve des erreurs ou un retour d'information en cours de processus peuvent prévenir les échappements plus efficacement qu'un échantillon final. Les essais destructifs constituent un autre cas : l'échantillon détruit l'unité et suit souvent un lot et une méthode d'essai distincts.
L'objectif n'est pas une inspection maximale. C'est de disposer de preuves suffisantes, placées au bon stade, pour maîtriser les conséquences d'une défaillance.
L'échantillonnage aléatoire doit résister aux conditions réelles de conditionnement
 “ Nous avons contrôlé dix pièces ” ne dit rien sur la représentativité. Si les dix proviennent du plateau final après que l'opérateur a corrigé un décalage, l'échantillon peut éviter la production initiale plus risquée. L'échantillonnage doit atteindre différents conteneurs, couches, positions temporelles, postes de montage ou plages sérialisées selon le cas.
Le lot doit rester sous contrôle tant que la décision est en attente. Les pièces acceptées et non inspectées ne doivent pas être mélangées avec un nouveau lot. Les unités rejetées doivent être identifiées, et les enregistrements de tri doivent indiquer la quantité contrôlée, le défaut constaté, la quantité retouchée et le résultat de la réinspection. Le rejet AQL est un déclencheur d'action, non la preuve que chaque pièce est défectueuse.
Pour les expéditions outre-mer, définir si l'inspection a lieu avant la finition de surface, après la finition, avant le conditionnement ou à plusieurs étapes. Une dimension peut être conforme avant l'anodisation et changer ensuite ; une surface esthétique peut être endommagée lors du conditionnement. Le point d'échantillonnage doit correspondre à la caractéristique libérée.
 Une mention sur bon de commande telle que “ AQL 1.0 ” est incomplète. Un plan reproductible doit préciser :
Des photographies, des normes de fabrication ou des échantillons limites peuvent aider à aligner les décisions visuelles. Pour les contrôles dimensionnels, la révision du plan, la méthode de mesure et la règle de reporting doivent être maîtrisées. La capacités qualité page de Jucheng donne un contexte général d'inspection, mais le plan d'échantillonnage doit être convenu pour la commande spécifique.
FAQ sur les plans d'échantillonnage
Un AQL de 1,0 signifie-t-il qu'un pour cent de défauts est acceptable ?
Non. L'AQL est un paramètre d'un schéma statistique d'acceptation de lots, et non l'affirmation directe qu'exactement un pour cent d'unités non conformes peut être livré.
Un lot peut-il être accepté même si l'échantillon contient un défaut ?
C'est possible, selon la classe de défaut définie, la taille de l'échantillon et le nombre d'acceptation. Les défauts critiques peuvent être soumis à une règle d'acceptation zéro. Le tableau convenu régit la décision.
Que se passe-t-il après le rejet d'un lot échantillonné ?
La réaction doit être prédéfinie. Les actions typiques comprennent le blocage du lot, la recherche de la cause, un tri à 100%, le retraitement ou le remplacement des pièces concernées, la soumission de preuves et l'application de la règle spécifiée de rééchantillonnage ou d'approbation par le client.
La capabilité du processus peut-elle remplacer l'échantillonnage final ?
Les preuves de capabilité peuvent justifier une stratégie de contrôle différente lorsque le processus est stable et que le client est d'accord, mais elles ne remplacent pas automatiquement l'inspection d'acceptation contractuelle.
Un plan AQL solide est un système de décision. Définissez un lot cohérent, classez les conséquences, protégez les caractéristiques critiques, randomisez l'échantillon, appliquez le tableau de manière cohérente et précisez ce que signifie le rejet. Cette discipline rend l'échantillonnage économique sans prétendre qu'un petit échantillon peut garantir chaque pièce CNC.