
真鍮部品の大量生産が迫っています。図面は厳しい公差—重要な穴径で±0.01 mm—を要求しており、顧客は完璧な表面仕上げを期待しています。あなたは C36000真鍮加工 を指定します。なぜなら、それが「快削」の標準だと聞いているからです。しかし最初のバッチがラインから出てくると、寸法がずれ始めます。同一であるべき部品がわずかに異なって出てきます。スクラップ率が上昇しています。そしてあなたは疑問に思います。C36000快削真鍮が最も切削しやすい材料のはずなら、なぜあなたのプロジェクトは精密加工の悪夢に変わっているのか、と。
これが C36000真鍮. .の精度のパラドックスです。それを業界の切削性ベンチマークたらしめている特性—その鉛含有量、切りくず分断特性、高い熱伝導率—は、適切に管理されなければ高精度プロジェクトを台無しにしかねない微妙な課題ももたらします。良い知らせは?これらの課題は完全に解決可能です。この記事では、エンジニアや調達担当者がC36000快削真鍮で直面する現実の問題を、そしてさらに重要なことに、その解決方法を解説します—自社で加工する場合でも、Jucheng PrecisionのようなCNCパートナーから調達する場合でも。.
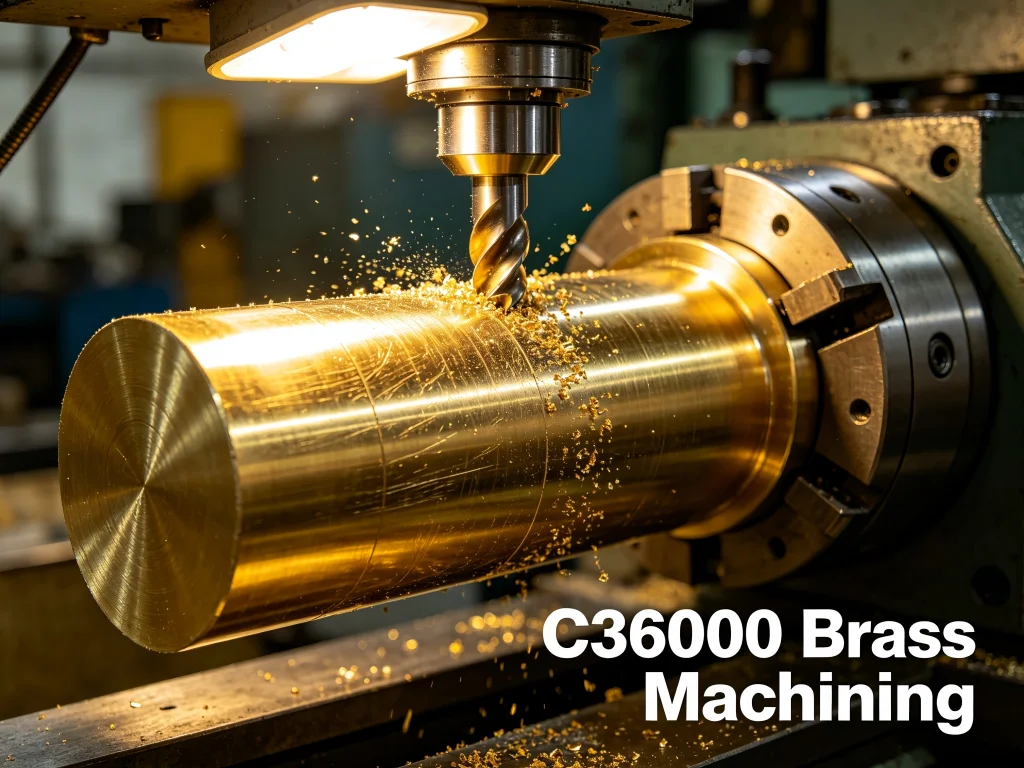
材料の理解:C36000快削真鍮を業界標準たらしめるもの
問題を解決する前に、材料を理解する必要があります。. C36000快削真鍮, は、Alloy 360または快削真鍮としても知られ、約60~63%の銅を含み、残部は主に亜鉛と約2.5~3.7%の鉛からなる銅亜鉛合金です。このわずかな割合の鉛が秘密の成分です。鉛は銅亜鉛マトリクスに溶解せず、微細で均一に分散した粒子として存在します。切削工具が材料に食い込むと、これらの鉛粒子が内部の切りくず分断剤および固体潤滑剤として働きます。切りくずは小さく制御された断片に破断し、工具やワークピースに絡みつくことなくきれいに脱落します。.
これが、 C36000 が100%の切削性評価を保持する理由です—他のすべての銅合金が判断される基準です。この材料は、ほぼ他のどの金属よりもはるかに高い主軸回転数と送り速度を可能にします。切削工具は最小限の抵抗で滑るように進み、工具寿命を大幅に延ばします。しかし、この切削の容易さは誤った安心感を生みます。20年の経験を持つある加工専門家はこう述べています。「多くの人は、優れた切削性のため、真鍮はCNC加工において『寛容な』材料だと想定しています。しかし真鍮の癖—特に熱膨張と微妙な工具摩耗—は高精度プロジェクトを台無しにしかねません」。.
C36000真鍮の機械的特性の概要
の機械的特性は C36000真鍮 焼戻しや加工条件によって異なります。焼なまし状態では、引張強さは340~420 MPa、耐力は125~200 MPa、伸びは25~50%の範囲です。冷間加工材(H02調質)は著しく高い強度を示し、引張強さ450~550 MPa、耐力は350~450 MPaに達します。硬さは焼なまし状態で70~100 HV、硬質(H04調質)では160 HV以上になります。密度は約8.50 g/cm³、融点範囲は885~900°Cです。.
これらの特性により、 C36000快削真鍮 極めて幅広い用途に適しています。自動車のセンサーボディ、ねじ込みインサート、流体コネクタ、サーモスタット部品、配管継手、水栓のステム、バルブ部品、産業用のギア、ピニオン、ブッシング、ファスナー、さらには装飾金具や錠前本体といった消費財にまで及びます。この材料は良好な耐食性、優れたはんだ付け性とろう付け性、そして目に見える部品に好んで使われる温かみのある黄金色の美観を備えています。.
本当の問題:C36000黄銅の切削加工で実際に何がうまくいかないのか
もし C36000真鍮 これほど容易に加工できるなら、問題はどこから生じるのでしょうか。その答えは、材料特性、加工パラメータ、そして高精度生産の特有の要求との相互作用にあります。エンジニアが遭遇する最も一般的な課題を分解してみましょう。.
熱膨張:静かなる寸法ドリフト
ここに皮肉があります: C36000真鍮 は優れた熱伝導率を持ち、20°Cで約115 W/(m·K)です。これは切削中に発生する熱が工具とワークピースに急速に放散されることを意味します。これは一般に有益ですが(刃先への熱集中を防ぐ)、特定の問題を引き起こします:加工中にワークピースが膨張するのです。ある専門家は、C36000部品の重切削中に80°Cの温度上昇を記録しました。これは直径50 mmを0.05 mm膨張させるのに十分です。部品が冷却される頃には、規格から外れていました。.
実際の事例では、あるメーカーが±0.01 mmの公差を持つ500個のカスタム黄銅バルブボディを必要としていました。初期のバッチではボア径が不安定でした。原因は加工中の熱膨張で、寸法が最大0.03 mm変化し、15%の廃棄率につながりました。問題は材料ではなく、工程計画時にその熱挙動を考慮しなかったことでした。.
工具摩耗:予想外の事実
なぜなら C36000快削真鍮 は低い硬さ(約80 HB)を持つため、切削力は鋼材より著しく低く、推定では30~50%少なくなります。これは通常、工具寿命の延長につながります。C36000黄銅用の10 mm HSSドリルは、1018鋼の場合の2~3倍長く切れ味を維持します。.
しかし工具摩耗は依然として発生し、微妙に現れます。切削工具の逃げ面摩耗は、監視しないと摩擦増加を招き、より多くの熱を発生させ、熱膨張の問題を悪化させます。医療機器メーカーのある大量生産プロジェクトでは、標準的な超硬工具を使用した初期の加工でわずか200個後に急速な摩耗が現れ、表面品質の低下と18%の廃棄率につながりました。摩耗は壊滅的な工具破損ではなく、誰かが気づく前に表面仕上げと寸法精度を損なう漸進的な劣化でした。.
バリ形成:望まぬエッジ
その快削性にもかかわらず、, C36000真鍮 は特に穴やポケットの出口エッジでバリを生じることがあります。黄銅の延性は低速加工でギザギザのエッジを生みます。主な原因は鈍い工具の使用です。工具寿命は長いかもしれませんが、逃げ面摩耗を確認し、鈍くなる前に再研削または交換することが、バリを防ぎ表面仕上げ品質を維持する鍵です。.
C36000 vs C3604:混同の要因
複雑さをさらに増すことに、多くのエンジニアが両方に遭遇します C36000 およびC3604仕様。C3604は、本質的に同じ快削黄銅合金に対する日本産業規格(JIS)の呼称です。UNS C36000規格はアメリカのもので、C3604は日本のものです。どちらも優れた被削性を持つ鉛入り黄銅を表しています。一部の資料ではC3604を「C36000としても知られる」と説明しています。主な違いは規格の起源とわずかな組成の変動にあります。C36000は通常60.0~63.0%の銅と2.5~3.7%の鉛を含み、C3604は57.0~61.0%の銅と1.8~3.7%の鉛を含みます。ほとんどの機械加工用途では性能は同等ですが、顧客がどの規格を要求しているかを理解することは、コンプライアンスと認証のために重要です。.
問題の解決:精密C36000黄銅機械加工のための実践的戦略
何がうまくいかないかを特定したので、次は何がうまくいくかについて話しましょう。解決策は複雑ではありませんが、意図的な計画が必要です。高精度・大量生産の成功に向けて C36000真鍮加工 に取り組む方法を以下に示します。.
戦略1:スマートな冷却による熱膨張の制御
工作物にクーラントを大量にかける(熱衝撃を引き起こす可能性がある)代わりに、切削エッジに向けた狙いを定めたミスト冷却は、温度を安定に保ちながら熱を低減します。高効率冷却システムは平均加工温度を25°C低下させることができます。切削を均等に分散し熱の蓄積を減らすトロコイド工具経路と組み合わせることで、メーカーは寸法ばらつきを40%削減しました。.
重要な部品については、管理された環境で C36000真鍮 素材を約50°Cに予熱することで加工条件を模擬し、加工後の歪みを最小限に抑えます。この「応力除去」ステップを用いたある航空宇宙プロジェクトでは、不良率を12%から3%に削減しました。.
戦略2:特定の合金に合わせた送りと速度の最適化
C36000真鍮 には微妙なバランスが必要です。攻撃的すぎれば余分な熱が発生し、保守的すぎれば工具摩耗が加速します。厳密なテストを通じて、専門家は一般的な黄銅合金向けの送り・速度マトリクスを開発しました。C36000黄銅の場合、最適なパラメータには切削速度300 m/minで約0.1 mm/歯の送り速度が含まれます。これらのパラメータは実際の生産条件下で検証すべきです。すべての黄銅合金は固有のものです。.
戦略3:適切な工具形状の使用
正のすくい角(5~10°)と研磨されたフルートを持つ工具は摩擦を減らし、バリの形成を最小限に抑えます。適切な形状を持つ鋭利な工具は材料をきれいにせん断し、優れた表面仕上げを実現して二次的なバリ取り作業の必要性を減らします。.
戦略4:一貫性のための自動化の活用
ここが、 C36000快削真鍮 が真に輝く場面です。予測可能な切りくず生成と低い切削抵抗により、「ライツアウト」製造——人的介入を最小限に抑えて継続的に稼働する自動生産——に最適です。自動バーフィーダーにより、真鍮製ピン、シャフト、スペーサーの連続的で途切れない生産が可能になります。扱いやすい切りくずは自然に落下し、クーラントで洗い流されるため、鋼やアルミニウムの加工を悩ませる絡まりの問題が解消されます。.
これは単なる利便性ではなく、コスト上の優位性です。 C36000真鍮 から加工された部品は、同等の鋼製部品よりも大幅に低コストにできます。ある分析では、C36000真鍮から加工された継手は、同じ部品を12L14快削鋼から加工した場合よりも約26~44%低コストでした。その理由は明快です。サイクルタイムの短縮、工具寿命の延長、スクラップ率の低減がすべて、部品あたりのコスト削減に寄与しています。.
C36000真鍮加工に適したパートナーの選び方
If you are not machining C36000真鍮 を自社で加工していない場合、適切なCNCパートナーの選択が重要です。以下に探すべきポイントと、Jucheng Precisionが各項目にどう対応しているかを示します。.
設備と能力
すべてのCNCマシンが同等に作られているわけではありません。大量の C36000真鍮加工, 加工には、速度と精度のために設計された設備が必要です。Jucheng Precisionは、連続的なライツアウト製造のための自動バーフィーダーを備えたスイス型旋盤と自動旋盤センターを運用しています。同社の多軸CNCマシンは複雑な真鍮部品を卓越した精度で処理し、無駄を削減して生産効率を高めます。.
品質保証と公差
Precision requirements for C36000真鍮 部品の精度要件では、しばしば±0.005 mm~±0.01 mmという厳しい公差が求められます。JuchengのISO認証施設は、機械から直接、厳しい公差と鏡面のような表面仕上げを実現します。リアルタイムの機械監視と高度なCAD/CAMソフトウェアにより、あらゆる生産段階で最適な性能を発揮します。.
材料証明とコンプライアンス
業界によっては、材料証明が譲れない条件となる場合があります。Juchengは、環境規制のある用途向けにRoHS準拠の鉛フリー真鍮オプションを含む材料証明を提供しています。なお、標準的な C36000真鍮 鉛を含んでおり、RoHSに準拠しておらず、NSF/ANSI 61に基づく飲料水用途にも承認されていません—配管および医療用途における重要な考慮事項です。.
表面仕上げの能力
の美的魅力は C36000真鍮 の主要な利点の一つです。Juchengは、切削まま、研磨(高光沢)、ヘアライン、およびニッケルまたはクロムめっきを含む幅広い仕上げを提供しています。同社の研磨プロセスは、合金本来の黄金色の光沢を引き出します。.
スケールにおけるコスト効率
の大量生産は C36000真鍮 部品には規模の経済が求められます。Juchengの自動化への投資—無人工場製造能力を含む—により、品質を維持しながら競争力のある価格を提供することが可能になります。C36000黄銅の低い切削力と長い工具寿命は、運用コストの低減と納期短縮に直結します。.
用途:C36000快削黄銅が優れる分野
の汎用性により、 C36000真鍮 は、ほぼすべての業界の製品に登場することを意味します。材料がどこでどのように使用されているかを理解することは、設計上の決定とサプライヤー選定の両方に役立ちます。.
自動車用途
C36000真鍮 部品は現代の車両全体に見られます:センサーボディ、プラスチック部品用のねじ込みインサート、流体コネクタ、サーモスタット部品、燃料インジェクター部品などです。この材料の耐食性と被削性は、信頼性が最重要となるエンジンルーム内用途に最適です。.
配管および流体システム
配管用黄銅製品、水栓ステム、水栓シート、バルブボディ、管継手はすべて一般的に C36000快削真鍮. から製造されています。この材料の耐水腐食性と精密なねじを保持する能力により、流体処理部品の定番の選択肢となっています。.
電子機器および電気
コネクタ、端子、シールド部品はしばしば C36000真鍮. を指定します。その電気伝導率(焼鈍状態で約26% IACS)は純銅より低いものの、鋼よりも大幅に優れており、複雑なコネクタ形状では被削性の利点が伝導率のトレードオフを上回ることがよくあります。.
産業用および一般用ハードウェア
歯車、ピニオン、ブッシング、ファスナー、ロック本体、および自動旋盤部品は、最大量の用途を占めています。 C36000真鍮. 切削性、強度、耐食性の組み合わせにより、大量生産の精密部品におけるデフォルトの選択肢となっています。.
C36000黄銅の切削加工に関するよくある質問
Q1: C36000はC3604黄銅と同じですか?
これらは類似していますが、同一ではありません。. C36000 はUNS(米国)の呼称であり、C3604はJIS(日本)の呼称です。どちらも同等の特性を持つ鉛入り快削黄銅です。C36000は通常60.0~63.0%の銅と2.5~3.7%の鉛を含み、C3604は57.0~61.0%の銅と1.8~3.7%の鉛を含みます。ほとんどの切削加工用途では性能は同様ですが、プロジェクトに必要な特定の規格を確認することが重要です。.
Q2: C36000黄銅はRoHSに準拠していますか?
いいえ。標準的な C36000真鍮 は約2.5~3.7%の鉛を含み、鉛含有量に関するRoHSの制限を超えています。RoHS準拠が求められる用途には鉛フリー黄銅の代替品がありますが、通常は切削性の評価が低くなります。.
Q3: C36000黄銅は溶接できますか?
溶接は C36000真鍮 には推奨されません。溶接プロセス中に鉛が気化するためです。機械的締結またはろう付け/はんだ付けが好ましい接合方法です。この材料ははんだ付け性に優れ、ろう付け性も良好です。.
Q4: C36000黄銅の切削性評価はどのくらいですか?
C36000快削真鍮 は切削性評価100%を持ち、他のすべての銅合金が比較される業界標準です。これは、銅合金の中で最高の切削速度、工具寿命、表面仕上げの組み合わせを提供することを意味します。.
Q5: What tolerances can be achieved with C36000 CNC machining?
With proper process control, C36000真鍮 components can achieve tolerances as tight as ±0.005 mm to ±0.01 mm. Jucheng Precision routinely achieves tolerances of ±0.005″ (±0.125 mm) or better, with capabilities for micron-level precision on critical features.
Q6: How does C36000 compare to other brass alloys for machining?
C36000真鍮 offers the highest machinability rating (100%) among brass alloys. Cartridge brass (C26000, 70/30) has lower machinability because the chips are “gummier” and more prone to tangling. Naval brass (C46400) offers superior corrosion resistance for marine applications but is harder to machine. For high-volume CNC production, C36000 is typically the most cost-effective choice.
Q7: Does C36000 brass work harden during machining?
標準 C36000快削真鍮 has good cold workability and does not work harden significantly during machining. However, lead-free brass alternatives can work harden, requiring different machining strategies. This is one reason C36000 remains the preferred choice for high-volume automated production.
Q8: What is the difference between aged brass and polished brass?
Aged brass refers to a patinated or oxidized finish achieved through chemical or natural aging processes, creating a darker, more antique appearance. Polished brass is buffed to a high-gloss, mirror-like finish that showcases the natural golden color of C36000真鍮. The choice between aged and polished finishes is purely aesthetic and depends on the desired visual effect for the final product.
Why Jucheng Precision for Your C36000 Brass Machining Needs
When the precision of your C36000真鍮 components matters, the choice of manufacturing partner makes the difference between production that runs smoothly and production that runs into costly delays. Jucheng Precision brings several distinct advantages to C36000真鍮加工 プロジェクトに好まれる選択肢となっています。.
技術的専門知識: Jucheng specializes in high-precision CNC machining of brass and other materials, with deep understanding of the material-specific considerations that affect C36000快削真鍮 production. Their team understands the thermal expansion, tool wear, and chip formation characteristics that separate successful projects from problematic ones.
高度な設備: スイス型旋盤、自動旋盤センター、多軸CNCマシンにより、Juchengは複雑な真鍮形状を卓越した精度で処理できます。自動棒材フィーダーは、大量生産向けの連続した無人製造をサポートします。.
品質システム: リアルタイムの機械監視と高度なCAD/CAMソフトウェアを備えたISO認証施設により、すべての生産実行にわたって一貫した品質を確保します。材料証明書と検査報告書により、完全なトレーサビリティを提供します。.
表面仕上げ: 社内仕上げ能力(研磨、ブラシ加工、めっきを含む)により、Juchengは最終組立にすぐに対応できる C36000真鍮 部品を提供でき、二次仕上げサプライヤーが不要になります。.
コスト効率: 真鍮の自然な被削性を活用し、 C36000快削真鍮 それを自動生産システムと組み合わせることで、Juchengは品質を犠牲にすることなく競争力のある価格を実現します。その結果、大量生産の精密部品に対して卓越した価値を提供します。.
C36000の精度のパラドックスは C36000真鍮加工 現実のものですが、解決可能です。材料の挙動に対する正しい理解、適切なプロセス管理、そして適切な製造パートナーがあれば、お客様が求める品質を損なうことなく、C36000が約束するスピードと効率を実現できます。社内で加工する場合でも、専門業者から調達する場合でも、ここで概説した戦略は、パラドックスを予測可能で収益性の高い生産に変えるのに役立ちます。.
お話を進める準備はできましたか C36000真鍮 プロジェクトですか? Jucheng Precisionにお問い合わせください 同社の専門知識がどのように C36000快削真鍮 お客様の部品を実現できるかをご確認ください。納期通り、仕様通り、予算通りに。.