
Hai in arrivo una produzione ad alto volume di componenti in ottone. I disegni richiedono tolleranze strette—±0,01 mm sui diametri critici delle alesature—e il tuo cliente si aspetta finiture superficiali impeccabili. Specifichi lavorazione dell'ottone C36000 perché hai sentito che è lo standard della “lavorazione libera”. Ma quando il primo lotto esce dalla linea, le dimensioni derivano. I pezzi che dovrebbero essere identici escono leggermente diversi. I tassi di scarto aumentano. E ti ritrovi a chiederti: se l'ottone a lavorazione libera C36000 dovrebbe essere il materiale più facile da tagliare, perché il tuo progetto si sta trasformando in un incubo di precisione?
Questo è il paradosso della precisione dell' ottone C36000. Proprio le proprietà che lo rendono il riferimento del settore per la lavorabilità—il suo contenuto di piombo, le sue caratteristiche di rottura del truciolo, la sua elevata conduttività termica—introducono anche sfide sottili che possono far deragliare i progetti ad alta precisione se non gestite correttamente. La buona notizia? Queste sfide sono del tutto risolvibili. Questo articolo illustra i problemi reali che ingegneri e professionisti degli acquisti affrontano con l'ottone a lavorazione libera C36000 e, cosa più importante, come risolverli—che si tratti di lavorazione interna o di approvvigionamento da un partner CNC come Jucheng Precision.
Comprendere il materiale: cosa rende l'ottone a lavorazione libera C36000 lo standard del settore
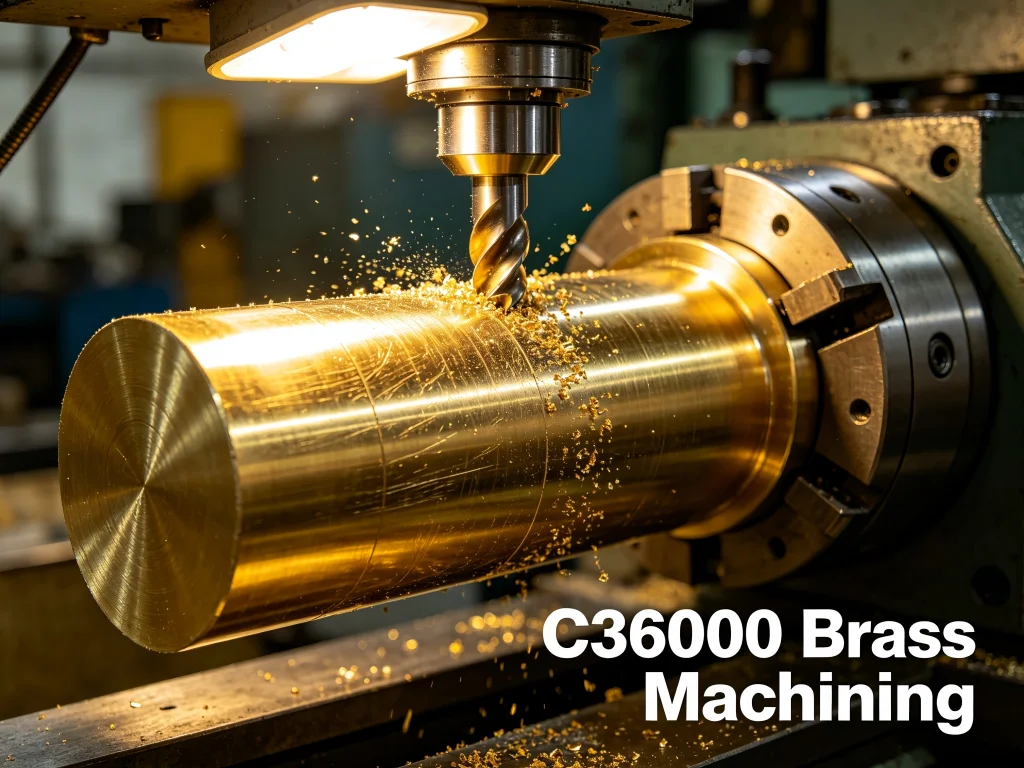
Prima di poter risolvere i problemi, dobbiamo comprendere il materiale. L'ottone a lavorazione libera C36000, noto anche come Alloy 360 o ottone a taglio libero, è una lega rame-zinco contenente circa 60–63% di rame, con il resto principalmente zinco e circa 2,5–3,7% di piombo. Quella piccola percentuale di piombo è l'ingrediente segreto. Il piombo non si dissolve nella matrice rame-zinco; rimane invece come particelle microscopiche finemente disperse. Quando un utensile da taglio impegna il materiale, queste particelle di piombo agiscono come rompitruciolo interni e lubrificanti solidi. I trucioli si fratturano in pezzi minuscoli e ben controllati che si staccano in modo pulito invece di aggrovigliarsi attorno all'utensile o al pezzo.
Ecco perché C36000 ha un indice di lavorabilità di 100%—il riferimento rispetto al quale vengono giudicate tutte le altre leghe di rame. Il materiale consente velocità del mandrino e avanzamenti notevolmente più elevati rispetto a quasi qualsiasi altro metallo. Gli utensili da taglio scorrono con resistenza minima, prolungando significativamente la vita dell'utensile. Ma questa facilità di taglio crea un falso senso di sicurezza. Come ha detto uno specialista della lavorazione con vent'anni di esperienza: “Molti presumono che l'ottone sia un materiale ‘indulgente’ nella lavorazione CNC grazie alla sua eccellente lavorabilità. Ma le stranezze dell'ottone—soprattutto la dilatazione termica e la sottile usura dell'utensile—possono far deragliare i progetti ad alta precisione”.
Proprietà meccaniche dell'ottone C36000 in sintesi
Le proprietà meccaniche dell' ottone C36000 variano a seconda della tempra e delle condizioni di lavorazione. Nello stato ricotto, la resistenza alla trazione varia da 340–420 MPa con resistenza allo snervamento di 125–200 MPa e allungamento del 25–50%. Il materiale incrudito (tempra H02) presenta una resistenza significativamente più elevata: resistenza alla trazione di 450–550 MPa con resistenza allo snervamento che raggiunge 350–450 MPa. La durezza varia da 70–100 HV nella condizione ricotta fino a oltre 160 HV nella tempra dura (H04). La densità è di circa 8,50 g/cm³ con un intervallo di punto di fusione di 885–900°C.
Queste proprietà rendono l' L'ottone a lavorazione libera C36000 adatto a una gamma straordinaria di applicazioni: corpi di sensori automobilistici, inserti filettati, connettori per fluidi e parti per termostati; raccordi idraulici, steli di rubinetti e componenti per valvole; ingranaggi industriali, pignoni, boccole e elementi di fissaggio; e persino beni di consumo come ferramenta decorativa e corpi di serrature. Il materiale offre una buona resistenza alla corrosione, un'eccellente saldabilità e brasabilità, e quell'estetica calda e dorata che lo rende un favorito per i componenti a vista.
I veri problemi: cosa va effettivamente storto nella lavorazione dell'ottone C36000
Se ottone C36000 si lavora così facilmente, da dove derivano i problemi? La risposta risiede nell'interazione tra proprietà del materiale, parametri di lavorazione e le esigenze specifiche della produzione ad alta precisione. Analizziamo le sfide più comuni che gli ingegneri incontrano.
Dilatazione termica: la deriva dimensionale silenziosa
Ecco l'ironia: ottone C36000 ha un'eccellente conduttività termica—circa 115 W/(m·K) a 20°C. Ciò significa che il calore generato durante il taglio si dissipa rapidamente nell'utensile e nel pezzo. Sebbene ciò sia generalmente vantaggioso (impedisce al calore di concentrarsi sul tagliente), crea un problema specifico: il pezzo si dilata durante la lavorazione. Un specialista ha documentato picchi di temperatura di 80°C durante la fresatura pesante su componenti in C36000—sufficienti a dilatare un diametro di 50 mm di 0,05 mm. Quando il pezzo si è raffreddato, era fuori tolleranza.
In un caso reale, un produttore necessitava di 500 corpi valvola personalizzati in ottone con tolleranze di ±0,01 mm. I primi lotti mostravano diametri interni incoerenti. Il colpevole era la dilatazione termica durante la lavorazione che alterava le dimensioni fino a 0,03 mm, portando a un tasso di scarti del 15%. Il materiale non era il problema; lo era la mancata considerazione del suo comportamento termico durante la pianificazione del processo.
Usura dell'utensile: non quello che ti aspetti
Poiché L'ottone a lavorazione libera C36000 ha una bassa durezza (circa 80 HB), le forze di taglio sono significativamente inferiori rispetto all'acciaio—30–50% in meno, secondo alcune stime. Questo tipicamente si traduce in una vita utensile prolungata. Una punta HSS da 10 mm nell'ottone C36000 mantiene l'affilatura due o tre volte più a lungo rispetto all'acciaio 1018.
Ma l'usura dell'utensile si verifica comunque, e si manifesta in modo sottile. L'usura sul fianco degli utensili da taglio, se non monitorata, porta a un aumento dell'attrito, che genera più calore, che aggrava i problemi di dilatazione termica. In un progetto ad alto volume per un produttore di dispositivi medici, le prime lavorazioni con utensili in metallo duro standard mostravano una rapida usura dopo appena 200 pezzi, portando a una scarsa qualità superficiale e a un tasso di scarti del 18%. L'usura non era un cedimento catastrofico dell'utensile—era un degrado graduale che comprometteva la finitura superficiale e l'accuratezza dimensionale prima che qualcuno se ne accorgesse.
Formazione di bave: il bordo indesiderato
Nonostante la sua natura di materiale a taglio libero, ottone C36000 può comunque produrre bave, in particolare sui bordi di uscita di fori e tasche. La duttilità dell'ottone porta a bordi irregolari nelle operazioni a bassa velocità. La causa principale è l'uso di utensili smussati. Sebbene la vita utensile possa essere lunga, controllare l'usura sul fianco e riaffilare o sostituire gli utensili prima che diventino smussati è fondamentale per prevenire le bave e mantenere la qualità della finitura superficiale.
C36000 vs C3604: il fattore confusione
A complicare ulteriormente il quadro, molti ingegneri incontrano sia le specifiche C36000 che le specifiche C3604. C3604 è la designazione dello Japanese Industrial Standard (JIS) per quella che è essenzialmente la stessa lega di ottone a lavorabilità libera. Lo standard UNS C36000 è americano, mentre C3604 è giapponese: entrambi descrivono un ottone al piombo con eccellente lavorabilità. Alcune fonti descrivono il C3604 come “noto anche come C36000”. La differenza chiave risiede nell'origine dello standard e in lievi variazioni compositive: il C36000 contiene tipicamente 60,0–63,0% di rame e 2,5–3,7% di piombo, mentre il C3604 contiene 57,0–61,0% di rame e 1,8–3,7% di piombo. Per la maggior parte delle applicazioni di lavorazione, le prestazioni sono comparabili, ma capire quale standard richiede il cliente è importante ai fini della conformità e della certificazione.
Risolvere i problemi: strategie pratiche per la lavorazione di precisione dell'ottone C36000
Ora che abbiamo identificato cosa va storto, parliamo di cosa va bene. Le soluzioni non sono complicate, ma richiedono una pianificazione intenzionale. Ecco come affrontare lavorazione dell'ottone C36000 per un successo ad alta precisione e ad alto volume.
Strategia 1: Controllare la dilatazione termica attraverso un raffreddamento intelligente
Invece di inondare il pezzo con refrigerante (che può causare shock termico), un raffreddamento a nebbia mirato diretto sul tagliente riduce il calore mantenendo temperature stabili. I sistemi di raffreddamento ad alta efficienza possono abbassare le temperature medie di lavorazione di 25°C. Combinati con traiettorie utensile trocoidali che distribuiscono i tagli in modo uniforme e riducono l'accumulo di calore, i produttori hanno ridotto la varianza dimensionale del 40%.
Per i componenti critici, il preriscaldamento del ottone C36000 materiale a circa 50°C in un ambiente controllato simula le condizioni di lavorazione e minimizza la distorsione post-lavorazione. Un progetto aerospaziale che ha utilizzato questo passo di “distensione delle tensioni” ha ridotto i tassi di scarto dal 12% al 3%.
Strategia 2: Ottimizzare avanzamento e velocità per la lega specifica
ottone C36000 richiede un equilibrio delicato: troppo aggressivo e si genera calore in eccesso; troppo conservativo e l'usura dell'utensile accelera. Attraverso test rigorosi, gli specialisti hanno sviluppato matrici di avanzamento e velocità per le leghe di ottone comuni. Per l'ottone C36000, i parametri ottimali includono un avanzamento di circa 0,1 mm/dente a una velocità di taglio di 300 m/min. Questi parametri dovrebbero essere validati nelle condizioni di produzione reali: ogni lega di ottone è unica.
Strategia 3: Utilizzare la geometria dell'utensile corretta
Gli utensili con angoli di spoglia positivi (5–10°) e scanalature lucidate riducono l'attrito e minimizzano la formazione di bave. Gli utensili affilati con la geometria corretta tagliano il materiale in modo netto, producendo finiture superficiali superiori e riducendo la necessità di operazioni secondarie di sbavatura.
Strategia 4: Sfruttare l'automazione per la coerenza
È qui che L'ottone a lavorazione libera C36000 brilla davvero. La sua formazione prevedibile del truciolo e le basse forze di taglio lo rendono ideale per la produzione “lights-out”—produzione automatizzata che funziona in modo continuo con un intervento umano minimo. Gli alimentatori automatici di barre consentono una produzione continua e ininterrotta di perni, alberi e distanziali in ottone. I trucioli ben controllati semplicemente si staccano e vengono lavati via dal refrigerante, eliminando i problemi di aggrovigliamento che affliggono la lavorazione di acciaio e alluminio.
Questa non è solo una comodità—è un vantaggio in termini di costi. I pezzi lavorati da ottone C36000 possono costare significativamente meno rispetto ai pezzi equivalenti in acciaio. Un'analisi ha rilevato che un raccordo lavorato da ottone C36000 è costato circa il 26–44% in meno rispetto allo stesso pezzo lavorato da acciaio piombato 12L14. Le ragioni sono semplici: tempi di ciclo più rapidi, maggiore durata dell'utensile e tassi di scarto ridotti contribuiscono tutti a costi per pezzo inferiori.
Come scegliere il partner giusto per la lavorazione dell'ottone C36000
Se non lavorate ottone C36000 internamente, scegliere il giusto partner CNC è fondamentale. Ecco cosa cercare, e come Jucheng Precision affronta ciascun aspetto.
Attrezzature e capacità
Non tutte le macchine CNC sono create uguali. Per volumi elevati lavorazione dell'ottone C36000, è necessario disporre di attrezzature progettate per velocità e precisione. Jucheng Precision utilizza torni a mandrino mobile e centri di tornitura automatizzati dotati di alimentatori automatici di barre per una produzione continua e lights-out. Le loro macchine CNC multiasse gestiscono parti intricate in ottone con una precisione eccezionale, riducendo gli scarti e aumentando l'efficienza produttiva.
Garanzia della qualità e tolleranze
I requisiti di precisione per i componenti ottone C36000 spesso richiedono tolleranze strette fino a ±0,005 mm–±0,01 mm. La struttura certificata ISO di Jucheng garantisce tolleranze strette e finiture superficiali a specchio direttamente dalla macchina. Il monitoraggio in tempo reale delle macchine e il software CAD/CAM avanzato consentono prestazioni ottimali in ogni fase della produzione.
Certificazione dei materiali e conformità
A seconda del settore, le certificazioni dei materiali possono essere non negoziabili. Jucheng fornisce certificazioni dei materiali, incluse opzioni in ottone senza piombo conformi RoHS per applicazioni con restrizioni ambientali. Vale la pena notare che l'ottone standard ottone C36000 contiene piombo e non è conforme RoHS né approvato per applicazioni con acqua potabile secondo NSF/ANSI 61—considerazioni critiche per applicazioni idrauliche e medicali.
Capacità di finitura superficiale
L'attrattiva estetica di ottone C36000 è uno dei suoi principali vantaggi. Jucheng offre una gamma completa di finiture tra cui grezzo di lavorazione, lucidato (alta brillantezza), spazzolato e nichelatura o cromatura. Il loro processo di lucidatura esalta la naturale lucentezza dorata della lega.
Convenienza economica su larga scala
La produzione ad alto volume di componenti in ottone C36000 richiede economie di scala. Gli investimenti di Jucheng nell'automazione—comprese le capacità di produzione lights-out—consentono loro di offrire prezzi competitivi mantenendo la qualità. Le basse forze di taglio e la lunga durata degli utensili dell'ottone C36000 si traducono direttamente in costi operativi inferiori e tempi di consegna più rapidi.
Applicazioni: dove eccelle l'ottone a macchina libera C36000
La versatilità di ottone C36000 significa che compare in prodotti di quasi tutti i settori. Comprendere dove e come viene utilizzato il materiale aiuta a orientare sia le decisioni progettuali sia la selezione dei fornitori.
Applicazioni automobilistiche
ottone C36000 I componenti si trovano in tutti i veicoli moderni: corpi sensore, inserti filettati per componenti in plastica, connettori per fluidi, parti di termostati e componenti di iniettori di carburante. La resistenza alla corrosione e la lavorabilità del materiale lo rendono ideale per applicazioni nel vano motore dove l'affidabilità è fondamentale.
Impianti idraulici e sistemi per fluidi
Gli articoli in ottone per idraulici, i gambi dei rubinetti, le sedi dei rubinetti, i corpi valvola e i raccordi per tubi sono tutti comunemente prodotti in L'ottone a lavorazione libera C36000. La resistenza del materiale alla corrosione da acqua e la sua capacità di mantenere filettature precise lo rendono la scelta preferita per i componenti di gestione dei fluidi.
Elettronica ed elettrico
Connettori, terminali e parti di schermatura specificano frequentemente ottone C36000. Sebbene la sua conduttività elettrica (circa 26% IACS ricotto) sia inferiore a quella del rame puro, è significativamente migliore di quella dell'acciaio, e il vantaggio in termini di lavorabilità spesso supera il compromesso sulla conduttività per geometrie complesse dei connettori.
Industria e ferramenta generica
Ingranaggi, pignoni, boccole, elementi di fissaggio, corpi serratura e parti per macchine automatiche a vite rappresentano le applicazioni a maggior volume per ottone C36000. La combinazione di lavorabilità, resistenza e resistenza alla corrosione lo rende la scelta predefinita per componenti di precisione ad alto volume.
Domande frequenti sulla lavorazione dell'ottone C36000
D1: Il C36000 è lo stesso ottone del C3604?
Sono simili ma non identici. C36000 è la designazione UNS (americana), mentre C3604 è la designazione JIS (giapponese). Entrambi sono ottoni al piombo a lavorabilità libera con proprietà comparabili. Il C36000 contiene tipicamente 60,0–63,0% di rame e 2,5–3,7% di piombo, mentre il C3604 contiene 57,0–61,0% di rame e 1,8–3,7% di piombo. Per la maggior parte delle applicazioni di lavorazione, le prestazioni sono simili, ma è importante verificare lo standard specifico richiesto per il proprio progetto.
D2: L'ottone C36000 è conforme alla direttiva RoHS?
No. Lo standard ottone C36000 contiene circa 2,5–3,7% di piombo, che supera i limiti RoHS per il contenuto di piombo. Sono disponibili alternative di ottone senza piombo per applicazioni che richiedono la conformità RoHS, sebbene abbiano tipicamente indici di lavorabilità inferiori.
D3: L'ottone C36000 può essere saldato?
La saldatura non è raccomandata per ottone C36000 a causa della vaporizzazione del piombo durante il processo di saldatura. Il fissaggio meccanico o la brasatura/saldatura dolce sono i metodi di giunzione preferiti. Il materiale ha un'eccellente saldabilità dolce e una buona brasabilità.
D4: Qual è l'indice di lavorabilità dell'ottone C36000?
L'ottone a lavorazione libera C36000 ha un indice di lavorabilità di 100%—è lo standard di riferimento del settore rispetto al quale vengono misurate tutte le altre leghe di rame. Ciò significa che offre la migliore combinazione possibile di velocità di taglio, durata dell'utensile e finitura superficiale tra le leghe di rame.
D5: Quali tolleranze si possono ottenere con la lavorazione CNC del C36000?
Con un adeguato controllo del processo, ottone C36000 i componenti possono raggiungere tolleranze strette fino a ±0,005 mm - ±0,01 mm. Jucheng Precision raggiunge abitualmente tolleranze di ±0,005″ (±0,125 mm) o migliori, con capacità di precisione a livello di micron sulle caratteristiche critiche.
D6: Come si confronta il C36000 con le altre leghe di ottone per la lavorazione meccanica?
ottone C36000 offre il più alto indice di lavorabilità (100%) tra le leghe di ottone. L'ottone per cartucce (C26000, 70/30) ha una lavorabilità inferiore perché i trucioli sono più “gommosi” e più soggetti ad aggrovigliarsi. L'ottone navale (C46400) offre una superiore resistenza alla corrosione per applicazioni marine ma è più difficile da lavorare. Per la produzione CNC ad alto volume, il C36000 è tipicamente la scelta più conveniente.
D7: L'ottone C36000 si incrudisce durante la lavorazione meccanica?
Standard L'ottone a lavorazione libera C36000 ha una buona lavorabilità a freddo e non si incrudisce in modo significativo durante la lavorazione meccanica. Tuttavia, le alternative di ottone senza piombo possono incrudirsi, richiedendo strategie di lavorazione diverse. Questo è uno dei motivi per cui il C36000 rimane la scelta preferita per la produzione automatizzata ad alto volume.
D8: Qual è la differenza tra ottone invecchiato e ottone lucidato?
L'ottone invecchiato si riferisce a una finitura patinata o ossidata ottenuta tramite processi di invecchiamento chimico o naturale, che crea un aspetto più scuro e più antiquato. L'ottone lucidato è lucidato a tampone fino a ottenere una finitura ad alto lucido, simile a uno specchio, che mette in risalto il colore dorato naturale dell' ottone C36000. La scelta tra finiture invecchiate e lucidate è puramente estetica e dipende dall'effetto visivo desiderato per il prodotto finale.
Perché scegliere Jucheng Precision per le tue esigenze di lavorazione meccanica dell'ottone C36000
Quando la precisione dei tuoi ottone C36000 componenti è importante, la scelta del partner produttivo fa la differenza tra una produzione che procede senza intoppi e una produzione che incorre in costosi ritardi. Jucheng Precision apporta diversi vantaggi distinti alla lavorazione dell'ottone C36000 i progetti.
Competenza tecnica: Jucheng è specializzata nella lavorazione meccanica CNC ad alta precisione dell'ottone e di altri materiali, con una profonda comprensione delle considerazioni specifiche del materiale che influenzano la L'ottone a lavorazione libera C36000 produzione. Il loro team comprende le caratteristiche di dilatazione termica, usura degli utensili e formazione dei trucioli che distinguono i progetti di successo da quelli problematici.
Attrezzature avanzate: Torni di tipo svizzero, centri di tornitura automatizzati e macchine CNC multiasse consentono a Jucheng di gestire geometrie complesse in ottone con una precisione eccezionale. Gli alimentatori automatici di barre supportano una produzione continua e senza presidio per lotti ad alto volume.
Sistemi di qualità: Strutture certificate ISO con monitoraggio delle macchine in tempo reale e software CAD/CAM avanzati garantiscono una qualità costante in ogni ciclo produttivo. Le certificazioni dei materiali e i rapporti di ispezione forniscono la piena tracciabilità.
Finitura superficiale: Le capacità di finitura interne—tra cui lucidatura, spazzolatura e placcatura—significano che Jucheng può fornire ottone C36000 componenti pronti per l'assemblaggio finale, eliminando la necessità di fornitori di finitura secondaria.
Convenienza economica: Sfruttando la naturale lavorabilità di L'ottone a lavorazione libera C36000 e combinandola con sistemi di produzione automatizzati, Jucheng offre prezzi competitivi senza sacrificare la qualità. Il risultato è un valore eccezionale per componenti di precisione ad alto volume.
Il paradosso di precisione di lavorazione dell'ottone C36000 è reale—ma è risolvibile. Con la giusta comprensione del comportamento del materiale, i giusti controlli di processo e il giusto partner produttivo, è possibile ottenere la velocità e l'efficienza promesse dal C36000 senza compromettere la qualità richiesta dai propri clienti. Che si lavori internamente o ci si rivolga a uno specialista, le strategie qui delineate aiuteranno a trasformare il paradosso in una produzione prevedibile e redditizia.
Pronto a discutere il tuo ottone C36000 progetto? Contattate Jucheng Precision per scoprire come la loro esperienza in L'ottone a lavorazione libera C36000 possa dare vita ai vostri componenti—puntuali, conformi alle specifiche e nel rispetto del budget.