
ワイヤ放電加工の再鋳層とは、放電加工中に溶融し、その後切断面に再凝固した材料のことです。これは表面粗さとは異なり、滑らかに見えるプロファイルであっても、再鋳層が除去されたことを証明するものではありません。用途が再鋳層を制限する場合、合格判定には寸法報告書だけでなく、定義された検査方法とサンプリング計画が必要です。.
実務上の課題は、どのような証拠が十分であるかについて合意することです。実験室の画像は、検査した一つの断面を説明することはできますが、バッチ内のすべての箇所を証明するものではありません。仕上げ加工は変質層を低減できる一方で、部品の形状を変化させる可能性もあります。したがって、要求事項、製造経路、検証方法は一体として設計する必要があります。.
一つの切断面に関する三つの異なる問い
粗さは表面テクスチャを表します。再鋳層は再凝固した材料を表します。熱影響領域は、必ずしも溶融することなく熱的曝露によって状態が変化した可能性のある材料を表します。これらの用語は異なる問いに答えるものであり、仕上げに関する一つの一般的な記述にまとめるべきではありません。.
放電加工は局所的な熱的現象を生じさせ、制御された放電ギャップを通じて材料を除去します。一部の溶融材料は、切りくずとともに排出されずに残留または再付着する可能性があります。生じる層は材料や加工条件によって変動します。その特性は、母材金属や別の合金で生じた層のいずれとも一致すると仮定すべきではありません。.
ホワイトレイヤーという略称でさえ文脈が必要です。調製された金属組織断面におけるコントラストは、調製と検査に依存します。例示的な画像は、生産部品の測定値ではありません。 ワイヤ放電加工プロセスの概要 では、粗加工と仕上げ加工が製造の中でどのように位置づけられるかを説明しています。本記事は、許容可能な表面状態を立証するには何が必要かに焦点を当てています。.
すべてのワイヤカット部品に適用すべき普遍的な再鋳層厚さというものは存在しません。また、その層が常に母材よりも硬いという普遍的な記述も成り立ちません。材料ごとの研究により、異なる条件下で異なる挙動が示されることがあります。汎用的なEDMチャートから数値を転用するのではなく、該当するエンジニアリング要件と代表的な根拠を用いてください。.
別途の再鋳層要求が必要な用途はどれか?
責任あるエンジニアは、切断面が使用中にどのような状況にさらされるかを考慮すべきです。繰り返し応力、高負荷のかかるエッジ、重要なコーティング界面、あるいは表面状態に敏感な後工程などは、専用の評価を正当化する可能性があります。重要でないクリアランス形状では、異なる合格基準が適用される場合があります。.
だからといって、すべてのワイヤEDM部品が破壊検査なしでは安全でないというわけではありません。その重要性は、部品の使用目的、材料、形状、および適用される仕様によって異なります。すべての医療用または航空宇宙用部品が同じ限界を持つとか、通常の寸法合格判定がすべての産業用部品に十分であるといった包括的な断定は避けてください。.
設計レビューで問いを分けてください。再鋳層は許容されるのか。その範囲は制限されるのか。表面または表面下の亀裂は別途管理されるのか。適用される顧客仕様が方法を規定しているのか。逸脱を承認する権限は誰にあるのか。これらの問いに加工前に答えることで、部品がすでに最終寸法に達した後に、サプライヤーがすべての損傷を除去するという未定義の要求を受け取ることを防げます。.
要件がまだ未決定である場合は、それをエンジニアリング上のホールドポイントとして扱ってください。加工現場は数値限界を黙って独自に設定すべきではなく、購入者は報告された欠陥がないことを、要求されていない検査が実施された証拠と解釈すべきではありません。.
サンプルから判断までの証拠をたどる
防御可能な報告書は、結果を特定の表面、サンプル、およびプロセス条件に結び付けます。その結び付きがなければ、明瞭な顕微鏡写真であっても合格判定の問いには無関係となり得ます。.
- 検査位置を定義してください。. 関連するプロファイル、配向、および懸念領域を明示してください。都合のよい直線部は、コーナーや断続切削を代表しない場合があります。.
- 代表的な材料を選定してください。. 試験片が部品、犠牲部品、または承認されたウィットネス coupon のいずれに由来するかを特定してください。それが生産条件を代表する理由を説明してください。.
- 試験片の準備を管理してください。. 切断、マウント、研磨、およびエッチングは、検査対象のエッジを保存しなければなりません。準備による損傷やエッジの丸みは、対象の特徴を隠したり、模倣したりする可能性があります。.
- 観察方法を記録してください。. 装置、倍率またはスケール、準備条件、検査視野、および適用される測定手順を記載してください。.
- 合意された判定規則を適用してください。. 観察された内容、観察された場所、およびその証拠が指定された合否判定基準を満たすかどうかを報告する。.
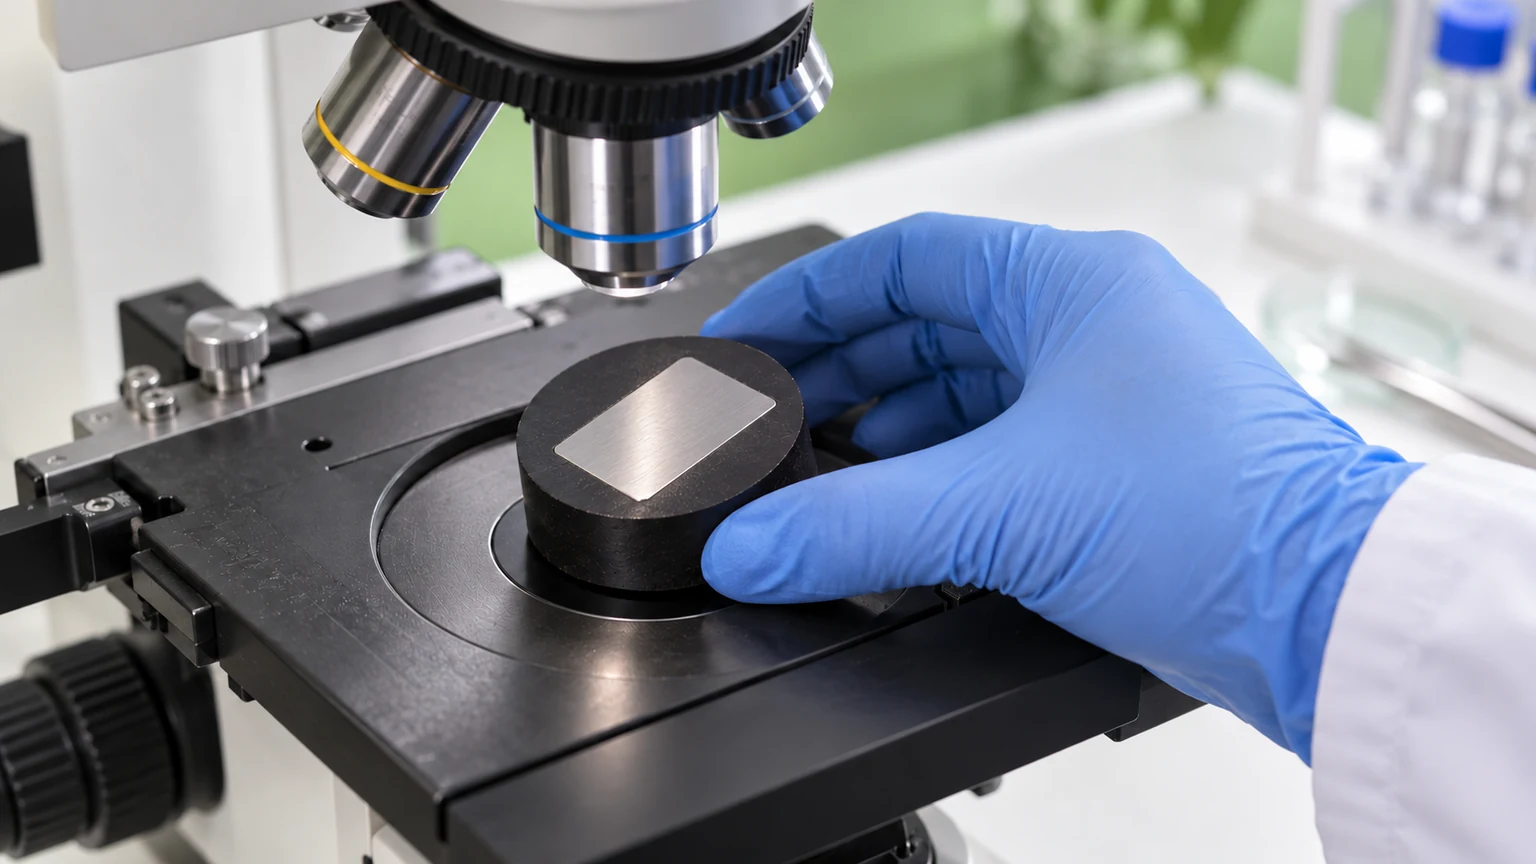
局所的な観察を、それが裏付ける以上の強い主張に変えてはならない。「規定の方法の下で、検査した視野において再鋳層は観察されなかった」には定義された範囲がある。「すべての部品のどこにも再鋳層はない」には別の証拠的根拠が必要である。サンプリングは適切な場合があるが、その限界は見える形で残さなければならない。.
試験片の識別情報、材料の状態、および機械加工/仕上げの改訂を報告書とともに保持する。そうしなければ、以前の開発試験による良好な結果が、変更された生産プロセスの証明として誤って再利用される可能性がある。.
各検査方法で立証できること
| 方法または記録 | 有用な証拠 | 重要な限界 |
|---|---|---|
| 目視による表面検査 | アクセス可能な損傷、汚染、または外観の差異 | 表面下の状態を確定することも、薄い層を排除することもできない |
| 粗さ測定 | サンプリングした位置における指定のテクスチャパラメータ | 粗さの値は再鋳層厚さの結果ではない |
| 作製した金属組織断面 | 検査した断面における層の外観および寸法 | 破壊的/局所的な証拠であり、作製と代表性が重要である |
| 電子顕微鏡または追加の分析 | 検査目的に適した更なる特性評価 | すべての仕様に対して自動的に要求されるものでも、十分なものでもない |
| 検証済みのプロセスおよびトレーサビリティ記録 | 承認された試行と生産経路との関連性 | 要求される製品検査の代替となるものではなく、未承認の変更を許可するものでもない |
適切な方法は、適用される要件と試験室の合意された手順によって決まります。名称がより高度に聞こえるという理由だけで試験を規定してはなりません。誤った箇所に対する高価な分析は、正しく作製され文書化された断面よりも有用性が低い場合があります。.
Juchengの 品質管理情報 は、検査パッケージに関する初期の協議を支援できます。専門的な金属組織分析については、その提供者、範囲、リードタイムを別途確認する必要があります。本記事は、そのような試験のすべてが社内で実施されることを主張するものではありません。.
除去は寸法計画を変える
低エネルギーでの仕上げパスは表面の変質を低減する可能性がありますが、記載されたパス数だけでは指定された結果を証明できません。別の除去プロセスが必要な場合は、材料、フィーチャへのアクセス、最終形状に基づいて選択してください。機械的仕上げ、電気化学的方法、その他の適格な経路は、すべての表面に等しく影響するわけではありません。.
例示的な狭いスロットでは、両方の壁から材料を除去するとスロット幅が増加します。壁がすでに最終限界まで加工されている場合、後段の除去工程では寸法余裕が残らない可能性があります。外周プロファイルは逆の寸法方向に変化します。工程計画では中間形状を確立し、除去後の最終状態を検証する必要があります。.
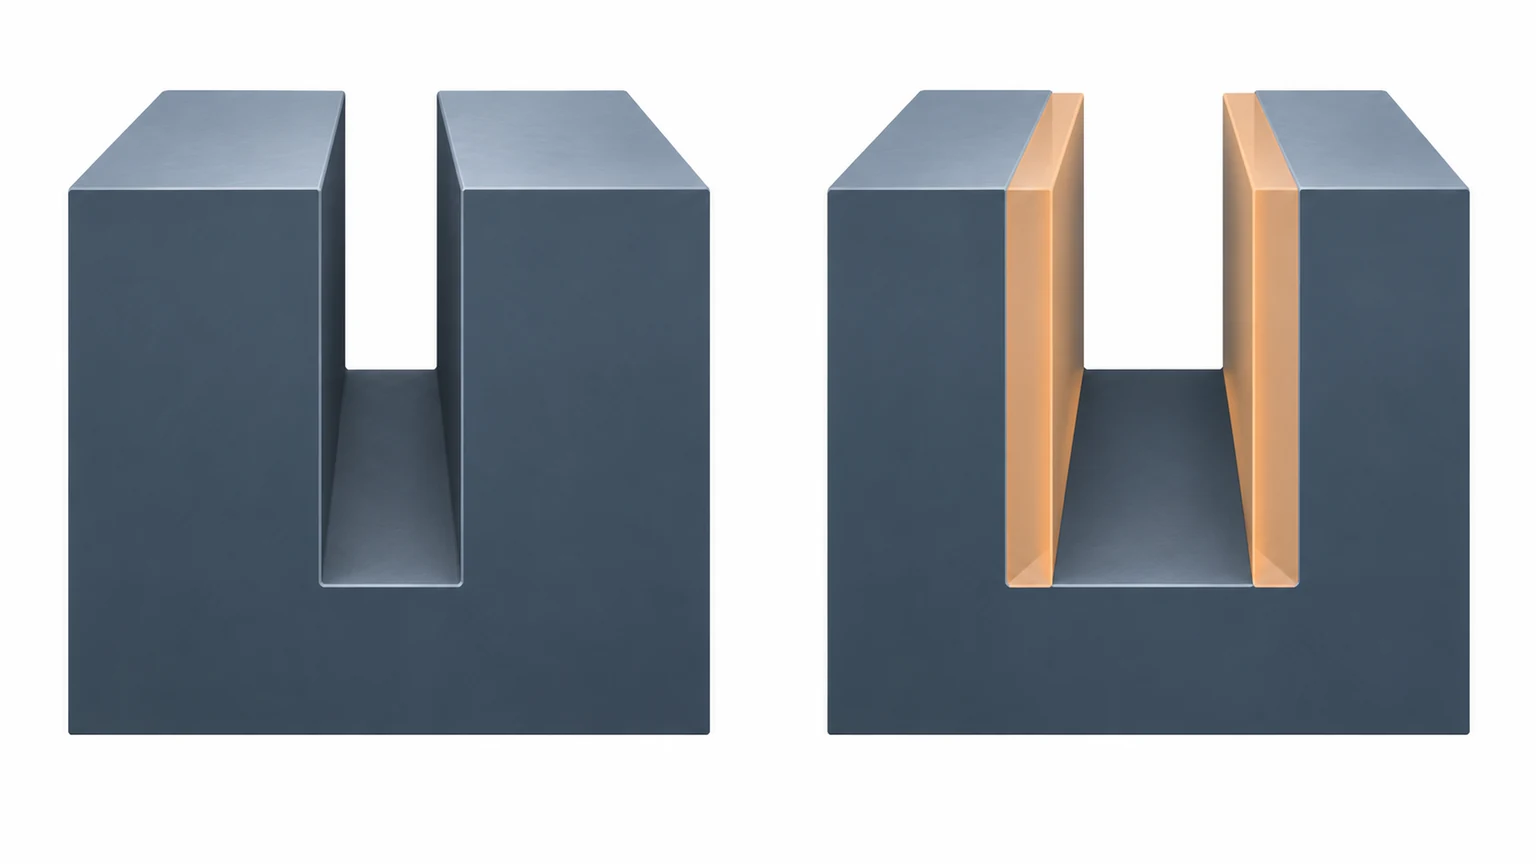
エッジには特に注意が必要です。開放面に到達する方法では、エッジが丸められたり、凹部領域に届かなかったり、コーナー付近で異なる作用を及ぼしたりする可能性があります。処理後の光沢面は、均一な除去の証明にはなりません。その経路が対処しようとした金属組織上の要件だけでなく、経路の影響を受ける形状も検査してください。.
これが、再鋳層の管理を ワイヤEDMの実現可能性レビュー, の際に協議すべき理由であり、出荷時に何気ない清掃指示として追加すべきものではありません。専門的な仕上げ経路には、適合する洗浄、取り扱い、および後続の処理要件も必要です。.
実行可能な合格判定の合意書を作成する
以下は合意事項のチェックリストであり、すぐに使用できる認証声明や、適用される仕様の代替となるものではありません。これは、普遍的な限界値をでっち上げることなく、不足している決定事項を明らかにするのに役立ちます。.
- 図面および仕様の改訂。要件が適用される表面を含む。.
- 材料のグレードと状態、およびEDM前後の関連する処理。.
- 適用可能な場合、厚さまたは不連続性の評価方法を含む合否判定基準。.
- サンプリング位置、試験片の数量または頻度、および破壊的サンプリングの承認。.
- 検査手順、要求される報告書の内容、および試験所の責任。.
- 除去または仕上げ加工後の最終寸法検証。.
- 変更管理のトリガーと、逸脱を承認する権限。.
繰り返しバッチについては、どの変更が新たなレビューを必要とするかを定義する。材料の変更、異なる切断経路、断面厚さの変更、または除去プロセスの改訂は、代表性に影響を与える可能性がある。部品番号が変わっていないという理由だけで、古い報告書が有効であり続けると仮定してはならない。.
有用な成果物は、明確な範囲を持つ合否記録である。すなわち、何が製造され、どの状態が検査され、どの要件が満たされたかである。これは、表面完全性の要件を明示せずに部品が高品質であると述べる広範な証明書よりも有益である。.
エンジニアリング部門と実験室で解決すべき問い
すべての部品を検査のために切断する必要がありますか?
必ずしもそうではない。適用される仕様と承認されたサンプリング戦略が、必要な証拠を決定する。ウィットネス試験片または犠牲部品は、その代表性が確立され承認されている場合にのみ有用となり得る。.
適合証明書は、再鋳造層が測定されたことを証明できますか?
認証の範囲と裏付けとなる記録に実際にその要件が含まれている場合に限る。一般的な証明書は、要求される検査報告書の代替にはならない。.
研磨は、変質領域全体を自動的に除去しますか?
いいえ。除去量と均一性は方法とアクセスに依存し、再凝固層の下に熱影響領域が広がる可能性があります。外観から推測するのではなく、仕様書が要求する状態を検証してください。.
図面に単に「リキャストなし」とだけ記載されている場合はどうすればよいですか?
生産前に、検査方法、感度、サンプリング領域、判定基準を責任エンジニアと明確にしてください。検証方法のない絶対的な表現は、受入時に相容れない解釈を招く可能性があります。.