
Lo strato di rifusione nell'EDM a filo è il materiale che si è fuso durante l'elettroerosione a filo e poi si è risolidificato sulla superficie tagliata. Non è la stessa cosa della rugosità superficiale, e un profilo dall'aspetto liscio non dimostra che sia stato rimosso. Dove l'applicazione limita la rifusione, l'accettazione richiede un metodo di esame e un piano di campionamento definiti, non solo un report dimensionale.
La sfida pratica è concordare quali prove siano sufficienti. Un'immagine di laboratorio può descrivere una singola sezione esaminata senza dimostrare ogni punto di un lotto. Un'operazione di finitura può ridurre uno strato alterato cambiando al contempo la geometria del pezzo. Il requisito, il percorso produttivo e il metodo di verifica devono quindi essere progettati insieme.
Tre diverse domande su una sola superficie tagliata
La rugosità descrive la texture superficiale. La rifusione descrive il materiale risolidificato. Una zona termicamente alterata descrive materiale il cui stato può essere cambiato dall'esposizione termica senza necessariamente essersi fuso. Questi termini rispondono a domande diverse e non dovrebbero essere compressi in un'unica affermazione generale sulla finitura.
L'EDM crea eventi termici localizzati e rimuove materiale attraverso un gap di scarica controllato. Parte del materiale fuso può rimanere o ridepositarsi invece di andarsene con i detriti. Lo strato risultante può variare in base al materiale e alle condizioni di taglio. Le sue proprietà non dovrebbero essere presunte uguali né al metallo massivo né a uno strato prodotto su un'altra lega.
Anche la denominazione abbreviata white layer necessita di contesto: il contrasto in una sezione metallografica preparata dipende dalla preparazione e dall'esame. Un'immagine illustrativa non è una misurazione di un pezzo di produzione. La panoramica del processo di EDM a filo spiega come sgrossatura e finitura si inseriscono nella produzione; questo articolo si concentra su ciò che stabilirebbe una condizione superficiale accettabile.
Non esiste uno spessore di rifusione universale che debba essere assegnato a tutti i componenti tagliati a filo. Né esiste un'affermazione universale secondo cui lo strato è sempre più duro del materiale sottostante. Ricerche specifiche per materiale possono mostrare comportamenti diversi in condizioni diverse. Utilizzare il requisito ingegneristico applicabile e prove rappresentative anziché trasferire un numero da una tabella EDM generica.
Quali applicazioni richiedono un requisito separato sulla rifusione?
L'ingegnere responsabile dovrebbe considerare ciò che la superficie tagliata subisce in esercizio. Sollecitazioni cicliche, un bordo altamente caricato, un'interfaccia critica di rivestimento o un'operazione successiva sensibile allo stato superficiale possono giustificare una valutazione dedicata. Un profilo di gioco non critico può avere una base di accettazione diversa.
Ciò non significa che ogni componente tagliato a filo EDM sia insicuro senza ispezione distruttiva. La significatività dipende dalla funzione del componente, dal materiale, dalla geometria e dalla specifica applicabile. Evitare affermazioni generalizzate secondo cui ogni componente medicale o aerospaziale ha lo stesso limite, o che l'accettazione dimensionale ordinaria sia sufficiente per ogni componente industriale.
Separare le domande in fase di riesame del progetto: La rifusione è consentita? La sua estensione è limitata? Le cricche superficiali o subsuperficiali sono controllate separatamente? Una specifica cliente applicabile prescrive il metodo? Chi ha l'autorità per accettare una deroga? Rispondere a queste domande prima della lavorazione evita che un fornitore riceva un requisito indefinito di rimuovere ogni danno dopo che il pezzo è già alle dimensioni finali.
Se il requisito è ancora indeciso, trattarlo come un punto di sospensione ingegneristico. Un'officina non dovrebbe inventare silenziosamente un limite numerico, e un acquirente non dovrebbe interpretare l'assenza di un difetto riportato come prova che sia stato eseguito un esame non richiesto.
Segui le prove dal campione alla decisione
Un rapporto difendibile collega il risultato a una particolare superficie, campione e condizione di processo. Senza tale collegamento, anche una micrografia chiara può essere irrilevante ai fini della questione di accettazione.
- Definire le posizioni di esame. Contrassegnare il profilo, l'orientamento e le regioni di interesse rilevanti. Una sezione rettilinea comoda può non rappresentare un angolo o un taglio interrotto.
- Scegliere materiale rappresentativo. Identificare se il provino proviene dal pezzo, da un pezzo sacrificabile o da una coppia testimone approvata. Spiegare perché rappresenta la condizione di produzione.
- Controllare la preparazione del provino. Sezionamento, inglobamento, lucidatura ed eventuale attacco devono preservare il bordo in esame. Danni da preparazione o arrotondamento del bordo possono nascondere o imitare la caratteristica di interesse.
- Registrare il metodo di osservazione. Indicare l'attrezzatura, l'ingrandimento o la scala, la condizione di preparazione, i campi esaminati e la procedura di misura applicabile.
- Applicare la regola decisionale concordata. Riportare ciò che è stato osservato, dove è stato osservato e se tale evidenza soddisfa il criterio di accettazione specificato.
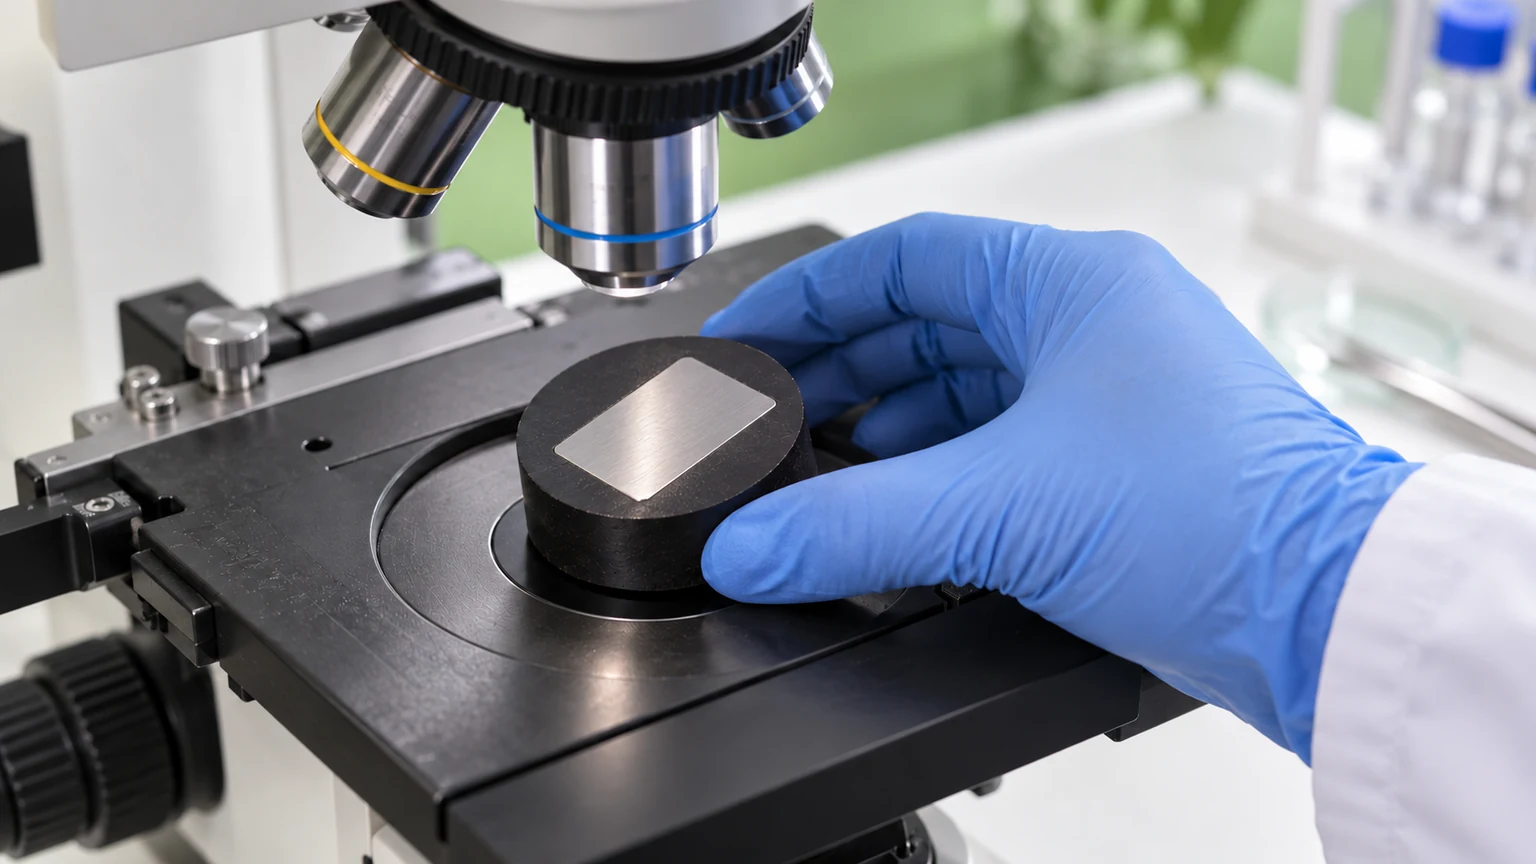
Non trasformare un'osservazione locale in un'affermazione più forte di quanto essa supporti. “Nessuna ricottura osservata nei campi esaminati secondo il metodo dichiarato” ha un ambito definito. “Nessuna ricottura in qualsiasi punto su ogni pezzo” richiede una base probatoria diversa. Il campionamento può essere appropriato, ma i suoi limiti devono rimanere visibili.
Conservare l'identificazione del provino, la condizione del materiale e la revisione della lavorazione/finitura insieme al rapporto. Altrimenti, un buon risultato di una precedente prova di sviluppo può essere accidentalmente riutilizzato come prova per un processo produttivo modificato.
Cosa può stabilire ciascun metodo di ispezione
| Metodo o registrazione | Prova utile | Limitazione importante |
|---|---|---|
| Esame visivo della superficie | Danni accessibili, contaminazione o differenze di aspetto | Non può stabilire la condizione subsuperficiale né escludere uno strato sottile |
| Misurazione della rugosità | Parametri di tessitura specificati in punti campionati | Un valore di rugosità non è un risultato di spessore di ricottura |
| Sezione metallografica preparata | Aspetto e dimensioni dello strato nella sezione esaminata | Evidenza distruttiva/locale; la preparazione e la rappresentatività sono importanti |
| Microscopia elettronica o analisi aggiuntiva | Ulteriore caratterizzazione appropriata all'obiettivo dell'esame | Not automatically required or sufficient for every specification |
| Validated process and traceability records | Connection between accepted trials and the production route | Do not replace a required product examination or authorize an unapproved change |
The correct method depends on the applicable requirement and the laboratory’s agreed procedure. Do not prescribe a test solely because its name sounds more advanced. An expensive analysis on the wrong location can be less useful than a correctly prepared and documented section.
Jucheng’s quality-control information can support an initial discussion of the inspection package. Specialized metallurgical analysis, its provider, scope and lead time must be confirmed separately; this article does not claim that every such test is performed in-house.
La rimozione modifica il piano dimensionale
Lower-energy finishing passes may reduce surface alteration, but a stated pass count alone does not prove a specified result. When another removal process is necessary, select it for the material, feature access and final geometry. Mechanical finishing, electrochemical methods and other qualified routes do not affect every surface equally.
For an illustrative narrow slot, removing material from both walls increases the slot width. If the walls have already been machined to the final limit, a later removal step may leave no dimensional margin. An outside profile changes in the opposite dimensional direction. The process plan must establish the intermediate geometry and verify the final condition after removal.
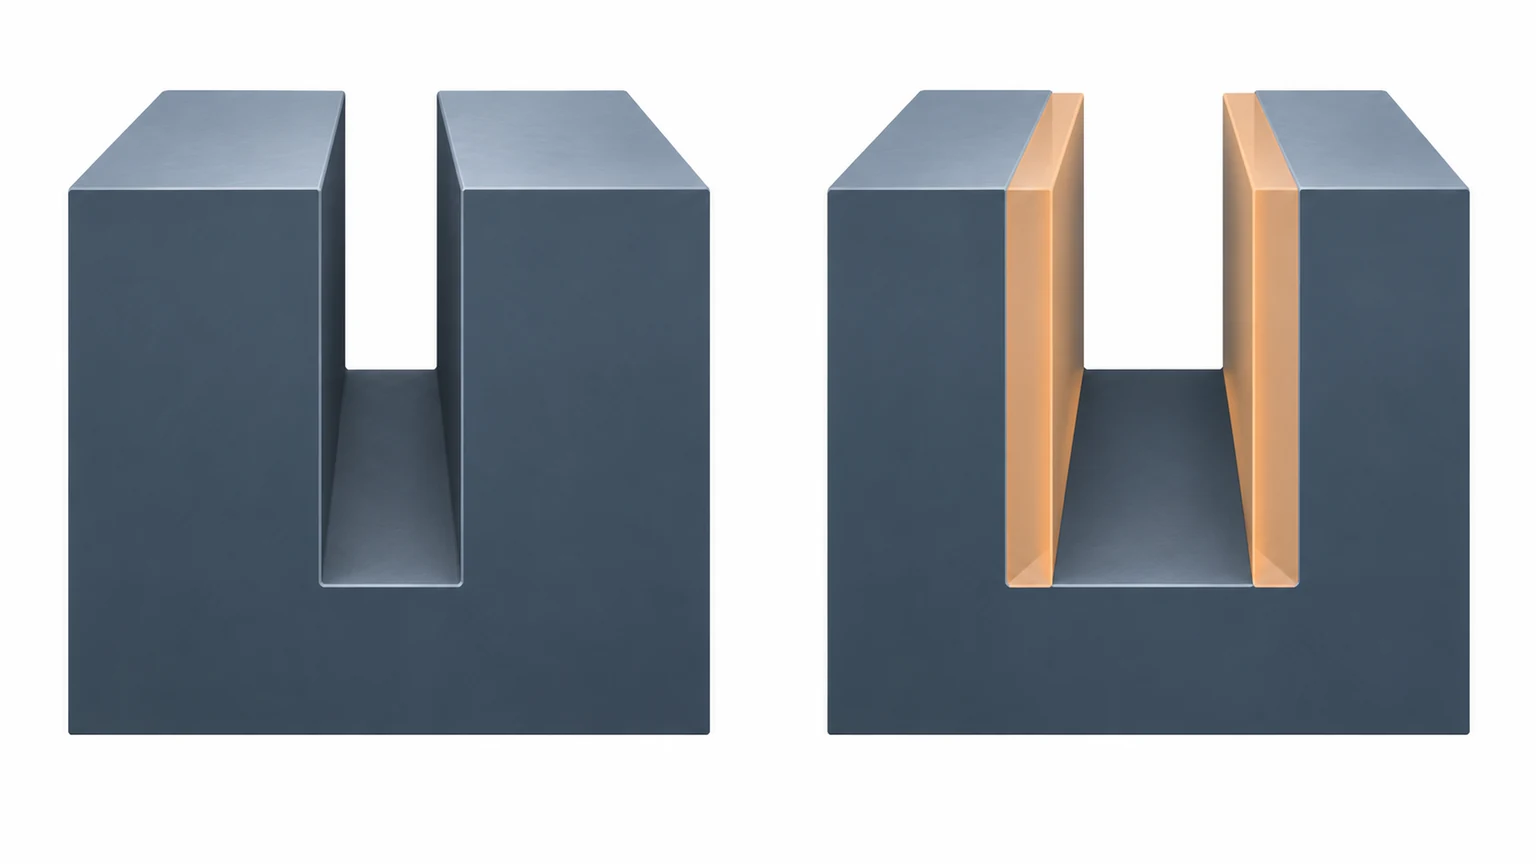
Edges deserve particular attention. A method that reaches open faces may round an edge, miss a recessed region or act differently near a corner. A bright surface after treatment is not proof of uniform removal. Inspect the geometry affected by the route as well as the metallurgical requirement it was intended to address.
This is why recast control should be discussed during the wire EDM feasibility review, not added as a casual cleanup instruction at shipping. A specialized finishing route also needs compatible cleaning, handling and any subsequent processing requirements.
Redigi un accordo di accettazione che possa essere eseguito
The following is an agreement checklist, not a ready-to-use certification statement or a substitute for the governing specification. It helps expose missing decisions without inventing a universal limit.
- Revisione del disegno e delle specifiche, comprese le superfici a cui si applica il requisito.
- Grado e condizione del materiale, oltre ai trattamenti pertinenti prima e dopo l'EDM.
- Criterio di accettazione, comprese le modalità di valutazione dello spessore o delle discontinuità, se applicabile.
- Punti di campionamento, quantità o frequenza dei provini e autorizzazione al campionamento distruttivo.
- Procedura di esame, contenuti richiesti del rapporto e responsabilità del laboratorio.
- Verifica dimensionale finale dopo qualsiasi operazione di asportazione o finitura.
- Condizioni che attivano il controllo delle modifiche e l'autorità che approva le deroghe.
Per i lotti ripetuti, definire quali modifiche richiedono una nuova revisione. Una modifica del materiale, un percorso di taglio diverso, uno spessore di sezione modificato o un processo di asportazione rivisto possono influire sulla rappresentatività. Non presumere che un vecchio rapporto rimanga valido solo perché il numero di parte è invariato.
Il risultato utile è un registro di accettazione con un ambito chiaro: cosa è stato fabbricato, quale condizione è stata esaminata e quale requisito è stato soddisfatto. È più informativo di un certificato generico che dichiara i pezzi di alta qualità senza indicare il requisito di integrità superficiale.
Domande da risolvere con l'ingegneria e il laboratorio
Ogni pezzo deve essere sezionato per l'ispezione?
Non necessariamente. La specifica applicabile e la strategia di campionamento approvata determinano le evidenze richieste. Un provino testimone o un pezzo sacrificale può essere utile solo quando la sua rappresentatività è stabilita e accettata.
Un certificato di conformità può dimostrare che la rifusione è stata misurata?
Solo se l'ambito della certificazione e i registri di supporto includono effettivamente tale requisito. Un certificato generico non sostituisce un rapporto di esame richiesto.
La lucidatura rimuove automaticamente l'intera regione alterata?
No. La quantità e l'uniformità dell'asportazione dipendono dal metodo e dall'accessibilità, e una regione termicamente alterata può estendersi al di sotto dello strato risolidificato. Verificare la condizione richiesta dalla specifica anziché dedurla dall'aspetto.
E se il disegno riporta semplicemente “nessuna ricottura”?
Chiarire il metodo di esame, la sensibilità, le regioni campionate e la regola decisionale con l'ingegnere responsabile prima della produzione. Una frase assoluta senza un metodo di verifica può portare a interpretazioni incompatibili in fase di accettazione.