
ハードターニングと研削は、互換性のある仕上げのラベルではありません。ハードターニングは、材料と状態に応じて選定されたCBNまたはセラミック工具に代表される、規定された切れ刃を使用します。研削は、砥粒によって材料を除去します。焼入れされた回転部品の場合、形状が旋削工具でアクセス可能であり、図面のサイズ、形状、表面要件が安定した段取りで満たせるなら、ハードターニングは魅力的な選択肢となり得ます。研削は、提案された旋削ルートでは実証できない、より厳しい真円度、円筒度、表面性状、または表面完全性の制御が部品に必要な場合に、依然として重要です。.
判断は、重要な特性とその測定方法から始めるべきです。滑らかに見える表面は真円度を証明するものではなく、呼び径は機能表面の全体を表すものではありません。ルートを選ぶ前に、そのフィーチャのデータム、材料状態、断続切削、壁の剛性、バッチサイズ、最終検査を確認してください。.
各プロセスが残す証拠は異なる
ハードターニングは、単刃工具で表面を形成します。工具ノーズ形状と送りは方向性のある周期的なテクスチャを残し、工具摩耗、切削力、機械剛性、ワークの支持がサイズと形状に影響します。このプロセスは、複数の回転フィーチャを1回の段取りで組み合わせて加工でき、ハンドリングとデータム変更を削減できます。それでもその結果は、部品に指定された形状と表面状態を満たさなければなりません。.
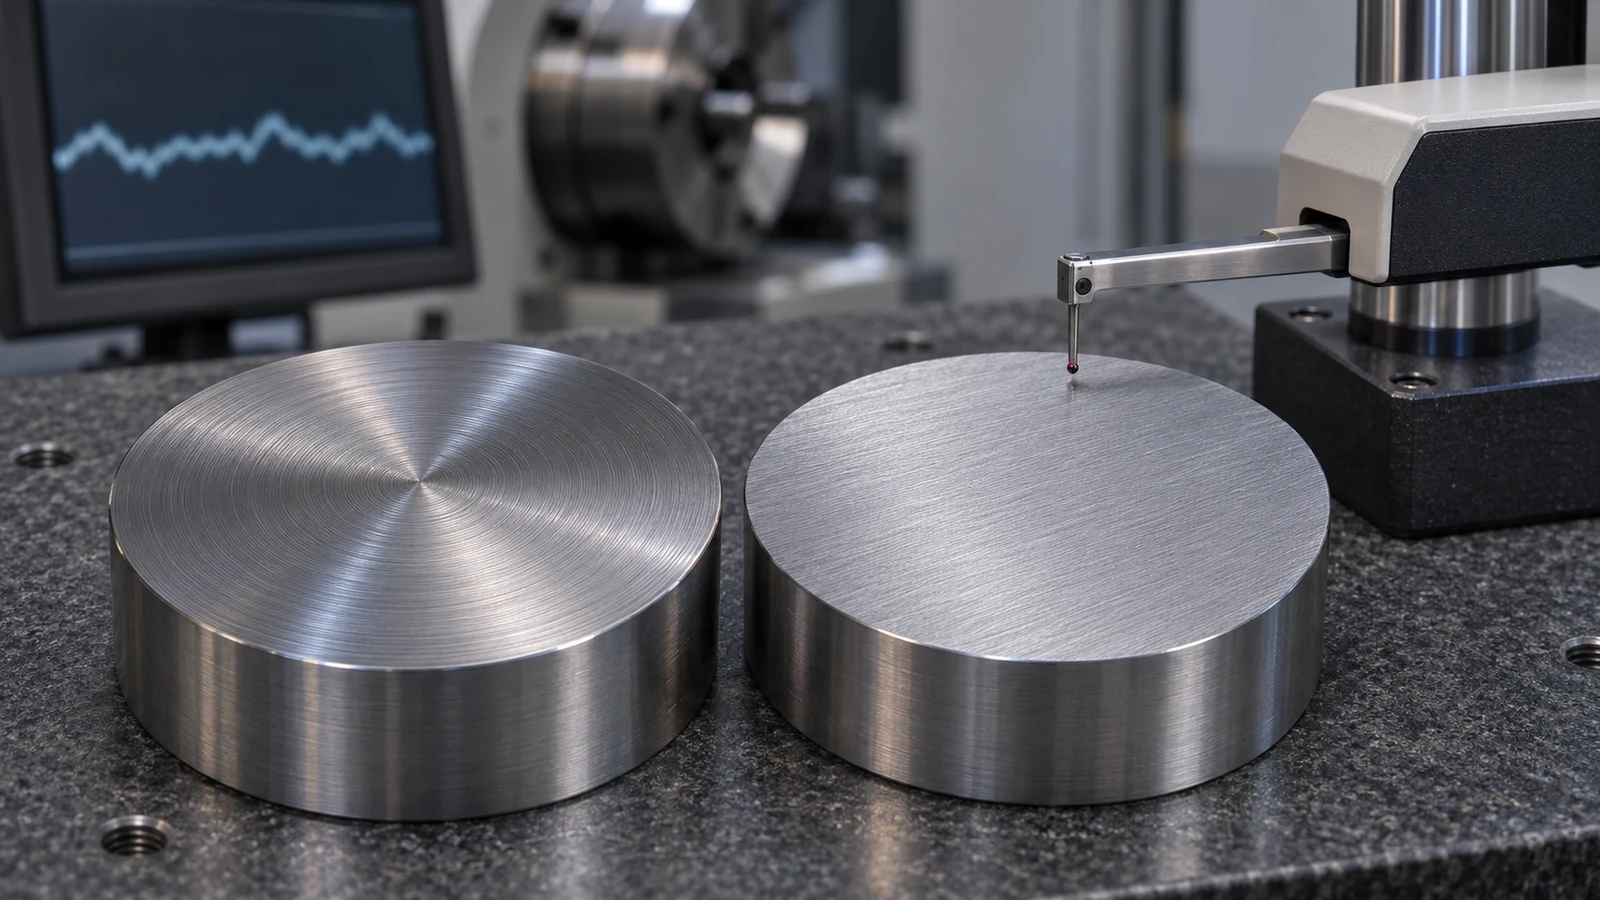
研削は、砥石全体に分布する多数の砥粒切れ刃を使用します。砥石仕様、ドレッシング、ワーク保持、クーラント、機械状態、選択された研削方法が結果を形作ります。円筒研削は精密な外周径に適していますが、内面や平面のフィーチャには、その形状に合ったルートが必要です。「研削」という言葉だけでは、要求される真円度、円筒度、粗さを定義するものではありません。.
どちらのルートも、熱と機械的作用によって表面を変化させ得ます。その影響は、材料、硬さ、工具または砥石の状態、接触状態、クーラント戦略、プロセスパラメータに依存します。疲労、摩耗、接触、またはシールが表面層に依存する場合、一方のプロセスが常に安全であると仮定するのではなく、必要な検査と証拠について合意してください。.
要件にルートを合わせる
| 部品の状態 | ハードターニングが適する場合… | 研削が適する場合… |
|---|---|---|
| 形状 | 重要な表面が回転面であり、旋削工具でアクセス可能な場合 | そのフィーチャーには、提案された旋削セットアップでは生成できない表面またはプロファイルが必要です |
| 形状制御 | 必要な形状は、剛性があり再現可能な旋削セットアップで保持および検証できます | 真円度、円筒度、または特定の関係には、実証された研削ルートが必要です |
| 表面性状 | 指定された性状は、旋削工具、送り、および材料の応答と適合します | 機能面には、旋削ルートでは確実に生成できない性状が必要です |
| 生産計画 | 1つのセットアップでフィーチャーを組み合わせることで、合格基準を弱めることなくハンドリングを削減できます | 専用の仕上げ工程により、重要フィーチャーに対して再現可能な制御が提供されます |
| レビューすべきリスク | 工具摩耗、断続切削、たわみ、および表層変化 | 砥石状態、焼け、残留応力、形状制御、およびセットアップの一貫性 |
これらは意思決定のための問いかけであり、数値的な工程限界ではありません。合金、熱処理状態、形状、設備、測定方法がなければ、普遍的な硬度、Ra、または公差のカットオフは誤解を招きます。選択したルートが図面をどのように満たすかをサプライヤーに示すよう求めてください。.
形状と段取りが問題を決定づけることがある
複数のショルダー、溝、およびアクセス可能な直径を持つシャフトは、1つの安定したクランプ配置で制御基準を確立できる場合、焼入れ旋削の恩恵を受ける可能性があります。しかし、長く細い部品は切削力によってたわむ可能性があり、断続面は工具が切削に進入および退出する際にインサートへの負荷を変動させます。薄肉リングは、どちらのワークホールディング方法でも変形する可能性があります。いずれの場合も、ルートは剛性と自由状態での検査を考慮する必要があります。.
研削には独自のアクセスと位置決めの制約があります。肩部、狭い逃げ、断続面、または内部形状には、適切な砥石とアプローチ経路が必要となる場合があります。複数の研削段取りは、取り扱いと位置合わせの作業を増やす可能性があります。したがって、工程の選択は、どの機械が本質的に高精度かという問題ではなく、完全な工程ルートに関するものです。.
2つの関連する加工についての背景として、サイトの CNC旋削 および 精密研削 ページをご覧ください。これらは工程カテゴリを説明しています。適合性は部品図面と合意された検査計画によって決まります。.
表面完全性を合格判定に含める
表面完全性は粗さだけにとどまりません。用途に応じて、微細組織、硬さのばらつき、残留応力、熱影響、バリ、および可視表面下の欠陥を含むことがあります。粗さ計の結果は、定義された方法におけるテクスチャを示すものであり、それ自体で表面下の状態や形状を確立するものではありません。.
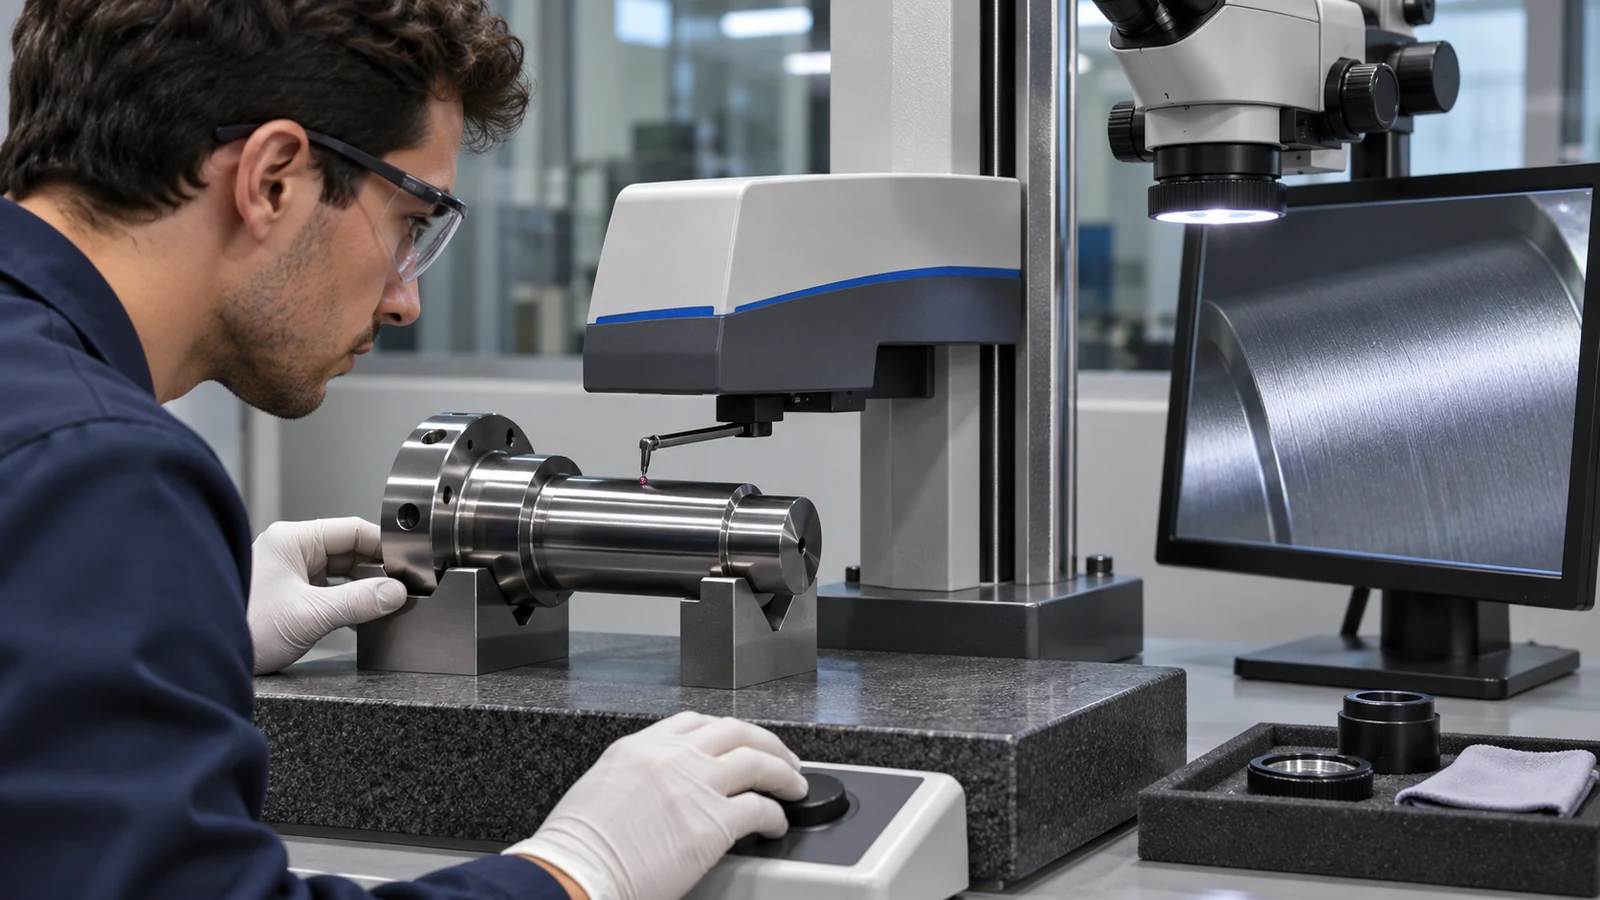
部品が疲労荷重を受けたり、別の硬化部品と接触したり、嵌合面に対してシールしたり、摩耗環境で動作したりする場合、設計権限者はどの表面特性が重要かを特定すべきです。その後、受入計画では、定義された粗さパラメータとカットオフ、形状測定、硬さ検査、金属組織学的証拠、または工程認定を要求する場合があります。特定の工程名がそれを必要とすることを示唆するからではなく、機能と適用規格に基づいて試験を選択してください。.
研削がすべての熱的リスクを排除すると仮定すべきではなく、硬旋削がすべての表面を損傷すると仮定すべきでもありません。材料と用途に関連する証拠をもって、選択した工程を監視してください。.
軽い研削が適切な最終工程となる場合がある
ハイブリッドシーケンスでは、旋削を効率的な取り代除去と形状創成に用い、必要な表面や形状のために小さな研削取り代を残すことができます。これにより、基準の連続性を保ちながら、最終工程に特定の要件の責任を持たせることができます。取り代、基準の移行、および研削後の検査は、部品が生産に入る前に合意されなければなりません。.
研削用に固定量の取り代を自動的に残さないでください。必要な取り代は、実際の熱処理ひずみ、材料、形状、および仕上げ工程によって異なります。取り代が小さすぎると、最終工程で形状をきれいに仕上げられない場合があります。取り代が大きすぎると、コストが増加し形状が変化する可能性があります。図面、材料状態、および認定された工程計画を用いてルートを確認してください。.
図面とRFQに明記すべき事項
材料グレードと状態、各工程での熱処理状態、重要な直径と長さ、基準方式、形状管理、表面テクスチャ、断続形状、数量、および検査証拠を特定してください。特性がコーティング、めっき、または別の仕上げ工程の前と後のどちらに適用されるかを明記してください。最終形状が研削される場合、工程名に頼るのではなく、何が管理されているかを定義してください。.
サプライヤーに、シーケンス、位置決め方法、取り代、工程内チェック、および最終測定を説明するよう求めてください。公正な見積もりは、合格部品を比較し、工具、段取り、仕上げ、検査、および外注工程を含みます。これにより、部品がレビューされる前にコストや性能の結果を約束することなく、トレードオフが可視化されます。.
よくある質問
硬旋削は常に研削より安価ですか?
いいえ。段取りを減らしたり、形状を統合したりできる場合がありますが、工具摩耗、材料、形状、バッチサイズ、仕上げ、および検査が総コストを変える可能性があります。同じ受入要件に対して完全なルートを比較してください。.
研削は常により良い表面を生み出しますか?
すべての材料、砥石、段取り、および要件に対してそうとは限りません。重要なテクスチャと形状を指定し、合意された方法でそれらを検証してください。.
1つの部品で硬旋削と研削の両方を使用できますか?
はい。旋削で主要な形状を作り出し、大部分の素材を除去でき、研削で選択した表面を仕上げます。工程順序と取り代は、熱処理、データムの移行、最終検査を考慮して設定する必要があります。.