
Une couche refondue en EDM à fil est un matériau qui a fondu pendant l'usinage par électroérosion puis s'est resolidifié sur la surface de coupe. Elle ne se confond pas avec la rugosité de surface, et un profil d'apparence lisse ne prouve pas qu'elle a été éliminée. Lorsque l'application limite la refonte, l'acceptation exige une méthode d'examen et un plan d'échantillonnage définis, et non un simple rapport dimensionnel.
Le défi pratique consiste à convenir de ce qui constitue une preuve suffisante. Une image de laboratoire peut décrire une section examinée sans prouver chaque emplacement d'un lot. Une opération de finition peut réduire une couche altérée tout en modifiant la géométrie de la pièce. L'exigence, la gamme de fabrication et la méthode de vérification doivent donc être conçues ensemble.
Trois questions différentes sur une même surface de coupe
La rugosité décrit la texture de surface. La refonte décrit un matériau resolidifié. Une zone affectée thermiquement décrit un matériau dont l'état a pu changer sous l'effet d'une exposition thermique sans nécessairement fondre. Ces termes répondent à des questions différentes et ne doivent pas être regroupés dans une déclaration générale sur l'état de surface.
L'EDM crée des événements thermiques localisés et enlève de la matière par un entrefer de décharge contrôlé. Une partie du matériau fondu peut rester ou se redéposer au lieu d'être évacuée avec les débris. La couche résultante peut varier selon le matériau et les conditions de coupe. Ses propriétés ne doivent pas être supposées identiques à celles du métal massif ni à celles d'une couche produite sur un autre alliage.
Même l'appellation abrégée de couche blanche nécessite un contexte : le contraste dans une section métallographique préparée dépend de la préparation et de l'examen. Une image illustrative ne constitue pas une mesure d'une pièce de production. Le présentation du procédé d'EDM à fil explique comment l'ébauche et la finition s'intègrent dans la fabrication ; cet article se concentre sur ce qui établirait un état de surface acceptable.
Il n'existe pas d'épaisseur de refonte universelle à attribuer à tous les composants découpés au fil. Il n'existe pas non plus d'affirmation universelle selon laquelle la couche est toujours plus dure que le matériau sous-jacent. Des recherches spécifiques aux matériaux peuvent montrer un comportement différent selon les conditions. Utilisez l'exigence d'ingénierie applicable et des preuves représentatives plutôt que de transposer un chiffre issu d'un tableau EDM générique.
Quelles applications nécessitent une exigence de refonte distincte ?
L'ingénieur responsable doit considérer ce que subit la surface découpée en service. Une contrainte cyclique, un bord fortement sollicité, une interface de revêtement critique ou une opération ultérieure sensible à l'état de surface peuvent justifier une évaluation dédiée. Un profil de dégagement non critique peut avoir une base d'acceptation différente.
Cela ne signifie pas que chaque pièce usinée par électroérosion au fil est dangereuse sans inspection destructive. L'importance dépend de la fonction du composant, du matériau, de la géométrie et de la spécification applicable. Évitez les affirmations générales selon lesquelles chaque pièce médicale ou aérospatiale a la même limite, ou qu'une acceptation dimensionnelle ordinaire suffit pour tout composant industriel.
Séparez les questions lors de la revue de conception : La refonte est-elle autorisée ? Son étendue est-elle limitée ? Les fissures superficielles ou sous-jacentes sont-elles contrôlées séparément ? Une spécification client applicable prescrit-elle la méthode ? Qui a l'autorité pour accepter un écart ? Répondre à ces questions avant l'usinage évite qu'un fournisseur reçoive une exigence non définie d'éliminer tous les dommages alors que la pièce est déjà à sa dimension finale.
Si l'exigence n'est pas encore décidée, traitez-la comme un point de blocage d'ingénierie. Un atelier ne doit pas inventer silencieusement une limite numérique, et un acheteur ne doit pas interpréter l'absence de défaut signalé comme la preuve qu'un examen non demandé a été réalisé.
Suivre les preuves de l'échantillon à la décision
Un rapport défendable relie le résultat à une surface, un échantillon et une condition de procédé particuliers. Sans ce lien, même une micrographie claire peut être sans pertinence pour la question d'acceptation.
- Définir les emplacements d'examen. Marquez le profil, l'orientation et les zones critiques pertinents. Une section droite commode peut ne pas représenter un coin ou une coupe interrompue.
- Choisir un matériau représentatif. Identifiez si l'éprouvette provient de la pièce, d'une pièce sacrificielle ou d'un coupon témoin approuvé. Expliquez pourquoi elle représente la condition de production.
- Maîtriser la préparation des éprouvettes. Le tronçonnage, l'enrobage, le polissage et toute attaque chimique doivent préserver le bord examiné. Les dommages de préparation ou l'arrondi des bords peuvent masquer ou imiter la caractéristique d'intérêt.
- Consigner la méthode d'observation. Indiquez l'équipement, le grossissement ou l'échelle, la condition de préparation, les champs examinés et la procédure de mesure applicable.
- Appliquer la règle de décision convenue. Rapporter ce qui a été observé, où cela a été observé et si ces preuves satisfont au critère d'acceptation spécifié.
Ne pas transformer une observation locale en une affirmation plus forte qu'elle ne le permet. “ Aucune refonte observée dans les champs examinés selon la méthode indiquée ” a une portée définie. “ Aucune refonte nulle part sur chaque pièce ” exige une base probante différente. L'échantillonnage peut être approprié, mais ses limites doivent rester visibles.
Conserver l'identification de l'éprouvette, l'état du matériau et la révision d'usinage/finition avec le rapport. Sinon, un bon résultat d'un essai de développement antérieur peut être réutilisé par accident comme preuve pour un processus de production modifié.
Ce que chaque méthode d'inspection peut établir
| Méthode ou enregistrement | Preuves utiles | Limitation importante |
|---|---|---|
| Examen visuel de la surface | Dommages accessibles, contamination ou différences d'apparence | Ne peut pas établir l'état sous-jacent ni exclure une couche mince |
| Mesure de rugosité | Paramètres de texture spécifiés aux emplacements échantillonnés | Une valeur de rugosité n'est pas un résultat d'épaisseur de refonte |
| Coupe métallographique préparée | Apparence et dimensions de la couche à la coupe examinée | Preuves destructives/locales ; la préparation et la représentativité importent |
| Microscopie électronique ou analyse complémentaire | Caractérisation supplémentaire adaptée à l'objectif de l'examen | Non automatiquement requis ni suffisant pour chaque spécification |
| Procédé validé et enregistrements de traçabilité | Lien entre les essais acceptés et la voie de production | Ne remplace pas un examen de produit requis ni n'autorise une modification non approuvée |
La méthode correcte dépend de l'exigence applicable et de la procédure convenue du laboratoire. Ne prescrivez pas un essai uniquement parce que son nom semble plus avancé. Une analyse coûteuse au mauvais endroit peut être moins utile qu'une coupe correctement préparée et documentée.
Jucheng's informations de contrôle qualité peuvent étayer une première discussion du dossier d'inspection. L'analyse métallurgique spécialisée, son prestataire, sa portée et son délai doivent être confirmés séparément ; cet article n'affirme pas que chaque essai de ce type est réalisé en interne.
L'élimination modifie le plan dimensionnel
Les passes de finition à plus faible énergie peuvent réduire l'altération de surface, mais un nombre de passes déclaré ne prouve pas à lui seul un résultat spécifié. Lorsqu'un autre procédé d'enlèvement est nécessaire, choisissez-le en fonction du matériau, de l'accès à la caractéristique et de la géométrie finale. La finition mécanique, les méthodes électrochimiques et d'autres voies qualifiées n'affectent pas chaque surface de la même manière.
Pour une fente étroite à titre d'illustration, l'enlèvement de matière sur les deux parois augmente la largeur de la fente. Si les parois ont déjà été usinées à la limite finale, une étape d'enlèvement ultérieure peut ne laisser aucune marge dimensionnelle. Un profil extérieur évolue dans la direction dimensionnelle opposée. Le plan de procédé doit établir la géométrie intermédiaire et vérifier l'état final après enlèvement.
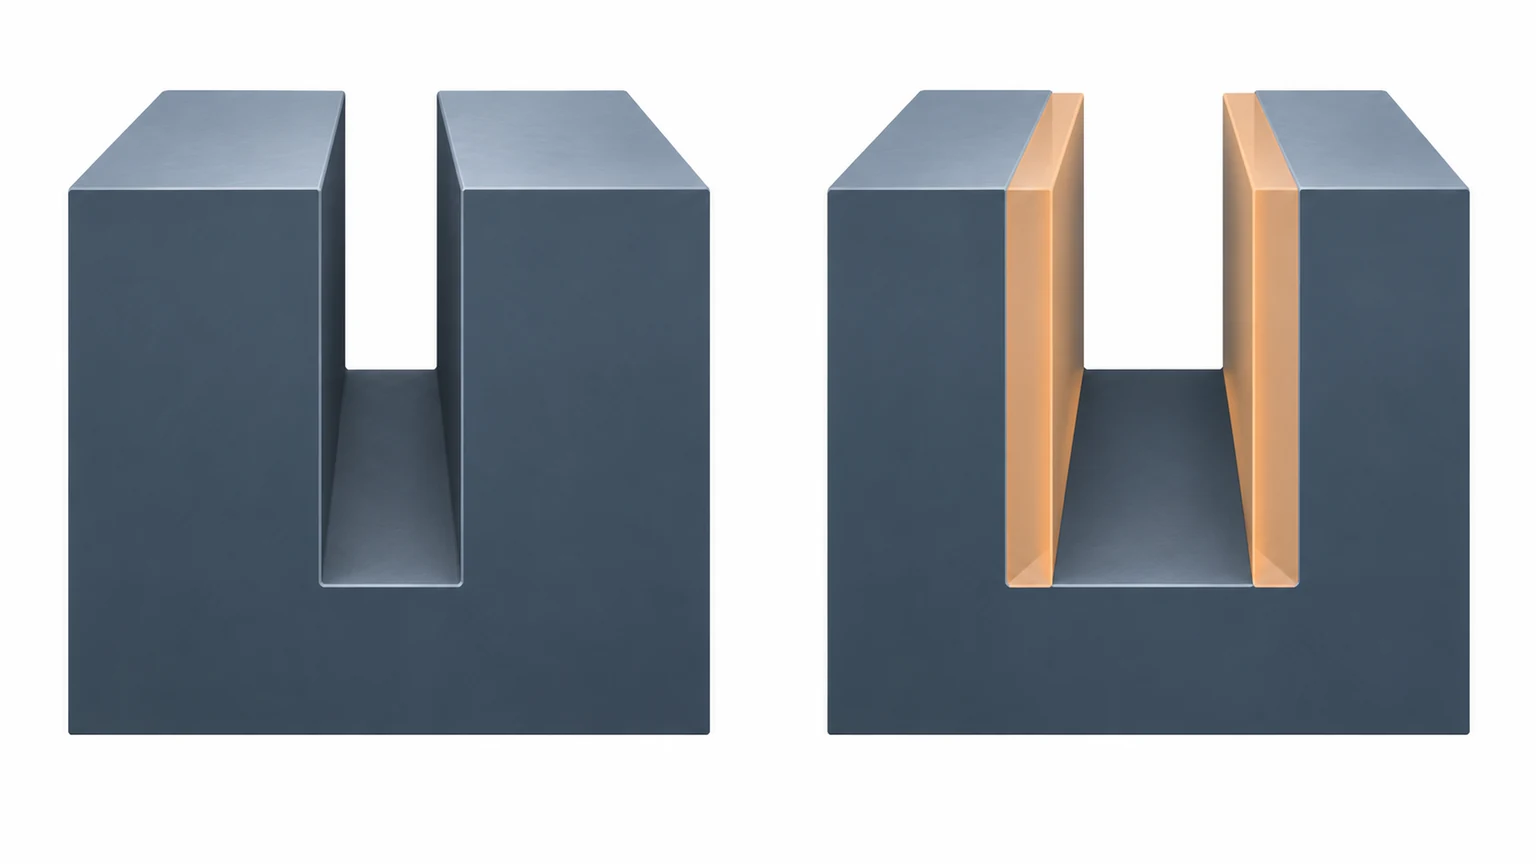
Les arêtes méritent une attention particulière. Une méthode qui atteint les faces ouvertes peut arrondir une arête, manquer une zone en retrait ou agir différemment près d'un coin. Une surface brillante après traitement ne prouve pas un enlèvement uniforme. Inspectez la géométrie affectée par la voie ainsi que l'exigence métallurgique qu'elle visait à satisfaire.
C'est pourquoi le contrôle du recast doit être discuté lors de la examen de faisabilité de l'usinage par électroérosion à fil, et non ajouté comme instruction de nettoyage ponctuelle lors de l'expédition. Une gamme de finition spécialisée nécessite également un nettoyage, une manutention et toutes exigences de traitement ultérieur compatibles.
Rédiger un accord d'acceptation exécutable
Ce qui suit est une liste de contrôle d'accord, et non une déclaration de certification prête à l'emploi ni un substitut à la spécification applicable. Elle aide à mettre en évidence les décisions manquantes sans inventer de limite universelle.
- Révision du plan et de la spécification, y compris les surfaces auxquelles l'exigence s'applique.
- Nuance et état du matériau, ainsi que les traitements pertinents avant et après l'EDM.
- Critère d'acceptation, y compris la manière dont l'épaisseur ou les discontinuités sont évaluées, le cas échéant.
- Emplacements de prélèvement, quantité ou fréquence des éprouvettes, et autorisation de prélèvement destructif.
- Procédure d'examen, contenu requis du rapport et responsabilités du laboratoire.
- Vérification dimensionnelle finale après toute opération d'enlèvement ou de finition.
- Déclencheurs de contrôle des modifications et autorité qui approuve les dérogations.
Pour les lots répétés, définir quelles modifications nécessitent un nouvel examen. Un changement de matériau, une voie de découpe différente, une épaisseur de section modifiée ou un processus d'enlèvement révisé peuvent affecter la représentativité. Ne pas supposer qu'un ancien rapport reste valable uniquement parce que le numéro de pièce est inchangé.
Le livrable utile est un enregistrement d'acceptation avec un périmètre clair : ce qui a été fabriqué, quel état a été examiné et quelle exigence a été satisfaite. Il est plus informatif qu'un certificat général affirmant que les pièces sont de haute qualité sans nommer l'exigence d'intégrité de surface.
Questions à résoudre avec l'ingénierie et le laboratoire
Faut-il découper chaque pièce pour l'inspection ?
Pas nécessairement. La spécification applicable et la stratégie d'échantillonnage approuvée déterminent les preuves requises. Une éprouvette témoin ou une pièce sacrificielle peut être utile uniquement lorsque sa représentativité est établie et acceptée.
Un certificat de conformité peut-il prouver que la refonte a été mesurée ?
Uniquement si le périmètre de la certification et les enregistrements justificatifs incluent réellement cette exigence. Un certificat général ne remplace pas un rapport d'examen requis.
Le polissage élimine-t-il automatiquement toute la zone altérée ?
Non. La quantité et l'uniformité de l'enlèvement dépendent de la méthode et de l'accessibilité, et une zone affectée thermiquement peut s'étendre sous la couche resolidifiée. Vérifiez l'état exigé par la spécification plutôt que de le déduire de l'apparence.
Et si le plan indique simplement “ pas de recast ” ?
Clarifiez la méthode d'examen, la sensibilité, les zones échantillonnées et la règle de décision avec l'ingénieur responsable avant la production. Une formulation absolue sans méthode de vérification peut conduire à des interprétations incompatibles lors de l'acceptation.