
A camada de refusão em EDM a fio é o material que se fundiu durante a eletroerosão e depois se solidificou novamente na superfície de corte. Não é o mesmo que rugosidade superficial, e um perfil de aparência lisa não comprova que ela foi removida. Onde a aplicação limita a refusão, a aceitação exige um método de exame e um plano de amostragem definidos, não apenas um relatório dimensional.
O desafio prático é concordar sobre quais evidências são suficientes. Uma imagem de laboratório pode descrever uma seção examinada sem comprovar todos os locais de um lote. Uma operação de acabamento pode reduzir uma camada alterada e, ao mesmo tempo, alterar a geometria da peça. O requisito, a rota de fabricação e o método de verificação precisam, portanto, ser projetados em conjunto.
Três perguntas diferentes sobre uma única superfície de corte
A rugosidade descreve a textura superficial. A refusão descreve o material ressolidificado. Uma região afetada pelo calor descreve o material cuja condição pode ter mudado pela exposição térmica sem necessariamente ter se fundido. Esses termos respondem a perguntas diferentes e não devem ser condensados em uma única declaração geral sobre acabamento.
A EDM cria eventos térmicos localizados e remove material por meio de um intervalo de descarga controlado. Parte do material fundido pode permanecer ou se redepositar em vez de sair com os detritos. A camada resultante pode variar conforme o material e as condições de corte. Suas propriedades não devem ser presumidas como iguais às do metal base nem às de uma camada produzida em outra liga.
Até mesmo a designação abreviada camada branca precisa de contexto: o contraste em uma seção metalográfica preparada depende da preparação e do exame. Uma imagem ilustrativa não é uma medição de uma peça de produção. A visão geral do processo de EDM a fio explica como o desbaste e o acabamento se inserem na fabricação; este artigo concentra-se no que estabeleceria uma condição superficial aceitável.
Não existe uma espessura de recast universal que deva ser atribuída a todos os componentes cortados a fio. Tampouco existe uma afirmação universal de que a camada é sempre mais dura que o material subjacente. Pesquisas específicas por material podem mostrar comportamentos diferentes sob condições diferentes. Use o requisito de engenharia aplicável e evidências representativas em vez de transferir um número de um gráfico genérico de EDM.
Quais aplicações precisam de um requisito separado de refusão?
O engenheiro responsável deve considerar o que a superfície cortada experimenta em serviço. Tensão cíclica, uma borda altamente carregada, uma interface de revestimento crítica ou uma operação subsequente sensível à condição da superfície podem justificar uma avaliação dedicada. Um perfil de folga não crítico pode ter uma base de aceitação diferente.
Isso não significa que toda peça de wire EDM seja insegura sem inspeção destrutiva. A significância depende da função do componente, do material, da geometria e da especificação aplicável. Evite afirmações generalizadas de que toda peça médica ou aeroespacial tem o mesmo limite, ou de que a aceitação dimensional comum é suficiente para todo componente industrial.
Separe as questões na revisão de projeto: O recast é permitido? Sua extensão é limitada? Trincas superficiais ou subsuperficiais são controladas separadamente? Uma especificação aplicável do cliente prescreve o método? Quem tem autoridade para aceitar um desvio? Responder a essas perguntas antes da usinagem evita que um fornecedor receba um requisito indefinido de remover todos os danos depois que a peça já está na dimensão final.
Se o requisito ainda não estiver decidido, trate-o como um ponto de retenção de engenharia. Uma oficina não deve inventar silenciosamente um limite numérico, e um comprador não deve interpretar a ausência de um defeito relatado como evidência de que um exame não solicitado foi realizado.
Siga as evidências da amostra até a decisão
Um relatório defensável vincula o resultado a uma superfície, amostra e condição de processo específicas. Sem essa conexão, até uma micrografia clara pode ser irrelevante para a questão de aceitação.
- Defina os locais de exame. Marque o perfil, a orientação e as regiões de interesse relevantes. Uma seção reta conveniente pode não representar um canto ou um corte interrompido.
- Escolha material representativo. Identifique se o corpo de prova vem da peça, de uma peça sacrificial ou de um cupom testemunha aprovado. Explique por que ele representa a condição de produção.
- Controle a preparação do corpo de prova. Seccionamento, embutimento, polimento e qualquer ataque químico devem preservar a borda examinada. Danos de preparação ou arredondamento da borda podem ocultar ou imitar a característica de interesse.
- Registre o método de observação. Declare o equipamento, a ampliação ou escala, a condição de preparação, os campos examinados e o procedimento de medição aplicável.
- Aplique a regra de decisão acordada. Relate o que foi observado, onde foi observado e se essa evidência atende ao critério de aceitação especificado.
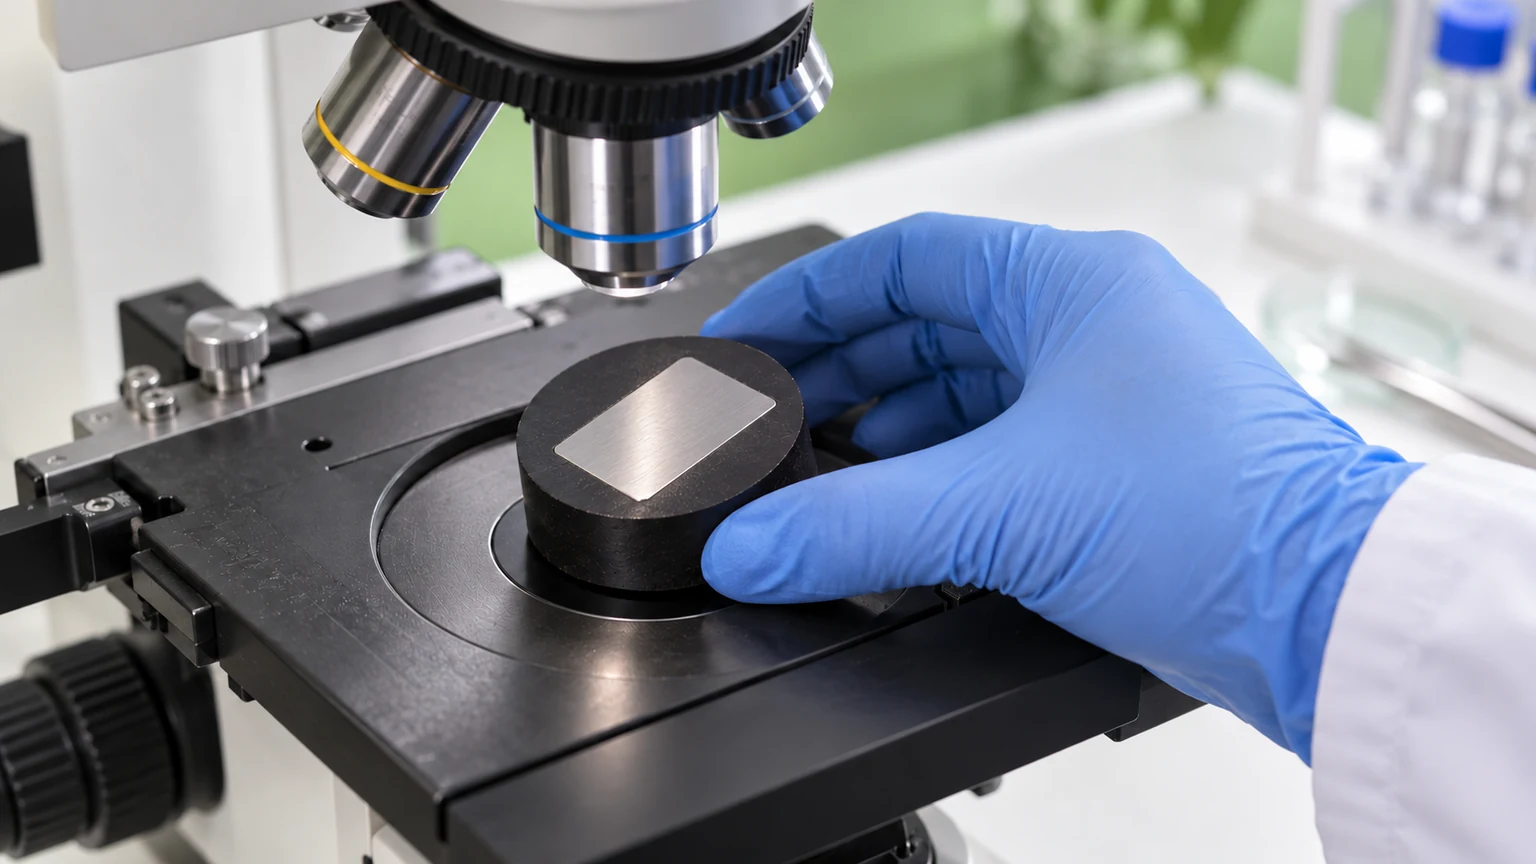
Não transforme uma observação local em uma afirmação mais forte do que ela sustenta. “Nenhuma recastra observada nos campos examinados sob o método declarado” tem um escopo definido. “Nenhuma recastra em nenhum lugar em todas as peças” exige uma base probatória diferente. A amostragem pode ser apropriada, mas suas limitações devem permanecer visíveis.
Mantenha a identificação do corpo de prova, a condição do material e a revisão de usinagem/acabamento junto ao relatório. Caso contrário, um bom resultado de um ensaio de desenvolvimento anterior pode ser acidentalmente reutilizado como prova para um processo de produção alterado.
O que cada método de inspeção pode estabelecer
| Método ou registro | Evidência útil | Limitação importante |
|---|---|---|
| Exame visual da superfície | Danos acessíveis, contaminação ou diferenças de aparência | Não é possível estabelecer a condição subsuperficial nem excluir uma camada fina |
| Medição de rugosidade | Parâmetros de textura especificados em locais amostrados | Um valor de rugosidade não é um resultado de espessura de recastra |
| Seção metalográfica preparada | Aparência e dimensões da camada na seção examinada | Evidência destrutiva/local; a preparação e a representatividade importam |
| Microscopia eletrônica ou análise adicional | Caracterização adicional apropriada ao objetivo do exame | Não é automaticamente exigido nem suficiente para todas as especificações |
| Registros validados de processo e rastreabilidade | Conexão entre os ensaios aceitos e a rota de produção | Não substitui um exame obrigatório do produto nem autoriza uma alteração não aprovada |
O método correto depende do requisito aplicável e do procedimento acordado com o laboratório. Não prescreva um ensaio apenas porque seu nome soa mais avançado. Uma análise cara no local errado pode ser menos útil do que uma seção corretamente preparada e documentada.
da Jucheng informações de controle de qualidade podem apoiar uma discussão inicial do pacote de inspeção. A análise metalúrgica especializada, seu fornecedor, escopo e prazo devem ser confirmados separadamente; este artigo não afirma que todo ensaio desse tipo é realizado internamente.
A remoção altera o plano dimensional
Passes de acabamento com menor energia podem reduzir a alteração superficial, mas uma contagem de passes declarada por si só não comprova um resultado especificado. Quando outro processo de remoção for necessário, selecione-o em função do material, do acesso à feição e da geometria final. O acabamento mecânico, os métodos eletroquímicos e outras rotas qualificadas não afetam todas as superfícies igualmente.
Para um rasgo estreito ilustrativo, a remoção de material de ambas as paredes aumenta a largura do rasgo. Se as paredes já foram usinadas até o limite final, uma etapa de remoção posterior pode não deixar margem dimensional. Um perfil externo muda na direção dimensional oposta. O plano de processo deve estabelecer a geometria intermediária e verificar a condição final após a remoção.
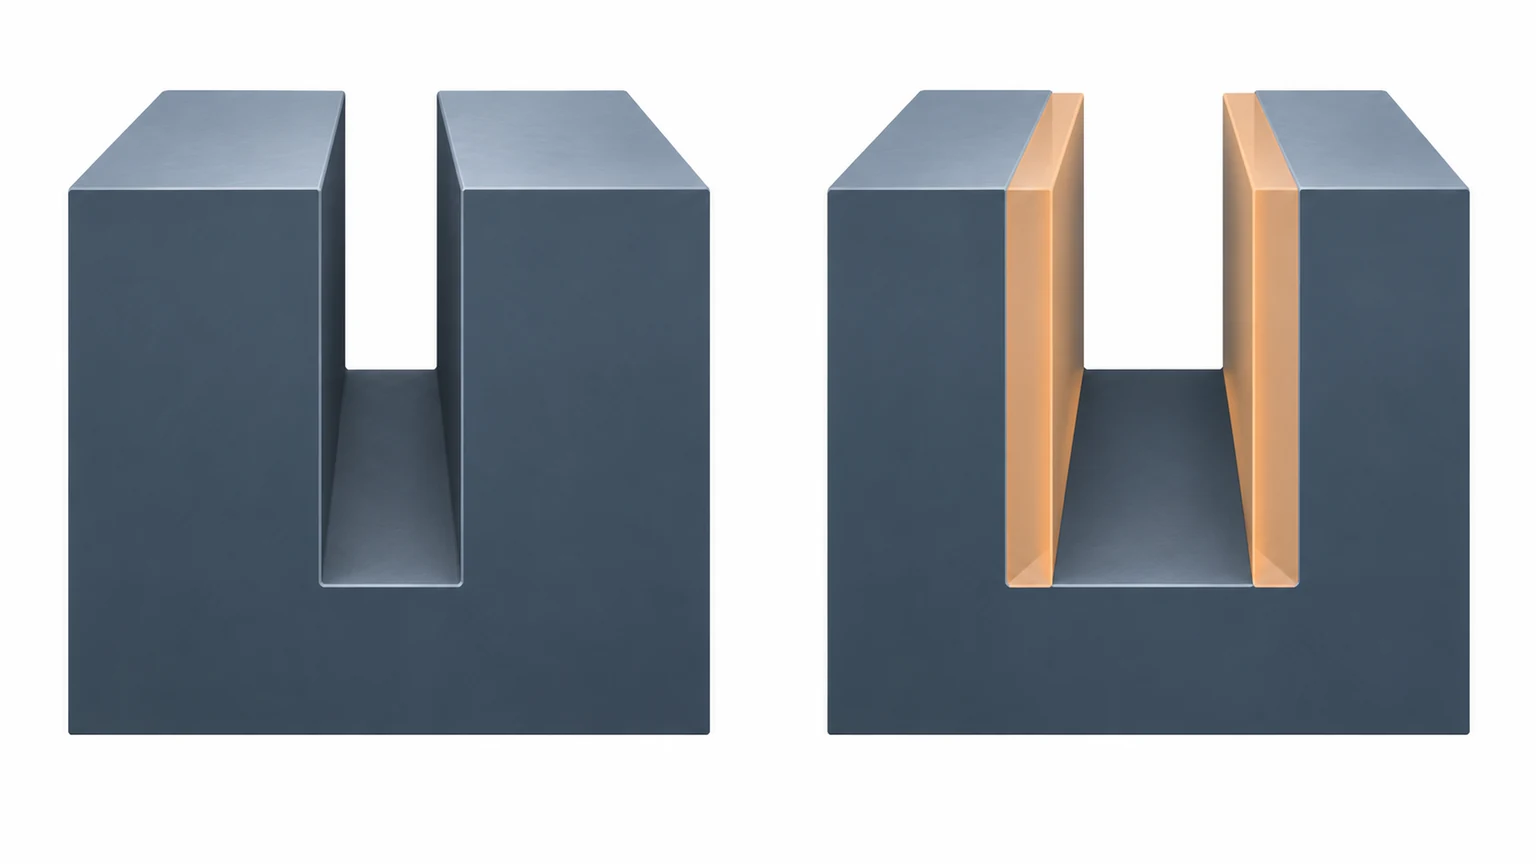
As arestas merecem atenção especial. Um método que alcança faces abertas pode arredondar uma aresta, não atingir uma região reentrante ou agir de forma diferente perto de um canto. Uma superfície brilhante após o tratamento não é prova de remoção uniforme. Inspecione a geometria afetada pela rota, bem como o requisito metalúrgico que ela pretendia atender.
É por isso que o controle de recast deve ser discutido durante a revisão de viabilidade do EDM a fio, e não adicionado como uma instrução casual de limpeza no momento do envio. Uma rota de acabamento especializada também requer limpeza, manuseio e quaisquer requisitos de processamento subsequentes compatíveis.
Redija um acordo de aceitação que possa ser executado
A seguir há uma lista de verificação para o acordo, não uma declaração de certificação pronta para uso nem um substituto para a especificação aplicável. Ela ajuda a expor decisões ausentes sem inventar um limite universal.
- Revisão do desenho e da especificação, incluindo as superfícies às quais o requisito se aplica.
- Classe e condição do material, além do processamento relevante antes e depois da EDM.
- Critério de aceitação, incluindo como a espessura ou as descontinuidades são avaliadas, se aplicável.
- Locais de amostragem, quantidade ou frequência de espécimes e autorização para amostragem destrutiva.
- Procedimento de exame, conteúdo exigido do relatório e responsabilidades do laboratório.
- Verificação dimensional final após qualquer operação de remoção ou acabamento.
- Gatilhos de controle de alterações e a autoridade que aprova desvios.
Para lotes repetidos, defina quais alterações exigem uma nova revisão. Uma mudança de material, uma rota de corte diferente, uma espessura de seção alterada ou um processo de remoção revisado podem afetar a representatividade. Não presuma que um relatório antigo permanece válido apenas porque o número da peça não mudou.
O entregável útil é um registro de aceitação com escopo claro: o que foi fabricado, qual condição foi examinada e qual requisito foi atendido. É mais informativo do que um certificado genérico afirmando que as peças são de alta qualidade sem nomear o requisito de integridade superficial.
Perguntas a resolver com a engenharia e o laboratório
Todas as peças precisam ser cortadas para inspeção?
Não necessariamente. A especificação aplicável e a estratégia de amostragem aprovada determinam a evidência necessária. Um cupom testemunha ou uma peça sacrificial pode ser útil apenas quando sua representatividade é estabelecida e aceita.
Um certificado de conformidade pode comprovar que a recarga foi medida?
Somente se o escopo da certificação e os registros de suporte incluírem efetivamente esse requisito. Um certificado geral não substitui um relatório de exame exigido.
O polimento remove automaticamente toda a região alterada?
Não. A quantidade e a uniformidade da remoção dependem do método e do acesso, e uma região afetada pelo calor pode se estender abaixo da camada resolidificada. Verifique a condição exigida pela especificação em vez de inferi-la pela aparência.
E se o desenho simplesmente disser “sem recast”?
Esclareça o método de exame, a sensibilidade, as regiões amostradas e a regra de decisão com o engenheiro responsável antes da produção. Uma frase absoluta sem um método de verificação pode levar a interpretações incompatíveis na aceitação.