
A wire EDM recast layer is material that melted during electrical discharge machining and then resolidified on the cut surface. It is not the same as surface roughness, and a smooth-looking profile does not prove it has been removed. Where the application limits recast, acceptance needs a defined examination method and sampling plan, not just a dimensional report.
The practical challenge is agreeing what evidence is sufficient. A laboratory image can describe one examined section without proving every location on a batch. A finishing operation can reduce an altered layer while also changing the part’s geometry. The requirement, manufacturing route and verification method therefore need to be designed together.
Three different questions about one cut surface
Roughness describes surface texture. Recast describes resolidified material. A heat-affected region describes material whose condition may have changed from thermal exposure without necessarily melting. These terms answer different questions and should not be compressed into one general statement about finish.
EDM creates localized thermal events and removes material through a controlled discharge gap. Some molten material may remain or redeposit rather than leaving with the debris. The resulting layer can vary with the material and cutting conditions. Its properties should not be assumed to match either the bulk metal or a layer produced on another alloy.
Even the shorthand white layer needs context: contrast in a prepared metallographic section depends on preparation and examination. An illustrative image is not a measurement of a production part. The wire EDM process overview explains how roughing and finishing fit into manufacture; this article focuses on what would establish an acceptable surface condition.
Не существует универсальной толщины рекаста, которую следует назначать всем деталям, обрабатываемым проволочной электроэрозией. Также нет универсального утверждения, что этот слой всегда тверже основного материала. Исследования для конкретных материалов могут показать различное поведение в разных условиях. Используйте применимое инженерное требование и репрезентативные доказательства, а не переносите число из обобщенной таблицы для EDM.
Which applications need a separate recast requirement?
Ответственный инженер должен учитывать, что испытывает поверхность реза в процессе эксплуатации. Циклические напряжения, высоконагруженная кромка, критическая граница покрытия или последующая операция, чувствительная к состоянию поверхности, могут обосновать отдельную оценку. Некритичный контур зазора может иметь иное основание для приемки.
Это не означает, что каждая деталь после проволочной электроэрозии небезопасна без разрушающего контроля. Значимость зависит от назначения компонента, материала, геометрии и действующей спецификации. Избегайте обобщенных утверждений о том, что каждая медицинская или аэрокосмическая деталь имеет одинаковый предел, или что обычной приемки по размерам достаточно для любого промышленного компонента.
Разделите вопросы на этапе анализа проекта: допускается ли рекаст? Ограничена ли его протяженность? Контролируются ли поверхностные или подповерхностные трещины отдельно? Предписывает ли применимая спецификация заказчика метод контроля? Кто имеет полномочия принимать отклонение? Ответы на эти вопросы до начала обработки не позволяют поставщику получить неопределенное требование удалить все повреждения после того, как деталь уже изготовлена до окончательного размера.
Если требование еще не определено, рассматривайте его как инженерную контрольную точку. Цех не должен молча изобретать числовой предел, а покупатель не должен толковать отсутствие сообщенного дефекта как доказательство того, что был выполнен незапрошенный контроль.
Follow the evidence from sample to decision
Обоснованный отчет связывает результат с конкретной поверхностью, образцом и условием процесса. Без этой связи даже четкая микрофотография может быть нерелевантна вопросу приемки.
- Определите места контроля. Обозначьте соответствующий профиль, ориентацию и зоны повышенного внимания. Удобный прямолинейный участок может не представлять угол или прерывистый рез.
- Выберите репрезентативный материал. Укажите, происходит ли образец от детали, от жертвенной детали или от утвержденного свидетельствующего образца. Объясните, почему он представляет производственное состояние.
- Контролируйте подготовку образца. Резка, заливка, полировка и любое травление должны сохранять исследуемую кромку. Повреждение при подготовке или скругление кромки может скрыть или имитировать интересующую особенность.
- Зафиксируйте метод наблюдения. Укажите оборудование, увеличение или масштаб, состояние подготовки, исследованные поля и применимую методику измерений.
- Примените согласованное правило принятия решения. Сообщайте, что наблюдалось, где это наблюдалось и соответствует ли это свидетельство заданному критерию приемки.
Не превращайте локальное наблюдение в более сильное утверждение, чем оно поддерживает. “Повторное плавление не обнаружено в исследованных полях при указанном методе” имеет определенную область действия. “Повторное плавление отсутствует где-либо на каждой детали” требует иной доказательной базы. Выборочный контроль может быть уместен, но его ограничения должны оставаться видимыми.
Сохраняйте идентификацию образца, состояние материала и редакцию механической обработки/отделки вместе с отчетом. В противном случае хороший результат из предыдущего испытания в рамках разработки может быть случайно использован как доказательство для измененного производственного процесса.
What each inspection method can establish
| Метод или запись | Полезные доказательства | Важное ограничение |
|---|---|---|
| Визуальный осмотр поверхности | Доступные повреждения, загрязнения или различия внешнего вида | Не позволяет установить состояние подповерхностного слоя или исключить тонкий слой |
| Измерение шероховатости | Заданные параметры текстуры в точках отбора проб | Значение шероховатости не является результатом измерения толщины слоя повторного плавления |
| Подготовленный металлографический шлиф | Внешний вид и размеры слоя на исследованном сечении | Разрушающее/локальное свидетельство; подготовка и репрезентативность имеют значение |
| Электронная микроскопия или дополнительный анализ | Дополнительная характеристика, соответствующая цели исследования | Не требуется автоматически и не является достаточным для каждой спецификации |
| Валидированный процесс и записи прослеживаемости | Связь между принятыми испытаниями и производственным маршрутом | Не заменяет обязательное исследование продукта и не разрешает неутверждённое изменение |
Правильный метод зависит от применимого требования и согласованной процедуры лаборатории. Не назначайте испытание только потому, что его название звучит более продвинуто. Дорогостоящий анализ в неправильном месте может быть менее полезен, чем правильно подготовленный и задокументированный шлиф.
Область применения информация о контроле качества может поддержать первоначальное обсуждение пакета инспекции. Специализированный металлургический анализ, его исполнитель, объём и сроки выполнения должны подтверждаться отдельно; данная статья не утверждает, что каждое такое испытание выполняется собственными силами.
Removal changes the dimensional plan
Отделочные проходы с меньшей энергией могут уменьшить изменение поверхности, но одно лишь заявленное число проходов не доказывает заданный результат. Когда необходим другой процесс съёма, выбирайте его с учётом материала, доступа к элементу и конечной геометрии. Механическая отделка, электрохимические методы и другие квалифицированные маршруты воздействуют на каждую поверхность неодинаково.
Для иллюстративного узкого паза удаление материала с обеих стенок увеличивает ширину паза. Если стенки уже обработаны до предельного размера, последующий этап съёма может не оставить размерного запаса. Наружный профиль изменяется в противоположном размерном направлении. Технологический план должен устанавливать промежуточную геометрию и проверять конечное состояние после съёма.
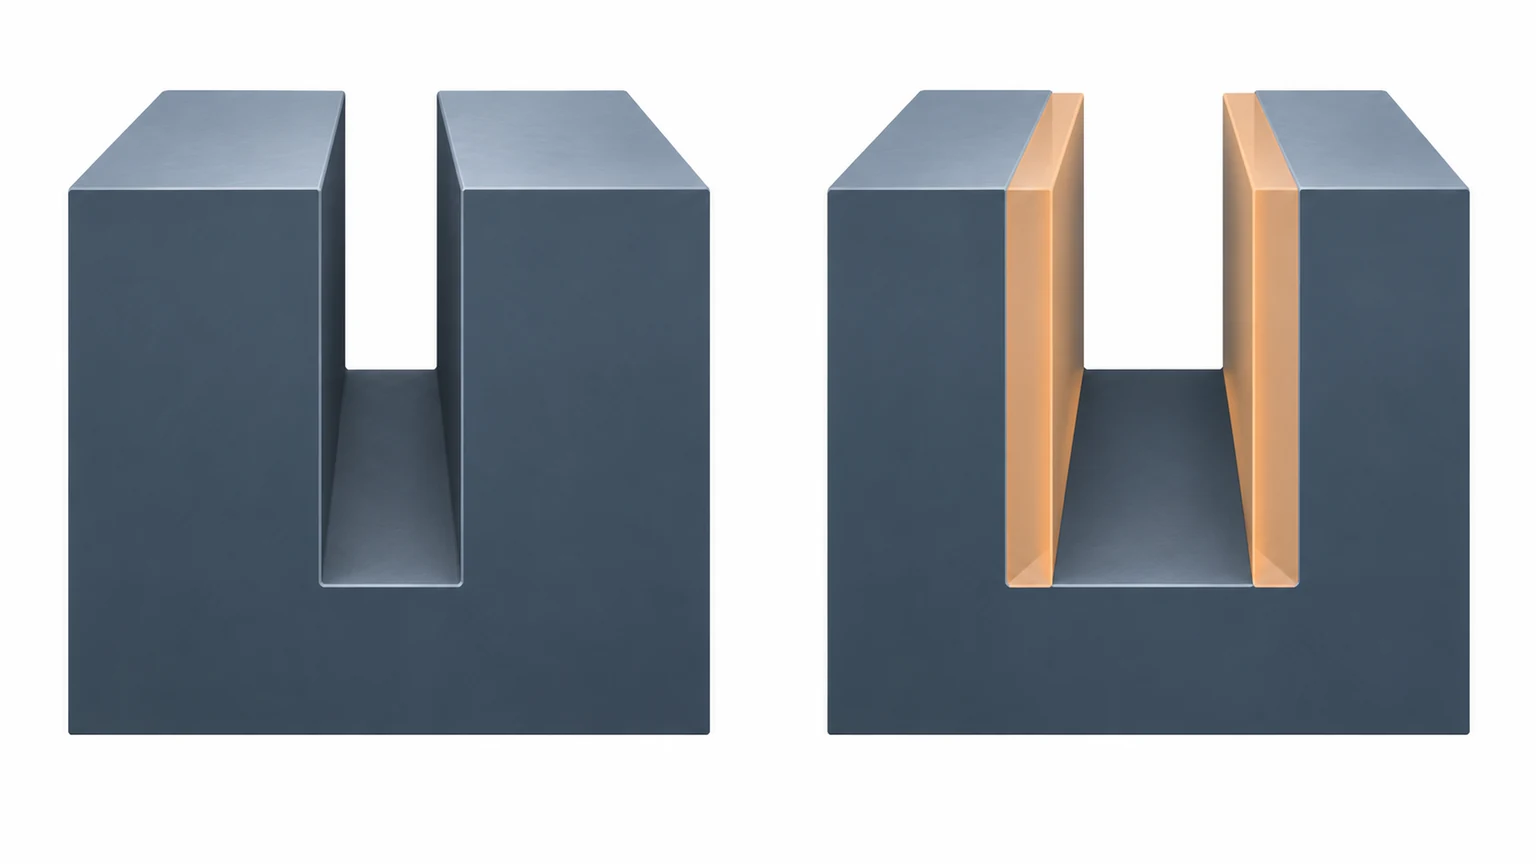
Кромкам следует уделять особое внимание. Метод, достигающий открытых поверхностей, может скруглить кромку, не затронуть углублённую область или действовать иначе вблизи угла. Блестящая поверхность после обработки не является доказательством равномерного съёма. Проверяйте геометрию, затронутую маршрутом, а также металлургическое требование, на которое он был направлен.
Именно поэтому контроль переплава следует обсуждать на этапе оценки выполнимости электроэрозионной резки проволокой, а не добавлять его как небрежную инструкцию по очистке при отгрузке. Специализированный отделочный маршрут также требует совместимых требований к очистке, обращению и любой последующей обработке.
Write an acceptance agreement that can be executed
Ниже приведён контрольный перечень для соглашения, а не готовое к использованию заявление о сертификации и не замена действующей спецификации. Он помогает выявить недостающие решения, не изобретая универсального предела.
- Ревизия чертежа и спецификации, включая поверхности, к которым применяется требование.
- Марка и состояние материала, а также соответствующая обработка до и после электроэрозионной обработки.
- Критерий приёмки, включая способ оценки толщины или несплошностей, если это применимо.
- Места отбора проб, количество или частота образцов и разрешение на разрушающий отбор проб.
- Процедура исследования, требуемое содержание отчёта и обязанности лаборатории.
- Окончательная проверка размеров после любой операции удаления материала или финишной обработки.
- Триггеры управления изменениями и орган, утверждающий отклонения.
Для повторяющихся партий определите, какие изменения требуют нового рассмотрения. Изменение материала, иной маршрут резки, изменённая толщина сечения или пересмотренный процесс удаления материала могут повлиять на представительность. Не предполагайте, что старый отчёт остаётся действительным только потому, что номер детали не изменился.
Полезным результатом является запись о приёмке с чёткой областью действия: что было изготовлено, какое состояние было исследовано и какое требование было выполнено. Она информативнее широкого сертификата, утверждающего, что детали высокого качества, без указания требования к целостности поверхности.
Questions to resolve with engineering and the laboratory
Нужно ли каждую деталь разрезать для контроля?
Не обязательно. Применимая спецификация и утверждённая стратегия отбора проб определяют необходимые доказательства. Свидетель-образец или жертвенная деталь могут быть полезны только тогда, когда их представительность установлена и принята.
Может ли сертификат соответствия доказать, что переплавленный слой был измерен?
Только если область сертификации и подтверждающие записи действительно включают это требование. Общий сертификат не заменяет требуемый отчёт об исследовании.
Удаляет ли полировка автоматически всю изменённую область?
Нет. Величина и равномерность съёма зависят от метода и доступа, а зона термического влияния может распространяться под повторно затвердевшим слоем. Проверяйте состояние, требуемое спецификацией, а не делайте вывод по внешнему виду.
Что делать, если на чертеже просто указано “без переплава”?
Согласуйте метод контроля, чувствительность, зоны отбора проб и правило принятия решения с ответственным инженером до начала производства. Абсолютная формулировка без метода проверки может привести к несовместимым интерпретациям при приёмке.