
Una capa refundida de electroerosión por hilo es material que se fundió durante el mecanizado por descarga eléctrica y luego se resolidificó en la superficie de corte. No es lo mismo que la rugosidad superficial, y un perfil de aspecto liso no prueba que se haya eliminado. Cuando la aplicación limita la capa refundida, la aceptación requiere un método de examen y un plan de muestreo definidos, no solo un informe dimensional.
El desafío práctico es acordar qué evidencia es suficiente. Una imagen de laboratorio puede describir una sección examinada sin probar cada ubicación de un lote. Una operación de acabado puede reducir una capa alterada y a la vez cambiar la geometría de la pieza. Por lo tanto, el requisito, la ruta de fabricación y el método de verificación deben diseñarse en conjunto.
Tres preguntas diferentes sobre una misma superficie de corte
La rugosidad describe la textura superficial. La capa refundida describe material resolidificado. Una región afectada térmicamente describe material cuya condición puede haber cambiado por exposición térmica sin necesariamente haberse fundido. Estos términos responden a preguntas diferentes y no deben comprimirse en una declaración general sobre el acabado.
La electroerosión crea eventos térmicos localizados y elimina material a través de un espacio de descarga controlado. Parte del material fundido puede permanecer o redepositarse en lugar de salir con los residuos. La capa resultante puede variar según el material y las condiciones de corte. No debe suponerse que sus propiedades coincidan con las del metal base ni con las de una capa producida en otra aleación.
Incluso la abreviatura capa blanca necesita contexto: el contraste en una sección metalográfica preparada depende de la preparación y el examen. Una imagen ilustrativa no es una medición de una pieza de producción. La descripción general del proceso de electroerosión por hilo explica cómo encajan el desbaste y el acabado en la fabricación; este artículo se centra en lo que establecería una condición superficial aceptable.
No existe un espesor de capa refundida universal que deba asignarse a todos los componentes cortados por hilo. Tampoco existe una afirmación universal de que la capa sea siempre más dura que el material subyacente. La investigación específica del material puede mostrar comportamientos diferentes en distintas condiciones. Utilice el requisito de ingeniería aplicable y evidencia representativa en lugar de transferir un número de una tabla genérica de electroerosión.
¿Qué aplicaciones necesitan un requisito de capa refundida por separado?
El ingeniero responsable debe considerar qué experimenta la superficie cortada en servicio. La tensión cíclica, un borde altamente cargado, una interfaz de recubrimiento crítica o una operación posterior sensible al estado de la superficie pueden justificar una evaluación dedicada. Un perfil de holgura no crítico puede tener una base de aceptación diferente.
Eso no significa que toda pieza de electroerosión por hilo sea insegura sin inspección destructiva. La importancia depende de la función del componente, el material, la geometría y la especificación aplicable. Evite afirmaciones generales de que toda pieza médica o aeroespacial tiene el mismo límite, o que la aceptación dimensional ordinaria es suficiente para todo componente industrial.
Separe las preguntas en la revisión de diseño: ¿Se permite la recapa? ¿Su extensión está limitada? ¿Las grietas superficiales o subsuperficiales se controlan por separado? ¿Una especificación de cliente aplicable prescribe el método? ¿Quién tiene autoridad para aceptar una desviación? Responder estas preguntas antes del mecanizado evita que un proveedor reciba un requisito indefinido de eliminar todo daño después de que la pieza ya esté en su tamaño final.
Si el requisito aún no está decidido, trátelo como un punto de retención de ingeniería. Un taller no debe inventar silenciosamente un límite numérico, y un comprador no debe interpretar la ausencia de un defecto reportado como evidencia de que se realizó un examen no solicitado.
Siga la evidencia desde la muestra hasta la decisión
Un informe defendible vincula el resultado a una superficie, muestra y condición de proceso particulares. Sin esa conexión, incluso una micrografía clara puede ser irrelevante para la pregunta de aceptación.
- Defina las ubicaciones de examen. Marque el perfil, la orientación y las regiones de interés relevantes. Una sección recta conveniente puede no representar una esquina o un corte interrumpido.
- Elija material representativo. Identifique si la probeta proviene de la pieza, de una pieza sacrificable o de un cupón testigo aprobado. Explique por qué representa la condición de producción.
- Controle la preparación de la probeta. El seccionamiento, montaje, pulido y cualquier ataque químico deben preservar el borde que se examina. El daño de preparación o el redondeo del borde pueden ocultar o imitar la característica de interés.
- Registre el método de observación. Indique el equipo, el aumento o la escala, la condición de preparación, los campos examinados y el procedimiento de medición aplicable.
- Aplique la regla de decisión acordada. Informe lo que se observó, dónde se observó y si esa evidencia cumple el criterio de aceptación especificado.
No convierta una observación local en una afirmación más contundente de lo que esta respalda. “No se observó recast en los campos examinados bajo el método indicado” tiene un alcance definido. “No hay recast en ningún lugar de cada pieza” requiere una base probatoria diferente. El muestreo puede ser apropiado, pero sus limitaciones deben permanecer visibles.
Conserve la identificación de la probeta, la condición del material y la revisión de mecanizado/acabado junto con el informe. De lo contrario, un buen resultado de un ensayo de desarrollo previo puede reutilizarse accidentalmente como prueba para un proceso de producción modificado.
Qué puede establecer cada método de inspección
| Método o registro | Evidencia útil | Limitación importante |
|---|---|---|
| Examen visual de la superficie | Daño accesible, contaminación o diferencias de apariencia | No puede establecer la condición subsuperficial ni excluir una capa delgada |
| Medición de rugosidad | Parámetros de textura especificados en ubicaciones muestreadas | Un valor de rugosidad no es un resultado de espesor de recast |
| Sección metalográfica preparada | Apariencia y dimensiones de la capa en la sección examinada | Evidencia destructiva/local; la preparación y la representatividad son importantes |
| Microscopía electrónica o análisis adicional | Caracterización adicional apropiada para el objetivo del examen | Not automatically required or sufficient for every specification |
| Validated process and traceability records | Connection between accepted trials and the production route | Do not replace a required product examination or authorize an unapproved change |
The correct method depends on the applicable requirement and the laboratory’s agreed procedure. Do not prescribe a test solely because its name sounds more advanced. An expensive analysis on the wrong location can be less useful than a correctly prepared and documented section.
Jucheng’s quality-control information can support an initial discussion of the inspection package. Specialized metallurgical analysis, its provider, scope and lead time must be confirmed separately; this article does not claim that every such test is performed in-house.
La eliminación cambia el plan dimensional
Lower-energy finishing passes may reduce surface alteration, but a stated pass count alone does not prove a specified result. When another removal process is necessary, select it for the material, feature access and final geometry. Mechanical finishing, electrochemical methods and other qualified routes do not affect every surface equally.
For an illustrative narrow slot, removing material from both walls increases the slot width. If the walls have already been machined to the final limit, a later removal step may leave no dimensional margin. An outside profile changes in the opposite dimensional direction. The process plan must establish the intermediate geometry and verify the final condition after removal.
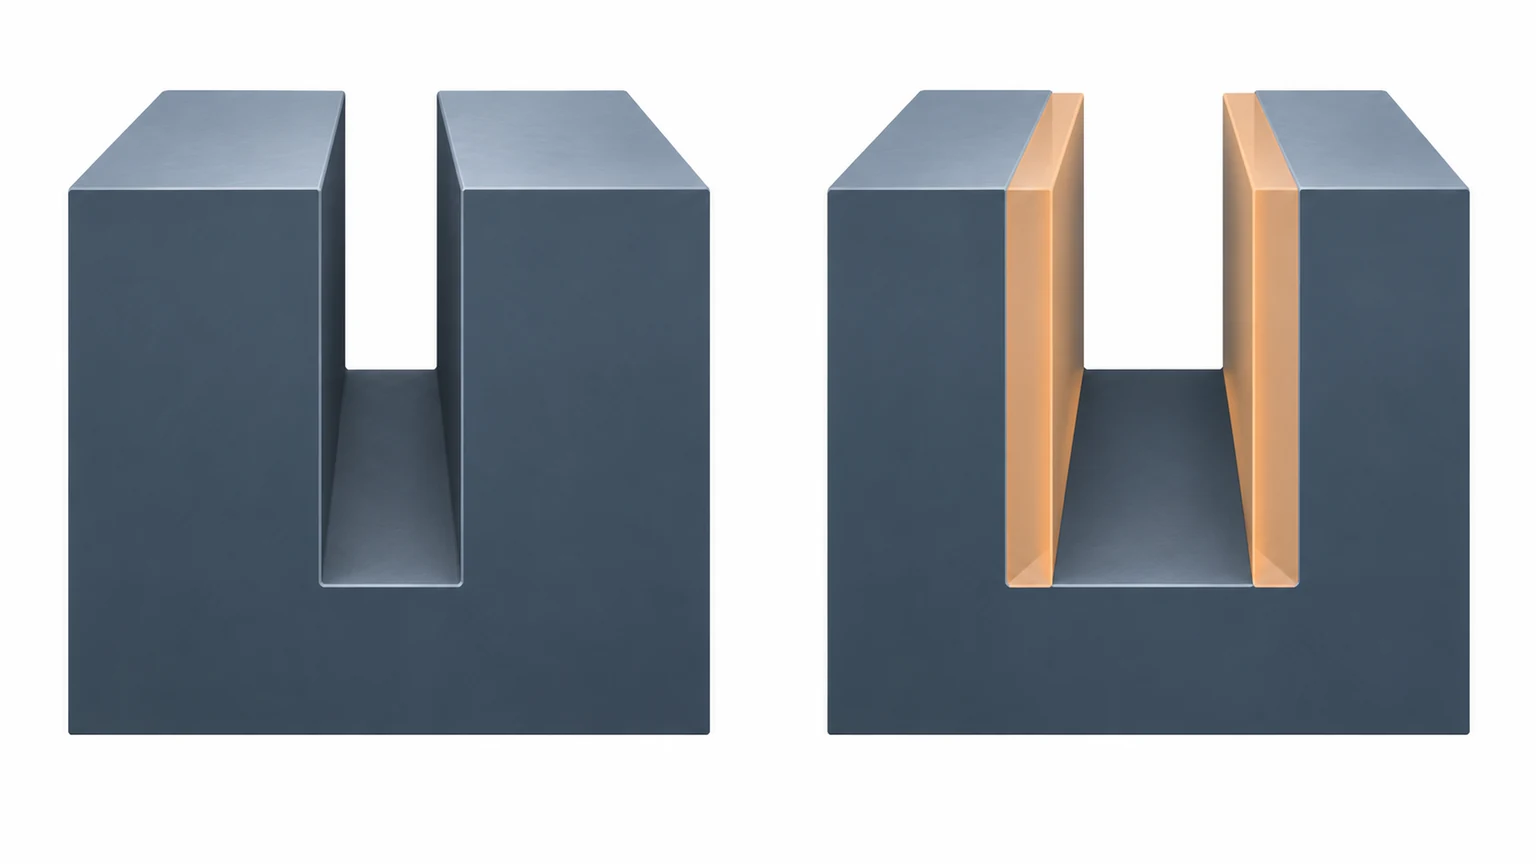
Edges deserve particular attention. A method that reaches open faces may round an edge, miss a recessed region or act differently near a corner. A bright surface after treatment is not proof of uniform removal. Inspect the geometry affected by the route as well as the metallurgical requirement it was intended to address.
This is why recast control should be discussed during the wire EDM feasibility review, not added as a casual cleanup instruction at shipping. A specialized finishing route also needs compatible cleaning, handling and any subsequent processing requirements.
Redacte un acuerdo de aceptación que pueda ejecutarse
La siguiente es una lista de verificación del acuerdo, no una declaración de certificación lista para usar ni un sustituto de la especificación aplicable. Ayuda a exponer las decisiones faltantes sin inventar un límite universal.
- Revisión del plano y de la especificación, incluidas las superficies a las que se aplica el requisito.
- Grado y condición del material, además del procesamiento relevante antes y después del EDM.
- Criterio de aceptación, incluida la forma en que se evalúan el espesor o las discontinuidades, si corresponde.
- Ubicaciones de muestreo, cantidad o frecuencia de las probetas, y autorización para el muestreo destructivo.
- Procedimiento de examen, contenido requerido del informe y responsabilidades del laboratorio.
- Verificación dimensional final después de cualquier operación de remoción o acabado.
- Disparadores del control de cambios y la autoridad que aprueba las desviaciones.
Para lotes repetidos, defina qué cambios requieren una nueva revisión. Un cambio de material, una ruta de corte diferente, un espesor de sección modificado o un proceso de remoción revisado pueden afectar la representatividad. No suponga que un informe antiguo sigue siendo válido solo porque el número de pieza no ha cambiado.
El entregable útil es un registro de aceptación con un alcance claro: qué se fabricó, qué condición se examinó y qué requisito se cumplió. Es más informativo que un certificado amplio que afirma que las piezas son de alta calidad sin nombrar el requisito de integridad superficial.
Preguntas para resolver con ingeniería y el laboratorio
¿Es necesario cortar cada pieza para inspeccionarla?
No necesariamente. La especificación aplicable y la estrategia de muestreo aprobada determinan la evidencia requerida. Una probeta testigo o una pieza sacrificada puede ser útil solo cuando su representatividad se establece y se acepta.
¿Puede un certificado de conformidad demostrar que se midió la recarga?
Solo si el alcance de la certificación y los registros de respaldo realmente incluyen ese requisito. Un certificado general no sustituye un informe de examen requerido.
¿El pulido elimina automáticamente toda la región alterada?
No. La cantidad y uniformidad de la eliminación dependen del método y del acceso, y una región afectada térmicamente puede extenderse por debajo de la capa resolidificada. Verifique la condición requerida por la especificación en lugar de inferirla a partir de la apariencia.
¿Qué pasa si el plano simplemente dice “sin recast”?
Aclare el método de examen, la sensibilidad, las regiones muestreadas y la regla de decisión con el ingeniero responsable antes de la producción. Una frase absoluta sin un método de verificación puede dar lugar a interpretaciones incompatibles en la aceptación.