
Eine Drahterodier-Rekristallisationsschicht ist Material, das während der funkenerosiven Bearbeitung geschmolzen und anschließend auf der Schnittfläche wiedererstarrt ist. Sie ist nicht mit der Oberflächenrauheit gleichzusetzen, und ein glatt erscheinendes Profil belegt nicht, dass sie entfernt wurde. Wo die Anwendung die Rekristallisationsschicht begrenzt, erfordert die Abnahme eine definierte Prüfmethode und einen Probenahmeplan, nicht nur einen Maßbericht.
Die praktische Herausforderung besteht darin, sich darauf zu einigen, welche Nachweise ausreichend sind. Ein Laborbild kann einen untersuchten Schnitt beschreiben, ohne jeden Ort einer Charge zu belegen. Eine Nachbearbeitung kann eine veränderte Schicht reduzieren und zugleich die Geometrie des Bauteils verändern. Anforderung, Fertigungsroute und Verifikationsmethode müssen daher gemeinsam ausgelegt werden.
Drei verschiedene Fragen zu einer Schnittfläche
Die Rauheit beschreibt die Oberflächentextur. Die Rekristallisationsschicht beschreibt wiedererstarrtes Material. Eine wärmebeeinflusste Zone beschreibt Material, dessen Zustand sich durch thermische Einwirkung verändert haben kann, ohne dass es unbedingt geschmolzen ist. Diese Begriffe beantworten unterschiedliche Fragen und sollten nicht zu einer allgemeinen Aussage über die Oberflächenbeschaffenheit zusammengefasst werden.
Das Erodieren erzeugt lokale thermische Ereignisse und trägt Material über eine kontrollierte Entladungsstrecke ab. Ein Teil des geschmolzenen Materials kann zurückbleiben oder sich wieder ablagern, anstatt mit dem Abtrag abgeführt zu werden. Die entstehende Schicht kann je nach Werkstoff und Schnittbedingungen variieren. Es sollte nicht angenommen werden, dass ihre Eigenschaften entweder dem Grundmetall oder einer auf einer anderen Legierung erzeugten Schicht entsprechen.
Selbst die Kurzbezeichnung weiße Schicht braucht Kontext: Der Kontrast in einem präparierten metallografischen Schliff hängt von der Präparation und der Untersuchung ab. Ein illustratives Bild ist keine Messung an einem Serienteil. Die Übersicht des Drahterodierprozesses erläutert, wie Schruppen und Schlichten in die Fertigung passen; dieser Artikel konzentriert sich darauf, was einen akzeptablen Oberflächenzustand belegen würde.
Es gibt keine universelle Neuschichtdicke, die allen drahterodierten Bauteilen zugewiesen werden sollte. Ebenso wenig gibt es eine allgemeingültige Aussage, dass die Schicht stets härter ist als das darunterliegende Material. Werkstoffspezifische Untersuchungen können ein unterschiedliches Verhalten unter verschiedenen Bedingungen zeigen. Verwenden Sie die zutreffende technische Anforderung und repräsentative Nachweise, anstatt eine Zahl aus einem allgemeinen EDM-Diagramm zu übernehmen.
Welche Anwendungen benötigen eine separate Anforderung an die Rekristallisationsschicht?
Der verantwortliche Ingenieur sollte berücksichtigen, was die Schnittfläche im Einsatz erfährt. Zyklische Beanspruchung, eine hochbelastete Kante, eine kritische Beschichtungsgrenzfläche oder ein nachfolgender, oberflächenempfindlicher Prozess können eine gezielte Bewertung rechtfertigen. Ein unkritisches Freigabeprofil kann eine andere Abnahmegrundlage haben.
Das bedeutet nicht, dass jedes Drahterodierteil ohne zerstörende Prüfung unsicher ist. Die Bedeutung hängt von der Funktion des Bauteils, dem Werkstoff, der Geometrie und der maßgeblichen Spezifikation ab. Vermeiden Sie pauschale Aussagen, dass jedes Medizin- oder Luftfahrtteil dieselbe Grenze hat oder dass eine gewöhnliche Maßabnahme für jedes industrielle Bauteil ausreichend ist.
Trennen Sie die Fragen bei der Designprüfung: Ist Neuschicht zulässig? Ist ihr Ausmaß begrenzt? Werden Oberflächen- oder Unterflächenrisse separat kontrolliert? Schreibt eine zutreffende Kundenspezifikation das Verfahren vor? Wer ist befugt, eine Abweichung zu akzeptieren? Die Beantwortung dieser Fragen vor der Bearbeitung verhindert, dass ein Lieferant eine undefinierte Anforderung zur Beseitigung aller Schäden erhält, nachdem das Teil bereits auf Endmaß ist.
Ist die Anforderung noch ungeklärt, behandeln Sie sie als technischen Haltpunkt. Eine Werkstatt sollte nicht stillschweigend eine numerische Grenze erfinden, und ein Käufer sollte das Fehlen eines gemeldeten Defekts nicht als Nachweis dafür interpretieren, dass eine nicht angeforderte Untersuchung durchgeführt wurde.
Folgen Sie den Nachweisen von der Probe bis zur Entscheidung
Ein belastbarer Bericht verknüpft das Ergebnis mit einer bestimmten Oberfläche, Probe und Prozessbedingung. Ohne diese Verknüpfung kann selbst ein klares Mikrobild für die Abnahmefrage irrelevant sein.
- Definieren Sie die Untersuchungsstellen. Markieren Sie das relevante Profil, die Orientierung und die kritischen Bereiche. Ein günstiger gerader Abschnitt repräsentiert möglicherweise keine Ecke oder einen unterbrochenen Schnitt.
- Wählen Sie repräsentatives Material. Legen Sie fest, ob die Probe vom Teil, von einem Opferteil oder von einem zugelassenen Begleitprüfstück stammt. Erläutern Sie, warum sie die Produktionsbedingung repräsentiert.
- Kontrollieren Sie die Probenpräparation. Trennen, Einbetten, Polieren und etwaiges Ätzen müssen die zu untersuchende Kante erhalten. Präparationsschäden oder Kantenverrundung können das interessierende Merkmal verbergen oder vortäuschen.
- Dokumentieren Sie die Beobachtungsmethode. Geben Sie Gerät, Vergrößerung oder Maßstab, Präparationszustand, untersuchte Felder und das anwendbare Messverfahren an.
- Wenden Sie die vereinbarte Entscheidungsregel an. Berichten Sie, was beobachtet wurde, wo es beobachtet wurde und ob dieser Nachweis das festgelegte Abnahmekriterium erfüllt.
Machen Sie aus einer lokalen Beobachtung keine stärkere Aussage, als sie stützt. “Keine Umwandlung in den untersuchten Feldern unter der angegebenen Methode festgestellt” hat einen definierten Geltungsbereich. “Keine Umwandlung an keiner Stelle an jedem Teil” erfordert eine andere Nachweisgrundlage. Eine Stichprobenprüfung kann angemessen sein, aber ihre Grenzen müssen sichtbar bleiben.
Bewahren Sie die Probenidentifikation, den Werkstoffzustand und die Bearbeitungs-/Oberflächenrevision zusammen mit dem Bericht auf. Andernfalls kann ein gutes Ergebnis aus einem früheren Entwicklungsversuch versehentlich als Nachweis für einen geänderten Produktionsprozess wiederverwendet werden.
Was jede Prüfmethode belegen kann
| Methode oder Aufzeichnung | Nützliche Belege | Wesentliche Einschränkung |
|---|---|---|
| Visuelle Oberflächenprüfung | Zugängliche Schäden, Verunreinigungen oder optische Unterschiede | Kann den Zustand unter der Oberfläche nicht feststellen oder eine dünne Schicht nicht ausschließen |
| Rauheitsmessung | Festgelegte Texturparameter an beprobten Stellen | Ein Rauheitswert ist kein Ergebnis der Umwandlungsschichtdicke |
| Vorbereiteter metallografischer Schliff | Schichterscheinung und -abmessungen am untersuchten Schliff | Destruktiver/lokaler Nachweis; Präparation und Repräsentativität sind entscheidend |
| Elektronenmikroskopie oder zusätzliche Analyse | Weitere Charakterisierung entsprechend dem Untersuchungsziel | Nicht automatisch erforderlich oder ausreichend für jede Spezifikation |
| Validierter Prozess und Rückverfolgbarkeitsaufzeichnungen | Verbindung zwischen akzeptierten Versuchen und dem Produktionsweg | Ersetzen Sie keine erforderliche Produktprüfung und genehmigen Sie keine nicht freigegebene Änderung |
Die korrekte Methode hängt von der geltenden Anforderung und dem vereinbarten Verfahren des Labors ab. Schreiben Sie einen Test nicht allein deshalb vor, weil sein Name fortschrittlicher klingt. Eine teure Analyse an der falschen Stelle kann weniger nützlich sein als ein korrekt vorbereiteter und dokumentierter Schliff.
Jucheng's Qualitätskontrollinformationen können eine erste Diskussion des Prüfpakets unterstützen. Spezialisierte metallurgische Analysen, deren Anbieter, Umfang und Durchlaufzeit müssen separat bestätigt werden; dieser Artikel erhebt nicht den Anspruch, dass jeder solche Test im Haus durchgeführt wird.
Das Entfernen verändert den Maßplan
Schlichtdurchgänge mit geringerer Energie können die Oberflächenveränderung reduzieren, aber eine angegebene Anzahl von Durchgängen allein beweist kein spezifiziertes Ergebnis. Wenn ein weiterer Abtragungsprozess erforderlich ist, wählen Sie ihn nach Material, Merkmalszugänglichkeit und Endgeometrie aus. Mechanische Nachbearbeitung, elektrochemische Verfahren und andere qualifizierte Wege wirken nicht auf jede Oberfläche gleichermaßen.
Für einen veranschaulichenden schmalen Schlitz erhöht das Entfernen von Material von beiden Wänden die Schlitzbreite. Wenn die Wände bereits auf das Endmaß bearbeitet wurden, kann ein späterer Abtragungsschritt keinen Maßspielraum mehr lassen. Ein Außenprofil ändert sich in die entgegengesetzte Maßrichtung. Der Prozessplan muss die Zwischengeometrie festlegen und den Endzustand nach der Abtragung verifizieren.
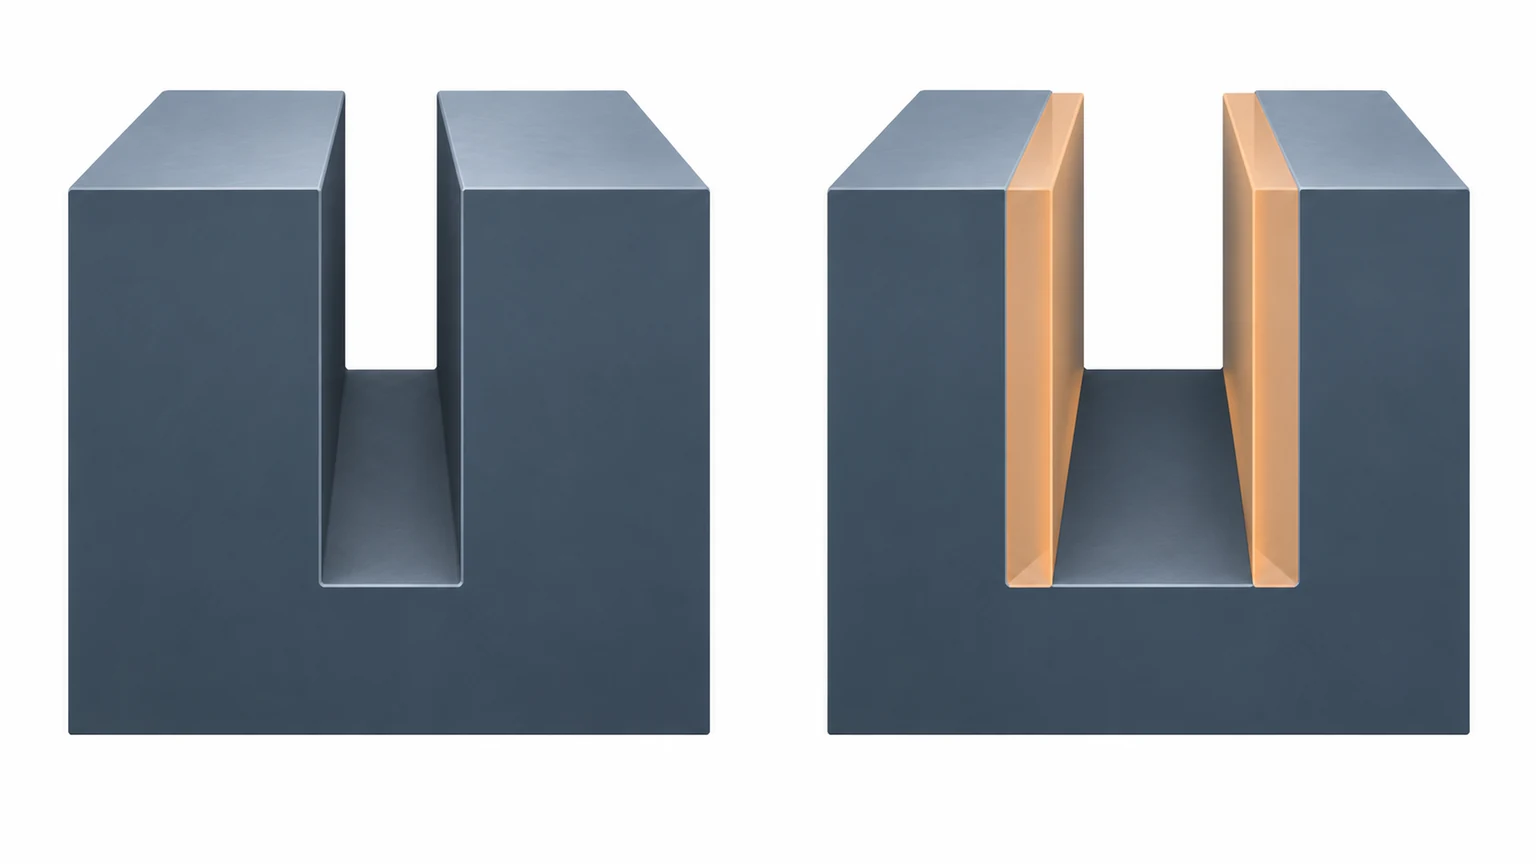
Kanten verdienen besondere Aufmerksamkeit. Eine Methode, die offene Flächen erreicht, kann eine Kante verrunden, einen vertieften Bereich verfehlen oder sich in der Nähe einer Ecke anders verhalten. Eine glänzende Oberfläche nach der Behandlung ist kein Beweis für gleichmäßige Abtragung. Prüfen Sie die durch den Weg beeinflusste Geometrie sowie die metallurgische Anforderung, die damit adressiert werden sollte.
Deshalb sollte die Steuerung von Wiederaufschmelzung während der Machbarkeitsprüfung für Drahterodieren, nicht als beiläufige Reinigungsanweisung beim Versand hinzugefügt werden. Ein spezialisierter Nachbearbeitungsweg erfordert außerdem kompatible Reinigungs-, Handhabungs- und etwaige nachfolgende Verarbeitungsanforderungen.
Formulieren Sie eine ausführbare Abnahmevereinbarung
Das Folgende ist eine Vereinbarungs-Checkliste, keine gebrauchsfertige Zertifizierungserklärung und kein Ersatz für die maßgebliche Spezifikation. Sie hilft, fehlende Entscheidungen aufzudecken, ohne eine universelle Grenze zu erfinden.
- Revision von Zeichnung und Spezifikation, einschließlich der Oberflächen, für die die Anforderung gilt.
- Werkstoffgüte und -zustand sowie relevante Bearbeitung vor und nach der EDM.
- Abnahmekriterium, einschließlich der Bewertung von Dicke oder Diskontinuitäten, falls zutreffend.
- Probenahmestellen, Probenanzahl oder -häufigkeit und Genehmigung für zerstörende Probenahme.
- Prüfverfahren, erforderlicher Berichtsinhalt und Verantwortlichkeiten des Labors.
- Abschließende Maßprüfung nach jedem Abtrag- oder Nachbearbeitungsschritt.
- Auslöser für die Änderungskontrolle und die Stelle, die Abweichungen genehmigt.
Für Wiederholungschargen ist festzulegen, welche Änderungen eine neue Prüfung erfordern. Ein Materialwechsel, eine andere Schnittführung, eine geänderte Querschnittsdicke oder ein überarbeiteter Abtragprozess können die Repräsentativität beeinflussen. Es ist nicht davon auszugehen, dass ein alter Bericht allein deshalb gültig bleibt, weil die Teilenummer unverändert ist.
Das nützliche Ergebnis ist ein Abnahmeprotokoll mit klarem Geltungsbereich: was gefertigt wurde, welcher Zustand geprüft wurde und welche Anforderung erfüllt wurde. Es ist aussagekräftiger als ein pauschales Zertifikat, das die Teile als hochwertig bezeichnet, ohne die Anforderung an die Oberflächenintegrität zu nennen.
Fragen, die mit der Konstruktion und dem Labor zu klären sind
Muss jedes Teil zur Prüfung aufgeschnitten werden?
Nicht unbedingt. Die maßgebliche Spezifikation und die genehmigte Probenahmestrategie bestimmen den erforderlichen Nachweis. Ein Referenzprüfkörper oder ein Opferteil kann nur dann nützlich sein, wenn seine Repräsentativität nachgewiesen und akzeptiert ist.
Kann ein Konformitätszertifikat belegen, dass die Neuschicht gemessen wurde?
Nur wenn der Zertifizierungsumfang und die unterstützenden Aufzeichnungen diese Anforderung tatsächlich einschließen. Ein allgemeines Zertifikat ist kein Ersatz für einen erforderlichen Prüfbericht.
Entfernt das Polieren automatisch die gesamte veränderte Zone?
Nein. Menge und Gleichmäßigkeit des Abtrags hängen vom Verfahren und der Zugänglichkeit ab, und eine wärmebeeinflusste Zone kann sich unter die wiedererstarrte Schicht erstrecken. Prüfen Sie den von der Spezifikation geforderten Zustand, statt ihn aus dem Aussehen abzuleiten.
Was ist, wenn die Zeichnung einfach “kein Recast” angibt?
Klären Sie das Prüfverfahren, die Empfindlichkeit, die beprobten Bereiche und die Entscheidungsregel vor der Produktion mit dem verantwortlichen Ingenieur. Eine absolute Formulierung ohne Prüfverfahren kann bei der Abnahme zu unvereinbaren Auslegungen führen.