
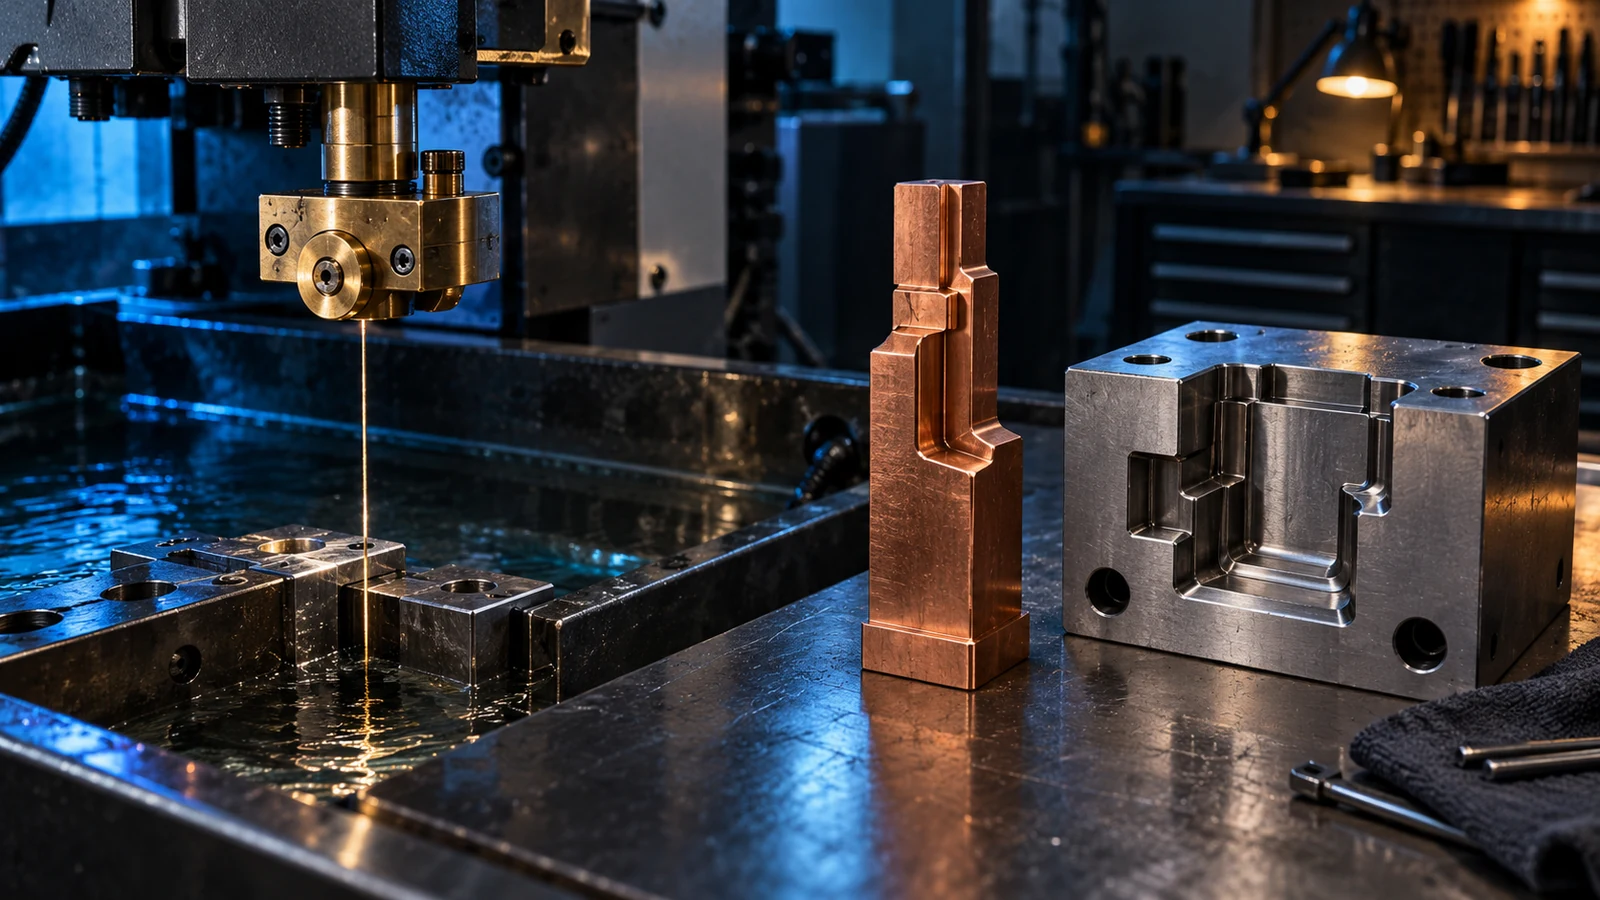
機械名より先に形状が決める
まず断面図から始め、所望の切断が素材を貫通するのか、内部で止まるのかを問いかけてください。貫通プロファイル、狭いスリット、複雑な輪郭は、ワイヤEDMが自然に問われる対象です。凹んだキャビティ、内部形状を持つ止まりポケット、またはワイヤ経路で進入できない形状は、形彫りEDMや別のプロセスを示唆する場合があります。この区別は単に「ワイヤの方が高精度」とか「形彫りの方が柔軟」ということではありません。どちらのプロセスにも、段取り、電極またはワイヤの挙動、フラッシング、オーバーカット、検査に関する考慮事項があります。CADビューでは加工可能に見える形状でも、実行可能な開始穴、ワイヤ通し経路、フラッシング経路、支持面が欠けている場合があります。プロセスの検討は、最終公差を割り当てる前に行うべきです。JuchengのCNCサイトには ワイヤEDM切断. が掲載されています。本記事は部品要件を定義する助けとしてプロセスファミリーを比較するものであり、当サイトが形彫りEDMを提供することを主張するものではありません。.
ワイヤEDMと形彫りEDMを並べて比較
| 質問 | ワイヤEDM | 形彫りEDM |
|---|---|---|
| 代表的な形状 | 導電性素材を貫通して切断されるプロファイルとフィーチャ | 電極によって形成される止まり穴または凹んだキャビティ |
| 工具形状 | 連続的に供給されるワイヤはプログラムされた経路に沿って進む | 電極の形状と摩耗がキャビティに影響する |
| アクセス条件 | 部品を貫通する経路と実用的なワイヤ導入方法が必要 | 電極のアクセスとキャビティから切り屑をフラッシュする方法が必要 |
| 設計上の問い | 必要なプロファイルを損なわずに、部品をワイヤ通し・支持・切断できるか? | 電極はキャビティに到達し、必要な摩耗補正を伴ってその細部を再現できるか? |
| 定義すべき根拠 | プロファイル、コーナー条件、切断順序、表面完全性、検査基準 | キャビティ形状、深さ、電極戦略、表面完全性、検査アクセス |
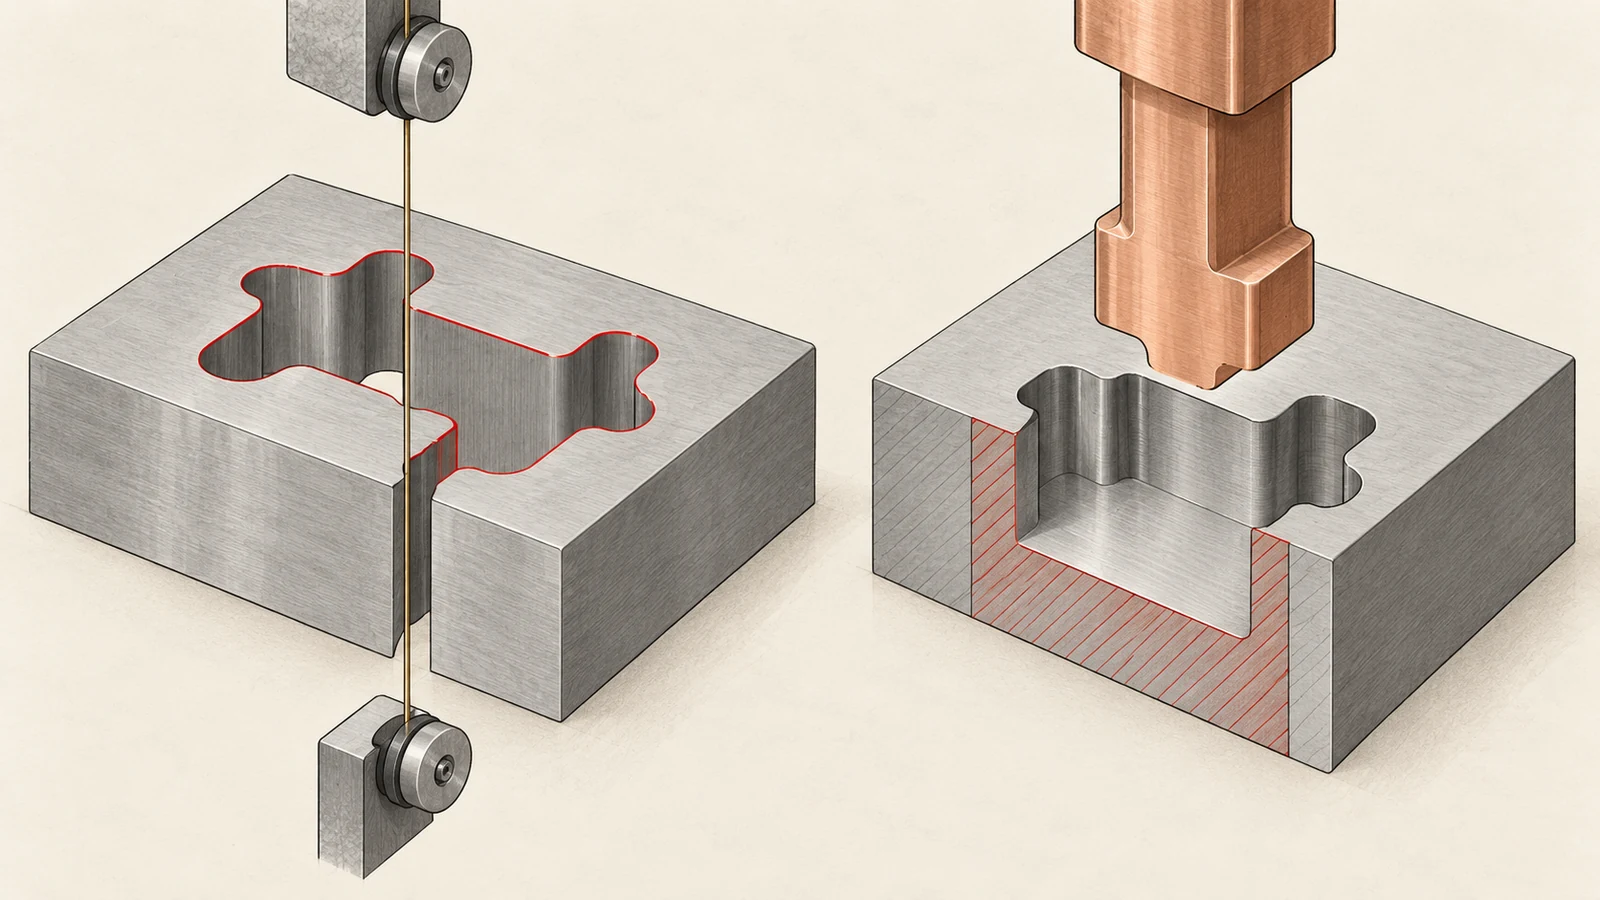
この表は一次スクリーニングであり、能力の保証ではありません。実際のサイクルタイムと達成可能な形状は、材料、板厚、フィーチャサイズ、フラッシング、段取り、機械状態、および合意された検査方法に依存します。無条件の公差を見積もる前に、プロセスベンダーが形状と合格基準をレビューすべきです。.
入口、アクセス、パーティングラインを確認する
ワイヤEDMでは、ワイヤがどのように切断を開始するかを決定します。内部プロファイルにはスタートホールが必要な場合があり、その位置は仕上げエッジや嵌合フィーチャに影響を与える可能性があります。切断によってスラグが解放されたり薄肉部が分離されたりする際に、部品がどのように支持されるかを考慮してください。切断によって自由な片が生じる場合、図面と工程計画は保持と検査を実用的なものにするべきです。.
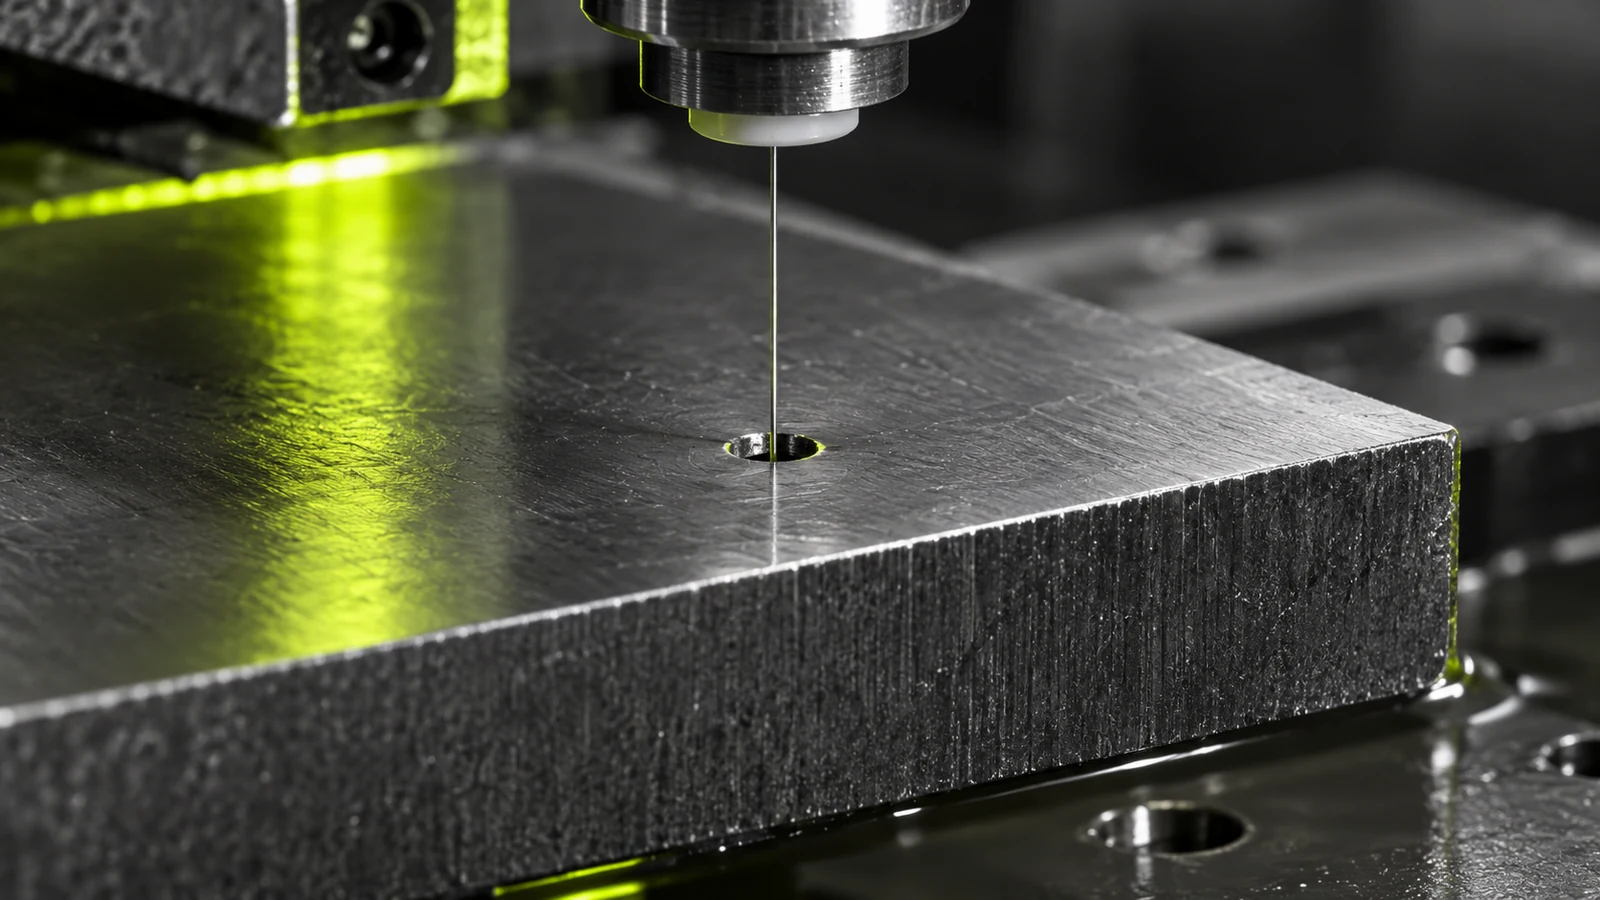
シンカーEDMでは、深いまたは狭いキャビティが電極のアクセスとフラッシングを制限する場合があります。内部コーナー、アスペクト比、テーパー、および電極の安定形状より小さい細部は、サイクルタイム、電極摩耗、達成可能な細部の間でトレードオフを生じさせる可能性があります。図面上の鋭い内部コーナーは、物理的にゼロ半径のコーナーが得られることを意味しません。ワークピースの厚さも議論を変えます。ワイヤEDMでは、高い切断はフラッシング、テーパー、ワイヤ挙動、および高さ方向でのプロファイル測定方法に関する懸念を高める可能性があります。シンカーEDMでは、キャビティ深さと狭い開口部が切り屑除去と電極摩耗をより顕著にする可能性があります。これらは設計要件を一般的な規則に置き換える理由ではなく、実際の断面をサプライヤーとレビューする理由です。EDMの段取りで確立でき、最終検査で再利用できる基準を含めてください。EDMフィーチャがフライス加工、穴あけ、または旋削フィーチャと位置合わせされる必要がある場合、その関係を明示し、いつ確認されるかを特定してください。見た目の良いEDM表面は、別のフィーチャに対するその位置が正しいことの証拠ではありません。.
表面健全性はルートの一部である
EDMは熱影響を受けた表面を生成します。材料とパラメータに応じて、プロセスは再鋳造層または変質層を残す可能性があり、追加の仕上げパスや後処理が指定される場合があります。表面粗さだけでは、再鋳造層が存在しないこと、または表面が疲労重要部、シール、もしくは摩耗感受性の用途に適していることを証明できません。.
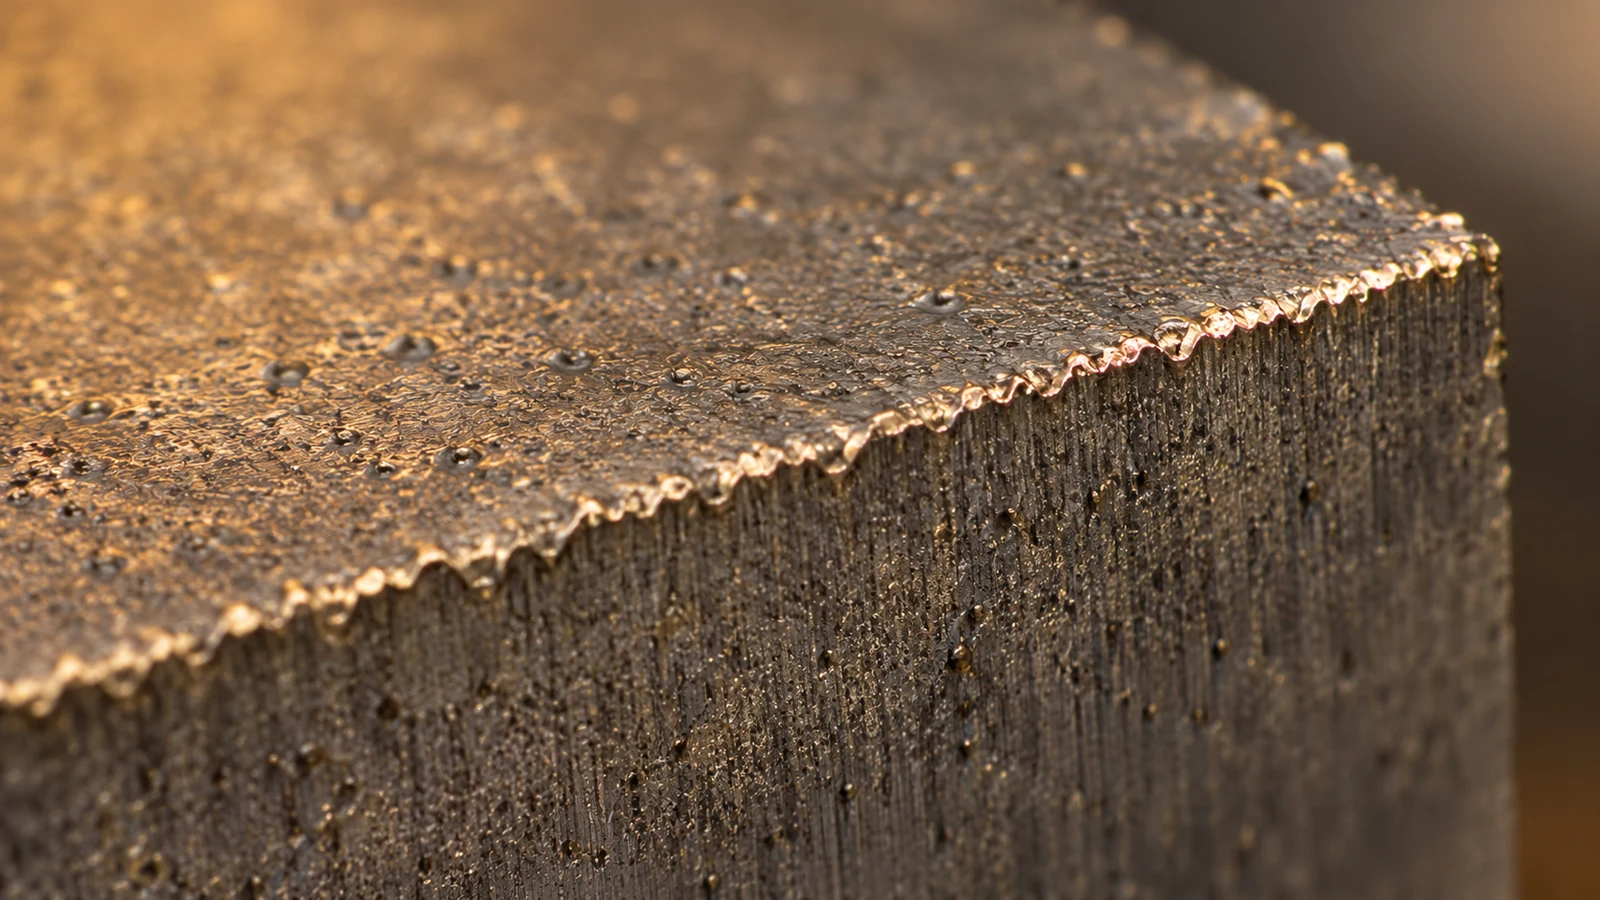
要件は機能と証拠の観点から明示してください。懸念事項は輪郭精度、粗さ、層の状態、疲労性能、腐食、あるいは特定の後工程コーティングのいずれでしょうか。それぞれ異なる合否判定方法が必要です。図面に「平滑」とだけ記載されている場合、サプライヤーとバイヤーで意味が異なる可能性があります。同様に、機械のカタログから一般的なRaや公差の数値をそのまま転記することは避けてください。要求値は実際の表面に紐付け、定義された方法、位置、方向、条件の下で測定されるべきです。部品が後工程で研削、ラップ、研磨、またはコーティングされる場合は、取り代と最終インターフェースの検証責任を割り当ててください。.
プロセスだけでなく、EDMの結果を指定する
放電加工(EDM)形状のRFQには以下を含めるべきです:
- 最新のCADモデルおよび寸法記入済み図面(単位とリビジョンを含む);;
- 材料グレード、熱処理状態、素材厚さ;;
- 貫通プロファイルか盲腔かの定義、入口/開始穴の制約、および切削禁止領域の有無;;
- 重要なプロファイル、位置、コーナー、テーパー、データムの関係;;
- 該当する場合、表面健全性、粗さ、洗浄、後処理の要件;;
- 数量、検査報告書への期待事項、および試作品か量産品かの別。.
サプライヤーには、提案する工程ルートと、リリース前に調整すべき形状を特定するよう求めてください。ワイヤEDMを提供するが形彫りEDMは提供しないサプライヤーについては、その境界を明示すべきです。比較を説明する記事は、両方の工程を供給する約束と誤解されてはなりません。.
EDMルートのFAQ
ワイヤEDMで盲ポケットを加工できますか?
ワイヤEDMは通常、ワークを貫通する経路に沿って加工するため、閉じた盲腔は一般に単純なワイヤカット形状ではありません。形状を検討した上で、形彫りEDMや他の工程など別のルートが検討される場合があります。.
形彫りEDMは非貫通の腔のみを加工しますか?
ワイヤが通過できない腔や形状に選ばれることが一般的ですが、工程の適合性は電極のアクセス、フラッシング、材料、および要求される形状に依存します。.
低い粗さ値は再鋳層がないことを確認できますか?
いいえ。粗さと表面健全性は異なる合否判定の問いです。用途に応じて必要な証拠を指定してください。.