
Die Geometrie entscheidet vor dem Maschinennamen
Beginnen Sie mit einer Schnittansicht und fragen Sie, ob der gewünschte Schnitt durch das Rohteil hindurchgeht oder darin endet. Ein Durchgangsprofil, ein schmaler Schlitz oder eine komplexe Kontur ist eine natürliche Frage für das Draht-EDM. Eine vertiefte Kavität, eine Sacktasche mit innenliegender Form oder eine Form, die durch einen Drahtpfad nicht erreicht werden kann, kann auf Senk-EDM oder ein anderes Verfahren hindeuten. Diese Unterscheidung ist nicht einfach “Draht ist präziser” oder “Senken ist flexibler”. Beide Verfahren haben Anforderungen an Rüsten, Elektroden- oder Drahtverhalten, Spülung, Übermaß und Prüfung. Eine Geometrie, die in einer CAD-Ansicht bearbeitbar erscheint, kann dennoch keine realisierbare Startbohrung, keinen Draht-Einfädelpfad, keine Spülroute oder keine Auflagefläche aufweisen. Die Prozessprüfung sollte erfolgen, bevor eine endgültige Toleranz vergeben wird. Die CNC-Website von Jucheng führt Draht-EDM-Schneiden. auf. Dieser Artikel vergleicht Prozessfamilien, um die Definition einer Teilanforderung zu unterstützen; er erhebt nicht den Anspruch, dass die Website Senk-EDM anbietet.
Draht-EDM und Senk-EDM im direkten Vergleich
| Frage | Draht-EDM | Senkerodieren |
|---|---|---|
| Typische Geometrie | Profile und Merkmale, die durch leitfähiges Rohteil geschnitten werden | Sack- oder vertiefte Kavitäten, die durch eine Elektrode geformt werden |
| Werkzeugform | Kontinuierlich zugeführter Draht folgt der programmierten Bahn | Elektrodenform und -verschleiß beeinflussen die Kavität |
| Zugangsbedingung | Erfordert einen Weg durch das Teil und eine praktikable Methode zur Drahteinführung | Erfordert Elektrodenzugang und eine Möglichkeit, Ablagerungen aus der Kavität zu spülen |
| Konstruktionsfrage | Kann das Teil eingefädelt, abgestützt und geschnitten werden, ohne das erforderliche Profil zu verlieren? | Kann die Elektrode die Kavität erreichen und ihr Detail mit der erforderlichen Verschleißkompensation reproduzieren? |
| Nachzuweisende Merkmale | Profil, Eckbedingung, Schnittfolge, Oberflächenintegrität und Prüfbezugspunkte | Kavitätsform, Tiefe, Elektrodenstrategie, Oberflächenintegrität und Prüfzugang |
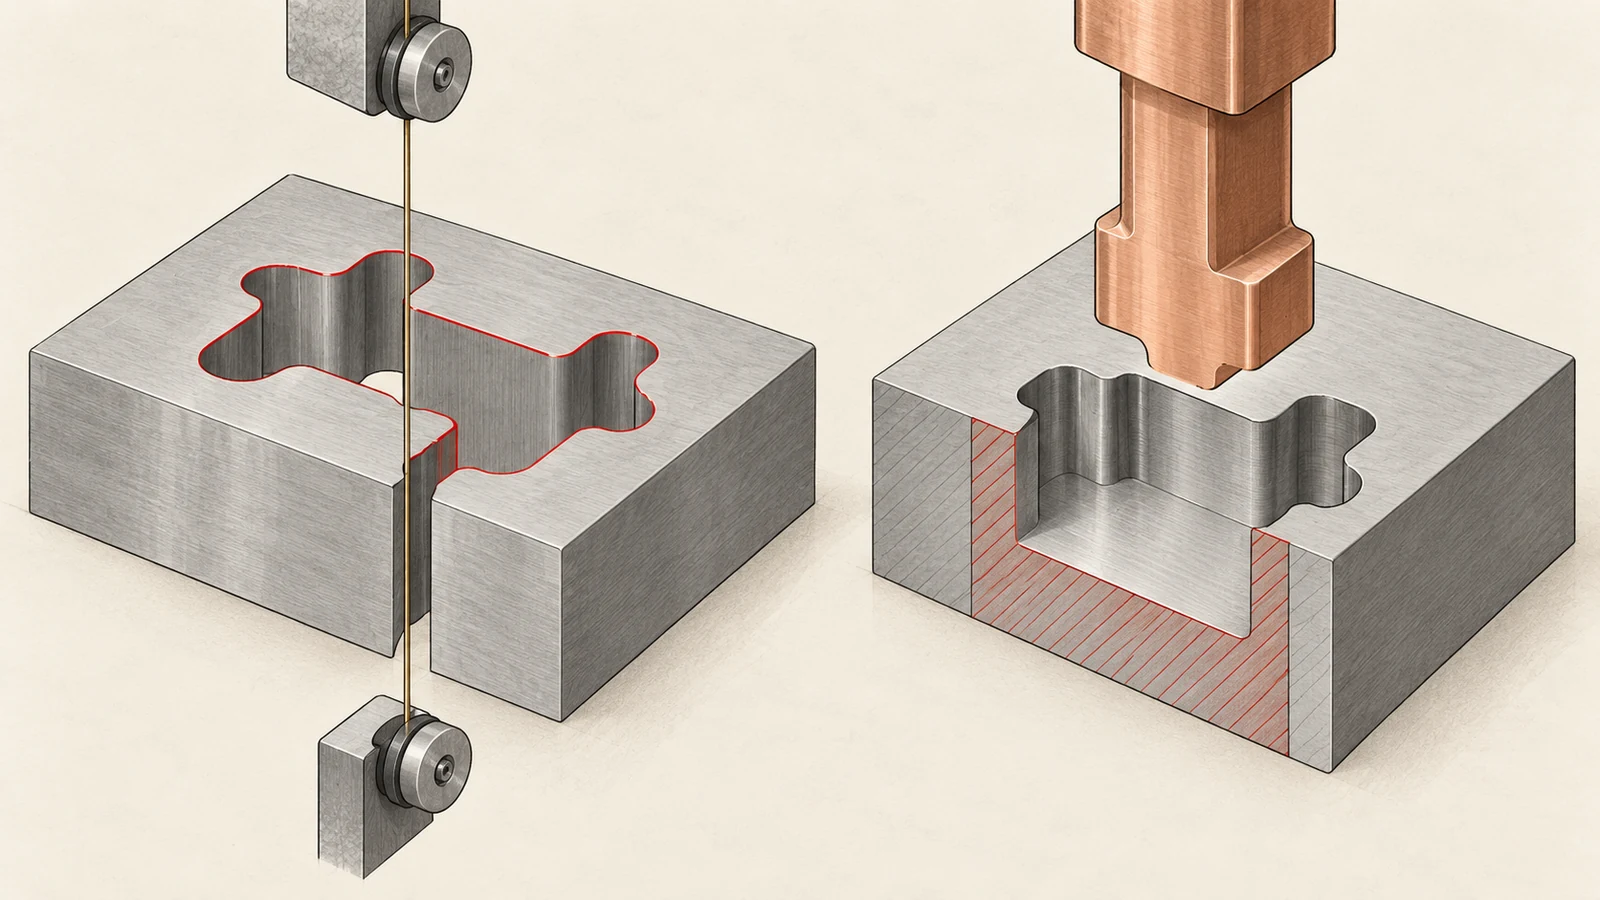
Die Tabelle ist eine erste Vorauswahl, kein Leistungsversprechen. Die tatsächliche Zykluszeit und die erreichbare Geometrie hängen von Material, Dicke, Merkmalsgröße, Spülung, Einrichtung, Maschinenzustand und der vereinbarten Prüfmethode ab. Ein Prozessdienstleister sollte die Geometrie und die Abnahmekriterien prüfen, bevor er eine uneingeschränkte Toleranz anbietet.
Eintritt, Zugang und Trennebene prüfen
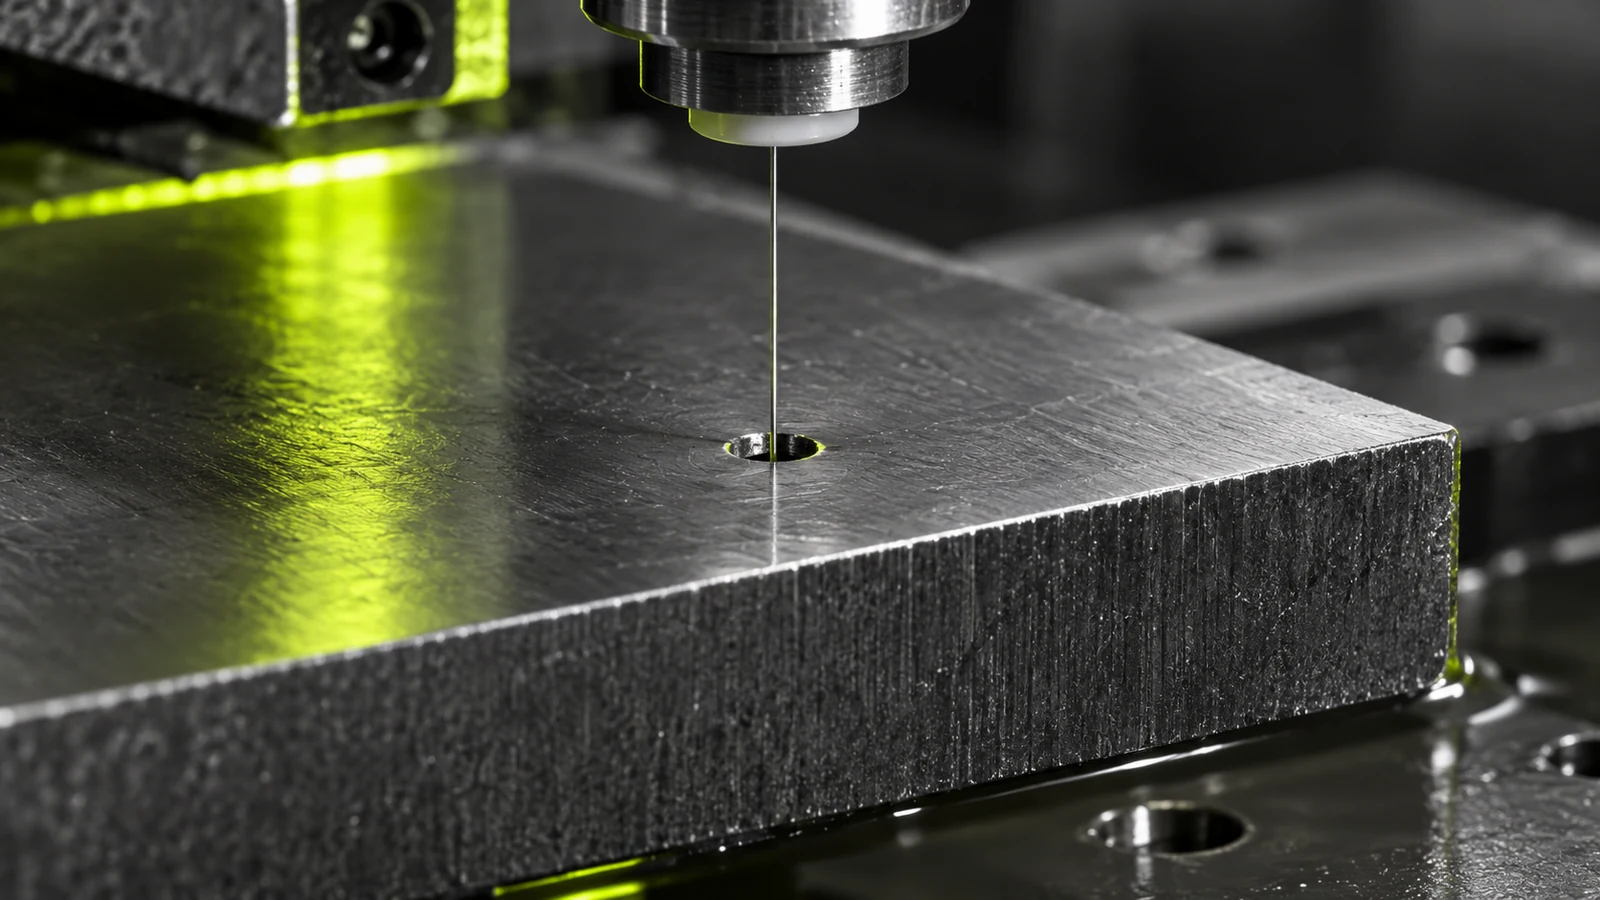
Bei der Drahterosion ist zu bestimmen, wie der Draht den Schnitt beginnt. Für ein Innenprofil kann ein Startloch erforderlich sein, dessen Lage die fertige Kante oder ein Passmerkmal beeinflussen kann. Berücksichtigen Sie, wie das Teil abgestützt wird, wenn der Schnitt einen Restkern freigibt oder einen dünnen Abschnitt trennt. Wenn der Schnitt ein freies Teil erzeugt, sollten Zeichnung und Prozessplan das Halten und Prüfen praktikabel machen.
Bei der Senkerosion können eine tiefe oder enge Kavität den Elektrodenzugang und die Spülung einschränken. Innencken, Seitenverhältnis, Konizität und Details, die kleiner als die stabile Geometrie der Elektrode sind, können Zielkonflikte bei Zykluszeit, Elektrodenverschleiß und erreichbarem Detail erzeugen. Eine scharfe Innencke auf der Zeichnung bedeutet nicht, dass eine physische Ecke mit Radius null entsteht. Auch die Werkstückdicke verändert die Betrachtung. Bei der Drahterosion kann ein hoher Schnitt Bedenken hinsichtlich Spülung, Konizität, Drahtverhalten und der Messung des Profils über die Höhe aufwerfen. Bei der Senkerosion können Kavitätstiefe und enge Öffnungen die Entfernung von Ablagerungen und den Elektrodenverschleiß bedeutsamer machen. Dies sind keine Gründe, eine Konstruktionsanforderung durch eine pauschale Regel zu ersetzen; sie sind Gründe, den tatsächlichen Querschnitt mit dem Lieferanten zu prüfen. Geben Sie Bezugspunkte an, die an der EDM-Einrichtung festgelegt und bei der Endprüfung wiederverwendet werden können. Wenn das EDM-Merkmal mit gefrästen, gebohrten oder gedrehten Merkmalen ausgerichtet sein muss, geben Sie die Beziehung ausdrücklich an und benennen Sie, wann sie geprüft wird. Eine gut aussehende EDM-Oberfläche ist kein Nachweis dafür, dass ihre Position zu einem anderen Merkmal korrekt ist.
Oberflächenintegrität ist Teil der Route
EDM erzeugt eine thermisch beeinflusste Oberfläche. Je nach Material und Parametern kann der Prozess eine wiederaufgeschmolzene oder veränderte Schicht hinterlassen, und es können zusätzliche Schlichtgänge oder Nachbearbeitung festgelegt werden. Die Oberflächenrauheit allein beweist nicht, dass keine wiederaufgeschmolzene Schicht vorhanden ist oder dass die Oberfläche für ermüdungskritische, dichtende oder verschleißempfindliche Anwendungen geeignet ist.
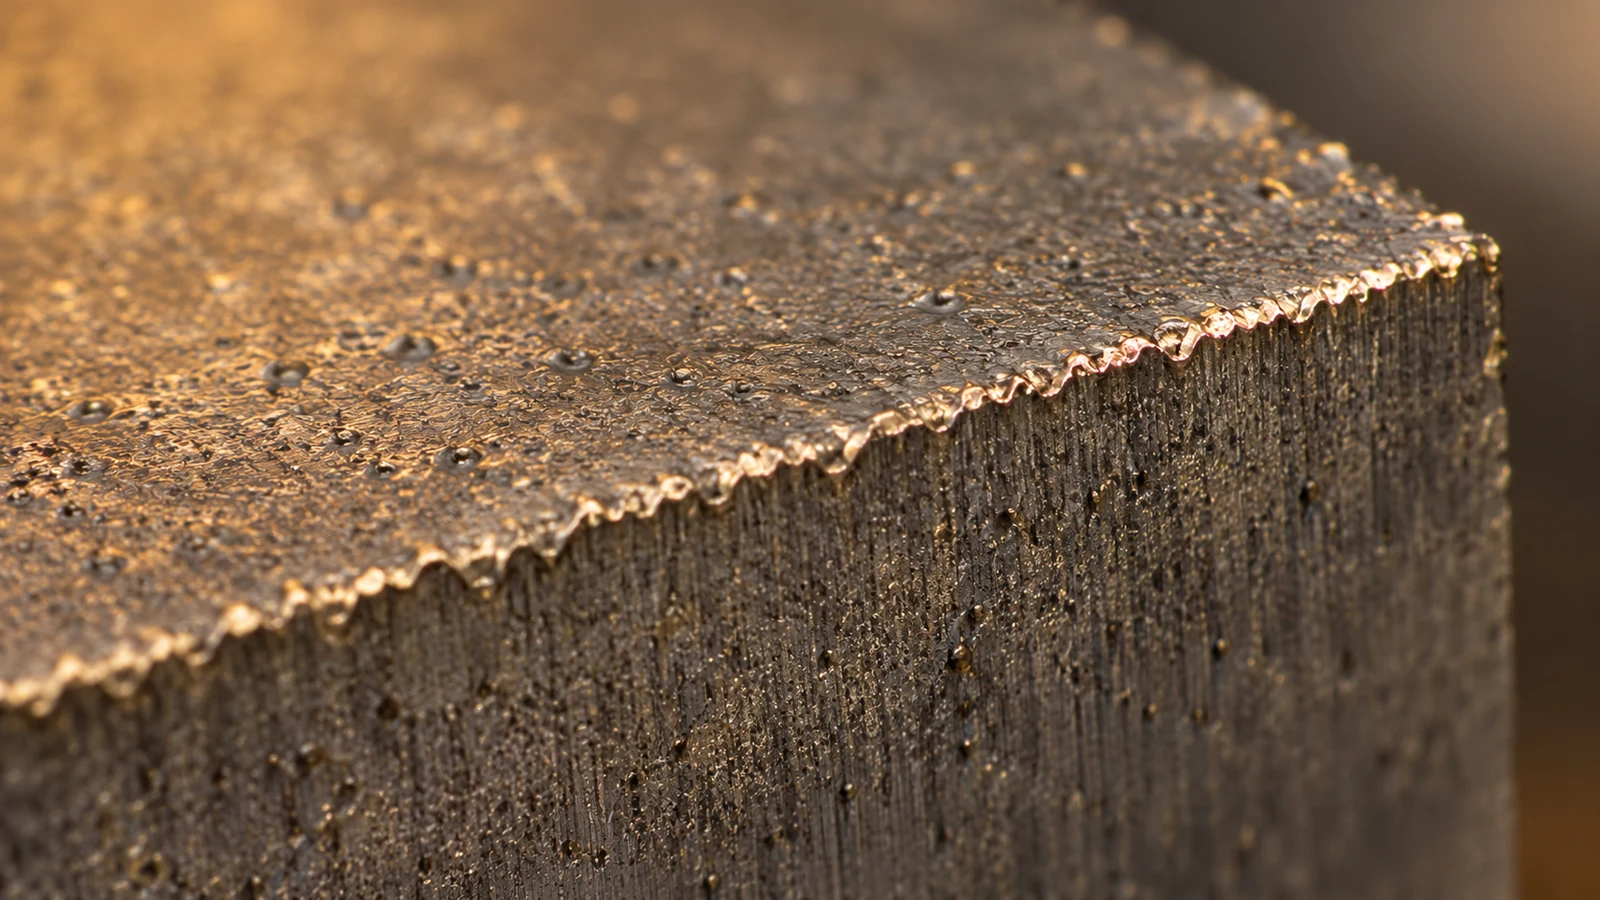
Formulieren Sie die Anforderung in Bezug auf Funktion und Nachweis. Betrifft die Sorge die Profilgenauigkeit, die Rauheit, einen Schichtzustand, die Ermüdungsleistung, die Korrosion oder eine bestimmte nachgelagerte Beschichtung? Jede erfordert eine andere Abnahmemethode. Wenn die Zeichnung nur “glatt” angibt, können Lieferant und Käufer unterschiedliche Dinge meinen. Vermeiden Sie ebenso, einen pauschalen Ra- oder Toleranzwert aus einem Maschinenprospekt zu übernehmen. Der erforderliche Wert sollte an die tatsächliche Oberfläche gebunden und nach einer definierten Methode, Lage, Richtung und Bedingung gemessen werden. Wenn das Bauteil später geschliffen, geläppt, poliert oder beschichtet wird, legen Sie Aufmaß und Verantwortung für die Verifizierung der endgültigen Schnittstelle fest.
Das EDM-Ergebnis spezifizieren, nicht nur den Prozess
Eine Anfrage (RFQ) für ein EDM-Merkmal sollte enthalten:
- aktuelles CAD-Modell und bemaßte Zeichnung, einschließlich Einheiten und Revision;
- Werkstoffsorte, Wärmebehandlungszustand und Ausgangsdicke;
- Definition als Durchgangsprofil versus Sacklochkavität, Einschränkungen für Eintritt/Startloch und etwaige no-cut-Bereiche;
- kritische Profil-, Positions-, Ecken-, Konus- und Bezugsbeziehungen;
- Anforderungen an Oberflächenintegrität, Rauheit, Reinigung und Nachbearbeitung, falls zutreffend;
- Stückzahl, Erwartungen an den Prüfbericht und ob das Teil ein Prototyp oder eine Wiederholfertigung ist.
Bitten Sie den Lieferanten, die vorgeschlagene Prozessroute und jegliche Geometrie zu benennen, die vor der Freigabe angepasst werden sollte. Bei einem Lieferanten, der Drahterodieren, aber kein Senkerodieren anbietet, sollte diese Grenze direkt genannt werden; ein Artikel, der den Vergleich erläutert, darf nicht als Zusage missverstanden werden, beide Verfahren anzubieten.
FAQs zur EDM-Route
Kann Drahterodieren eine Sacktasche erzeugen?
Drahterodieren folgt normalerweise einer Bahn durch das Werkstück, sodass eine geschlossene Sacklochkavität im Allgemeinen kein unkompliziertes Drahtschneide-Merkmal ist. Eine andere Route, etwa Senkerodieren oder ein anderes Verfahren, kann nach Prüfung der Geometrie in Betracht gezogen werden.
Bearbeitet Senkerodieren nur nicht durchgehende Kavitäten?
Es wird häufig für Kavitäten und Formen gewählt, die ein Draht nicht durchqueren kann, aber die Prozesseignung hängt von Elektrodenzugänglichkeit, Spülung, Werkstoff und erforderlicher Geometrie ab.
Bestätigt ein niedriger Rauheitswert, dass keine Recast-Schicht vorhanden ist?
Nein. Rauheit und Oberflächenintegrität sind unterschiedliche Abnahmefragen. Legen Sie den für die Anwendung erforderlichen Nachweis fest.