
La geometría decide antes que el nombre de la máquina
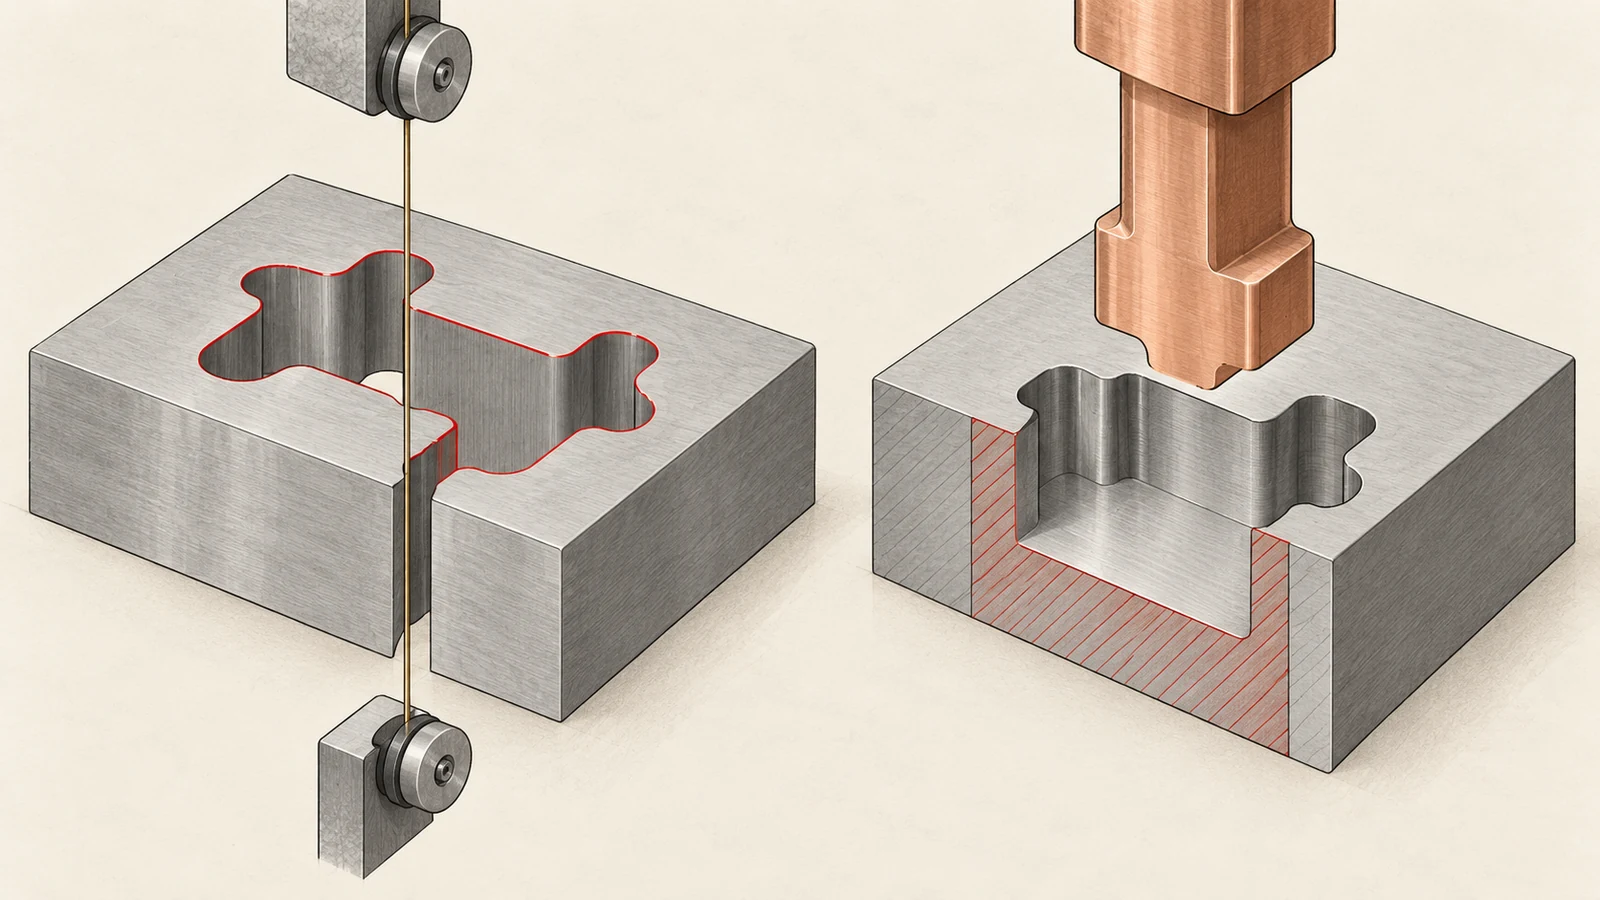
Comenzar con una vista de sección y preguntar si el corte deseado atraviesa el material o se detiene dentro de él. Un perfil pasante, una ranura estrecha o un contorno intrincado son una cuestión natural de electroerosionado por hilo. Una cavidad rehundida, un bolsillo ciego con una forma interna o una forma a la que no puede acceder una trayectoria de hilo pueden apuntar hacia el electroerosionado por penetración u otro proceso. Esta distinción no es simplemente “el hilo es más preciso” o “el penetrador es más flexible”. Ambos procesos tienen consideraciones de montaje, comportamiento del electrodo o del hilo, lavado, sobrecorte e inspección. Una geometría que parece mecanizable en una vista de CAD puede carecer aún de un agujero de inicio factible, una trayectoria de enhebrado del hilo, una ruta de lavado o una superficie de apoyo. La revisión del proceso debe realizarse antes de asignar una tolerancia final. El sitio de CNC de Jucheng enumera corte por electroerosionado por hilo. Este artículo compara familias de procesos para ayudar a definir un requisito de pieza; no afirma que el sitio ofrezca electroerosionado por penetración.
Electroerosionado por hilo y por penetración en comparación
| Pregunta | Electroerosión por hilo | Electroerosión por penetración |
|---|---|---|
| Geometría típica | Perfiles y elementos cortados a través de material conductor | Cavidades ciegas o rehundidas formadas por un electrodo |
| Forma de la herramienta | El alambre alimentado continuamente sigue la trayectoria programada | La forma y el desgaste del electrodo influyen en la cavidad |
| Condición de acceso | Requiere una trayectoria a través de la pieza y un método práctico de entrada del alambre | Requiere acceso del electrodo y una forma de evacuar los residuos de la cavidad |
| Pregunta de diseño | ¿Se puede enhebrar, soportar y cortar la pieza sin perder el perfil requerido? | ¿Puede el electrodo alcanzar la cavidad y reproducir su detalle con la compensación de desgaste requerida? |
| Evidencia que definir | Perfil, condición de esquinas, secuencia de corte, integridad superficial y datums de inspección | Forma de la cavidad, profundidad, estrategia de electrodo, integridad superficial y acceso para inspección |
La tabla es un primer filtro, no una promesa de capacidad. El tiempo de ciclo real y la geometría alcanzable dependen del material, el espesor, el tamaño de la característica, el lavado, la preparación, el estado de la máquina y el método de inspección acordado. Un proveedor de procesos debe revisar la geometría y los criterios de aceptación antes de cotizar una tolerancia sin calificar.
Verificar la entrada, el acceso y la línea de partición
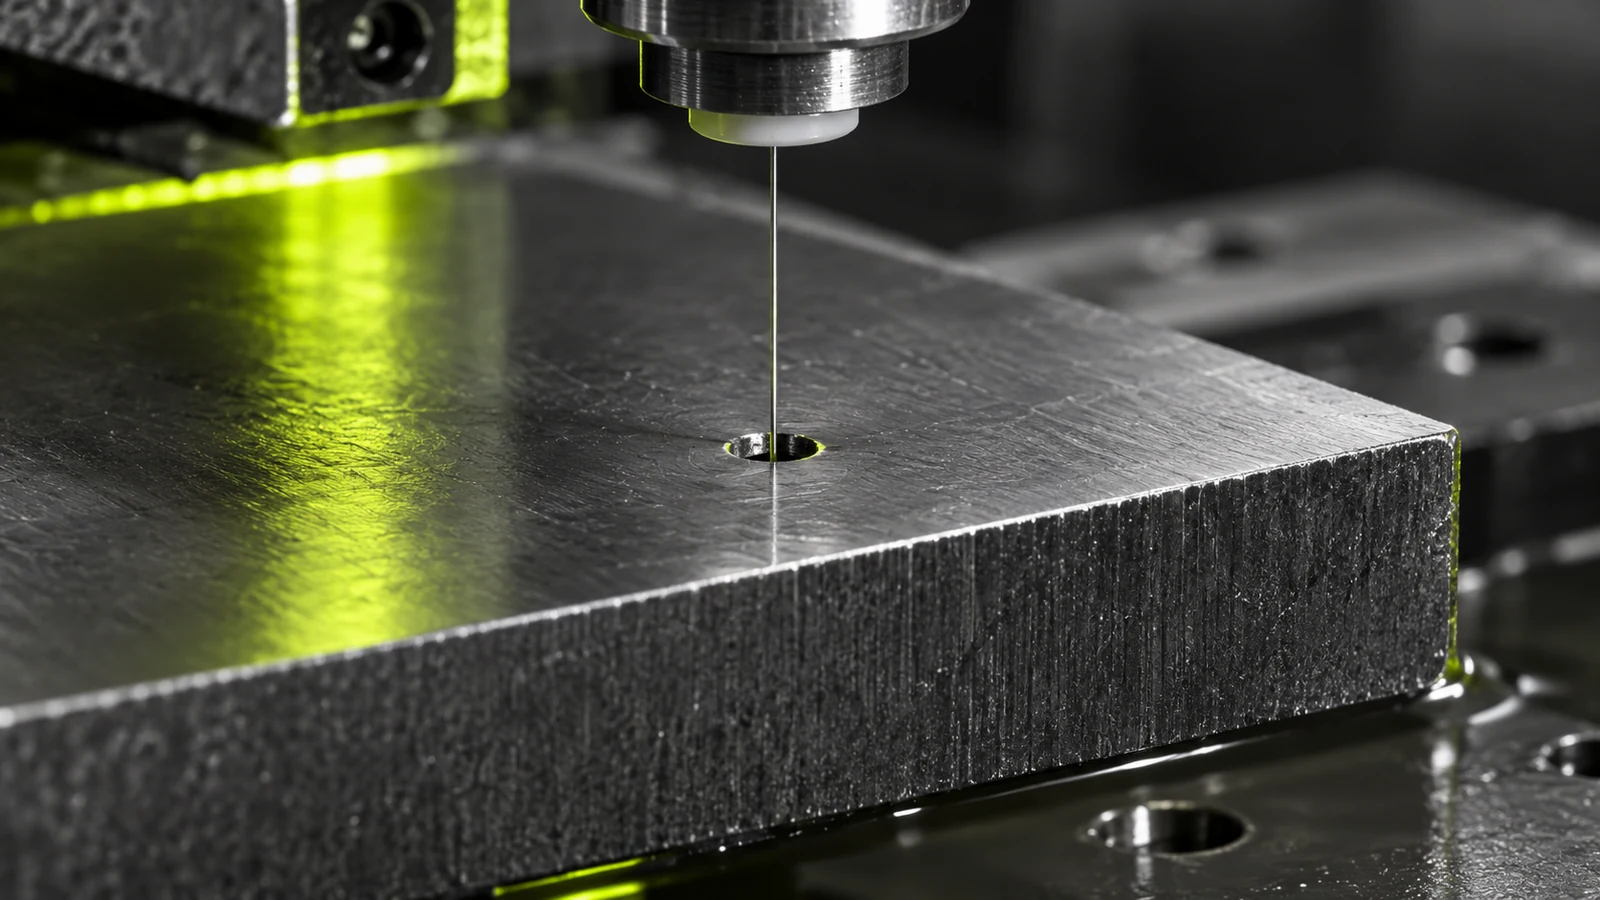
Para el electroerosionado por hilo, determine cómo comienza el corte el alambre. Puede requerirse un agujero de inicio para un perfil interno, y su ubicación puede afectar el borde terminado o una característica de acoplamiento. Considere cómo se soporta la pieza cuando el corte libera un recorte o separa una sección delgada. Si el corte crea una pieza libre, el plano y el plan de proceso deben hacer práctica la retención y la inspección.
Para el electroerosionado por penetración, una cavidad profunda o estrecha puede restringir el acceso del electrodo y el lavado. Las esquinas internas, la relación de aspecto, la conicidad y los detalles más pequeños que la geometría estable del electrodo pueden generar compromisos en el tiempo de ciclo, el desgaste del electrodo y el detalle alcanzable. Una esquina interna aguda en el plano no significa que se obtendrá una esquina física de radio cero. El espesor de la pieza también cambia la conversación. Para el electroerosionado por hilo, un corte alto puede plantear inquietudes sobre el lavado, la conicidad, el comportamiento del alambre y cómo se mide el perfil en altura. Para el electroerosionado por penetración, la profundidad de la cavidad y las aberturas estrechas pueden hacer más significativos la eliminación de residuos y el desgaste del electrodo. Estas no son razones para reemplazar un requisito de diseño con una regla genérica; son razones para revisar la sección transversal real con el proveedor. Incluya datums que puedan establecerse en la preparación del EDM y reutilizarse durante la inspección final. Si la característica de EDM debe alinearse con características fresadas, taladradas o torneadas, indique la relación de forma explícita e identifique cuándo se verifica. Una superficie de EDM de buen aspecto no es evidencia de que su posición respecto a otra característica sea correcta.
La integridad superficial forma parte de la ruta
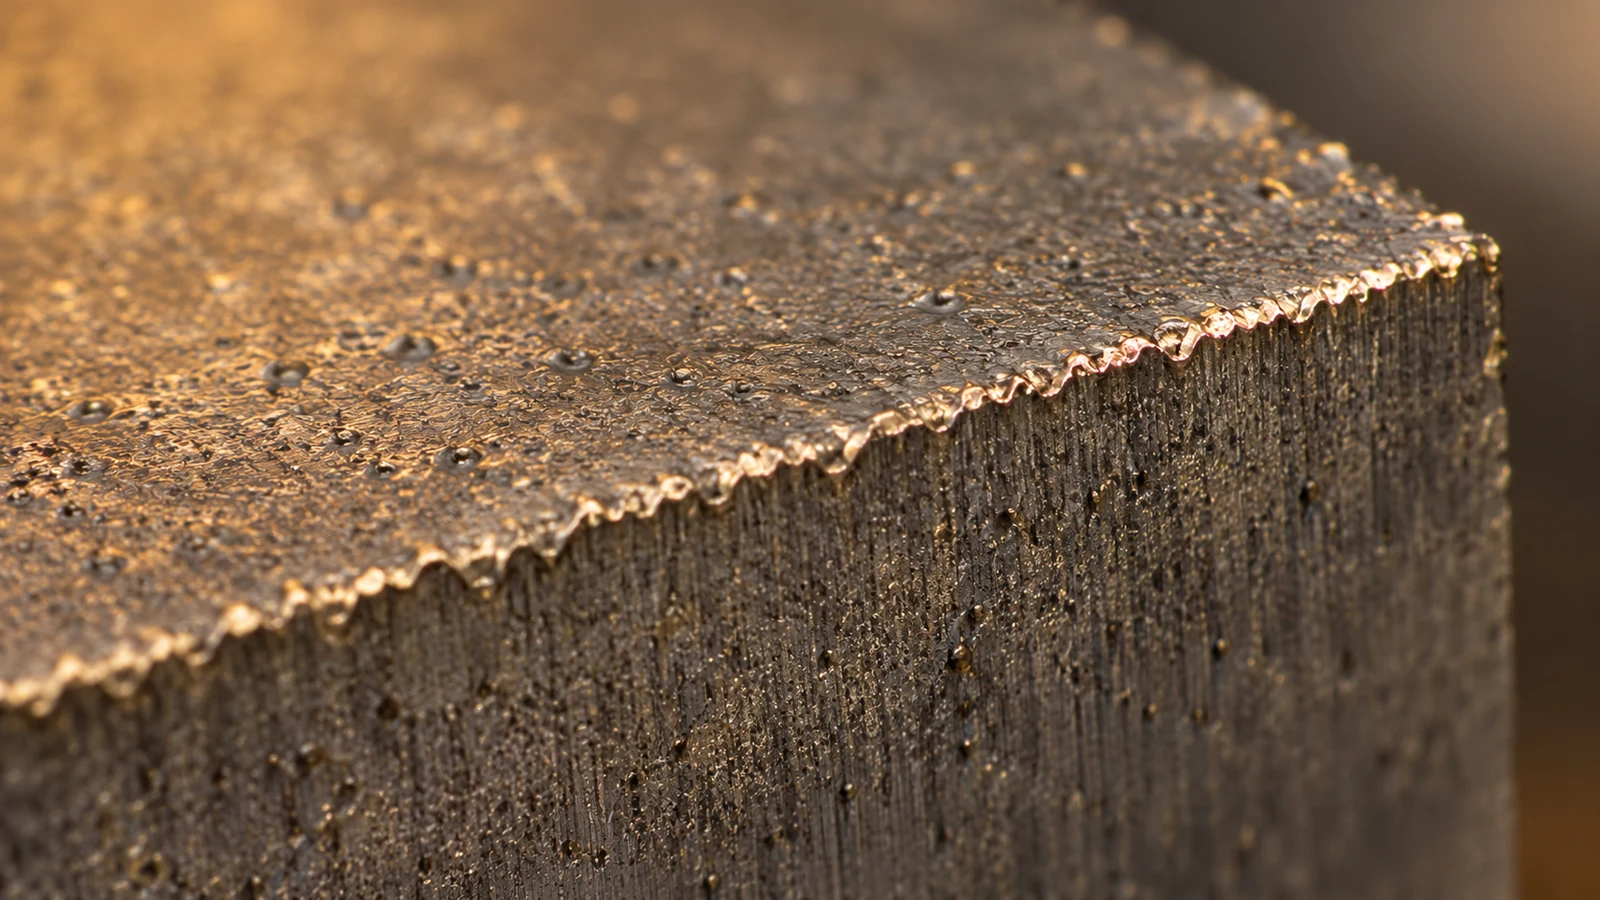
El EDM crea una superficie afectada térmicamente. Según el material y los parámetros, el proceso puede dejar una capa refundida o alterada, y pueden especificarse pasadas de acabado adicionales o posprocesamiento. La rugosidad superficial por sí sola no demuestra que no haya una capa refundida ni que la superficie sea adecuada para uso crítico para la fatiga, de sellado o sensible al desgaste.
Exprese el requisito en términos de función y evidencia. ¿La preocupación es la precisión del perfil, la rugosidad, una condición de capa, el desempeño a fatiga, la corrosión o un recubrimiento posterior específico? Cada uno requiere un método de aceptación diferente. Si el plano solo dice “liso”, el proveedor y el comprador pueden estar entendiendo cosas distintas. Asimismo, evite copiar un valor genérico de Ra o de tolerancia de un folleto de máquina. El valor requerido debe asociarse a la superficie real y medirse bajo un método, ubicación, dirección y condición definidos. Si el componente se rectifica, lapea, pule o recubre posteriormente, asigne el sobreespesor de material y la responsabilidad de verificar la interfaz final.
Especificar el resultado del EDM, no solo el proceso
Una solicitud de cotización (RFQ) para una operación de EDM debe incluir:
- modelo CAD actual y plano acotado, incluidos unidades y revisión;
- grado del material, condición de tratamiento térmico y espesor del material en bruto;
- definición de perfil pasante frente a cavidad ciega, restricciones de orificio de entrada/inicio y cualquier zona sin corte;
- relaciones críticas de perfil, posición, esquina, conicidad y datum;
- requisitos de integridad superficial, rugosidad, limpieza y postprocesado, si corresponde;
- cantidad, expectativas del informe de inspección y si la pieza es un prototipo o una fabricación repetitiva.
Solicite al proveedor que identifique la ruta de proceso propuesta y cualquier geometría que deba ajustarse antes de la liberación. Para un proveedor que ofrece EDM de hilo pero no EDM de penetración, ese límite debe indicarse directamente; un artículo que explique la comparación no debe confundirse con una promesa de suministrar ambos procesos.
Preguntas frecuentes sobre la ruta de EDM
¿Puede el EDM de hilo crear una cavidad ciega?
El EDM de hilo normalmente sigue una trayectoria a través de la pieza, por lo que una cavidad ciega cerrada generalmente no es una operación de corte por hilo sencilla. Puede considerarse una ruta diferente, como el EDM de penetración u otro proceso, tras revisar la geometría.
¿El EDM de penetración solo mecaniza cavidades no pasantes?
Se selecciona comúnmente para cavidades y formas que un hilo no puede atravesar, pero la idoneidad del proceso depende del acceso del electrodo, el lavado, el material y la geometría requerida.
¿Un valor bajo de rugosidad confirma que no hay capa refundida?
No. La rugosidad y la integridad superficial son cuestiones de aceptación diferentes. Especifique la evidencia requerida para la aplicación.