
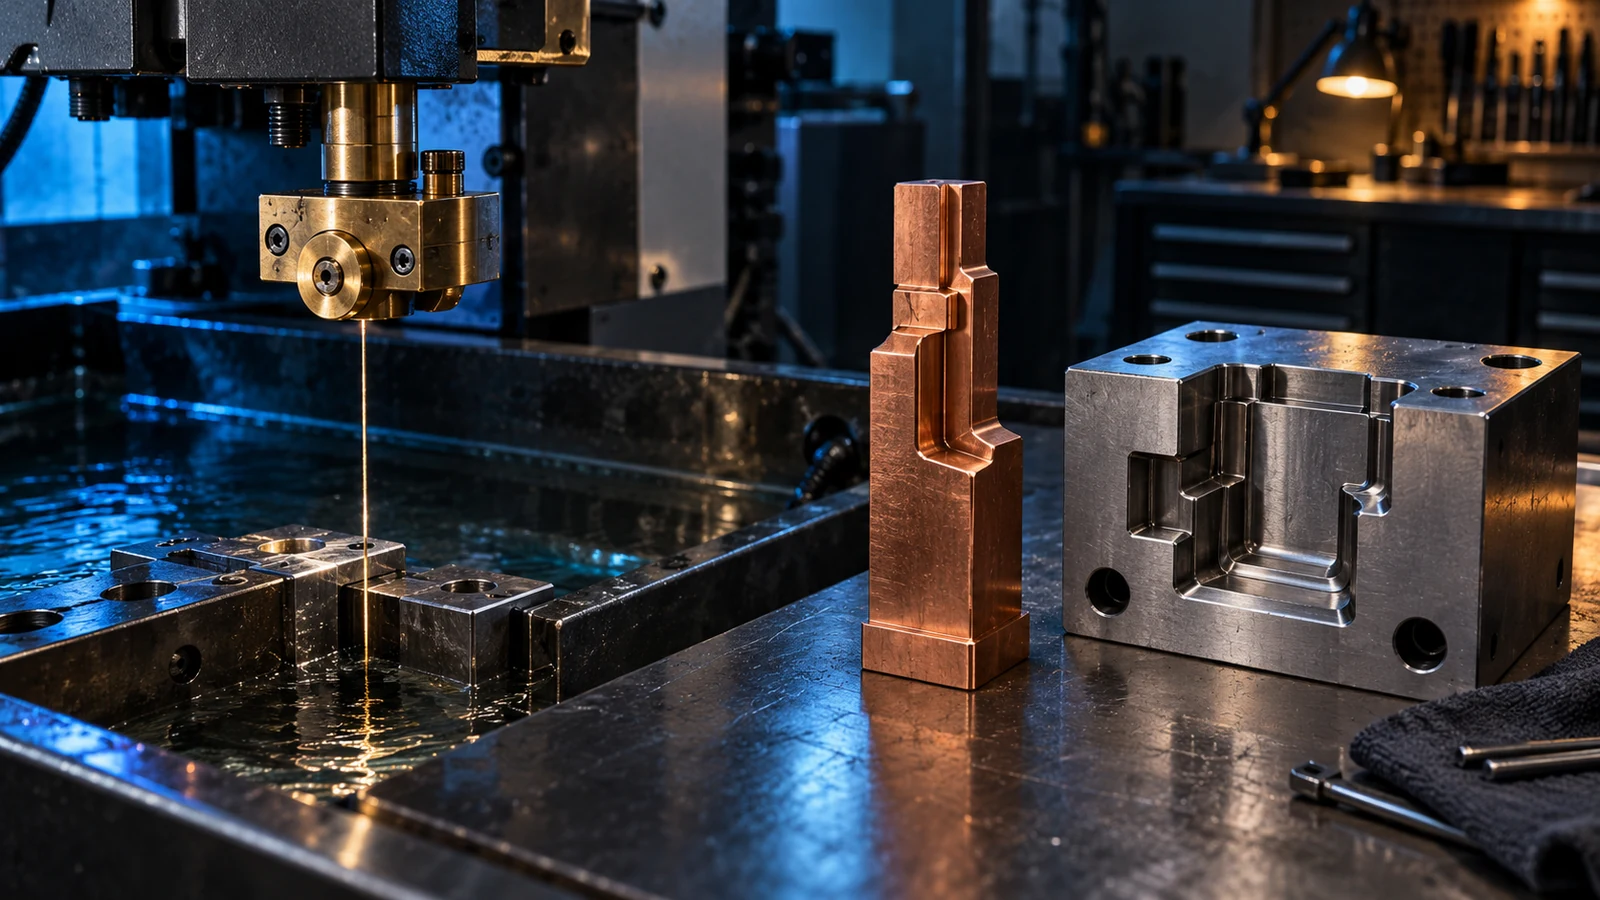
Геометрия решает раньше, чем название станка
Начните с вида в разрезе и спросите, проходит ли желаемый рез сквозь заготовку или останавливается внутри неё. Сквозной профиль, узкая щель или сложный контур — естественный вопрос для проволочной EDM. Углублённая полость, глухой карман с внутренней формой или форма, в которую нельзя войти проволочной траекторией, могут указывать на прошивную EDM или другой процесс. Это различие не сводится просто к “проволока точнее” или “прошивка гибче”. Оба процесса имеют особенности наладки, поведения электрода или проволоки, промывки, перереза и контроля. Геометрия, которая выглядит обрабатываемой в CAD-виде, всё ещё может не иметь осуществимого стартового отверстия, траектории заправки проволоки, маршрута промывки или опорной поверхности. Обзор процесса должен выполняться до назначения окончательного допуска. На сайте ЧПУ Jucheng перечислена резка проволокой EDM. В этой статье сравниваются семейства процессов, чтобы помочь определить требование к детали; она не утверждает, что сайт предоставляет прошивную EDM.
Проволочная EDM и прошивная EDM рядом
| Вопрос | Проволочно-вырезной электроэрозионный станок | Копировально-прошивной электроэрозионный станок |
|---|---|---|
| Типичная геометрия | Профили и элементы, прорезаемые сквозь электропроводящую заготовку | Глухие или углублённые полости, формируемые электродом |
| Форма оснастки | Непрерывно подаваемая проволока следует запрограммированной траектории | Форма и износ электрода влияют на полость |
| Условие доступа | Требуется траектория через деталь и практичный способ ввода проволоки | Требуется доступ электрода и способ вымывания продуктов обработки из полости |
| Вопрос проектирования | Можно ли нарезать резьбу на детали, закрепить её и обработать без потери требуемого профиля? | Может ли электрод достичь полости и воспроизвести её детали с требуемой компенсацией износа? |
| Что необходимо определить | Профиль, состояние углов, последовательность резания, целостность поверхности и базы для контроля | Форма полости, глубина, стратегия электрода, целостность поверхности и доступ для контроля |
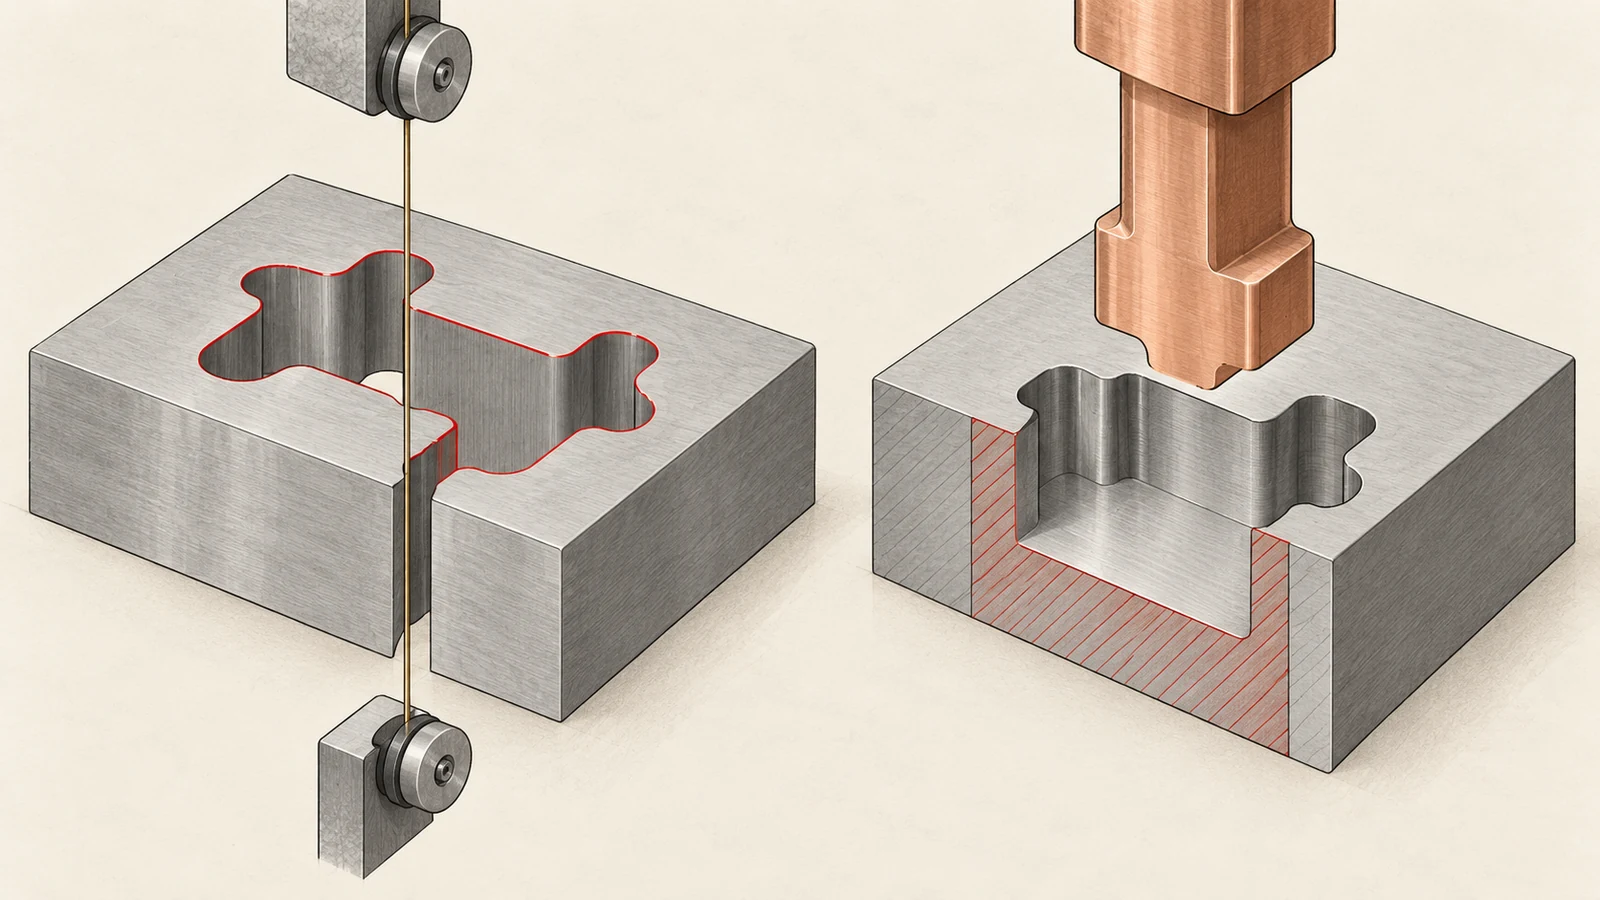
Таблица является предварительным отбором, а не обещанием возможностей. Фактическое время цикла и достижимая геометрия зависят от материала, толщины, размера элементов, промывки, наладки, состояния станка и согласованного метода контроля. Поставщик технологического процесса должен проанализировать геометрию и критерии приёмки перед тем, как предлагать цену на неподтверждённый допуск.
Проверьте вход, доступ и линию разъёма
Для проволочно-вырезной электроэрозионной обработки определите, как проволока начинает рез. Для внутреннего профиля может потребоваться стартовое отверстие, и его расположение может повлиять на готовую кромку или сопрягаемый элемент. Учтите, как поддерживается деталь, когда рез освобождает вырубной остаток или отделяет тонкую секцию. Если рез создаёт свободную деталь, чертёж и технологический план должны обеспечивать практичность удержания и контроля.
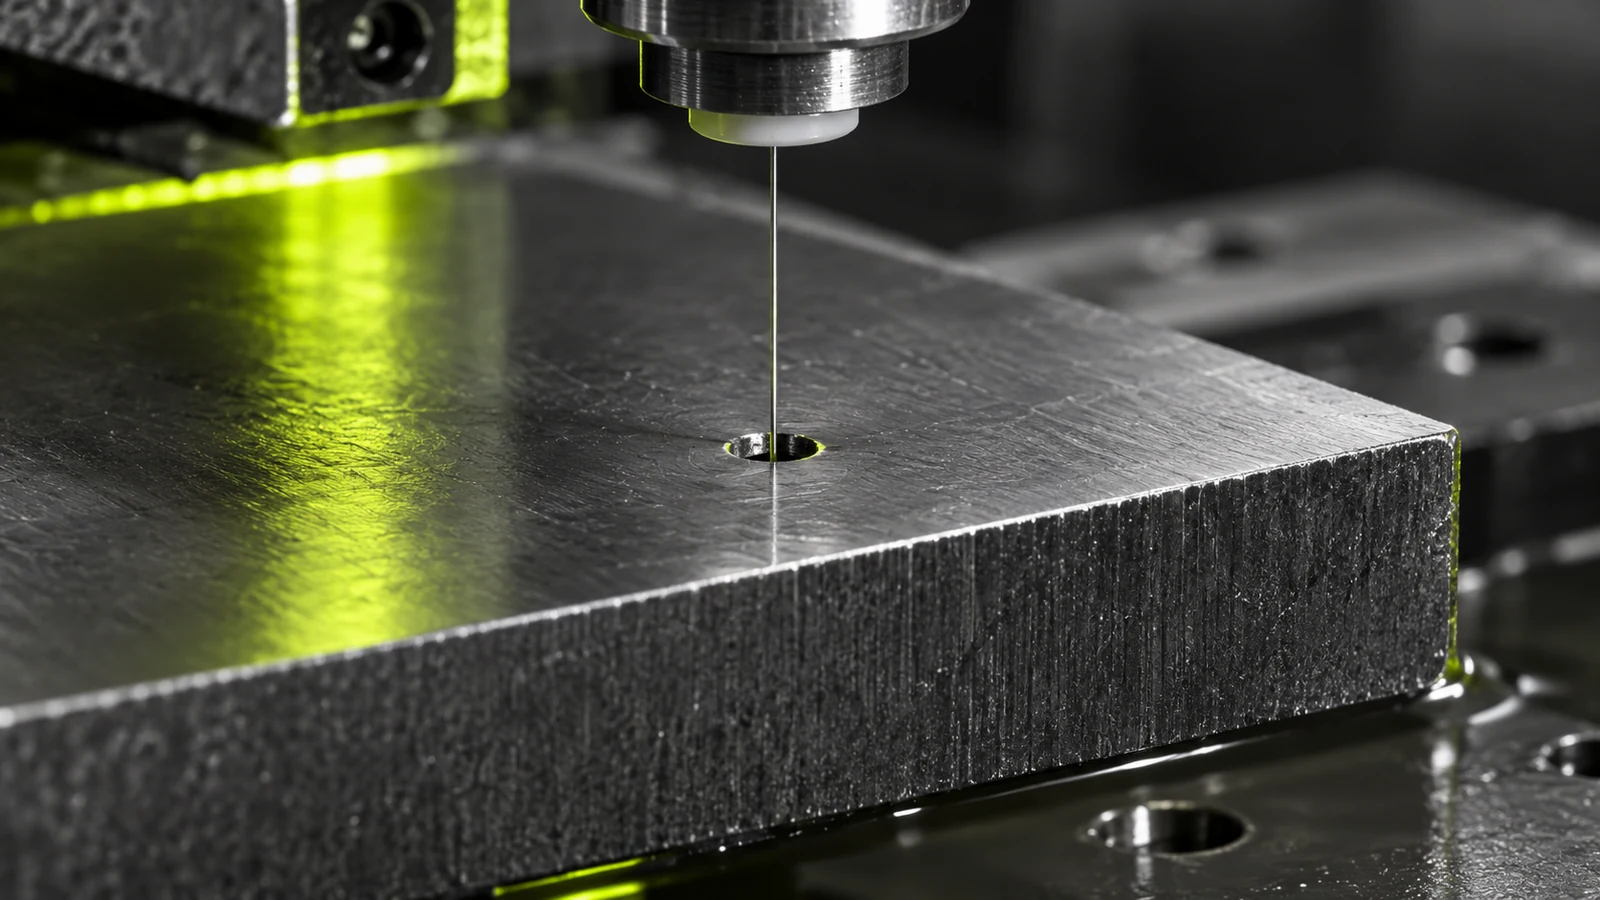
Для прошивной электроэрозионной обработки глубокая или узкая полость может ограничивать доступ электрода и промывку. Внутренние углы, соотношение сторон, конусность и элементы, меньшие стабильной геометрии электрода, могут создавать компромиссы между временем цикла, износом электрода и достижимой детализацией. Острый внутренний угол на чертеже не означает, что получится физический угол с нулевым радиусом. Толщина заготовки также меняет обсуждение. Для проволочно-вырезной электроэрозионной обработки высокий рез может вызывать вопросы о промывке, поведении проволоки и о том, как профиль измеряется по высоте. Для прошивной электроэрозионной обработки глубина полости и узкие отверстия могут сделать удаление продуктов обработки и износ электрода более значимыми. Это не причины заменять проектное требование общим правилом; это причины проанализировать фактическое поперечное сечение с поставщиком. Укажите базы, которые можно установить при наладке электроэрозионной обработки и повторно использовать при окончательном контроле. Если элемент, обработанный электроэрозией, должен совпадать с фрезерованными, сверлёными или точеными элементами, укажите связь явно и определите, когда она проверяется. Хорошо выглядящая поверхность после электроэрозионной обработки не является доказательством того, что её положение относительно другого элемента правильное.
Целостность поверхности — часть маршрута
Электроэрозионная обработка (EDM) создаёт термически изменённую поверхность. В зависимости от материала и параметров процесс может оставлять переплавленный или изменённый слой, и могут быть заданы дополнительные чистовые проходы или постобработка. Одна лишь шероховатость поверхности не доказывает отсутствие переплавленного слоя или пригодность поверхности для усталостно-критического, герметизирующего или чувствительного к износу применения.
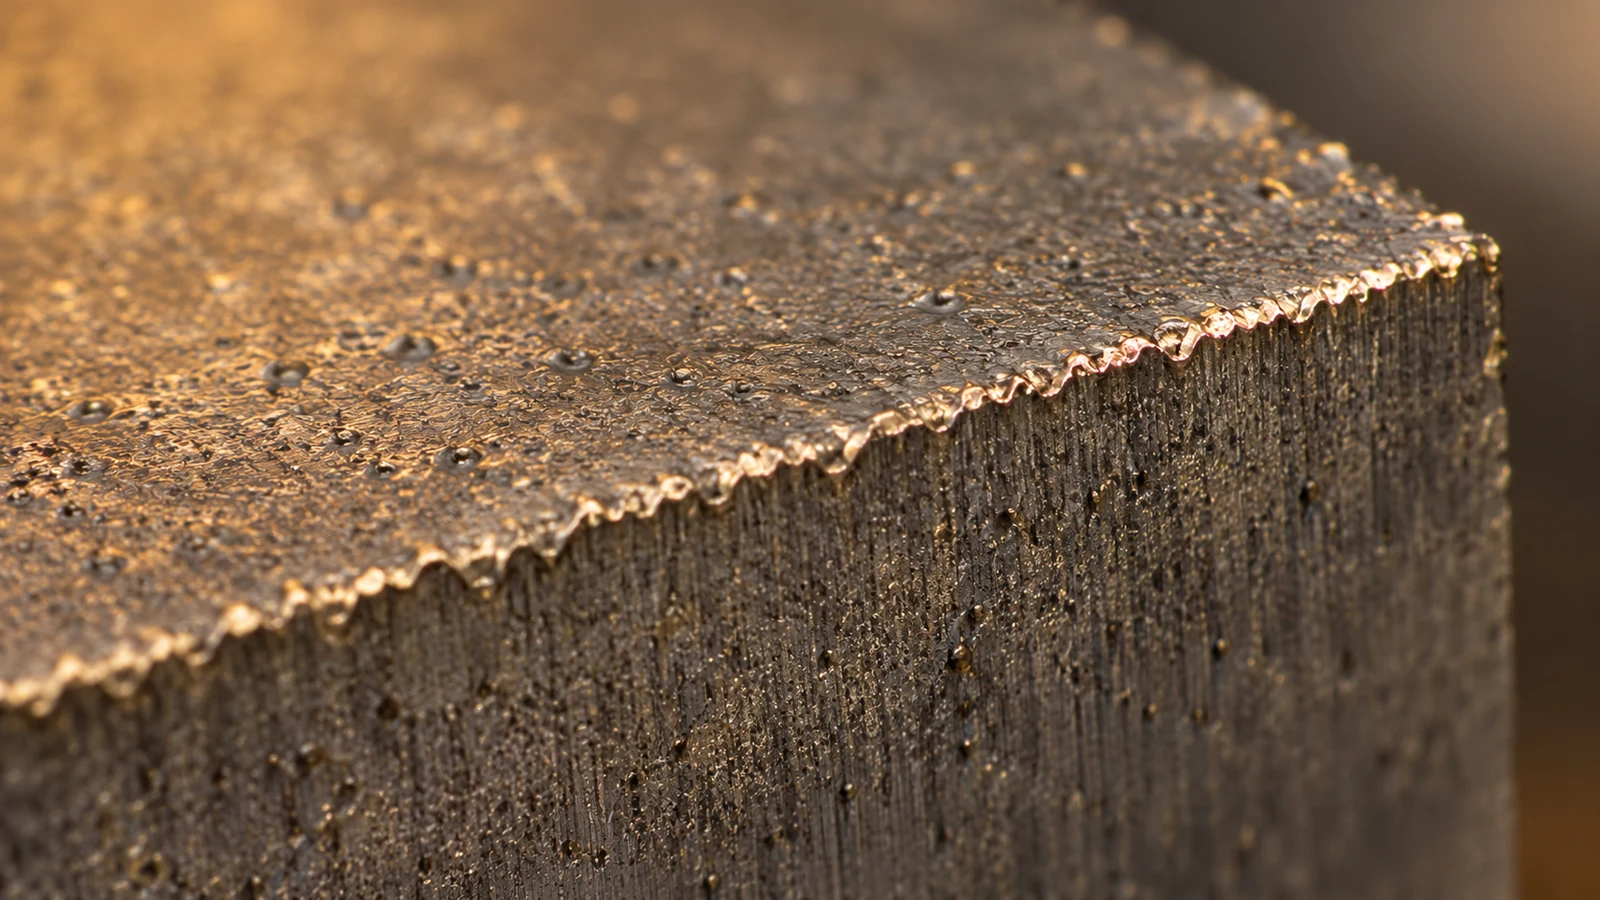
Формулируйте требование в терминах функции и подтверждения. Что является предметом беспокойства: точность профиля, шероховатость, состояние слоя, усталостные характеристики, коррозия или конкретное последующее покрытие? Каждое из них требует своего метода приёмки. Если на чертеже указано только “гладко”, поставщик и покупатель могут подразумевать разные вещи. Аналогично избегайте копирования обобщённого значения Ra или числа допуска из брошюры станка. Требуемое значение должно быть привязано к фактической поверхности и измеряться по определённому методу, в определённом месте, направлении и условиях. Если компонент впоследствии шлифуется, притирается, полируется или покрывается, назначьте припуск и ответственность за проверку конечной поверхности раздела.
Указывайте результат EDM, а не только процесс
Запрос предложения (RFQ) на элемент, изготавливаемый EDM, должен включать:
- актуальную CAD-модель и размерный чертёж, включая единицы измерения и ревизию;
- марку материала, состояние термообработки и толщину заготовки;
- определение сквозного профиля в сравнении с глухой полостью, ограничения по входному/пусковому отверстию и любые зоны, где обработка запрещена;
- критические связи профиля, положения, углов, конусности и баз;
- требования к целостности поверхности, шероховатости, очистке и постобработке, если применимо;
- количество, ожидания по отчёту о контроле и указание, является ли деталь прототипом или повторным изделием.
Попросите поставщика указать предлагаемый технологический маршрут и любую геометрию, которую следует скорректировать до выпуска. Для поставщика, предлагающего проволочную EDM, но не прошивную EDM, эта граница должна быть указана прямо; статья, объясняющая сравнение, не должна восприниматься как обещание поставлять оба процесса.
Часто задаваемые вопросы о маршруте EDM
Может ли проволочная EDM создавать глухой карман?
Проволочная EDM обычно проходит по траектории сквозь заготовку, поэтому закрытая глухая полость, как правило, не является простой особенностью проволочной резки. После анализа геометрии может быть рассмотрен другой маршрут, например прошивная EDM или иной процесс.
Обрабатывает ли прошивная EDM только несквозные полости?
Её обычно выбирают для полостей и форм, которые проволока не может пройти, но пригодность процесса зависит от доступа электрода, промывки, материала и требуемой геометрии.
Подтверждает ли низкое значение шероховатости отсутствие переплавленного слоя?
Нет. Шероховатость и целостность поверхности — это разные критерии приёмки. Укажите, какие подтверждения требуются для данной области применения.