
La géométrie décide avant le nom de la machine
Commencer par une vue en coupe et se demander si la coupe souhaitée traverse la matière ou s'arrête à l'intérieur de celle-ci. Un profil traversant, une fente étroite ou un contour complexe relève naturellement de l'électroérosion à fil. Une cavité en creux, une poche en aveugle avec une forme interne ou une forme inaccessible par une trajectoire de fil peuvent orienter vers l'électroérosion par enfonçage ou un autre procédé. Cette distinction n'est pas simplement “ le fil est plus précis ” ou “ l'enfonçage est plus flexible ”. Les deux procédés comportent des considérations de montage, de comportement du fil ou de l'électrode, de rinçage, de surépaisseur d'usinage et d'inspection. Une géométrie qui semble usinable dans une vue CAO peut néanmoins manquer d'un trou de départ réalisable, d'une trajectoire d'enfilage du fil, d'une voie de rinçage ou d'une surface d'appui. L'étude du procédé doit avoir lieu avant l'attribution d'une tolérance finale. Le site CNC de Jucheng liste la découpe par électroérosion à fil. Cet article compare des familles de procédés pour aider à définir une exigence de pièce ; il ne prétend pas que le site propose l'électroérosion par enfonçage.
Électroérosion à fil et électroérosion par enfonçage côte à côte
| Question | Électroérosion au fil | Électroérosion par enfonçage |
|---|---|---|
| Géométrie typique | Profils et formes découpés à travers la matière conductrice | Cavités en aveugle ou en creux formées par une électrode |
| Forme de l'outillage | Le fil alimenté en continu suit la trajectoire programmée | La forme et l'usure de l'électrode influencent la cavité |
| Condition d'accès | Nécessite un trajet à travers la pièce et une méthode pratique d'entrée du fil | Nécessite un accès de l'électrode et un moyen d'évacuer les débris de la cavité |
| Question de conception | La pièce peut-elle être filetée, supportée et découpée sans perdre le profil requis ? | L'électrode peut-elle atteindre la cavité et reproduire son détail avec la compensation d'usure requise ? |
| Éléments à définir | Profil, état des angles, séquence de découpe, intégrité de surface et références d'inspection | Forme de la cavité, profondeur, stratégie d'électrode, intégrité de surface et accès pour l'inspection |
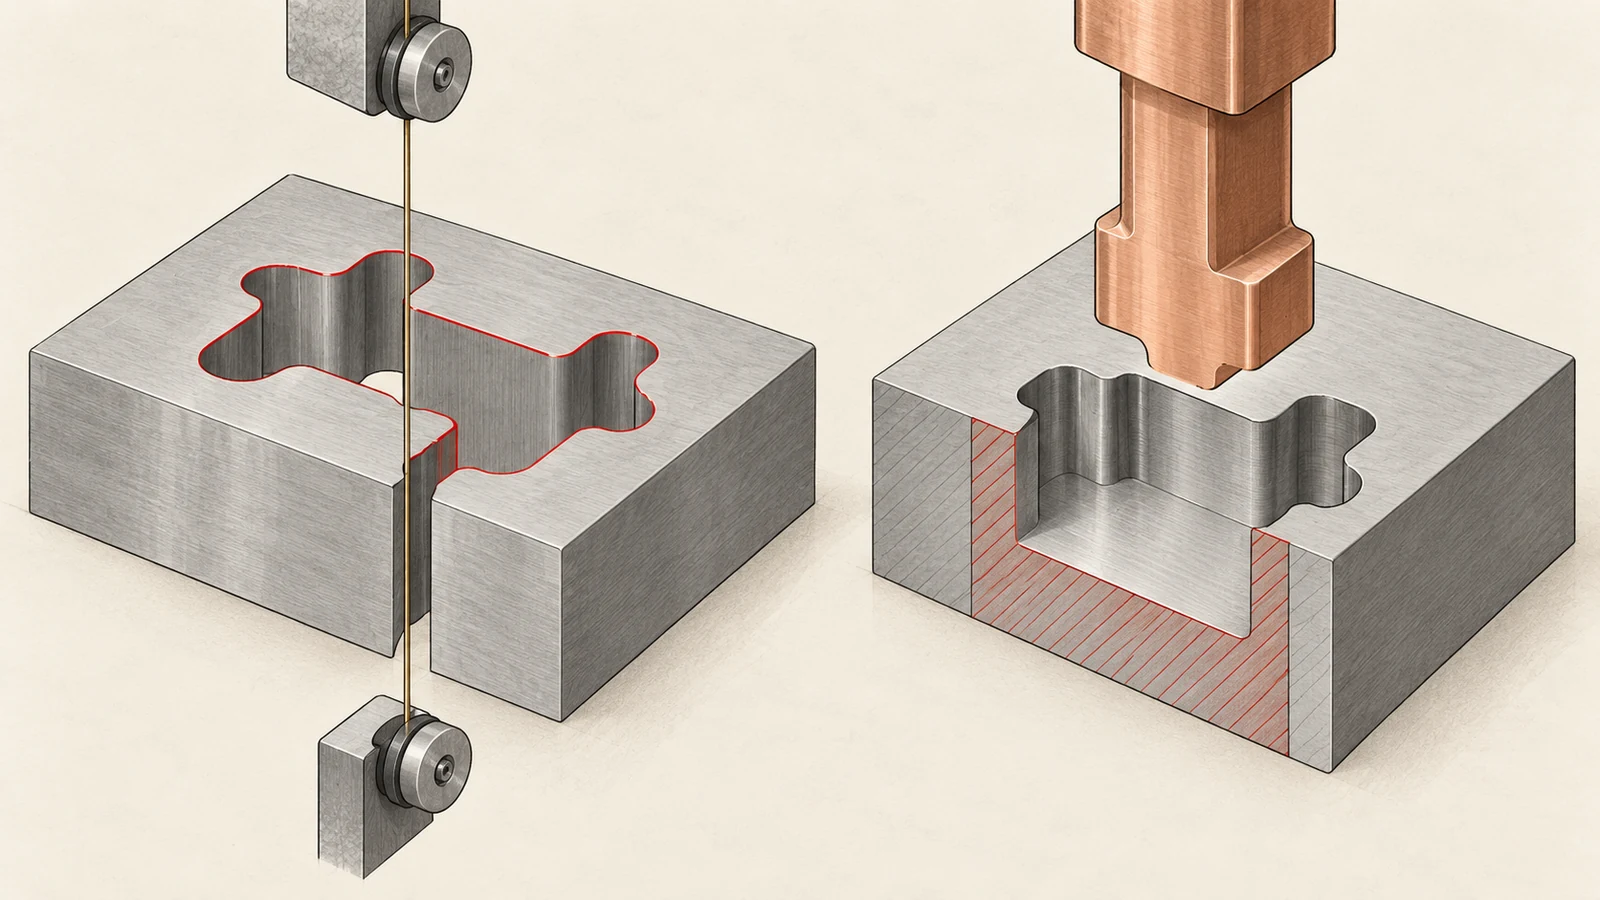
Le tableau est un premier filtre, non une promesse de capacité. Le temps de cycle réel et la géométrie réalisable dépendent du matériau, de l'épaisseur, de la taille des détails, du rinçage, du montage, de l'état de la machine et de la méthode d'inspection convenue. Un fournisseur de procédé doit examiner la géométrie et les critères d'acceptation avant de chiffrer une tolérance non qualifiée.
Vérifier l'entrée, l'accès et le plan de joint
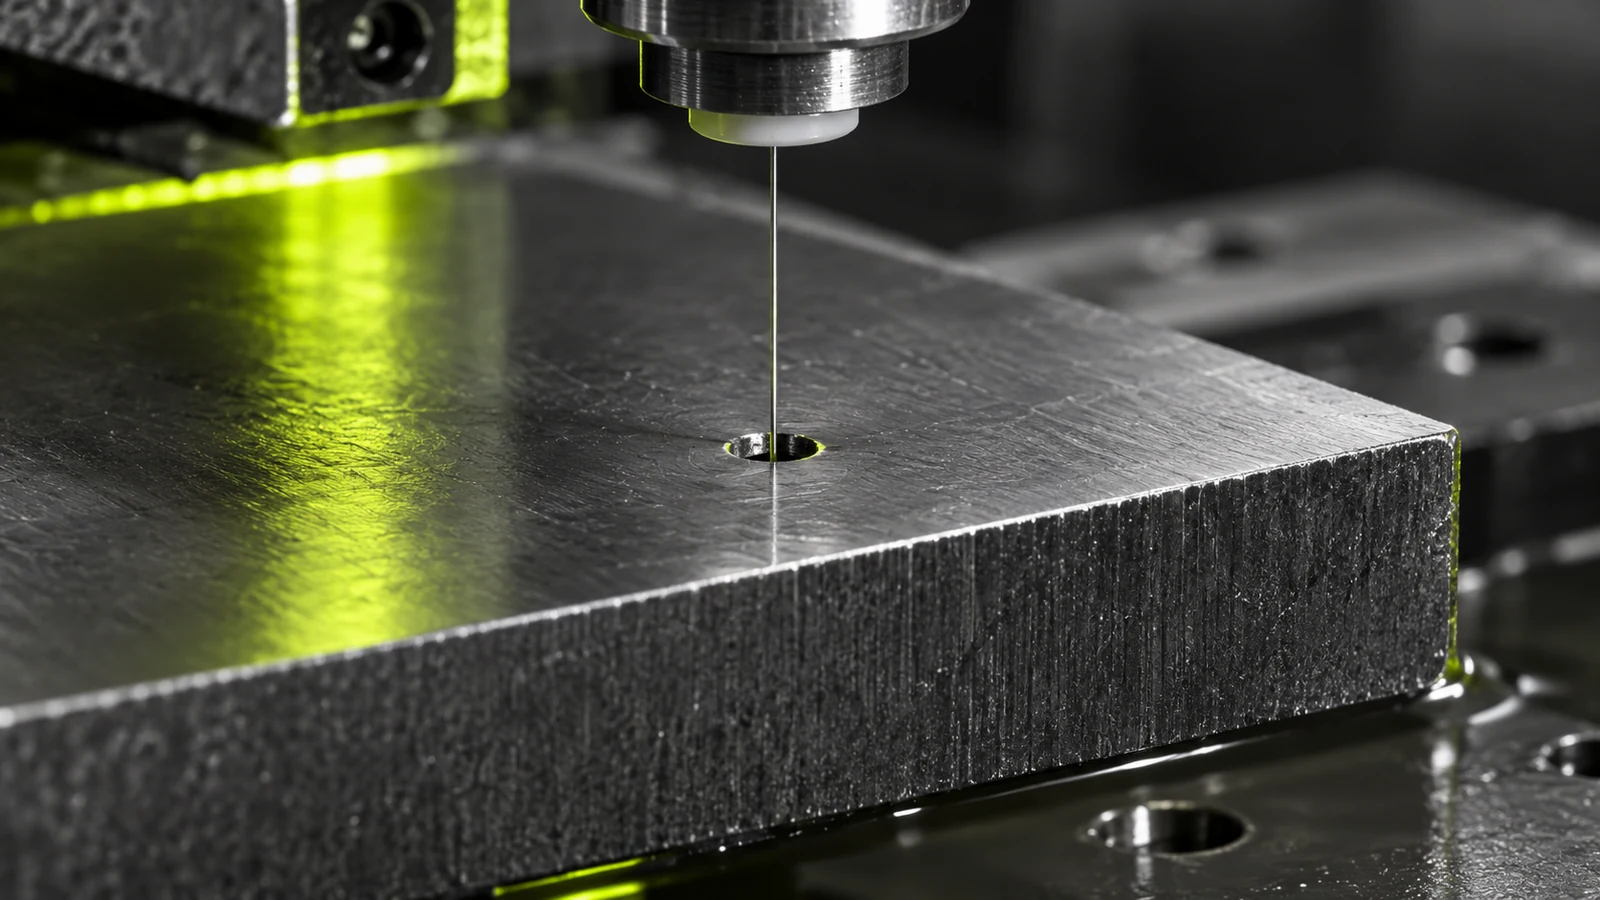
Pour l'électroérosion à fil, déterminez comment le fil commence la coupe. Un trou de départ peut être nécessaire pour un profil interne, et son emplacement peut affecter le bord fini ou une caractéristique d'appui. Tenez compte du support de la pièce lorsque la coupe libère un noyau ou sépare une section mince. Si la coupe crée une pièce libre, le plan et le dossier de fabrication doivent rendre la retenue et l'inspection pratiques.
Pour l'électroérosion par enfonçage, une cavité profonde ou étroite peut limiter l'accès de l'électrode et le rinçage. Les angles internes, le rapport d'aspect, la dépouille et les détails plus petits que la géométrie stable de l'électrode peuvent créer des compromis sur le temps de cycle, l'usure de l'électrode et le détail réalisable. Un angle interne vif sur le plan ne signifie pas qu'un angle physique de rayon nul en résultera. L'épaisseur de la pièce change aussi la donne. Pour l'électroérosion à fil, une coupe de grande hauteur peut soulever des questions sur le rinçage, la dépouille, le comportement du fil et la façon dont le profil est mesuré sur la hauteur. Pour l'électroérosion par enfonçage, la profondeur de cavité et les ouvertures étroites peuvent rendre l'évacuation des débris et l'usure de l'électrode plus critiques. Ce ne sont pas des raisons de remplacer une exigence de conception par une règle générique ; ce sont des raisons d'examiner la section réelle avec le fournisseur. Incluez des références pouvant être établies lors du montage d'électroérosion et réutilisées lors de l'inspection finale. Si la caractéristique d'électroérosion doit s'aligner avec des caractéristiques fraisées, percées ou tournées, indiquez explicitement la relation et précisez quand elle est vérifiée. Une surface d'électroérosion d'aspect correct ne prouve pas que sa position par rapport à une autre caractéristique est correcte.
L'intégrité de surface fait partie de la voie
L'électroérosion crée une surface thermiquement affectée. Selon le matériau et les paramètres, le procédé peut laisser une couche refondue ou altérée, et des passes de finition supplémentaires ou un post-traitement peuvent être spécifiés. La rugosité de surface seule ne prouve pas l'absence de couche refondue ni que la surface convient à un usage critique en fatigue, d'étanchéité ou sensible à l'usure.
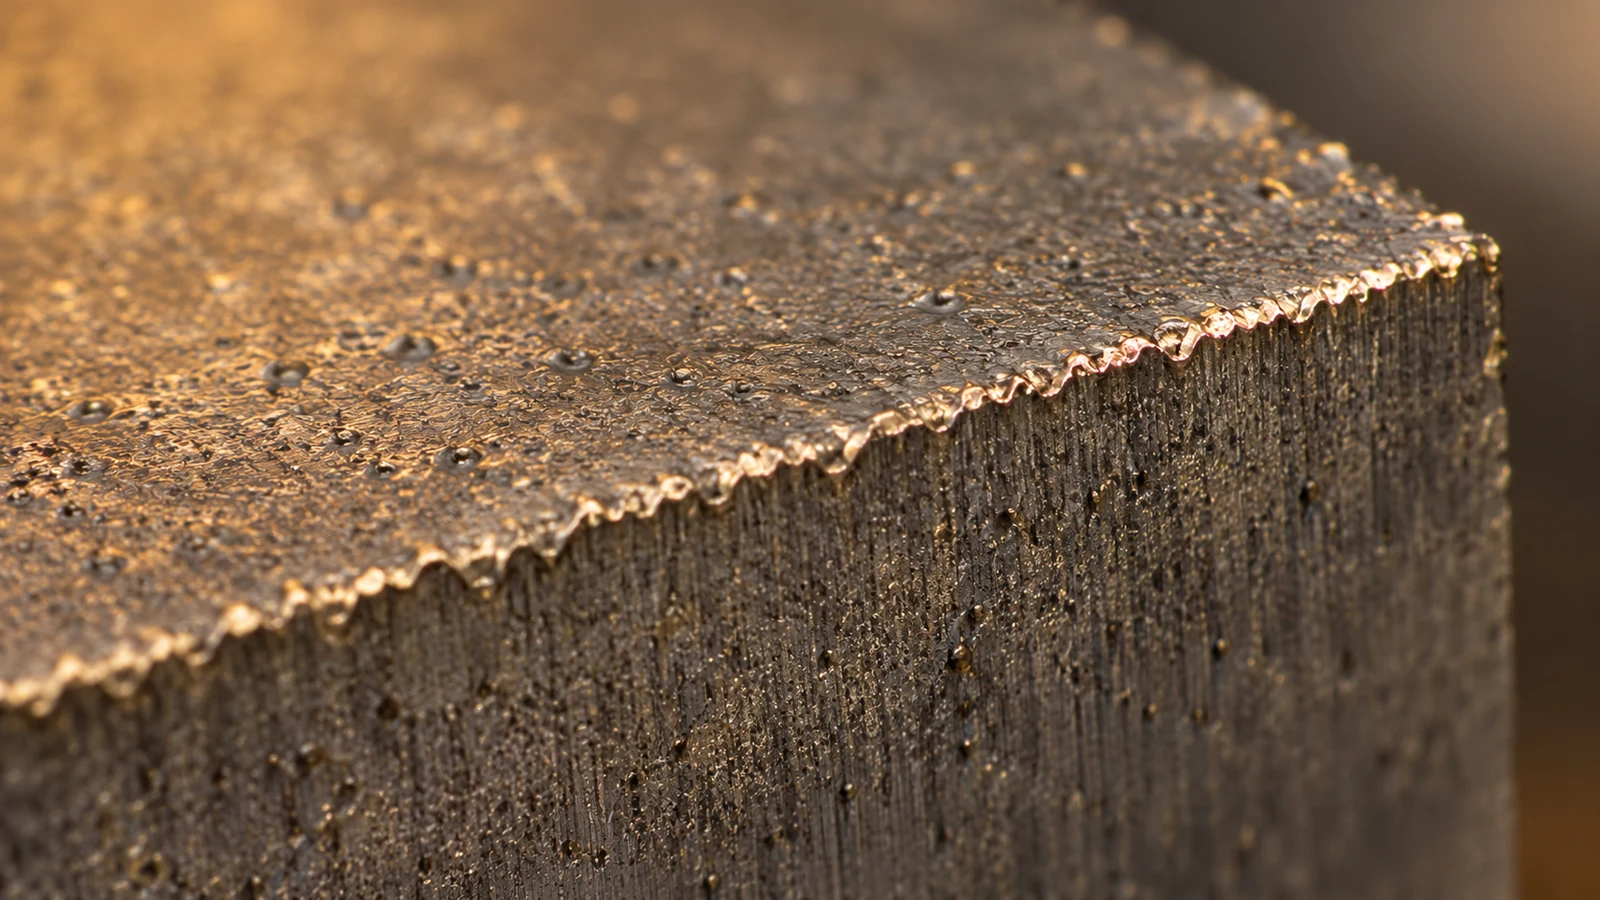
Formulez l'exigence en termes de fonction et de preuve. La préoccupation porte-t-elle sur la précision du profil, la rugosité, l'état d'une couche, la performance en fatigue, la corrosion ou un revêtement en aval particulier ? Chacune nécessite une méthode d'acceptation différente. Si le plan indique seulement “ lisse ”, le fournisseur et l'acheteur peuvent entendre des choses différentes. De même, évitez de recopier une valeur Ra générique ou un numéro de tolérance tiré d'une brochure de machine. La valeur requise doit être rattachée à la surface réelle et mesurée selon une méthode, un emplacement, une direction et une condition définis. Si la pièce est ensuite rectifiée, rodée, polie ou revêtue, attribuez une surépaisseur d'usinage et la responsabilité de vérifier l'interface finale.
Spécifier le résultat de l'EDM, pas seulement le procédé
Une demande de devis pour une caractéristique d'usinage par électroérosion (EDM) doit inclure :
- le modèle CAO actuel et le plan coté, y compris les unités et l'indice de révision ;
- la nuance de matériau, l'état de traitement thermique et l'épaisseur de la matière ;
- la définition traversante par rapport à une cavité borgne, les contraintes d'entrée et de trou de départ, ainsi que toute zone à ne pas usiner ;
- les relations critiques de profil, de position, de coin, de dépouille et de référence ;
- les exigences d'intégrité de surface, de rugosité, de nettoyage et de post-traitement, le cas échéant ;
- la quantité, les attentes en matière de rapport d'inspection et le fait que la pièce soit un prototype ou une fabrication répétée.
Demandez au fournisseur d'identifier la gamme de fabrication proposée et toute géométrie à ajuster avant validation. Pour un fournisseur proposant l'électroérosion à fil mais pas l'électroérosion par enfonçage, cette limite doit être indiquée clairement ; un article expliquant la comparaison ne doit pas être pris pour un engagement à fournir les deux procédés.
FAQ sur la voie d'usinage par EDM
L'électroérosion à fil peut-elle créer une poche borgne ?
L'électroérosion à fil suit normalement une trajectoire à travers la pièce, de sorte qu'une cavité borgne fermée n'est généralement pas une caractéristique simple à réaliser par découpe au fil. Une autre voie, telle que l'électroérosion par enfonçage ou un autre procédé, peut être envisagée après examen de la géométrie.
L'électroérosion par enfonçage usine-t-elle uniquement des cavités non traversantes ?
Elle est couramment choisie pour les cavités et formes qu'un fil ne peut pas traverser, mais l'adéquation du procédé dépend de l'accès de l'électrode, du rinçage, du matériau et de la géométrie requise.
Une faible valeur de rugosité confirme-t-elle l'absence de couche refondue ?
Non. La rugosité et l'intégrité de surface sont deux questions d'acceptation distinctes. Précisez les preuves requises pour l'application.