
A geometria decide antes do nome da máquina
Comece com uma vista em corte e pergunte se o corte desejado atravessa o material ou para dentro dele. Um perfil passante, uma fenda estreita ou um contorno intrincado são uma questão natural para EDM a fio. Uma cavidade rebaixada, bolsão cego com forma interna ou forma que não pode ser acessada por um caminho de fio pode apontar para EDM por penetração ou outro processo. Essa distinção não é simplesmente “o fio é mais preciso” ou “a penetração é mais flexível”. Ambos os processos têm considerações de setup, comportamento do eletrodo ou fio, lavagem, sobrecorte e inspeção. Uma geometria que parece usinável em uma vista CAD ainda pode não ter furo de partida viável, caminho de enfiamento do fio, rota de lavagem ou superfície de apoio. A revisão do processo deve ocorrer antes de uma tolerância final ser atribuída. O site CNC da Jucheng lista corte por EDM a fio. Este artigo compara famílias de processos para ajudar a definir um requisito de peça; ele não afirma que o site oferece EDM por penetração.
EDM a fio e EDM por penetração lado a lado
| Pergunta | EDM a Fio | EDM por Penetração |
|---|---|---|
| Geometria típica | Perfis e recursos cortados através de material condutivo | Cavidades cegas ou rebaixadas formadas por um eletrodo |
| Forma da ferramenta | O arame alimentado continuamente segue o caminho programado | A forma e o desgaste do eletrodo influenciam a cavidade |
| Condição de acesso | Requer um caminho através da peça e um método prático de entrada do arame | Requer acesso do eletrodo e uma forma de lavar os detritos da cavidade |
| Questão de projeto | A peça pode ser roscada, apoiada e cortada sem perder o perfil exigido? | O eletrodo consegue alcançar a cavidade e reproduzir seu detalhe com a compensação de desgaste exigida? |
| Evidência a definir | Perfil, condição dos cantos, sequência de corte, integridade superficial e datums de inspeção | Forma da cavidade, profundidade, estratégia de eletrodo, integridade superficial e acesso para inspeção |
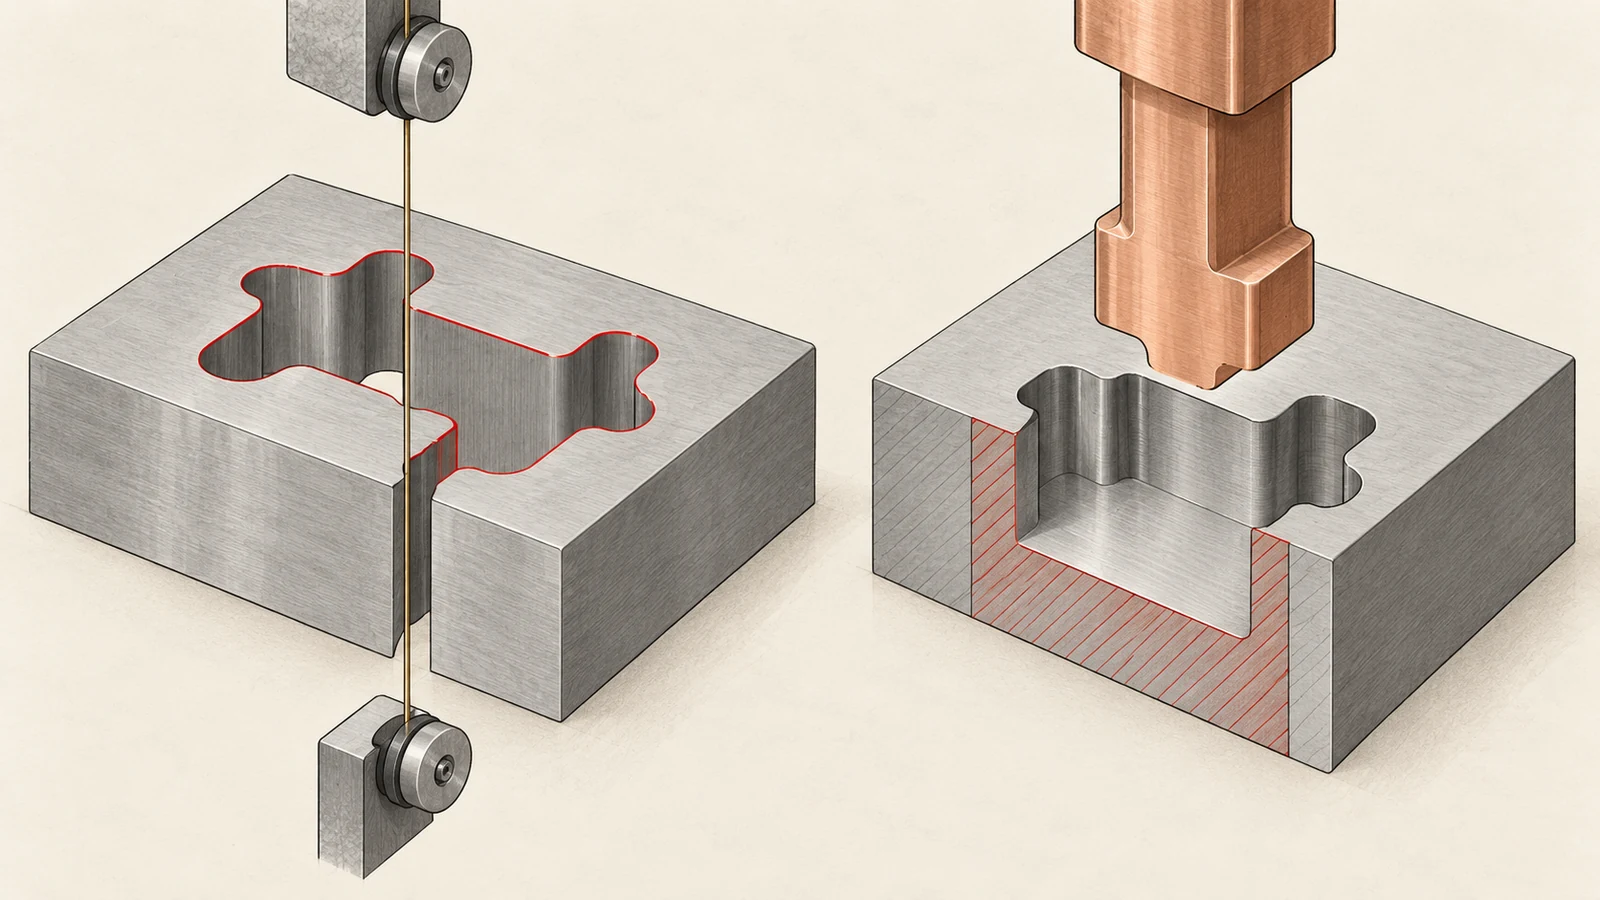
A tabela é uma triagem inicial, não uma promessa de capacidade. O tempo de ciclo real e a geometria alcançável dependem do material, da espessura, do tamanho do recurso, da lavagem, da preparação, da condição da máquina e do método de inspeção acordado. Um fornecedor de processos deve revisar a geometria e os critérios de aceitação antes de cotar uma tolerância sem qualificação.
Verifique entrada, acesso e a linha de partição
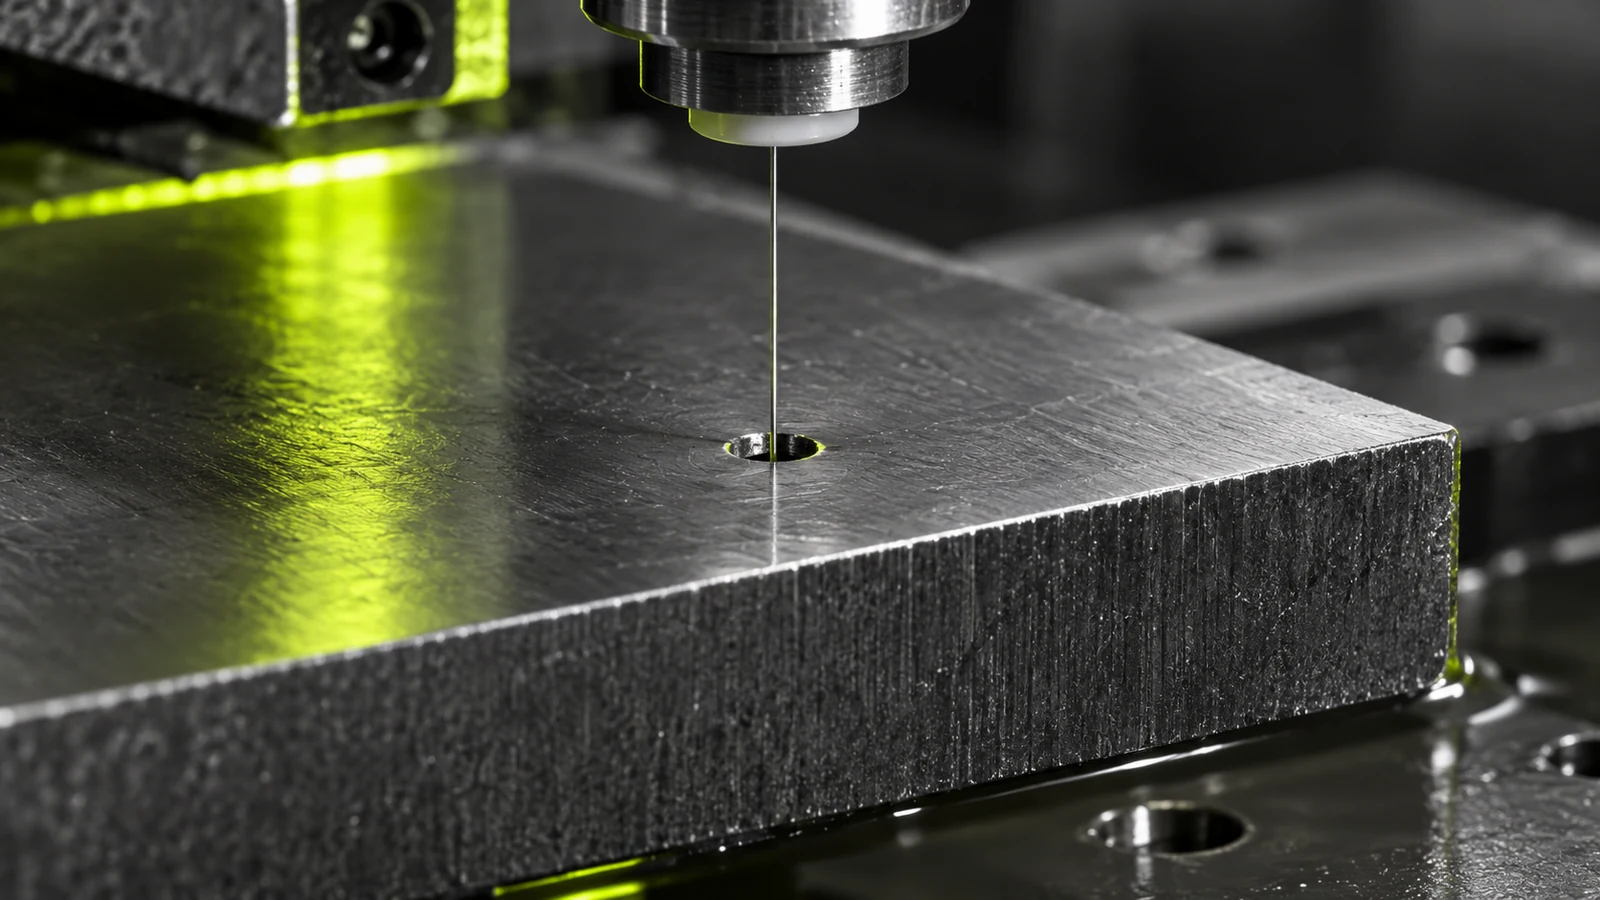
Para a eletroerosão a fio, determine como o arame inicia o corte. Pode ser necessário um furo de partida para um perfil interno, e sua localização pode afetar a borda acabada ou um recurso de acoplamento. Considere como a peça é apoiada quando o corte libera um tarugo ou separa uma seção fina. Se o corte criar uma peça solta, o desenho e o plano de processo devem tornar a retenção e a inspeção práticas.
Para a eletroerosão por penetração, uma cavidade profunda ou estreita pode restringir o acesso do eletrodo e a lavagem. Cantos internos, relação de aspecto, conicidade e detalhes menores que a geometria estável do eletrodo podem criar compromissos no tempo de ciclo, no desgaste do eletrodo e no detalhe alcançável. Um canto interno vivo no desenho não significa que resultará um canto físico de raio zero. A espessura da peça também muda a conversa. Para a eletroerosão a fio, um corte alto pode levantar preocupações sobre lavagem, conicidade, comportamento do arame e como o perfil é medido ao longo da altura. Para a eletroerosão por penetração, a profundidade da cavidade e as aberturas estreitas podem tornar a remoção de detritos e o desgaste do eletrodo mais significativos. Essas não são razões para substituir um requisito de projeto por uma regra genérica; são razões para revisar a seção transversal real com o fornecedor. Inclua datums que possam ser estabelecidos na preparação da eletroerosão e reutilizados durante a inspeção final. Se o recurso de eletroerosão precisar se alinhar com recursos fresados, furados ou torneados, declare a relação explicitamente e identifique quando ela é verificada. Uma superfície de eletroerosão de boa aparência não é evidência de que sua posição em relação a outro recurso esteja correta.
A integridade superficial faz parte da rota
A eletroerosão cria uma superfície termicamente afetada. Dependendo do material e dos parâmetros, o processo pode deixar uma camada refundida ou alterada, e passes de acabamento adicionais ou pós-processamento podem ser especificados. A rugosidade superficial por si só não prova que uma camada refundida está ausente ou que a superfície é adequada para uso crítico à fadiga, de vedação ou sensível ao desgaste.
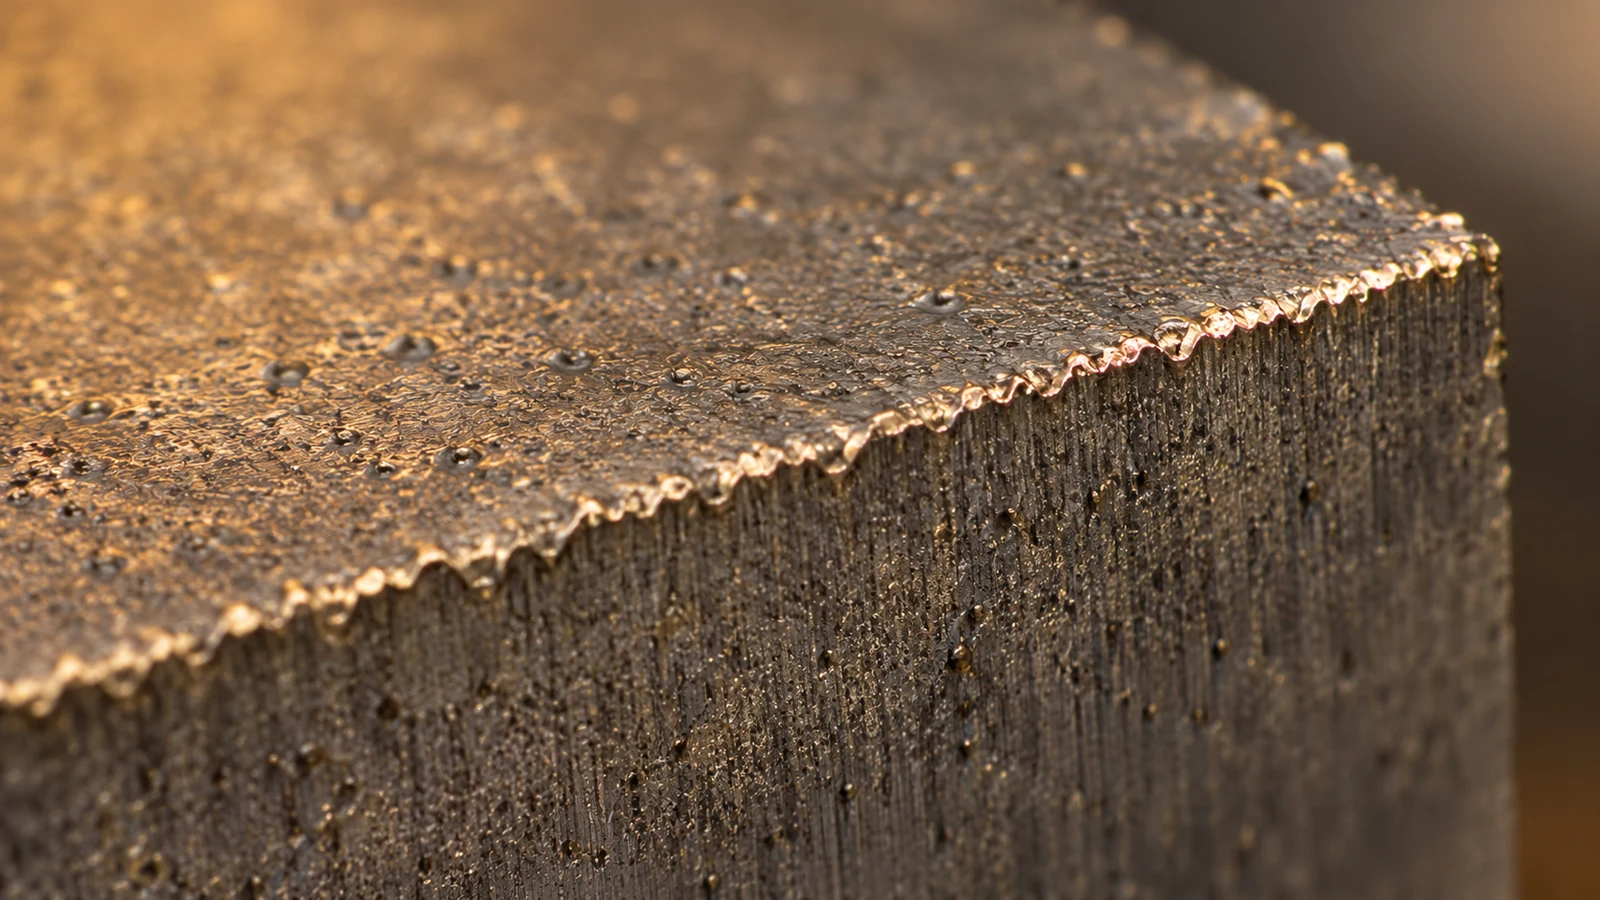
Declare o requisito em termos de função e evidência. A preocupação é a precisão do perfil, a rugosidade, uma condição de camada, o desempenho em fadiga, a corrosão ou um revestimento posterior específico? Cada um exige um método de aceitação diferente. Se o desenho apenas indica “liso”, o fornecedor e o comprador podem estar a entender coisas diferentes. Da mesma forma, evite copiar um valor genérico de Ra ou de tolerância de um catálogo de máquina. O valor exigido deve estar associado à superfície real e medido segundo um método, localização, direção e condição definidos. Se o componente for posteriormente retificado, lapidado, polido ou revestido, atribua sobremetal e responsabilidade pela verificação da interface final.
Especifique o resultado da EDM, não apenas o processo
Um pedido de cotação (RFQ) para uma característica de EDM deve incluir:
- modelo CAD atual e desenho cotado, incluindo unidades e revisão;
- grau do material, condição de tratamento térmico e espessura do material;
- definição de perfil passante versus cavidade cega, restrições de entrada/furo de arranque e eventuais zonas sem corte;
- relações críticas de perfil, posição, canto, conicidade e datum;
- requisitos de integridade superficial, rugosidade, limpeza e pós-processamento, se aplicável;
- quantidade, expectativas quanto ao relatório de inspeção e se a peça é um protótipo ou uma produção repetida.
Peça ao fornecedor que identifique a rota de processo proposta e qualquer geometria que deva ser ajustada antes da liberação. Para um fornecedor que oferece EDM a fio mas não EDM por penetração, esse limite deve ser declarado diretamente; um artigo que explica a comparação não deve ser confundido com uma promessa de fornecer ambos os processos.
Perguntas frequentes sobre rota de EDM
O EDM a fio consegue criar uma cavidade cega?
O EDM a fio normalmente segue um percurso através da peça, pelo que uma cavidade cega fechada geralmente não é uma característica simples de corte a fio. Uma rota diferente, como EDM por penetração ou outro processo, pode ser considerada após a análise da geometria.
O EDM por penetração só maquina cavidades não passantes?
É comumente selecionado para cavidades e formas que um fio não consegue atravessar, mas a adequação do processo depende do acesso do elétrodo, da lavagem, do material e da geometria exigida.
Um valor baixo de rugosidade confirma que não há camada refundida?
Não. Rugosidade e integridade superficial são questões de aceitação diferentes. Especifique a evidência exigida para a aplicação.