
視認性と耐衝撃性の要件を明確にする
まず「透明」を測定可能な要件に分解することから始めます。その部品は安全ガード、視認窓、ライトガイド、化粧カバー、構造パネルのどれですか?全面にわたるクリアな視界が必要ですか、それとも端部付近の外観で十分ですか?衝撃は現実的な故障モードですか、そしてそのリスクを表す物体、方向、温度は何ですか?
次に使用環境を指定します:温度範囲、洗浄剤、UV曝露、湿気、締結具の予圧、ガスケットや接着剤との接触。データシート上では適しているように見えるプラスチックでも、グレードとプロセスが実際の条件と適合していなければ、加工、洗浄、組立後にクレーズや割れが生じることがあります。.
機械加工部品のための比較
| 設計上の懸念 | ポリカーボネート | アクリル/PMMA | 要件に記載すべき事項 |
|---|---|---|---|
| 耐衝撃性 | 耐衝撃靭性が主要要件の場合、しばしば最初の候補となる | グレードや形状によっては、衝撃やノッチに関連する割れに対してより脆弱になる可能性がある | 影響条件、温度、厚さ、支持、および合格証拠を定義する |
| 光学外観 | 透明にできるが、グレード、表面、応力、および加工が視界に影響する | 光学透明性と研磨された外観が優先される場合にしばしば選択される | 必要に応じて光学ゾーン、ヘイズ/歪みの限界、視野角、および表面欠陥を指定する |
| 機械加工エッジ | 工具痕、バリ、応力、および仕上げが組立と外観に影響する可能性がある | エッジ品質と応力は透明性と割れリスクに影響する可能性がある | エッジ状態、エッジブレイク、研磨、および触れてはならない領域を特定する |
| 薬品曝露 | 適合性は樹脂グレード、応力、曝露、および薬品に依存する | 適合性はまたグレード、応力、洗浄剤、および曝露時間にも依存する | 実際の洗浄剤、濃度、温度、および接触時間を明記する |
| 組立 | ファスナーとクランプ荷重は局所的な応力を生じる可能性がある | 穴、皿穴、および締まり嵌めは亀裂の起点になり得る | 穴形状、ワッシャー/サポート、トルク方法、およびクリアランスを定義する |
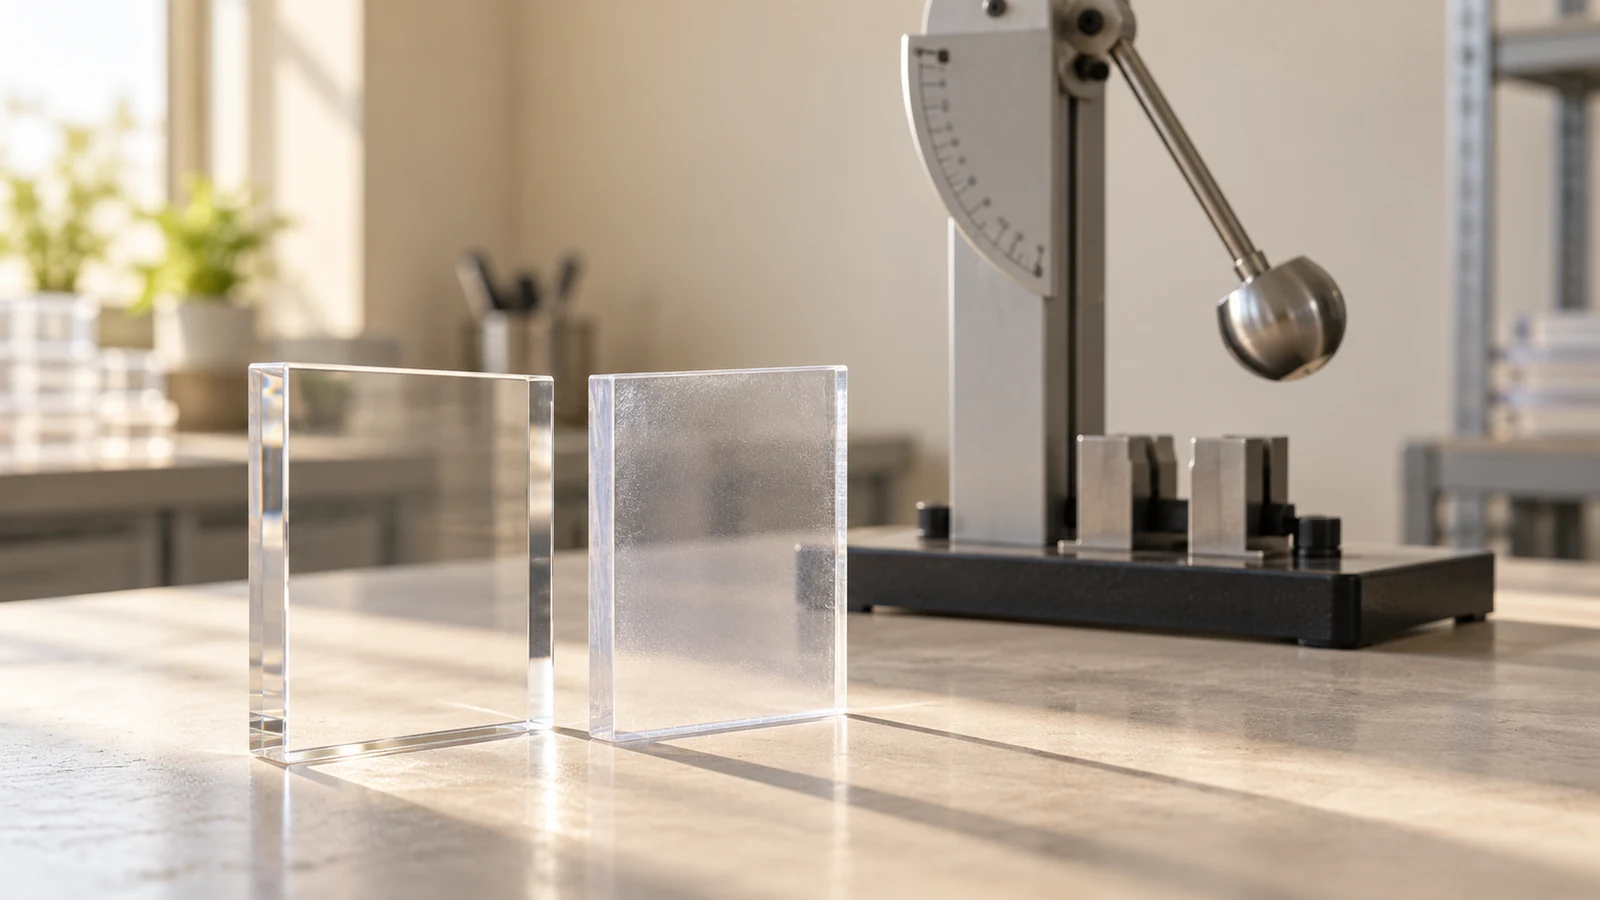
この比較はグレード固有の特性認証ではありません。「ポリカーボネート」と「アクリル」はそれぞれ、光学、化学、熱、および機械的挙動が異なる可能性のあるグレードや在庫形態を包含します。選択した在庫サプライヤーのグレードデータと必要なトレーサビリティを確認してください。当サイトの別個の ポリカーボネート加工ガイド および PMMA加工ガイド は材料固有の製造上の懸念に対応しています。この比較は、加工部品において両者から選択することに焦点を当てています。.
加工中は光学領域を保護する
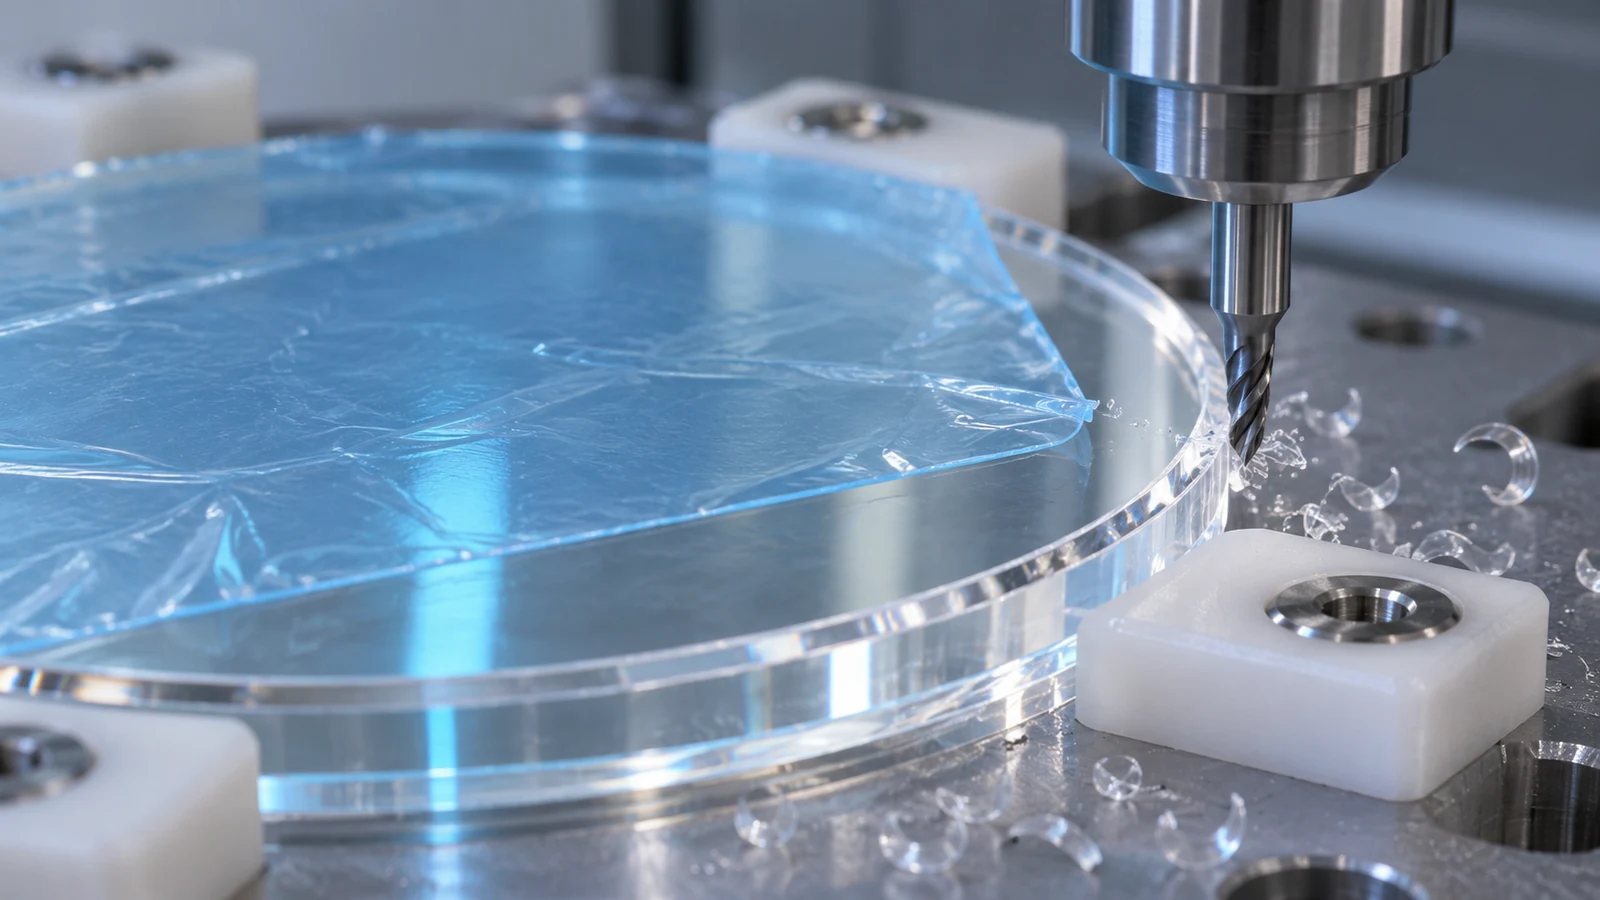
透明部品は外形寸法を満たしていても、視認領域に傷、曇り、歪み、または残留応力があると目的を果たせません。図面上で光学領域を特定してください。設計上可能な場合は、クランプパッド、工具進入部、バリ取り、および保護フィルムの取り扱いをその領域から遠ざけてください。表面全体が機能的な場合は、サプライヤーが部品の外観から推測すると仮定せず、その旨を明記してください。.
形状はCNCルートにおける各材料の挙動に影響します。薄いパネルは支持されていないと振動したり反ったりすることがあります。深いポケット、小さな半径、および局所的なボスは、応力を集中させたり、切削中に熱を発生させたりすることがあります。最終的な化粧研磨は外観を改善できますが、エッジ寸法を変えたり材料を除去したりする可能性があります。最終検査計画を伴う工程ステップとして指定する必要があります。.
組立はしばしば、加工では生じなかった不具合を生み出します。皿穴付きねじ、きつい圧入、または不均一なクランプ荷重は、透明部品を引張状態に置く可能性があります。どちらのポリマーでも、穴からエッジまでの距離、支持面積、ガスケットの圧縮、熱膨張、および予想される使用状態を確認してください。室温での緩い嵌め合いを、組立後の部品が動作中に応力フリーのままである証拠として使用しないでください。.
誤った選択が表面化する場面
- 締結具によるひび割れ: 穴の仕上げ、エッジ距離、クランプ荷重、応力集中、および材料グレードが組立に適しているかを調査してください。.
- 曇りまたは歪んだ視界: 表面損傷と内部応力、工具痕、研磨のばらつき、および光学許容方法を切り分けてください。.
- 洗浄後のクレージング: 予想される暴露および応力条件下で、選択したグレードに対して実際の洗浄薬品を試験してください。.
- パネルの反りまたは嵌合のずれ: 厚さ、支持方法、データム戦略、温度、および加工後の部品の測定方法を確認してください。.
- エッジの欠けやバリ: エッジの状態を指定し、目に見える面だけでなく嵌合界面も検査してください。.
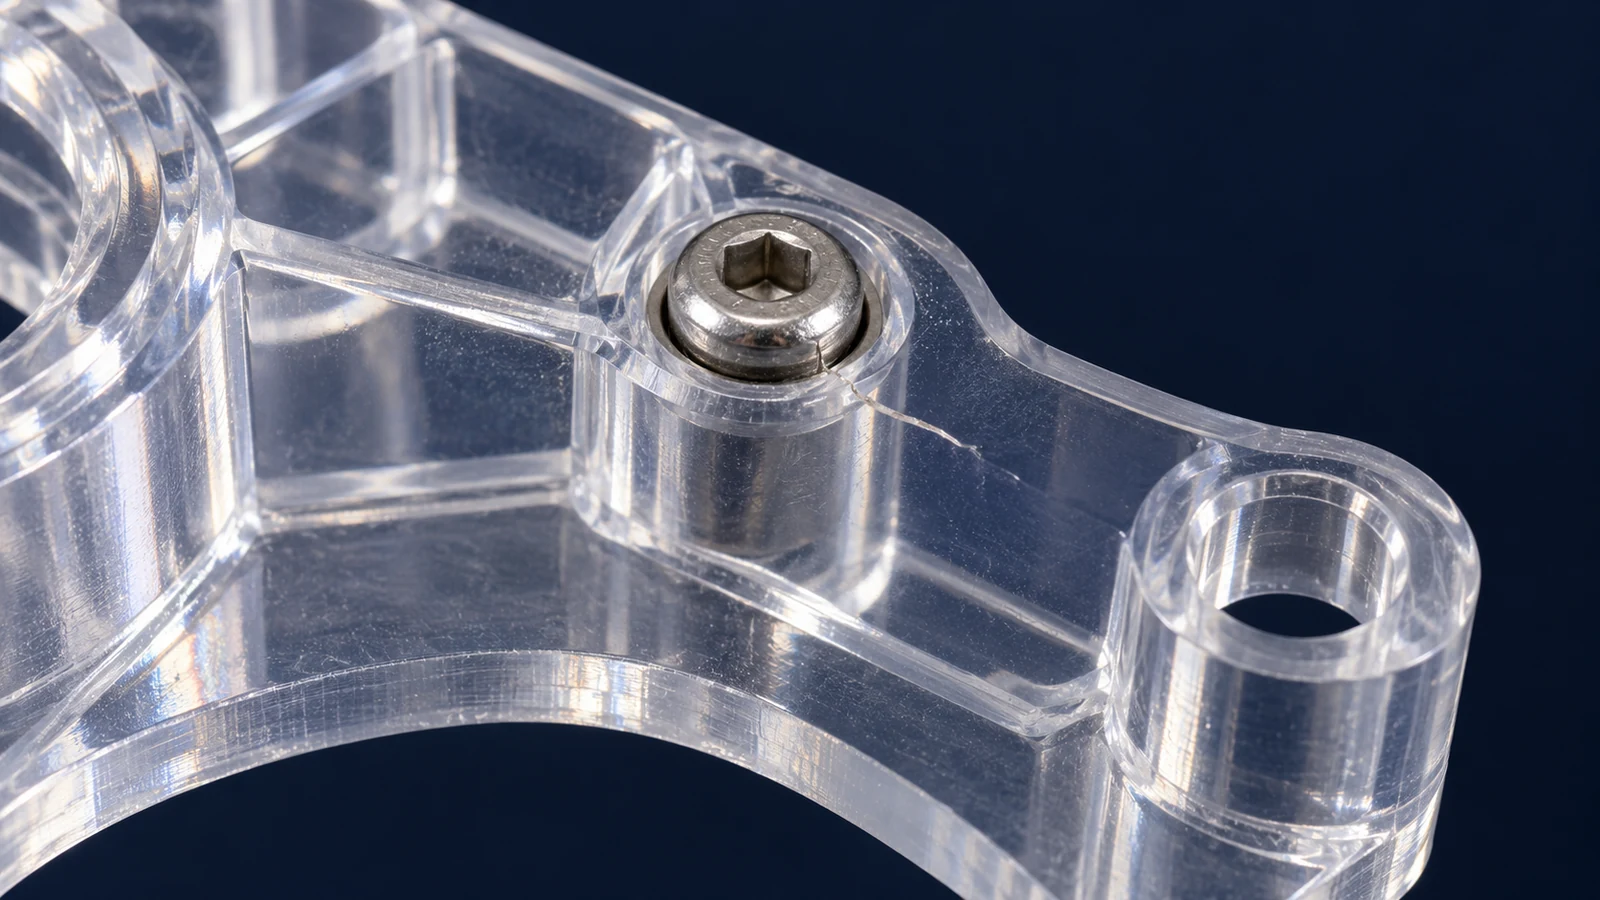
材料の変更が有効なのは、破損メカニズムを理解している場合のみです。ファスナー部分から亀裂が始まる場合、PMMAからポリカーボネートへの変更と同じくらい、形状や組立方法の変更が重要となることがあります。支持されていない加工に起因する光学歪みが生じる場合、より靭性の高いポリマーだけでは解決しない可能性があります。.
出荷前の検査を定義する
加工された透明部品では、検査は寸法だけにとどめるべきではありません。寸法をどこで測定するか、部品が自由状態か治具固定状態か、光学領域をどのように照明して観察するか、そして許容される傷、ヘイズ、欠け、エッジ欠陥の基準を明確にしてください。機能への影響や薬品曝露が重要となる場合は、試験条件と、適格性が素材、加工サンプル、組立品のいずれに適用されるかを定義してください。.
RFQには、CADモデル、図面リビジョン、既知であれば正確なポリマーグレード、厚さ、光学領域、荷重と環境、仕上げの期待値、数量、組立の詳細を記載してください。材料選定が未確定の場合は、部品が防ぐべき破損を特定し、その要件に対して代替案を検討するよう依頼してください。材料が安全性、嵌合、光学、化学的適合性を左右する場合に、一般的な「透明プラスチック」という指示は使用しないでください。.
ポリカーボネートとアクリルのFAQ
耐衝撃性にはポリカーボネートが常に優れた選択なのでしょうか?
耐衝撃性が求められる用途で検討されることが多いですが、グレード、厚さ、形状、支持方法、温度、試験条件によって適合性は決まります。.
アクリルは常に透明度が高いのでしょうか?
アクリルは光学的外観のために選ばれることが多いですが、最終的な見え方はグレード、素材品質、加工、応力、研磨、検査条件にも依存します。.
どちらの材料もCNC加工できますか?
どちらも加工可能ですが、ツールパス、支持方法、熱、エッジ処理、および要求される表面状態は、選択したグレードと部品形状に適したものでなければなりません。.