
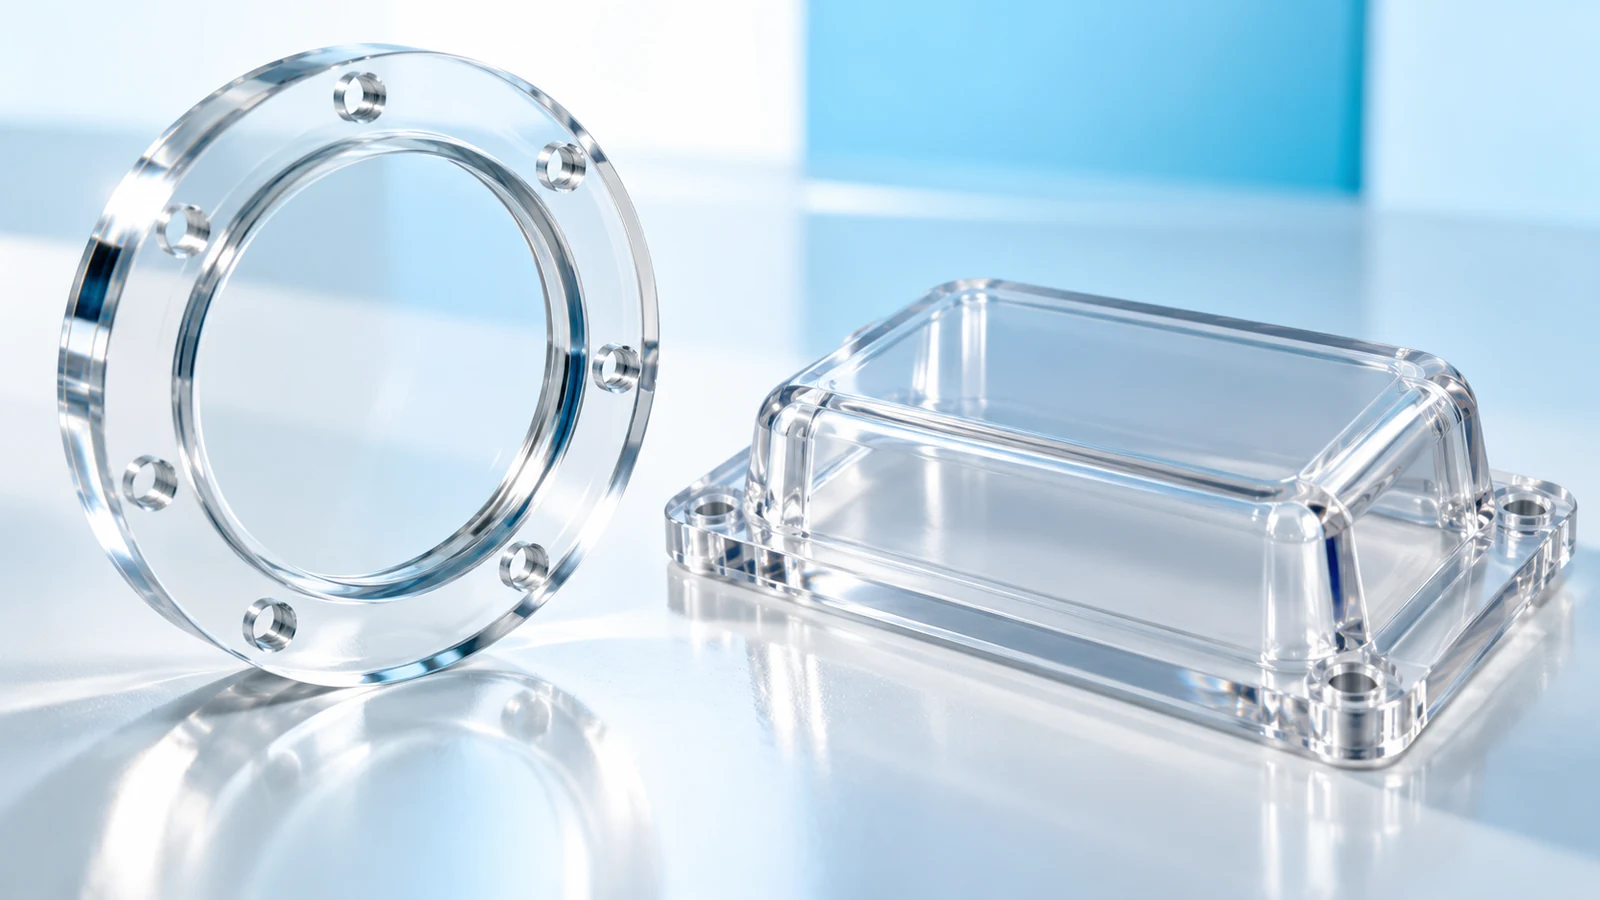
Defina os requisitos de visualização e impacto
Comece separando “transparente” em requisitos mensuráveis. A peça é uma proteção de segurança, uma janela de visualização, um guia de luz, uma cobertura estética ou um painel estrutural? Precisa de visão clara por toda a sua área, ou a aparência próxima a uma borda é suficiente? O impacto é um modo de falha plausível, e qual objeto, direção e temperatura descrevem esse risco?
Em seguida, especifique o ambiente operacional: faixa de temperatura, agentes de limpeza, exposição a UV, umidade, pré-carga de fixadores e contato com vedações ou adesivos. Um plástico que parece adequado em uma ficha técnica pode apresentar craquelamento ou trincas após usinagem, limpeza ou montagem se o grau e o processo não forem compatíveis com a condição real.
Uma comparação para peças usinadas
| Preocupação de projeto | Policarbonato | Acrílico / PMMA | O que incluir no requisito |
|---|---|---|---|
| Resistência ao impacto | Frequentemente o primeiro candidato quando a tenacidade ao impacto é um requisito importante | Pode ser mais vulnerável a impacto ou trincas relacionadas a entalhes, dependendo do grau e da geometria | Definir condição de impacto, temperatura, espessura, suporte e evidência de aceitação |
| Aparência óptica | Pode ser transparente, mas o grau, a superfície, a tensão e a usinagem afetam a visão | Frequentemente escolhido onde a clareza óptica e a aparência polida são prioridades | Especificar zona óptica, limites de névoa/distorção, se necessário, ângulo de visão e defeitos de superfície |
| Bordas usinadas | Marcas de ferramenta, rebarbas, tensão e acabamento podem afetar a montagem e a aparência | A qualidade da borda e a tensão podem afetar a clareza e o risco de trincas | Identificar condição da borda, quebra de borda, polimento e áreas que devem permanecer intocadas |
| Exposição química | A compatibilidade depende do grau da resina, tensão, exposição e produto químico | A compatibilidade também depende do grau, tensão, agente de limpeza e duração da exposição | Nomear o produto de limpeza real, concentração, temperatura e tempo de contato |
| Montagem | Fixadores e carga de aperto podem criar tensão local | Furos, escareados e ajustes apertados podem se tornar iniciadores de trincas | Definir a geometria do furo, arruela/suporte, método de torque e folgas |
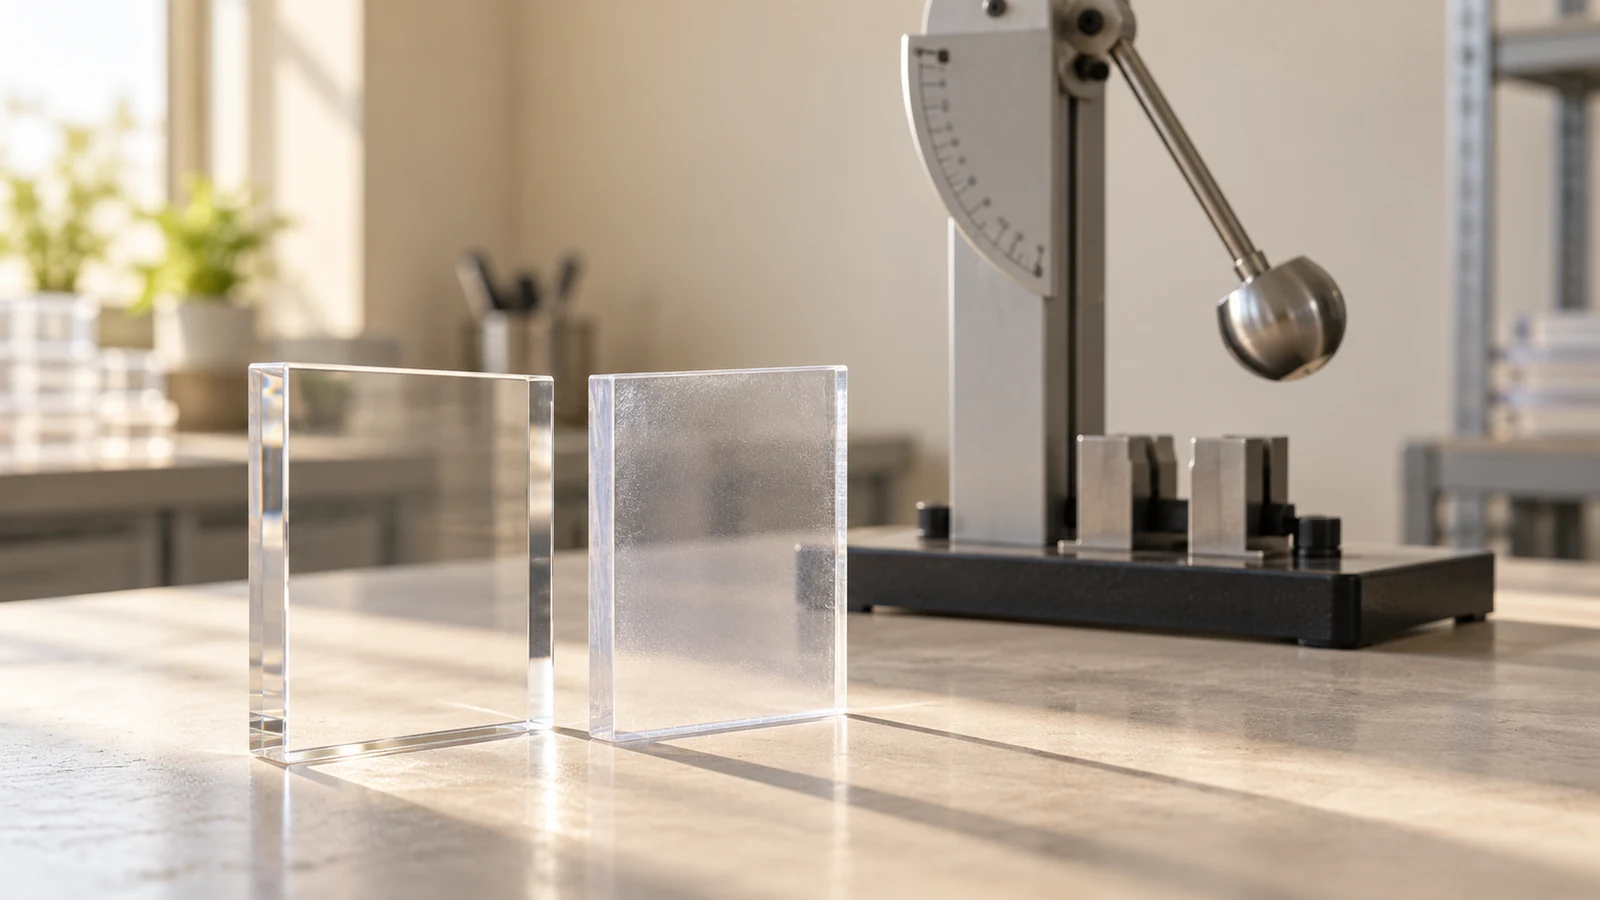
Esta comparação não é uma certificação de propriedades específica por grau. “Policarbonato” e “acrílico” abrangem graus e formas de estoque que podem diferir em comportamento óptico, químico, térmico e mecânico. Confirme os dados de grau do fornecedor de estoque selecionado e qualquer rastreabilidade exigida. Os guias separados do site guia de usinagem de policarbonato quanto a guia de usinagem de PMMA abordam preocupações de fabricação específicas do material; esta comparação concentra-se na escolha entre os dois para um componente usinado.
Proteja a zona óptica durante a usinagem
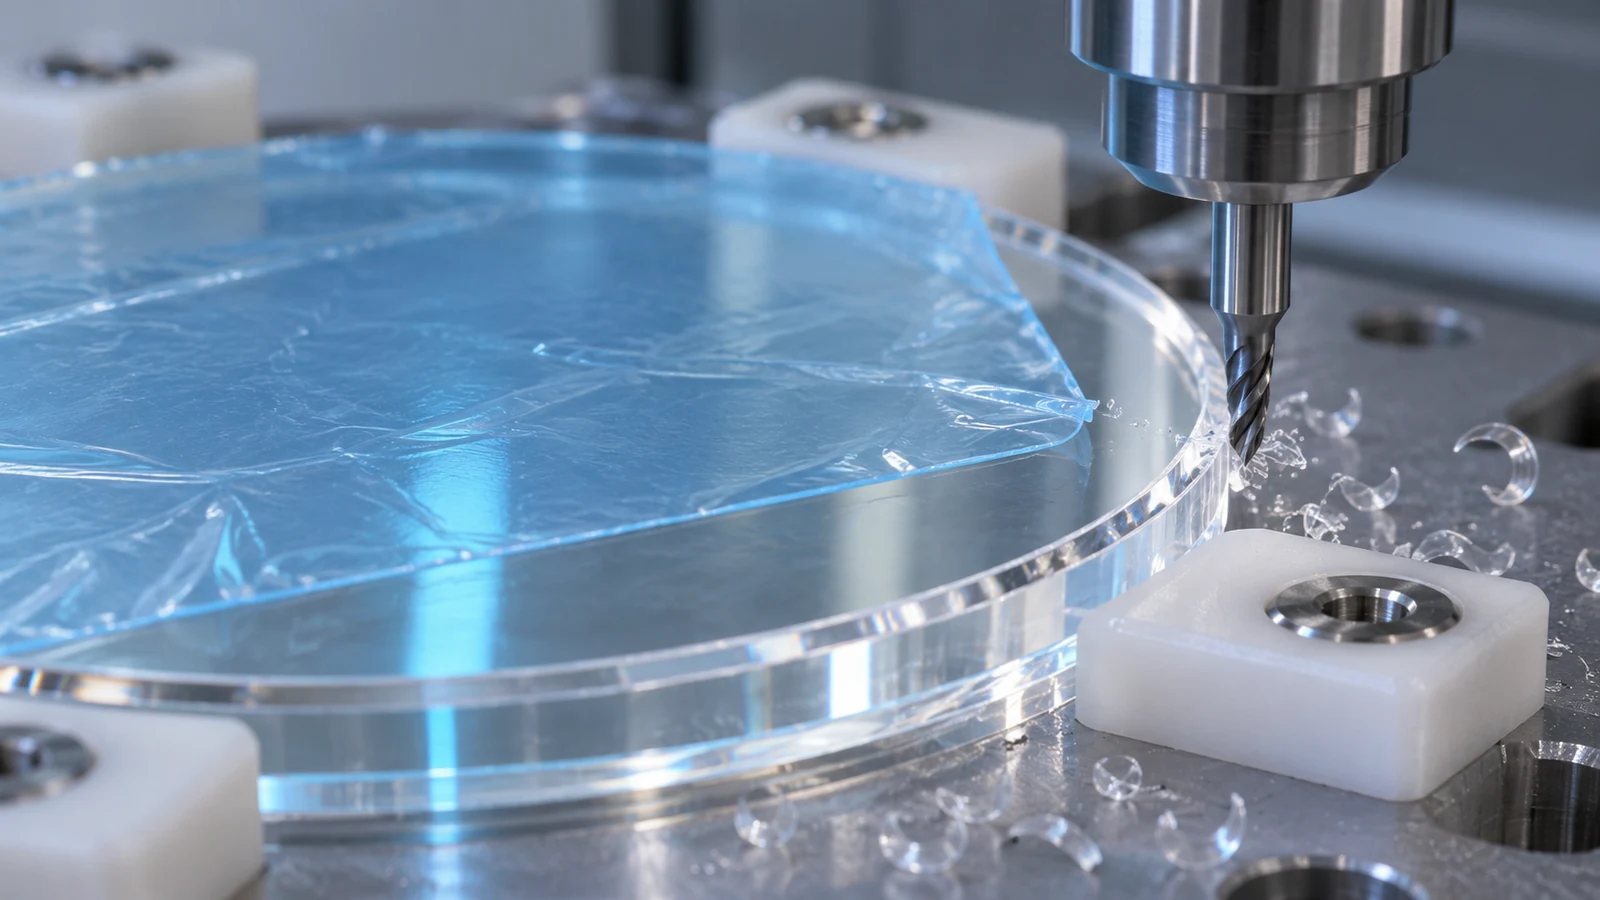
Uma peça transparente pode atender às suas dimensões externas e ainda assim falhar em seu propósito se a área de visualização estiver riscada, turva, distorcida ou sob tensão residual. Identifique a zona óptica no desenho. Mantenha almofadas de fixação, entrada de ferramenta, rebarbação e manuseio de filme protetor longe dessa zona quando o projeto permitir. Se toda a superfície for funcional, declare isso em vez de presumir que o fornecedor o inferirá pela aparência da peça.
A geometria afeta como cada material se comporta em uma rota CNC. Painéis finos podem vibrar ou empenar quando sem suporte. Cavidades profundas, raios pequenos e bosses locais podem concentrar tensão ou gerar calor durante o corte. Um polimento cosmético final pode melhorar a aparência, mas pode alterar as dimensões das bordas ou remover material; deve ser especificado como uma etapa do processo com um plano de inspeção final.
A montagem frequentemente cria a falha que a usinagem não criou. Um parafuso escareado, um ajuste por pressão apertado ou uma carga de fixação irregular podem colocar uma peça transparente em tração. Para qualquer polímero, revise a distância do furo à borda, a área de suporte, a compressão da junta, a expansão térmica e o estado de serviço esperado. Não use um ajuste folgado à temperatura ambiente como prova de que a peça montada permanecerá livre de tensões em operação.
Onde a escolha errada se manifesta
- Trincas a partir de um fixador: investigue o acabamento do furo, a distância à borda, a carga de fixação, a concentração de tensão e se o grau do material é adequado à montagem.
- Visão turva ou distorcida: separe danos superficiais de tensão interna, marcas de ferramenta, variação de polimento e o método de aceitação óptica.
- Fissuração após limpeza: teste o produto químico de limpeza real no grau selecionado sob a exposição esperada e condição tensionada.
- Empenamento do painel ou deriva de ajuste: revise a espessura, o suporte, a estratégia de datums, a temperatura e como a peça é medida após a usinagem.
- Lascamento de bordas ou rebarbas: especifique a condição da borda e inspecione a interface de acoplamento, não apenas a face visível.
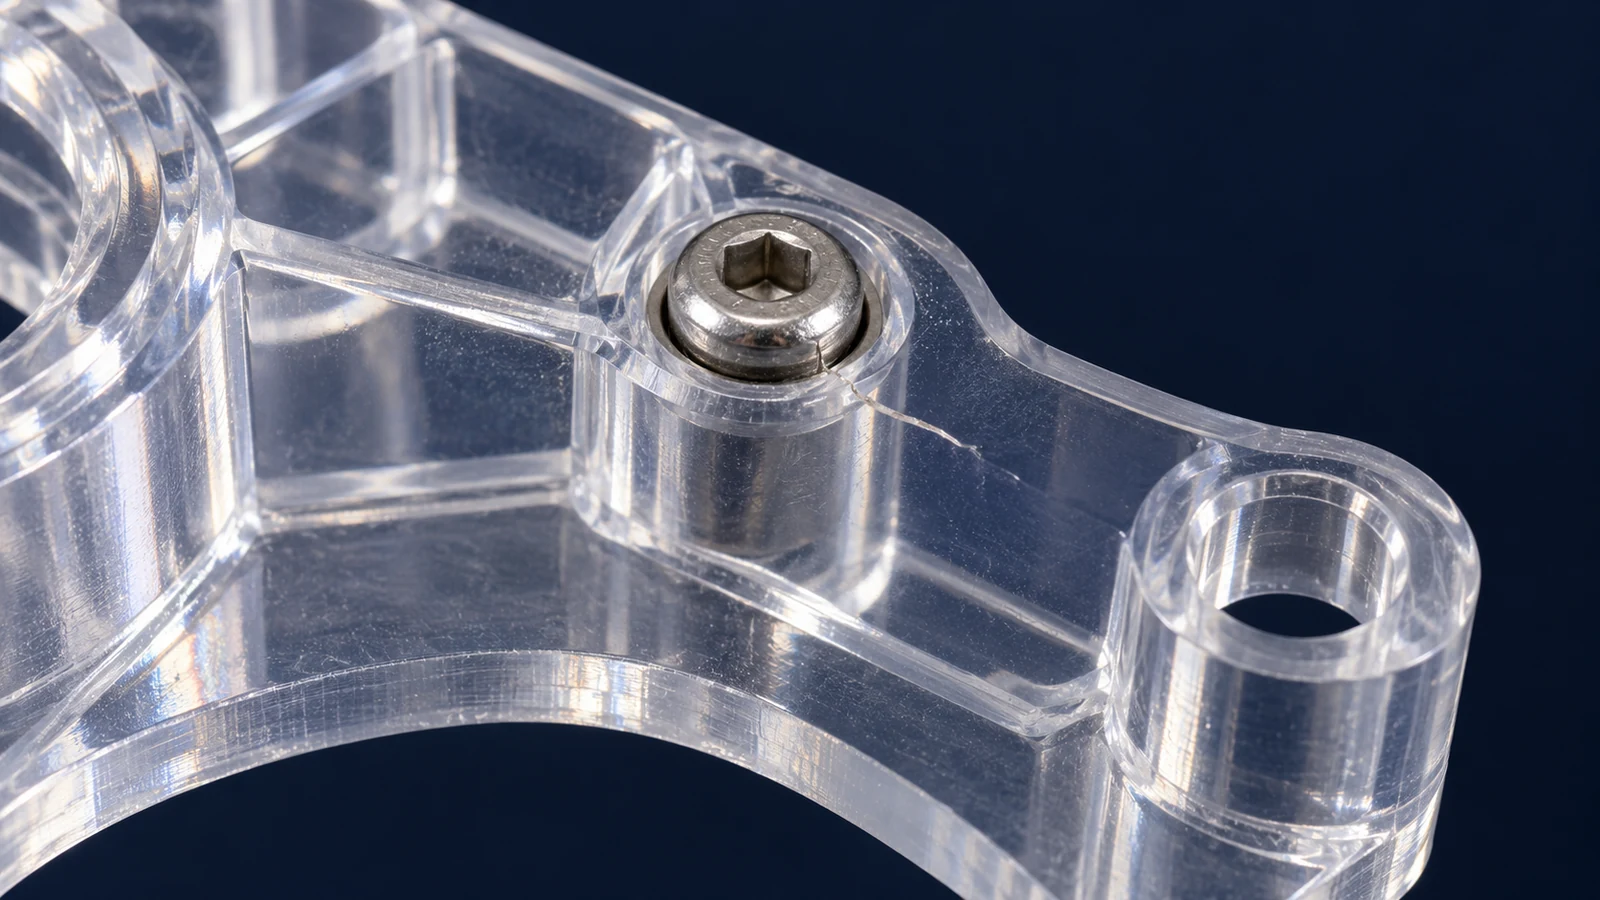
Mudar o material pode ajudar apenas se o mecanismo de falha for compreendido. Se a fissuração começar em um fixador, uma mudança de geometria ou de montagem pode ser tão importante quanto trocar o PMMA por policarbonato. Se a distorção óptica surgir de usinagem sem suporte, um polímero mais resistente sozinho pode não resolver.
Defina a inspeção antes da liberação
Para uma peça transparente usinada, a inspeção deve abranger mais do que dimensões. Especifique onde as dimensões são medidas, se a peça está em estado livre ou fixada, como as áreas ópticas são iluminadas e visualizadas, e o que constitui um risco, névoa, lascamento ou defeito de borda aceitável. Se o impacto funcional ou a exposição química forem relevantes, defina a condição de teste e se a qualificação se aplica ao material bruto, a uma amostra usinada ou à peça montada.
Para a RFQ, forneça o modelo CAD, a revisão do desenho, o grau exato do polímero se conhecido, a espessura, as zonas ópticas, a carga e o ambiente, as expectativas de acabamento, a quantidade e os detalhes de montagem. Se a escolha do material permanecer em aberto, identifique a falha que a peça deve evitar e solicite que alternativas sejam avaliadas em relação a esse requisito. Não use uma indicação genérica de “plástico transparente” quando o material controla segurança, ajuste, óptica ou compatibilidade química.
Perguntas frequentes sobre policarbonato e acrílico
O policarbonato é sempre a melhor escolha para impacto?
Ele é frequentemente considerado para aplicações resistentes ao impacto, mas o grau, a espessura, a geometria, o suporte, a temperatura e a condição de teste ainda determinam a adequação.
O acrílico é sempre mais transparente?
O acrílico é frequentemente selecionado pela aparência óptica, mas a visão final também depende do grau, da qualidade do material bruto, da usinagem, da tensão, do polimento e das condições de inspeção.
Qualquer um dos materiais pode ser usinado em CNC?
Ambos podem ser usinados, mas a trajetória da ferramenta, o suporte, o calor, o tratamento das bordas e a condição superficial exigida devem ser apropriados ao grau escolhido e à geometria da peça.