
Nommer les exigences de visibilité et d'impact
Commencez par décomposer “ transparent ” en exigences mesurables. La pièce est-elle un protecteur de sécurité, une fenêtre d'observation, un guide de lumière, un capot esthétique ou un panneau structurel ? Doit-elle offrir une vue claire sur toute sa surface, ou l'aspect près d'un bord suffit-il ? L'impact est-il un mode de défaillance crédible, et quel objet, quelle direction et quelle température décrivent ce risque ?
Spécifiez ensuite l'environnement d'exploitation : plage de température, agents de nettoyage, exposition aux UV, humidité, précharge des fixations et contact avec joints ou adhésifs. Un plastique qui semble adapté sur une fiche technique peut se fissurer ou craquer après usinage, nettoyage ou assemblage si la nuance et le procédé ne sont pas compatibles avec les conditions réelles.
Une comparaison pour les pièces usinées
| Préoccupation de conception | Polycarbonate | Acrylique / PMMA | À indiquer dans l'exigence |
|---|---|---|---|
| Résistance aux chocs | Souvent le premier candidat lorsque la ténacité à l'impact est une exigence majeure | Peut être plus vulnérable aux impacts ou aux fissures liées aux entailles selon la nuance et la géométrie | Définir la condition d'impact, la température, l'épaisseur, le support et les preuves d'acceptation |
| Aspect optique | Peut être transparent, mais la nuance, la surface, les contraintes et l'usinage influencent la vue | Souvent choisi lorsque la clarté optique et un aspect poli sont prioritaires | Spécifier la zone optique, les limites de voile/distorsion si nécessaire, l'angle de vision et les défauts de surface |
| Bords usinés | Les marques d'outil, les bavures, les contraintes et l'état de surface peuvent affecter l'assemblage et l'apparence | La qualité des bords et les contraintes peuvent affecter la clarté et le risque de fissuration | Identifier l'état des bords, le chanfrein, le polissage et les zones qui doivent rester intactes |
| Exposition chimique | La compatibilité dépend de la nuance de résine, des contraintes, de l'exposition et du produit chimique | La compatibilité dépend également de la nuance, des contraintes, de l'agent de nettoyage et de la durée d'exposition | Nommer le nettoyant réel, la concentration, la température et le temps de contact |
| Assemblage | Les fixations et la charge de serrage peuvent créer des contraintes locales | Les trous, les fraisures et les ajustements serrés peuvent devenir des amorces de fissures | Définir la géométrie des trous, la rondelle/support, la méthode de serrage et les jeux |
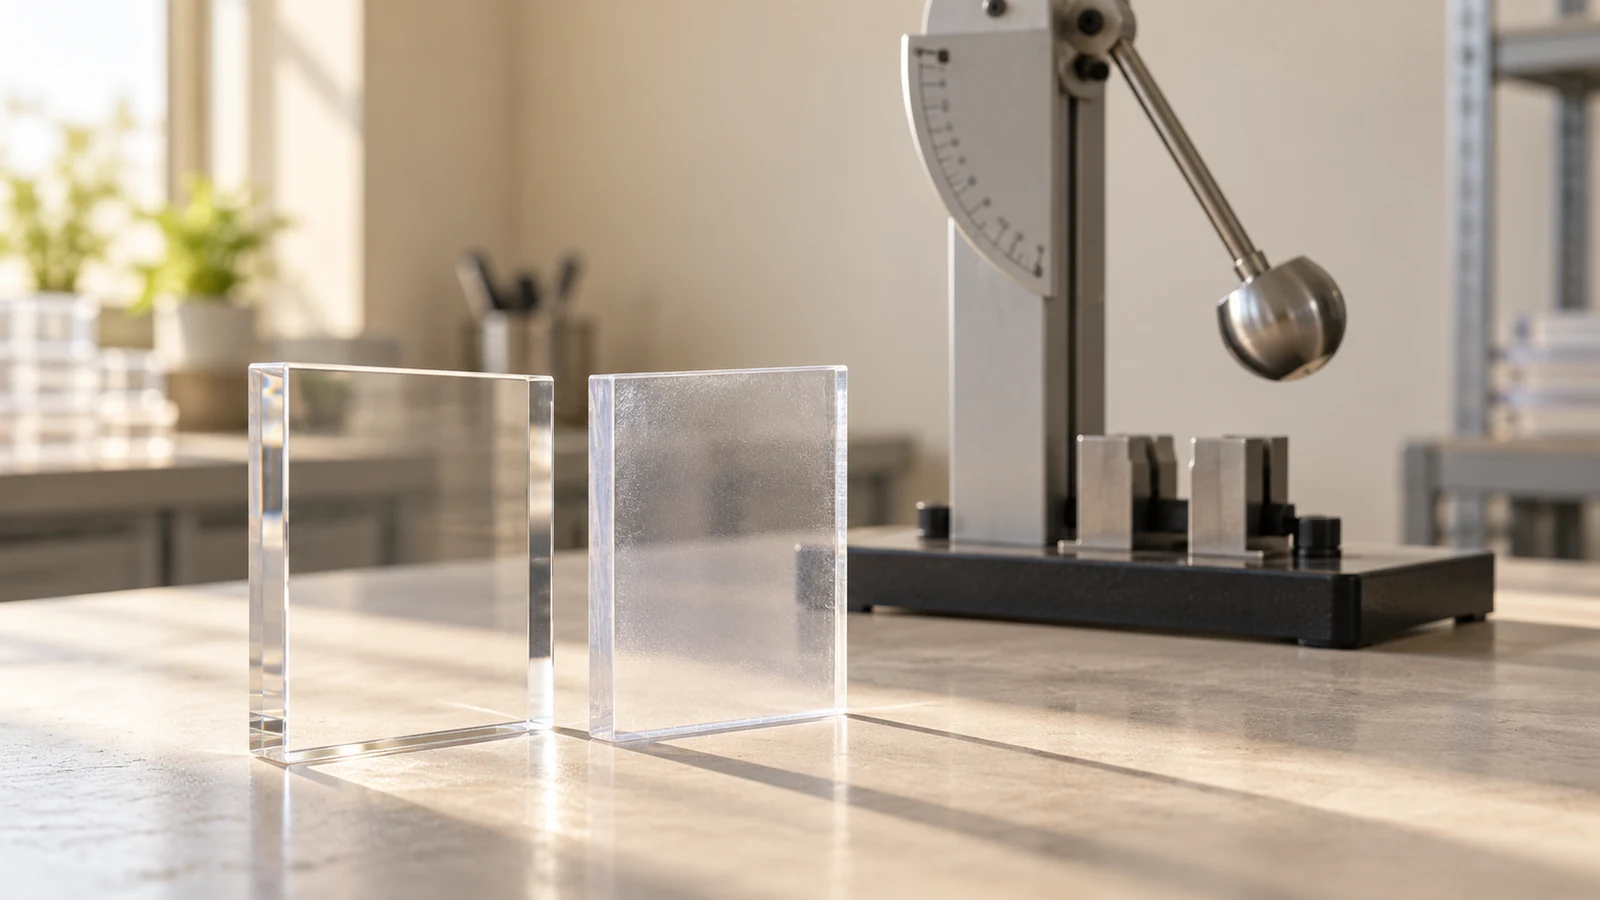
Cette comparaison ne constitue pas une certification de propriétés propre à une nuance. “ Polycarbonate ” et “ acrylique ” couvrent chacun des nuances et des formes de stock qui peuvent différer en comportement optique, chimique, thermique et mécanique. Confirmer les données de nuance du fournisseur de stock sélectionné et toute traçabilité requise. Les guides distincts du site guide d'usinage du polycarbonate et guide d'usinage du PMMA traitent des préoccupations de fabrication propres à chaque matériau ; cette comparaison se concentre sur le choix entre les deux pour une pièce usinée.
Protéger la zone optique pendant l'usinage
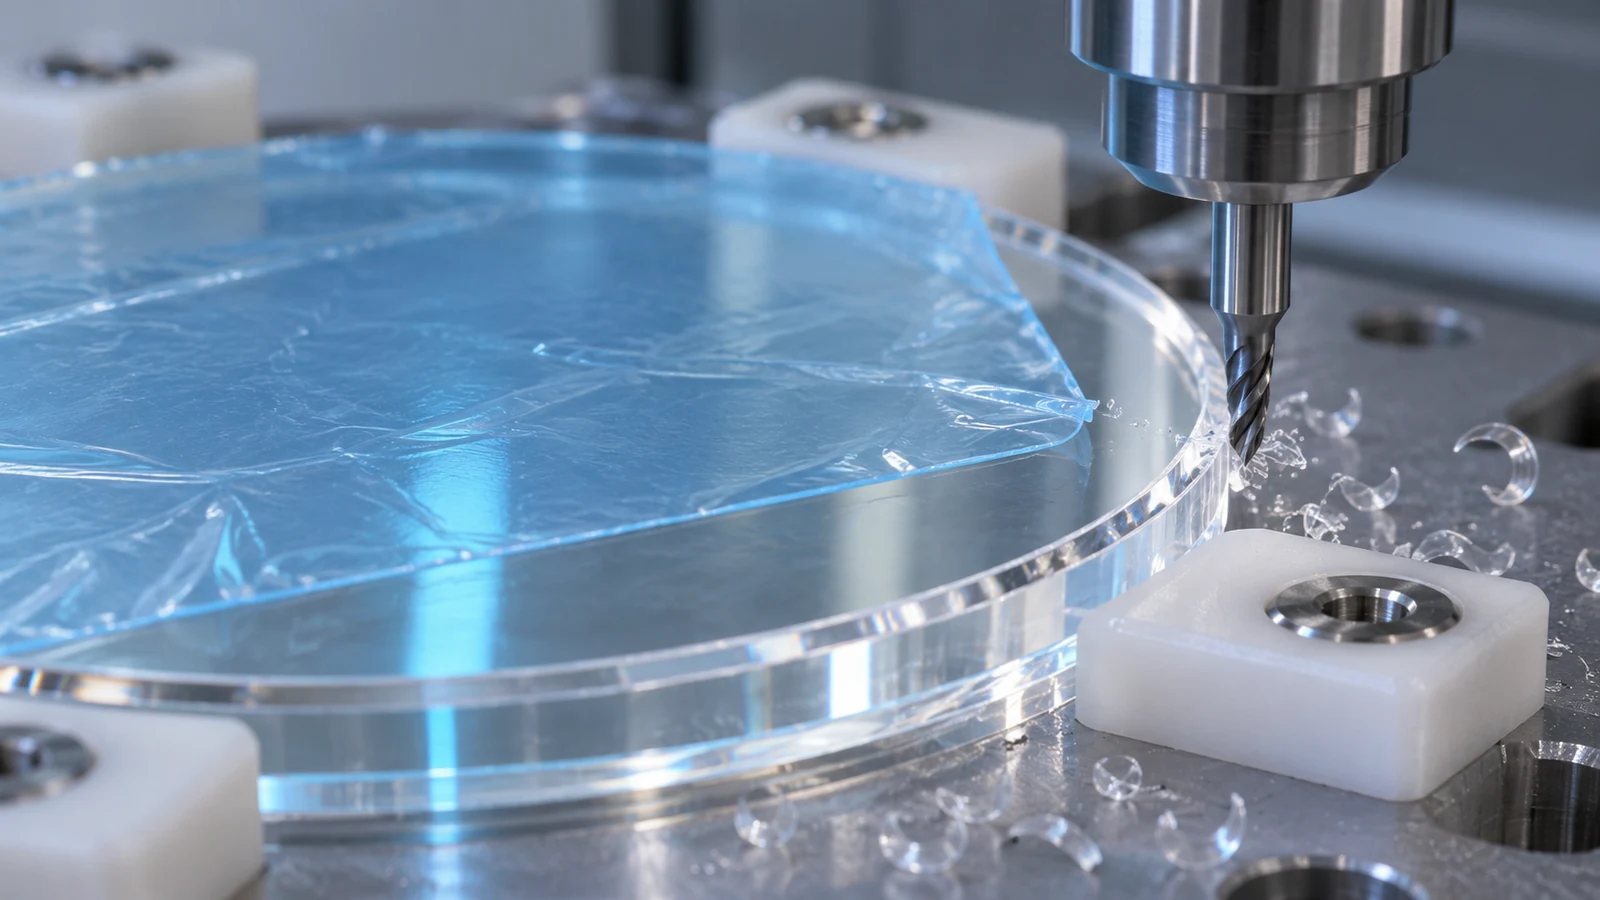
Une pièce transparente peut respecter ses dimensions extérieures et néanmoins manquer sa fonction si la zone de vision est rayée, trouble, déformée ou sous contrainte résiduelle. Identifier la zone optique sur le plan. Maintenir les patins de serrage, l'entrée d'outil, l'ébavurage et la manipulation du film protecteur à l'écart de cette zone lorsque la conception le permet. Si toute la surface est fonctionnelle, le préciser plutôt que de supposer que le fournisseur le déduira de l'apparence de la pièce.
La géométrie influence le comportement de chaque matériau lors d'une opération CNC. Les panneaux minces peuvent vibrer ou fléchir lorsqu'ils ne sont pas soutenus. Les poches profondes, les petits rayons et les bossages locaux peuvent concentrer les contraintes ou générer de la chaleur pendant la coupe. Un polissage cosmétique final peut améliorer l'apparence mais peut modifier les dimensions des bords ou enlever de la matière ; il doit être spécifié comme une étape de process avec un plan d'inspection final.
L'assemblage crée souvent la défaillance que l'usinage n'a pas causée. Une vis à tête fraisée, un ajustement serré ou une charge de serrage inégale peuvent mettre une pièce transparente en tension. Pour l'un ou l'autre polymère, examiner la distance trou-bord, la surface d'appui, la compression du joint, la dilatation thermique et l'état de service attendu. Ne pas utiliser un ajustement libre à température ambiante comme preuve que la pièce assemblée restera sans contrainte en fonctionnement.
Où se manifeste le mauvais choix
- Fissures dues à une fixation : examiner l'état de finition du trou, la distance au bord, la charge de serrage, la concentration de contraintes et l'adéquation de la nuance du matériau à l'assemblage.
- Vision trouble ou déformée : distinguer les dommages de surface de la contrainte interne, des marques d'outil, des variations de polissage et de la méthode d'acceptation optique.
- Fissuration après nettoyage : tester le produit chimique de nettoyage réel sur la nuance sélectionnée dans les conditions d'exposition et de contrainte attendues.
- Déformation du panneau ou dérive de l'ajustement : vérifier l'épaisseur, le support, la stratégie de référence, la température et la manière dont la pièce est mesurée après usinage.
- Éclats ou bavures sur les bords : préciser l'état des bords et inspecter l'interface d'assemblage, pas seulement la face visible.
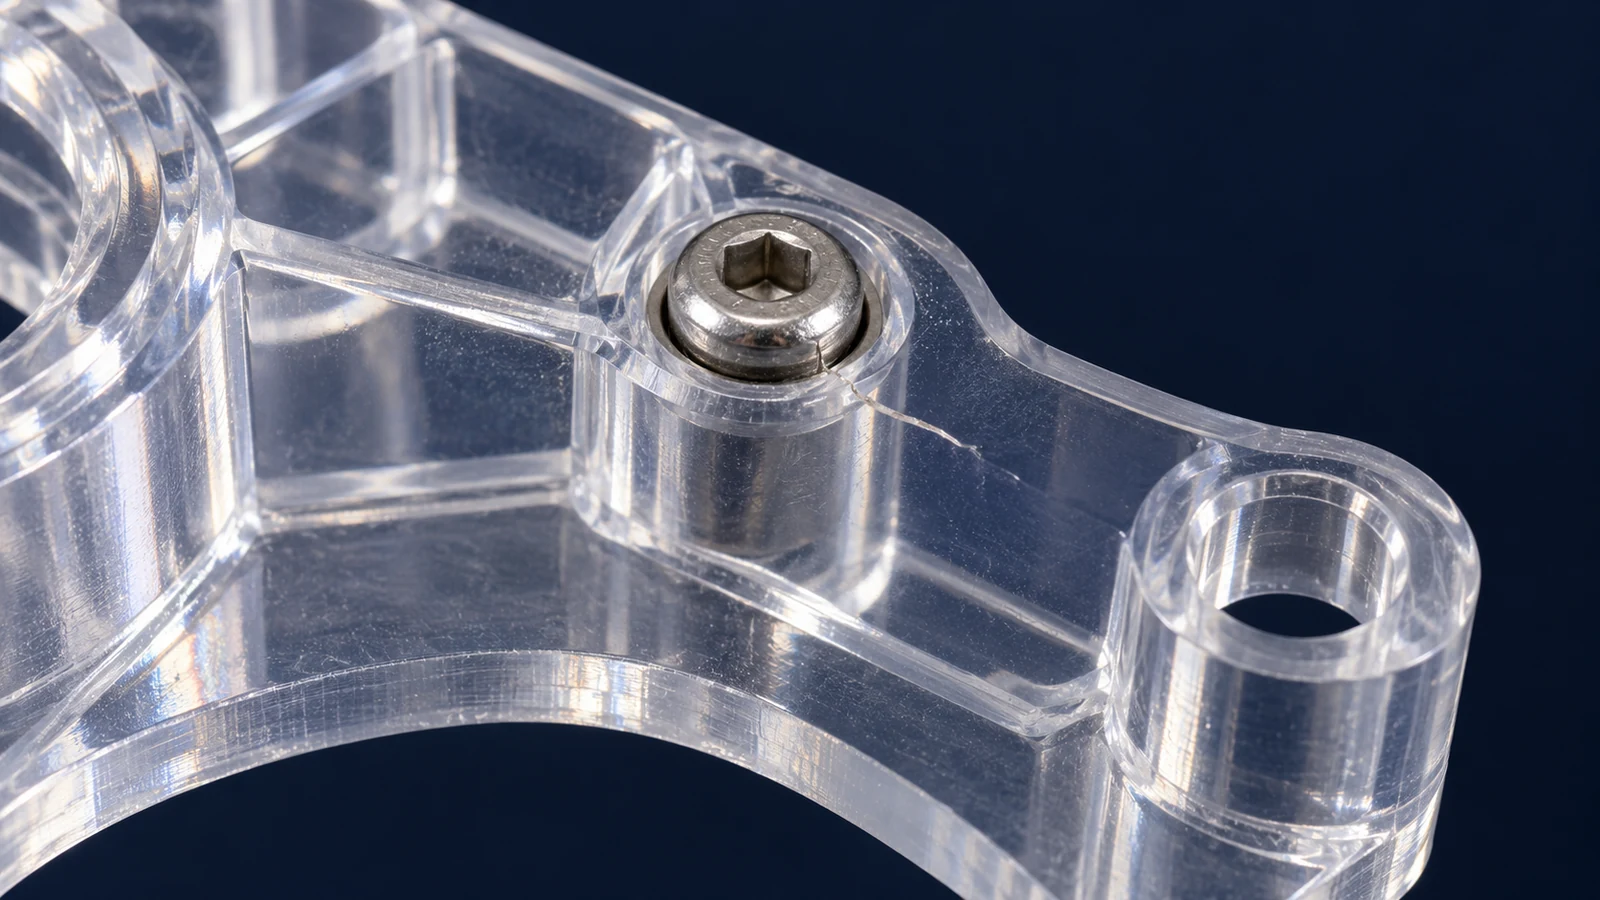
Changer de matériau peut aider uniquement si le mécanisme de défaillance est compris. Si une fissuration débute au niveau d'une fixation, une modification de la géométrie ou de l'assemblage peut être aussi importante que de passer du PMMA au polycarbonate. Si une distorsion optique provient d'un usinage non supporté, un polymère plus résistant ne suffira pas à la résoudre.
Définir le contrôle avant libération
Pour une pièce transparente usinée, l'inspection doit couvrir plus que les dimensions. Préciser où les dimensions sont mesurées, si la pièce est à l'état libre ou maintenue en montage, comment les zones optiques sont éclairées et observées, et ce qui constitue une rayure, un voile, un éclat ou un défaut de bord acceptable. Si l'impact fonctionnel ou l'exposition chimique importent, définir la condition d'essai et si la qualification s'applique au brut, à un échantillon usiné ou à la pièce assemblée.
Pour la demande de devis, fournir le modèle CAO, l'indice de révision du plan, la nuance exacte de polymère si connue, l'épaisseur, les zones optiques, les charges et l'environnement, les attentes de finition, la quantité et les détails d'assemblage. Si le choix du matériau reste ouvert, identifier la défaillance que la pièce doit prévenir et demander que des alternatives soient examinées au regard de cette exigence. Ne pas utiliser la mention générique “ plastique transparent ” lorsque le matériau conditionne la sécurité, l'ajustement, l'optique ou la compatibilité chimique.
FAQ sur le polycarbonate et l'acrylique
Le polycarbonate est-il toujours le meilleur choix pour l'impact ?
Il est souvent envisagé pour les applications résistantes aux chocs, mais la nuance, l'épaisseur, la géométrie, le support, la température et la condition d'essai déterminent toujours l'adéquation.
L'acrylique est-il toujours plus transparent ?
L'acrylique est fréquemment choisi pour l'aspect optique, mais la vue finale dépend aussi de la nuance, de la qualité du brut, de l'usinage, des contraintes, du polissage et des conditions d'inspection.
Les deux matériaux peuvent-ils être usinés par CNC ?
Les deux peuvent être usinés, mais la trajectoire d'outil, le support, la chaleur, le traitement des bords et l'état de surface requis doivent être adaptés à la nuance choisie et à la géométrie de la pièce.