
Sicht- und Schlaganforderungen benennen
Beginnen Sie damit, “transparent” in messbare Anforderungen zu unterteilen. Ist das Teil eine Schutzabdeckung, ein Sichtfenster, ein Lichtleiter, eine dekorative Abdeckung oder eine Strukturplatte? Muss es über seine gesamte Fläche eine klare Sicht bieten, oder reicht die Erscheinung nahe einer Kante? Ist Schlag ein realistischer Versagensmodus, und welches Objekt, welche Richtung und welche Temperatur beschreiben dieses Risiko?
Legen Sie als Nächstes die Betriebsumgebung fest: Temperaturbereich, Reinigungsmittel, UV-Exposition, Feuchtigkeit, Vorspannung der Befestigungselemente und Kontakt mit Dichtungen oder Klebstoffen. Ein Kunststoff, der auf einem Datenblatt geeignet erscheint, kann nach der Bearbeitung, Reinigung oder Montage Spannungsrisse bilden oder brechen, wenn Sorte und Prozess nicht mit der tatsächlichen Bedingung kompatibel sind.
Ein Vergleich für bearbeitete Teile
| Konstruktionsaspekt | Polycarbonat | Acryl / PMMA | Was in die Anforderung aufzunehmen ist |
|---|---|---|---|
| Schlagfestigkeit | Oft der erste Kandidat, wenn Schlagzähigkeit eine wesentliche Anforderung ist | Kann je nach Sorte und Geometrie anfälliger für Stoß- oder Kerbrisse sein | Stoßbedingung, Temperatur, Dicke, Auflage und Abnahmekriterien festlegen |
| Optisches Erscheinungsbild | Kann klar sein, aber Sorte, Oberfläche, Spannung und Bearbeitung beeinflussen die Sicht | Wird oft gewählt, wenn optische Klarheit und poliertes Erscheinungsbild Priorität haben | Optische Zone, Trübungs-/Verzerrungsgrenzen bei Bedarf, Blickwinkel und Oberflächenfehler angeben |
| Bearbeitete Kanten | Werkzeugspuren, Grate, Spannung und Oberflächengüte können Montage und Erscheinungsbild beeinflussen | Kantenqualität und Spannung können Klarheit und Rissrisiko beeinflussen | Kantenzustand, Kantenbruch, Politur und Bereiche, die unberührt bleiben müssen, festlegen |
| Chemische Exposition | Kompatibilität hängt von Harzsorte, Spannung, Exposition und Chemikalie ab | Kompatibilität hängt auch von Sorte, Spannung, Reinigungsmittel und Einwirkdauer ab | Das tatsächliche Reinigungsmittel, Konzentration, Temperatur und Kontaktzeit benennen |
| Montage | Befestigungselemente und Klemmkraft können lokale Spannung erzeugen | Bohrungen, Senkungen und enge Passungen können zu Rissauslösern werden | Lochgeometrie, Unterlegscheibe/Auflage, Anzugsmethode und Freiräume festlegen |
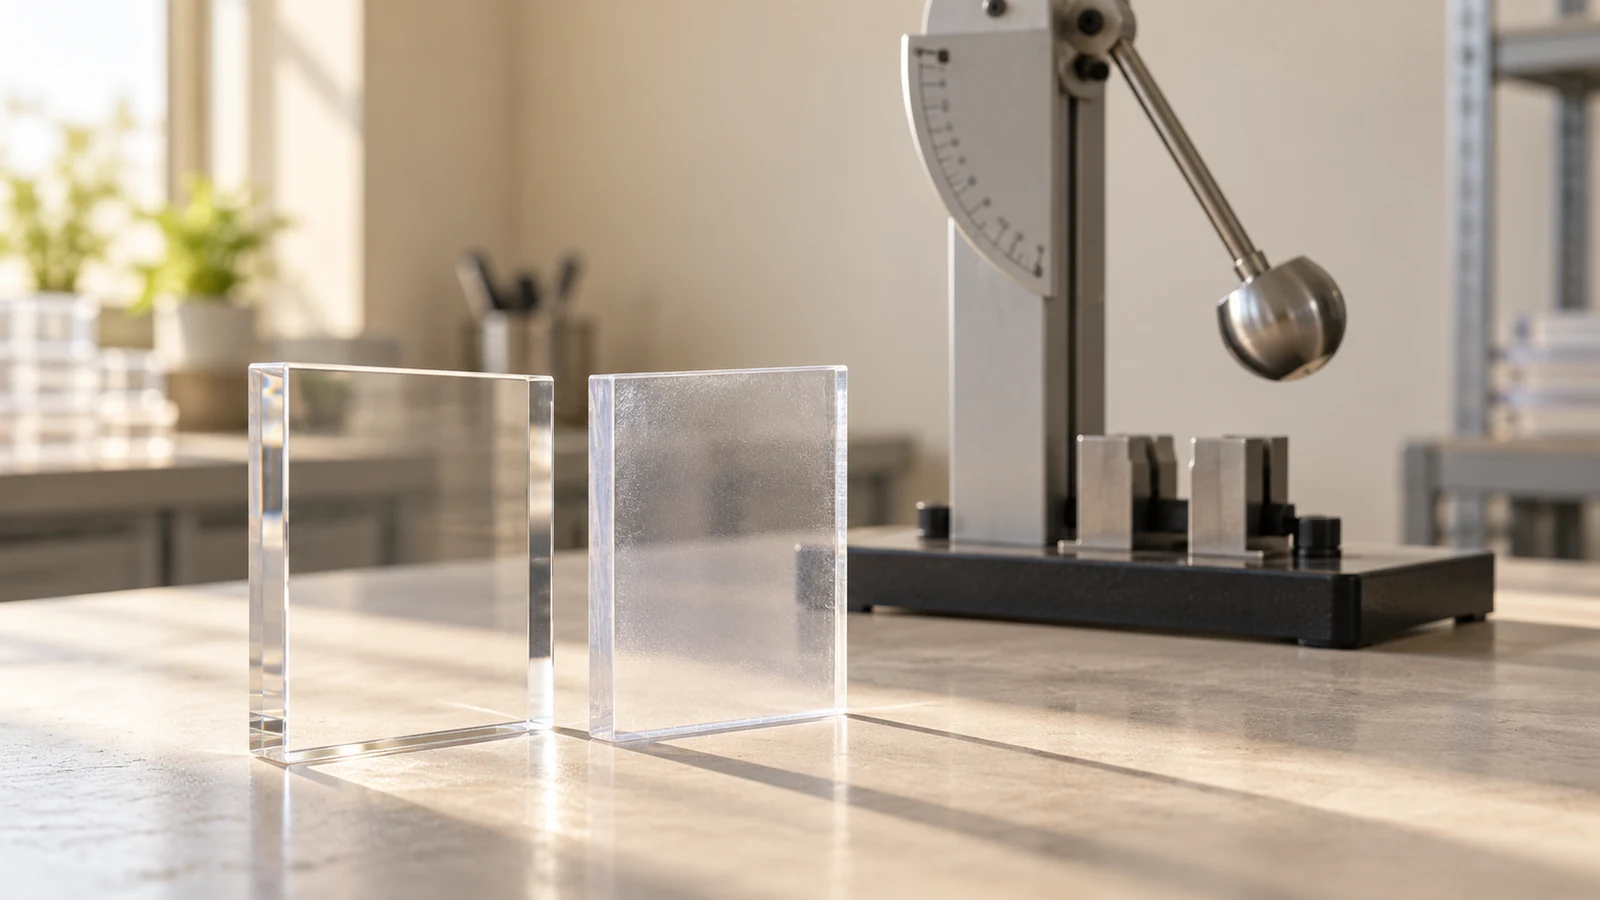
Dieser Vergleich ist keine sortenspezifische Eigenschaftszertifizierung. “Polycarbonat” und “Acryl” umfassen jeweils Sorten und Halbzeugformen, die sich in optischem, chemischem, thermischem und mechanischem Verhalten unterscheiden können. Bestätigen Sie die Sortendaten des ausgewählten Halbzeuglieferanten und jede erforderliche Rückverfolgbarkeit. Die separaten Leitfaden zur Polycarbonat-Bearbeitung und PMMA-Bearbeitungsleitfaden der Website behandeln materialspezifische Fertigungsbelange; dieser Vergleich konzentriert sich auf die Auswahl zwischen beiden für ein spanend gefertigtes Bauteil.
Die optische Zone während der Bearbeitung schützen
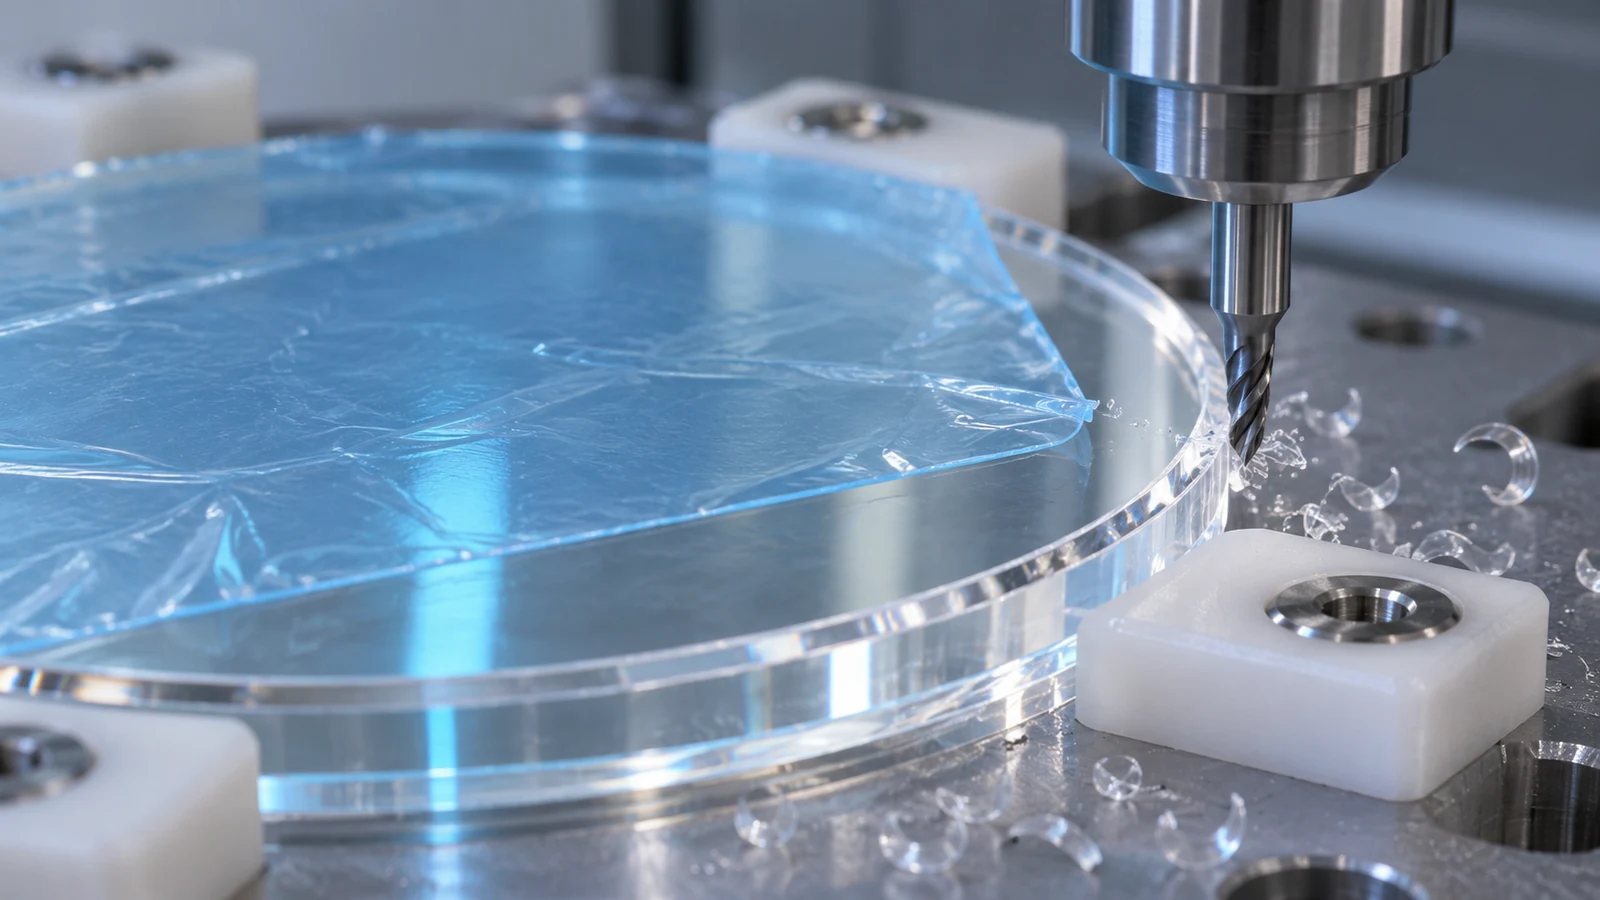
Ein transparentes Bauteil kann seine Außenmaße einhalten und dennoch seinen Zweck verfehlen, wenn der Sichtbereich zerkratzt, trüb, verzerrt oder unter Eigenspannung ist. Kennzeichnen Sie die optische Zone auf der Zeichnung. Halten Sie Spannauflagen, Werkzeugeintritt, Entgraten und Handhabung der Schutzfolie von dieser Zone fern, wenn es das Design zulässt. Ist die gesamte Oberfläche funktional, geben Sie dies an, statt anzunehmen, der Lieferant leite es aus dem Aussehen des Bauteils ab.
Die Geometrie beeinflusst, wie sich jedes Material in einer CNC-Bearbeitung verhält. Dünne Platten können schwingen oder sich durchbiegen, wenn sie nicht unterstützt werden. Tiefe Taschen, kleine Radien und lokale Aufsätze können Spannungen konzentrieren oder beim Schneiden Wärme erzeugen. Ein abschließendes kosmetisches Polieren kann das Aussehen verbessern, aber Kantenmaße verändern oder Material abtragen; es sollte als Prozessschritt mit einem abschließenden Prüfplan spezifiziert werden.
Die Montage verursacht oft den Ausfall, den die Bearbeitung nicht verursacht hat. Eine Senkkopfschraube, eine enge Presspassung oder eine ungleichmäßige Klemmkraft können ein transparentes Bauteil unter Zug setzen. Prüfen Sie für beide Polymere den Abstand von Loch zu Kante, die Auflagefläche, die Dichtungsverpressung, die Wärmeausdehnung und den erwarteten Betriebszustand. Verwenden Sie eine lockere Passung bei Raumtemperatur nicht als Beweis dafür, dass das montierte Bauteil im Betrieb spannungsfrei bleibt.
Wo die falsche Wahl sichtbar wird
- Risse durch ein Befestigungselement: Lochbeschaffenheit, Randabstand, Klemmkraft, Spannungskonzentration und die Eignung der Materialsorte für die Montage untersuchen.
- Trübe oder verzerrte Sicht: Oberflächenschäden von Eigenspannung, Werkzeugspuren, Poliervariation und der optischen Abnahmemethode trennen.
- Spannungsrisse nach der Reinigung: die tatsächliche Reinigungschemikalie an der ausgewählten Sorte unter der erwarteten Exposition und Spannungsbedingung testen.
- Plattenverzug oder Passungsdrift: überprüfen Sie Dicke, Auflage, Bezugsstrategie, Temperatur und wie das Teil nach der Bearbeitung gemessen wird.
- Kantenausbrüche oder Grate: Legen Sie den Kantenzustand fest und prüfen Sie die Fügefläche, nicht nur die sichtbare Seite.
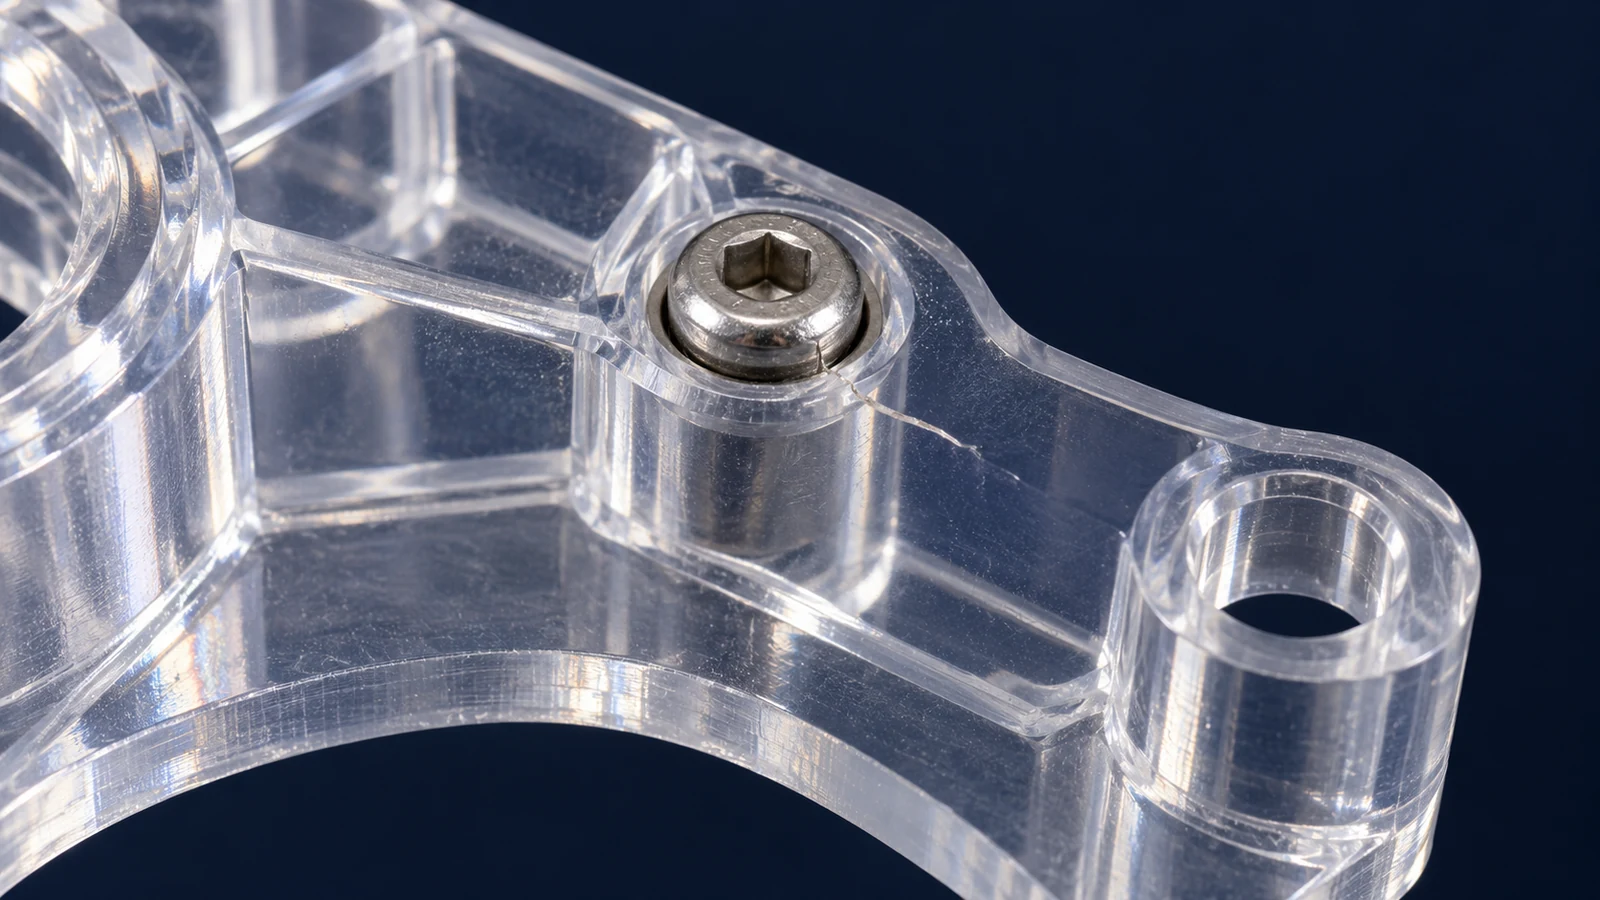
Ein Materialwechsel kann nur helfen, wenn der Versagensmechanismus verstanden ist. Wenn Risse an einem Befestigungselement beginnen, können eine Geometrie- oder Montageänderung ebenso wichtig sein wie der Wechsel von PMMA zu Polycarbonat. Wenn optische Verzerrungen durch nicht ausreichend unterstützte Bearbeitung entstehen, kann ein zäherer Kunststoff allein das Problem möglicherweise nicht lösen.
Die Prüfung vor der Freigabe festlegen
Bei einem spanend bearbeiteten transparenten Teil sollte die Prüfung mehr als nur die Maße umfassen. Legen Sie fest, wo die Maße gemessen werden, ob das Teil im spannungsfreien Zustand oder eingespannt ist, wie optische Bereiche beleuchtet und betrachtet werden und was als akzeptabler Kratzer, Schleier, Ausbruch oder Kantenfehler gilt. Wenn funktionale Beanspruchung oder chemische Exposition relevant ist, definieren Sie die Prüfbedingung und ob sich die Qualifizierung auf das Rohmaterial, ein bearbeitetes Muster oder das montierte Teil bezieht.
Für die Anfrage stellen Sie das CAD-Modell, den Zeichnungsstand, die genaue Polymersorte, falls bekannt, die Dicke, die optischen Zonen, Last und Umgebung, die Oberflächenerwartungen, die Stückzahl und die Montagedetails bereit. Wenn die Materialwahl noch offen ist, benennen Sie das Versagen, das das Teil verhindern muss, und fordern Sie an, dass Alternativen anhand dieser Anforderung geprüft werden. Verwenden Sie keine allgemeine Angabe “klarer Kunststoff”, wenn das Material Sicherheit, Passung, Optik oder chemische Verträglichkeit bestimmt.
Häufig gestellte Fragen zu Polycarbonat und Acryl
Ist Polycarbonat bei Schlagbeanspruchung immer die bessere Wahl?
Es wird häufig für schlagzähe Anwendungen in Betracht gezogen, aber Sorte, Dicke, Geometrie, Auflage, Temperatur und Prüfbedingung bestimmen nach wie vor die Eignung.
Ist Acryl immer klarer?
Acryl wird häufig wegen der optischen Erscheinung gewählt, aber die fertige Sicht hängt auch von Sorte, Rohmaterialqualität, Bearbeitung, Spannung, Polieren und Prüfbedingungen ab.
Können beide Materialien CNC-bearbeitet werden?
Beide können bearbeitet werden, aber Werkzeugweg, Auflage, Wärme, Kantenbehandlung und der geforderte Oberflächenzustand müssen zur gewählten Sorte und Bauteilgeometrie passen.