
Definire i requisiti di visibilità e di impatto
Iniziare separando “trasparente” in requisiti misurabili. Il pezzo è una protezione di sicurezza, una finestra di ispezione, una guida di luce, un coperchio estetico o un pannello strutturale? Deve garantire una vista chiara su tutta la sua area, o l'aspetto vicino a un bordo è sufficiente? L'impatto è una modalità di guasto credibile, e quale oggetto, direzione e temperatura descrivono tale rischio?
Successivamente specificare l'ambiente operativo: intervallo di temperatura, agenti di pulizia, esposizione ai raggi UV, umidità, precarico dei fissaggi e contatto con guarnizioni o adesivi. Una plastica che sembra idonea su una scheda tecnica può craquelare o rompersi dopo la lavorazione, la pulizia o l'assemblaggio se il grado e il processo non sono compatibili con la condizione reale.
Un confronto per pezzi lavorati
| Aspetto progettuale | Policarbonato | Acrilico / PMMA | Cosa inserire nel requisito |
|---|---|---|---|
| Resistenza all'impatto | Spesso il primo candidato quando la tenacità all'impatto è un requisito importante | Può essere più vulnerabile a urti o cricche legate a intagli a seconda della qualità e della geometria | Definire condizioni di impatto, temperatura, spessore, supporto e prove di accettazione |
| Aspetto ottico | Può essere trasparente, ma qualità, superficie, sollecitazioni e lavorazione influenzano la vista | Spesso scelto dove la chiarezza ottica e un aspetto lucido sono priorità | Specificare la zona ottica, i limiti di opacità/distorsione se necessario, l'angolo di visuale e i difetti superficiali |
| Bordi lavorati | Segni utensile, bave, sollecitazioni e finitura possono influire sull'assemblaggio e sull'aspetto | La qualità del bordo e le sollecitazioni possono influire sulla chiarezza e sul rischio di cricche | Identificare condizione del bordo, rottura del bordo, lucidatura e aree che devono rimanere intatte |
| Esposizione chimica | La compatibilità dipende dalla qualità della resina, dalle sollecitazioni, dall'esposizione e dal prodotto chimico | La compatibilità dipende anche dalla qualità, dalle sollecitazioni, dall'agente detergente e dalla durata dell'esposizione | Indicare il detergente effettivo, la concentrazione, la temperatura e il tempo di contatto |
| Assemblaggio | Gli elementi di fissaggio e il carico di serraggio possono creare sollecitazioni locali | Fori, svasature e accoppiamenti stretti possono diventare punti di innesco delle cricche | Definire la geometria dei fori, la rondella/supporto, il metodo di serraggio e le tolleranze |
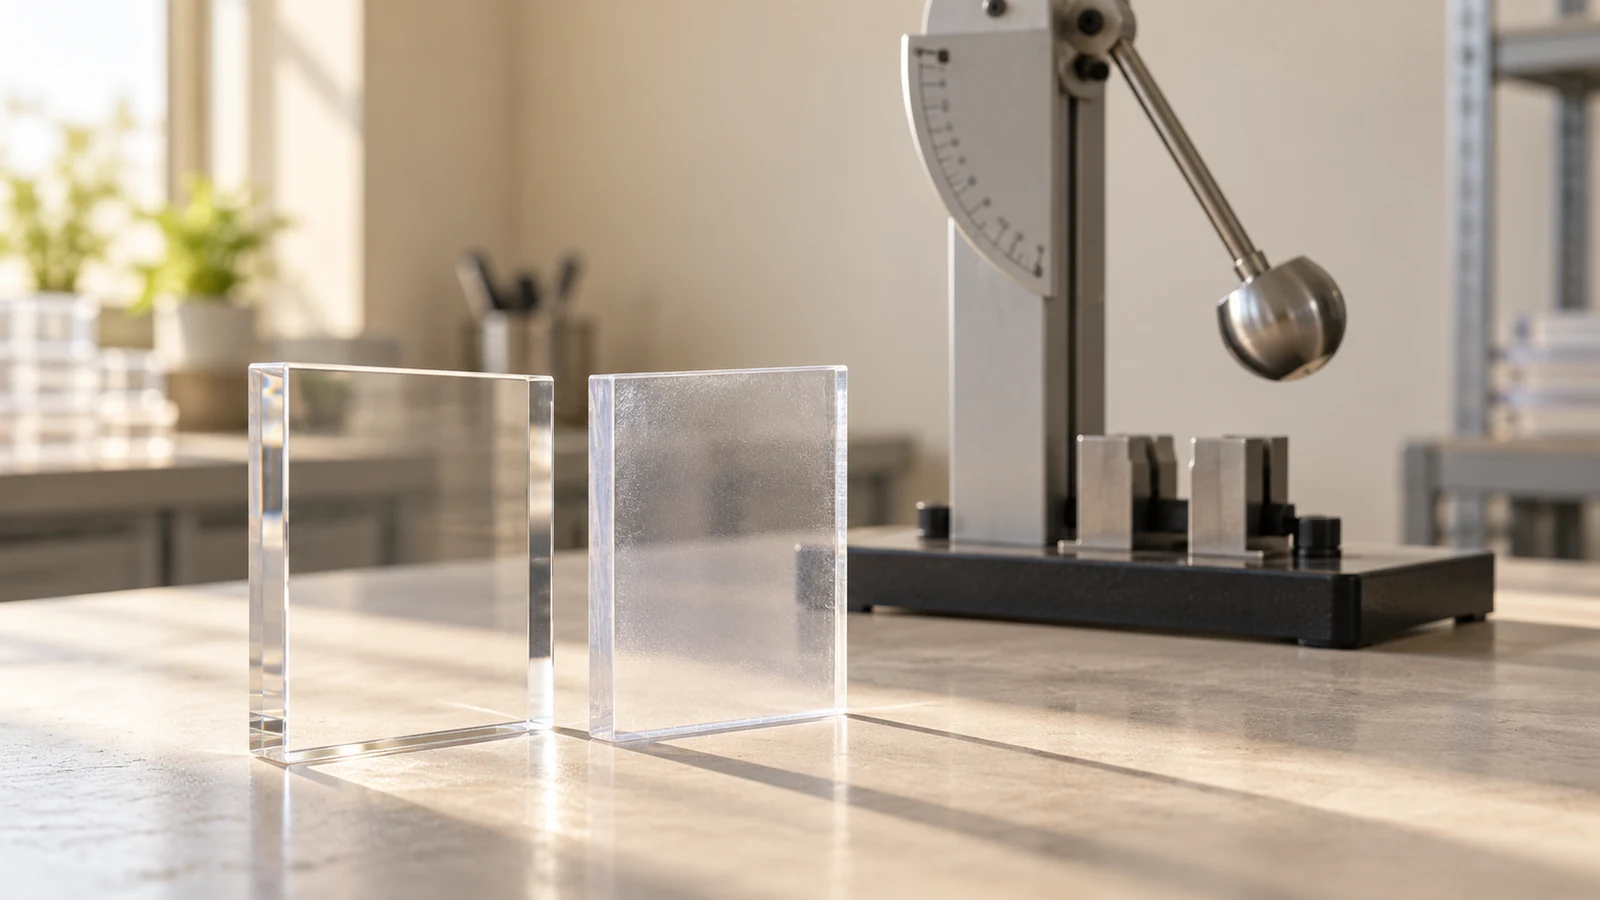
Questo confronto non costituisce una certificazione delle proprietà specifiche di una singola qualità. “Policarbonato” e “acrilico” comprendono ciascuno qualità e forme di semilavorato che possono differire nel comportamento ottico, chimico, termico e meccanico. Confermare i dati della qualità del fornitore del semilavorato selezionato e l'eventuale tracciabilità richiesta. Le guide separate del sito guida alla lavorazione del policarbonato che guida alla lavorazione del PMMA affrontano le problematiche produttive specifiche del materiale; questo confronto si concentra sulla scelta tra i due per un componente lavorato.
Proteggere la zona ottica durante la lavorazione
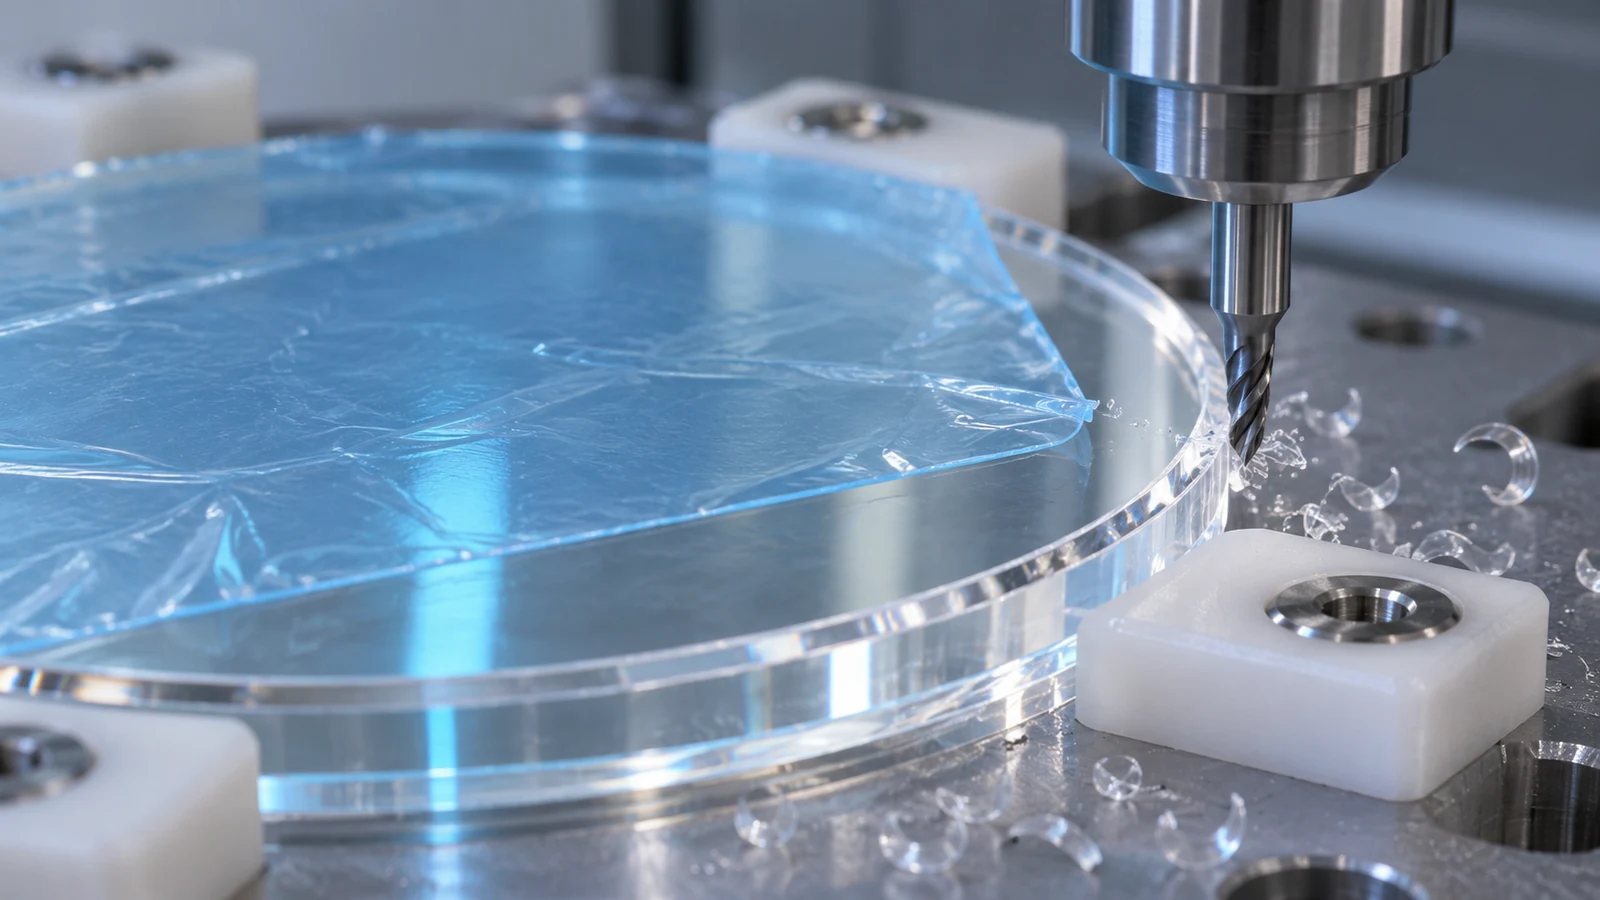
Un componente trasparente può rispettare le sue dimensioni esterne e comunque non soddisfare la sua funzione se la zona di visualizzazione è graffiata, opaca, distorta o soggetta a sollecitazioni residue. Identificare la zona ottica sul disegno. Tenere i tamponi di serraggio, l'ingresso dell'utensile, la sbavatura e la gestione della pellicola protettiva lontani da tale zona quando il progetto lo consente. Se l'intera superficie è funzionale, dichiararlo invece di presumere che il fornitore lo deduca dall'aspetto del componente.
La geometria influisce sul comportamento di ciascun materiale in una lavorazione CNC. I pannelli sottili possono vibrare o flettersi se non supportati. Tasche profonde, piccoli raggi e bossaggi locali possono concentrare sollecitazioni o generare calore durante la lavorazione. Una lucidatura estetica finale può migliorare l'aspetto ma può modificare le dimensioni dei bordi o rimuovere materiale; va specificata come fase di processo con un piano di ispezione finale.
Spesso il montaggio crea il cedimento che la lavorazione non ha causato. Una vite svasata, un accoppiamento a pressione stretto o un carico di serraggio irregolare possono mettere in trazione un componente trasparente. Per entrambi i polimeri, verificare la distanza foro-bordo, l'area di supporto, la compressione della guarnizione, la dilatazione termica e lo stato di esercizio previsto. Non usare un accoppiamento lento a temperatura ambiente come prova che il componente assemblato rimarrà privo di sollecitazioni in esercizio.
Dove emerge la scelta sbagliata
- Cricche da un elemento di fissaggio: verificare la finitura dei fori, la distanza dal bordo, il carico di serraggio, la concentrazione delle sollecitazioni e se la qualità del materiale è adatta al montaggio.
- Vista opaca o distorta: distinguere il danneggiamento superficiale dalle sollecitazioni interne, dai segni degli utensili, dalle variazioni di lucidatura e dal metodo di accettazione ottica.
- Fessurazione dopo la pulizia: testare il prodotto chimico di pulizia effettivo sul grado selezionato nelle condizioni di esposizione previste e in condizioni di sollecitazione.
- Inarcamento del pannello o deriva dell'accoppiamento: verificare spessore, supporto, strategia dei datum, temperatura e come il pezzo viene misurato dopo la lavorazione.
- Scheggiatura dei bordi o bave: specificare la condizione del bordo e ispezionare l'interfaccia di accoppiamento, non solo la faccia visibile.
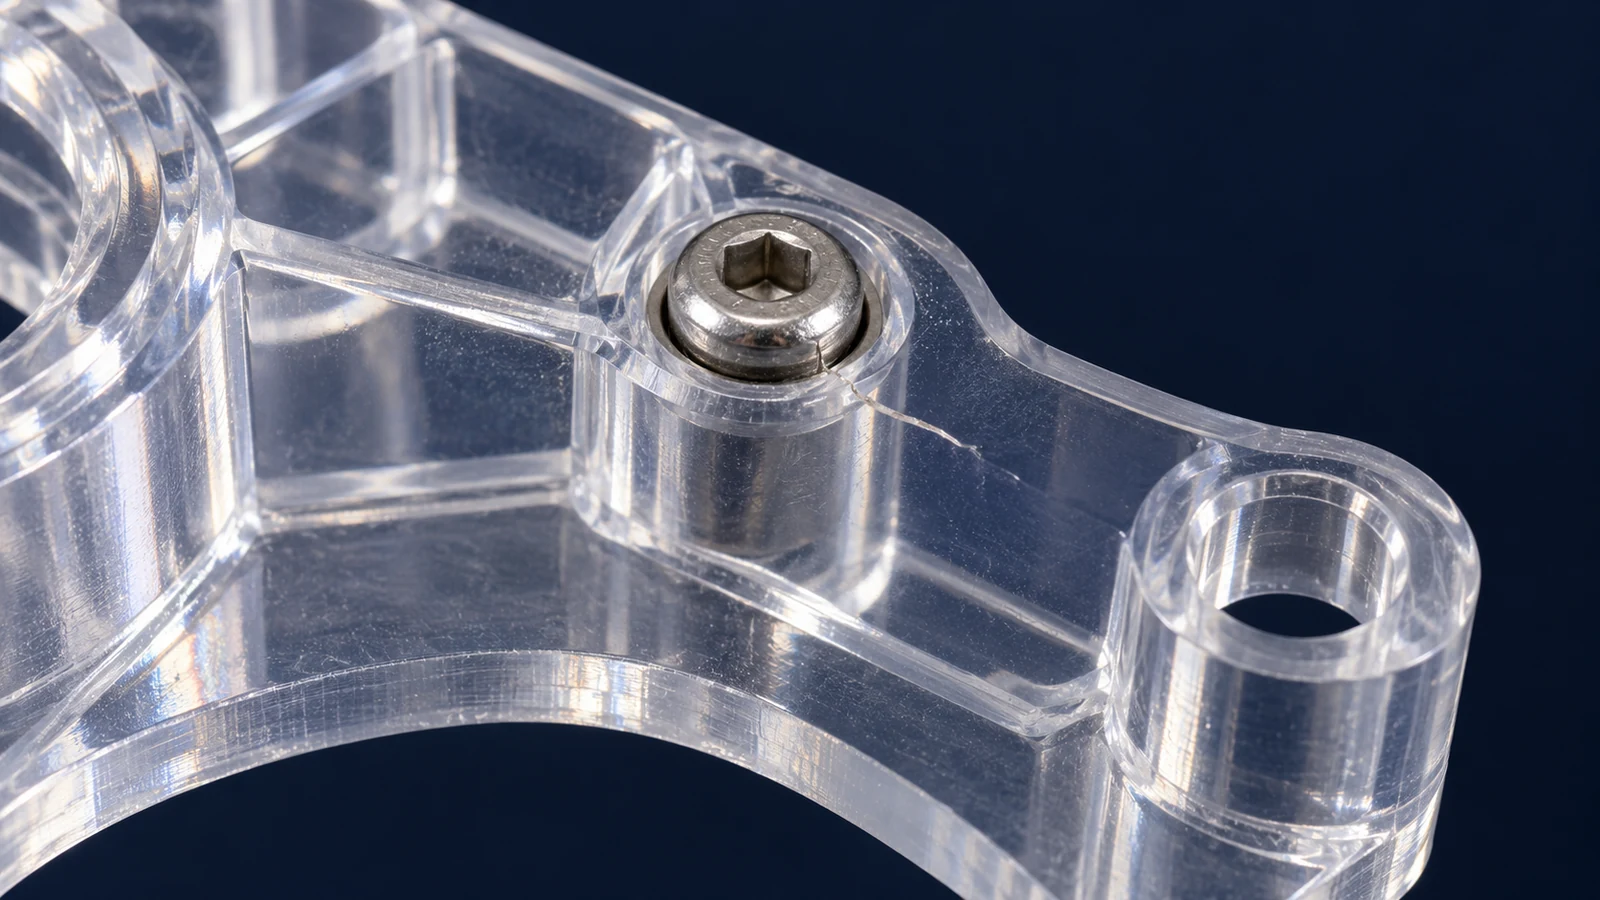
Cambiare materiale può aiutare solo se il meccanismo di rottura è compreso. Se la fessurazione inizia in corrispondenza di un elemento di fissaggio, una modifica della geometria o dell'assemblaggio può essere importante quanto passare dal PMMA al policarbonato. Se la distorsione ottica deriva da una lavorazione non supportata, un polimero più tenace da solo potrebbe non risolverla.
Definire il collaudo prima del rilascio
Per un pezzo trasparente lavorato, l'ispezione dovrebbe coprire più delle sole dimensioni. Specificare dove vengono misurate le dimensioni, se il pezzo è in stato libero o vincolato, come vengono illuminate e osservate le zone ottiche e cosa costituisce un graffio, un velo, una scheggiatura o un difetto del bordo accettabili. Se l'impatto funzionale o l'esposizione chimica sono rilevanti, definire la condizione di prova e se la qualifica si applica al materiale grezzo, a un campione lavorato o al pezzo assemblato.
Per la RFQ, fornire il modello CAD, la revisione del disegno, il grado esatto del polimero se noto, lo spessore, le zone ottiche, il carico e l'ambiente, le aspettative di finitura, la quantità e i dettagli di assemblaggio. Se la scelta del materiale rimane aperta, identificare la rottura che il pezzo deve prevenire e richiedere che le alternative vengano valutate rispetto a tale requisito. Non utilizzare un'indicazione generica di “plastica trasparente” quando il materiale controlla sicurezza, accoppiamento, ottica o compatibilità chimica.
Domande frequenti su policarbonato e acrilico
Il policarbonato è sempre la scelta migliore per l'impatto?
Viene spesso considerato per applicazioni resistenti all'impatto, ma grado, spessore, geometria, supporto, temperatura e condizione di prova determinano comunque l'idoneità.
L'acrilico è sempre più trasparente?
L'acrilico viene spesso scelto per l'aspetto ottico, ma la vista finale dipende anche da grado, qualità del materiale grezzo, lavorazione, sollecitazione, lucidatura e condizioni di ispezione.
Entrambi i materiali possono essere lavorati a CNC?
Entrambi possono essere lavorati, ma la traiettoria utensile, il supporto, il calore, la gestione dei bordi e la condizione superficiale richiesta devono essere appropriati al grado scelto e alla geometria del pezzo.