
Defina los requisitos de visión e impacto
Comience separando “transparente” en requisitos medibles. ¿La pieza es una protección de seguridad, una ventana de visualización, una guía de luz, una cubierta estética o un panel estructural? ¿Necesita una visión clara a través de toda su superficie, o basta con que la apariencia cerca de un borde sea adecuada? ¿El impacto es un modo de falla creíble, y qué objeto, dirección y temperatura describen ese riesgo?
A continuación, especifique el entorno operativo: rango de temperatura, agentes de limpieza, exposición a UV, humedad, precarga de los sujetadores y contacto con juntas o adhesivos. Un plástico que parece adecuado en una hoja de datos puede agrietarse por tensión (craze) o fracturarse después del mecanizado, la limpieza o el ensamblaje si el grado y el proceso no son compatibles con la condición real.
Una comparación para piezas mecanizadas
| Consideración de diseño | Policarbonato | Acrílico / PMMA | Qué incluir en el requisito |
|---|---|---|---|
| Resistencia al impacto | A menudo el primer candidato cuando la tenacidad al impacto es un requisito importante | Puede ser más vulnerable a impactos o a grietas relacionadas con muescas según el grado y la geometría | Definir la condición de impacto, la temperatura, el espesor, el soporte y la evidencia de aceptación |
| Apariencia óptica | Puede ser transparente, pero el grado, la superficie, la tensión y el mecanizado afectan la vista | A menudo se elige cuando la claridad óptica y una apariencia pulida son prioridades | Especificar la zona óptica, los límites de turbidez/distorsión si es necesario, el ángulo de visión y los defectos superficiales |
| Bordes mecanizados | Las marcas de herramienta, las rebabas, la tensión y el acabado pueden afectar el ensamblaje y la apariencia | La calidad del borde y la tensión pueden afectar la claridad y el riesgo de grietas | Identificar la condición del borde, el rompimiento de bordes, el pulido y las áreas que deben permanecer intactas |
| Exposición química | La compatibilidad depende del grado de resina, la tensión, la exposición y el químico | La compatibilidad también depende del grado, la tensión, el agente de limpieza y la duración de la exposición | Nombrar el limpiador real, la concentración, la temperatura y el tiempo de contacto |
| Ensamblaje | Los sujetadores y la carga de apriete pueden crear tensión local | Los agujeros, avellanados y ajustes apretados pueden convertirse en iniciadores de grietas | Defina la geometría del agujero, la arandela/soporte, el método de par de apriete y las holguras |
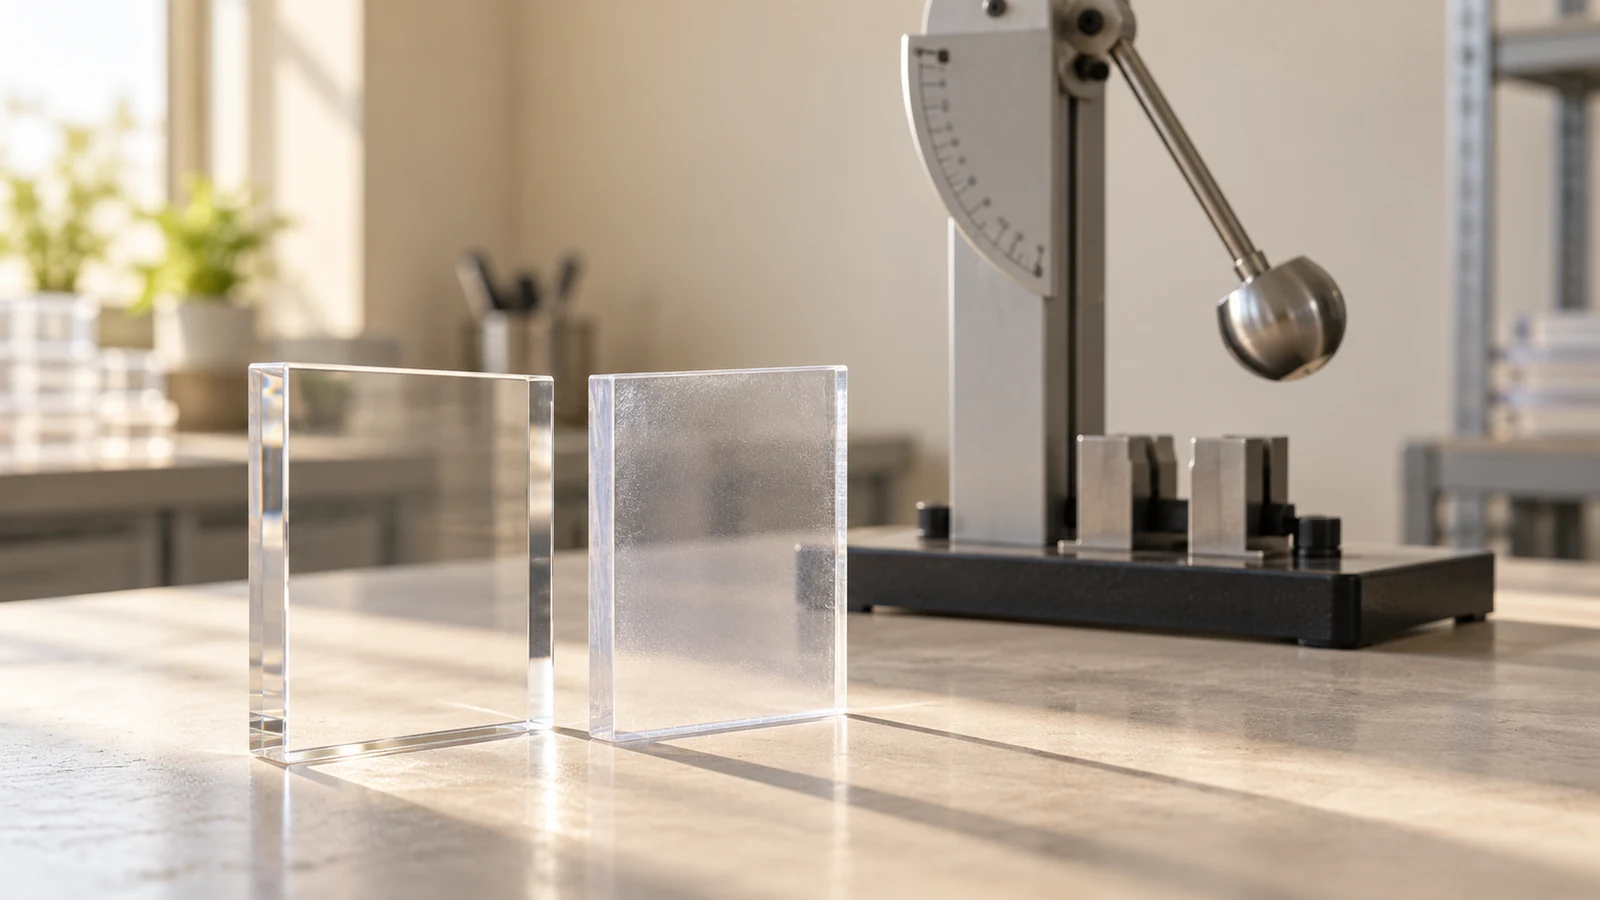
Esta comparación no es una certificación de propiedades específica de un grado. “Policarbonato” y “acrílico” abarcan cada uno grados y formas de stock que pueden diferir en comportamiento óptico, químico, térmico y mecánico. Confirme los datos del grado del proveedor de stock seleccionado y cualquier trazabilidad requerida. Las guías separadas del sitio guía de mecanizado de policarbonato y guía de mecanizado de PMMA abordan las preocupaciones de fabricación específicas del material; esta comparación se centra en elegir entre los dos para un componente mecanizado.
Proteja la zona óptica durante el mecanizado
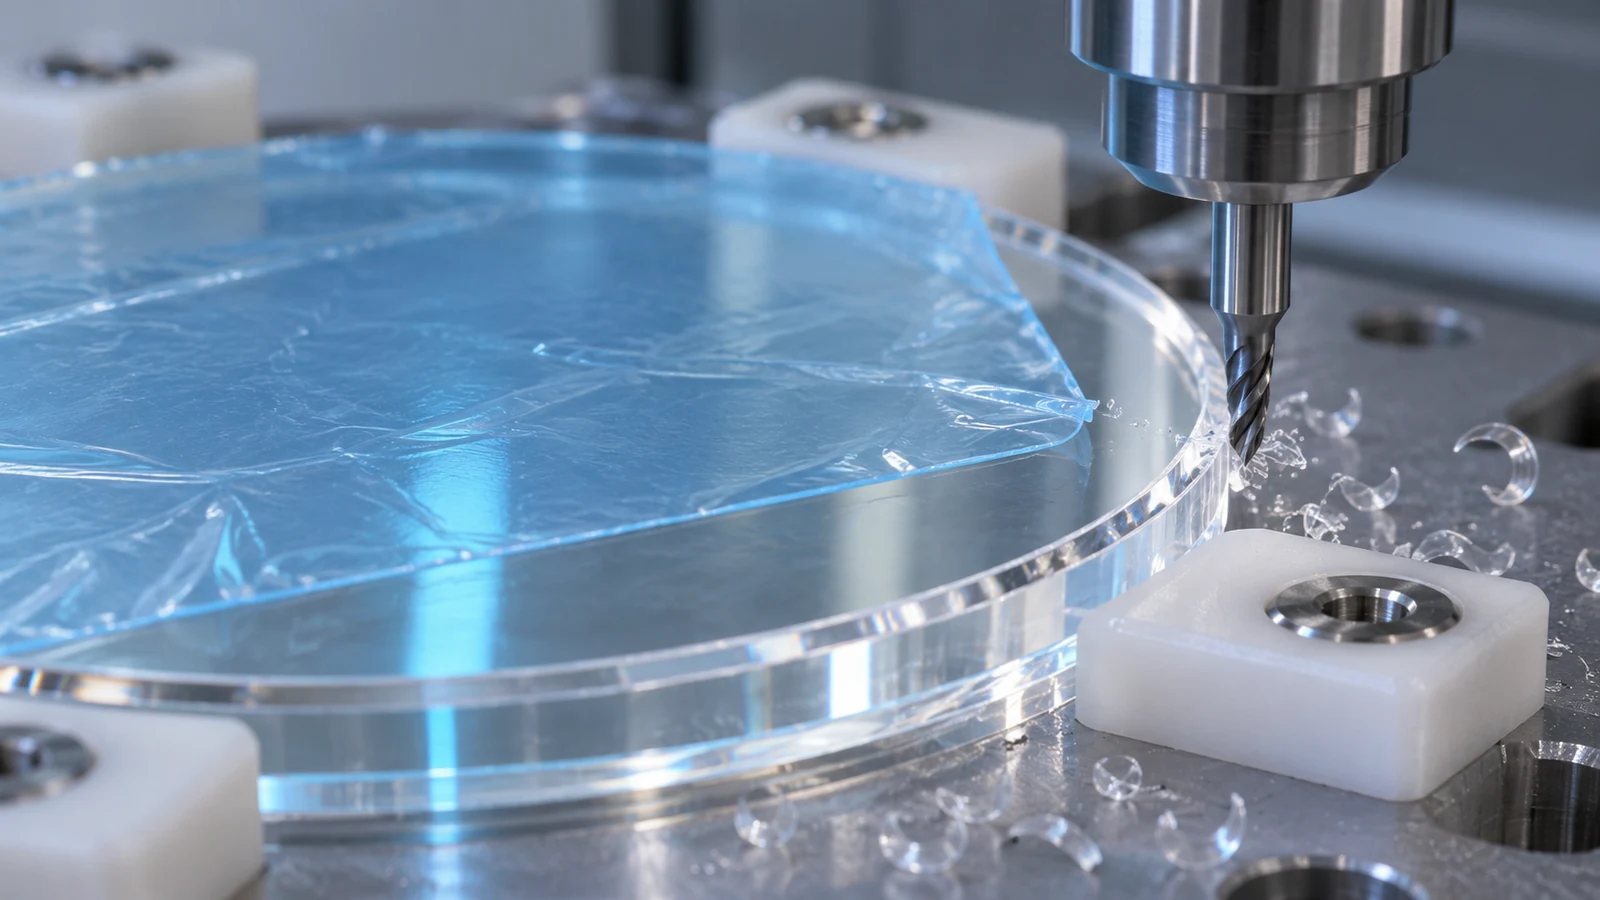
Una pieza transparente puede cumplir sus dimensiones externas y aun así fallar su propósito si la zona de visión está rayada, turbia, distorsionada o bajo tensión residual. Identifique la zona óptica en el plano. Mantenga las almohadillas de sujeción, la entrada de la herramienta, el desbarbado y la manipulación de la película protectora alejados de esa zona cuando el diseño lo permita. Si toda la superficie es funcional, indíquelo en lugar de suponer que el proveedor lo inferirá por la apariencia de la pieza.
La geometría afecta cómo se comporta cada material en una ruta de CNC. Los paneles delgados pueden vibrar o combarse cuando no tienen soporte. Los bolsillos profundos, los radios pequeños y los resaltes locales pueden concentrar tensiones o generar calor durante el corte. Un pulido cosmético final puede mejorar la apariencia pero puede cambiar las dimensiones de los bordes o eliminar material; debe especificarse como una etapa del proceso con un plan de inspección final.
El ensamblaje a menudo crea la falla que el mecanizado no creó. Un tornillo avellanado, un ajuste a presión apretado o una carga de sujeción desigual pueden poner una pieza transparente en tensión. Para cualquiera de los dos polímeros, revise la distancia de agujero a borde, el área de soporte, la compresión de la junta, la expansión térmica y el estado de servicio esperado. No use un ajuste holgado a temperatura ambiente como prueba de que la pieza ensamblada permanecerá libre de tensiones en operación.
Dónde se manifiesta la elección incorrecta
- Grietas por un sujetador: investigue el acabado del agujero, la distancia al borde, la carga de sujeción, la concentración de tensiones y si el grado del material es adecuado para el ensamblaje.
- Vista turbia o distorsionada: separe el daño superficial de la tensión interna, las marcas de herramienta, la variación del pulido y el método de aceptación óptica.
- Agrietamiento por tensión después de la limpieza: pruebe el químico de limpieza real en el grado seleccionado bajo la exposición esperada y la condición de tensión.
- Combadura del panel o desviación del ajuste: revise el espesor, el soporte, la estrategia de referencias, la temperatura y cómo se mide la pieza después del mecanizado.
- Astillado o rebabas en los bordes: especifique la condición del borde e inspeccione la interfaz de acoplamiento, no solo la cara visible.
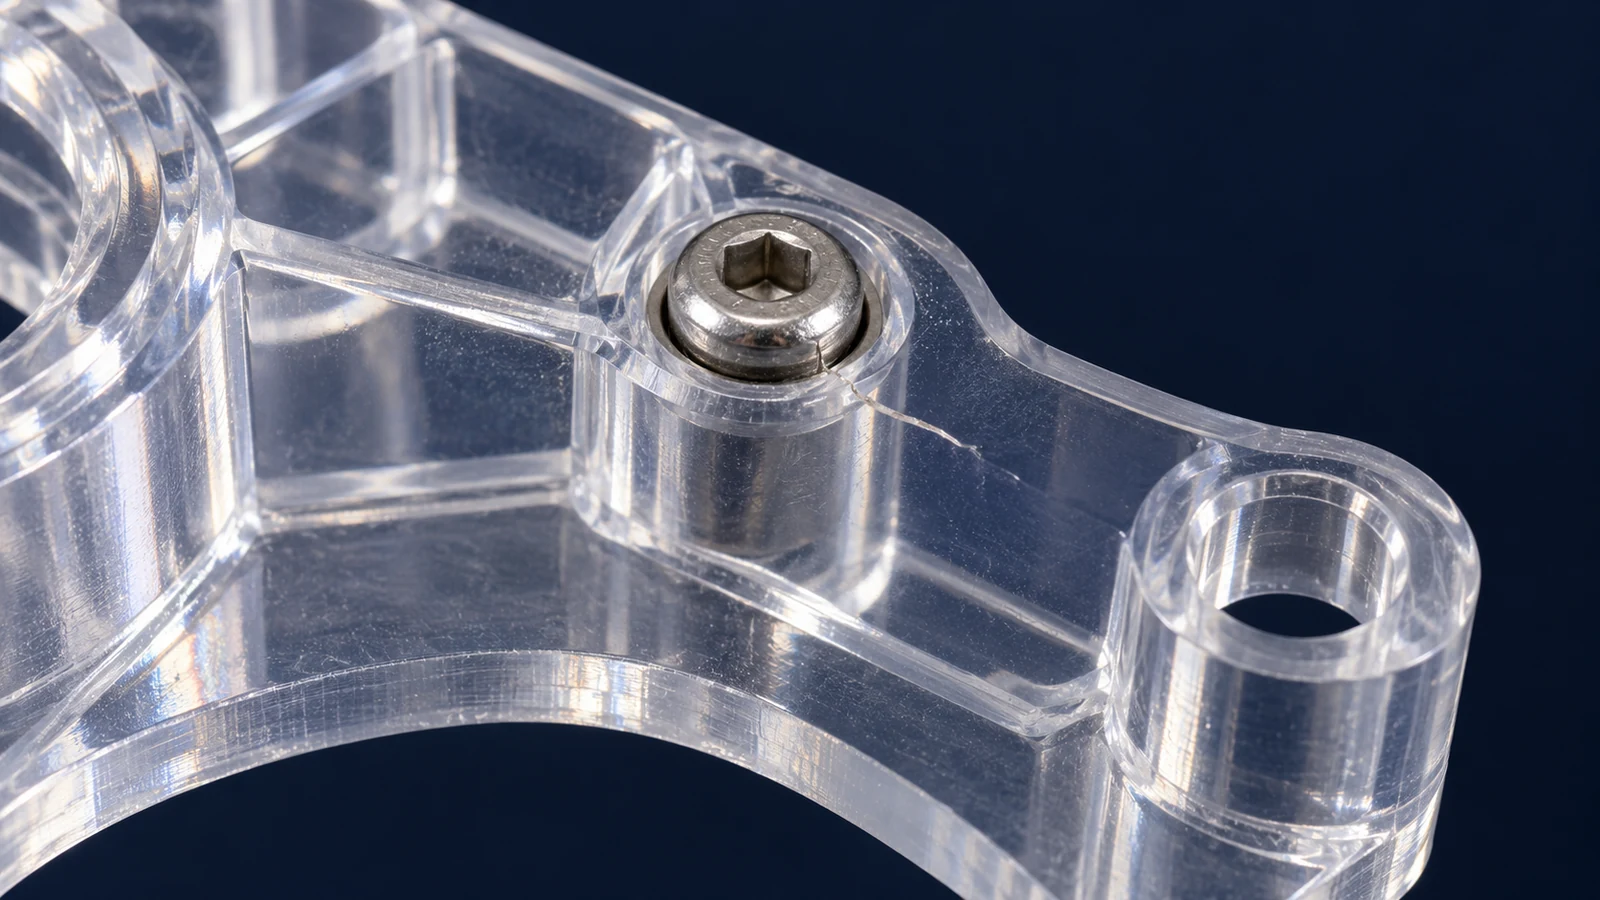
Cambiar el material puede ayudar solo si se comprende el mecanismo de falla. Si el agrietamiento comienza en un sujetador, un cambio de geometría o de ensamblaje puede ser tan importante como cambiar de PMMA a policarbonato. Si la distorsión óptica surge de un mecanizado sin soporte, un polímero más resistente por sí solo puede no resolverlo.
Defina la inspección antes de la liberación
Para una pieza transparente mecanizada, la inspección debe abarcar más que las dimensiones. Especifique dónde se miden las dimensiones, si la pieza está en estado libre o sujeta, cómo se iluminan y observan las zonas ópticas, y qué constituye un rayón, velo, astillado o defecto de borde aceptable. Si el impacto funcional o la exposición química son relevantes, defina la condición de prueba y si la calificación aplica al material en bruto, a una muestra mecanizada o a la pieza ensamblada.
Para la solicitud de cotización, proporcione el modelo CAD, la revisión del plano, el grado exacto del polímero si se conoce, el espesor, las zonas ópticas, la carga y el entorno, las expectativas de acabado, la cantidad y los detalles de ensamblaje. Si la elección del material sigue abierta, identifique la falla que la pieza debe prevenir y solicite que se revisen alternativas frente a ese requisito. No utilice una indicación genérica de “plástico transparente” cuando el material controla la seguridad, el ajuste, la óptica o la compatibilidad química.
Preguntas frecuentes sobre policarbonato y acrílico
¿Es el policarbonato siempre la mejor opción para el impacto?
A menudo se considera para aplicaciones resistentes al impacto, pero el grado, el espesor, la geometría, el soporte, la temperatura y la condición de prueba siguen determinando la idoneidad.
¿Es el acrílico siempre más claro?
El acrílico se selecciona con frecuencia por su apariencia óptica, pero la vista final también depende del grado, la calidad del material en bruto, el mecanizado, la tensión, el pulido y las condiciones de inspección.
¿Se puede mecanizar por CNC cualquiera de los dos materiales?
Ambos se pueden mecanizar, pero la trayectoria de la herramienta, el soporte, el calor, el manejo de bordes y la condición superficial requerida deben ser adecuados para el grado elegido y la geometría de la pieza.