
حدد متطلبات الرؤية والصدمات
ابدأ بتقسيم “الشفاف” إلى متطلبات قابلة للقياس. هل الجزء واقٍ للسلامة، أم نافذة رؤية، أم دليل ضوء، أم غطاء تجميلي، أم لوحة إنشائية؟ هل يحتاج إلى رؤية واضحة عبر كامل مساحته، أم يكفي المظهر بالقرب من الحافة؟ هل الصدمة نمط فشل محتمل، وما الجسم والاتجاه ودرجة الحرارة التي تصف هذا الخطر؟
بعد ذلك، حدد بيئة التشغيل: نطاق درجة الحرارة، وعوامل التنظيف، والتعرض للأشعة فوق البنفسجية، والرطوبة، والحمل المسبق للمثبتات، والتلامس مع الحشوات أو المواد اللاصقة. قد يتشقق البلاستيك الذي يبدو مناسبًا على ورقة البيانات أو يتكسر بعد التصنيع أو التنظيف أو التجميع إذا لم تكن الدرجة والعملية متوافقتين مع الظروف الفعلية.
مقارنة للأجزاء المُصنَّعة آليًا
| اعتبار التصميم | البولي كربونات | الأكريليك / PMMA | ما يجب تضمينه في المتطلب |
|---|---|---|---|
| مقاومة الصدمات | غالبًا ما يكون الخيار الأول عندما تكون متانة الصدمات متطلبًا رئيسيًا | قد يكون أكثر عرضة للتشقق الناتج عن الصدمات أو الشقوق اعتمادًا على الدرجة والهندسة | حدد ظروف الصدمة ودرجة الحرارة والسماكة والدعم وأدلة القبول |
| المظهر البصري | قد يكون شفافًا، لكن الدرجة والسطح والإجهاد والتشغيل الآلي تؤثر على الرؤية | غالبًا ما يُختار عندما تكون الوضوح البصري والمظهر المصقول من الأولويات | حدد المنطقة البصرية وحدود الضباب/التشوه إذا لزم الأمر وزاوية الرؤية وعيوب السطح |
| الحواف المشغولة آليًا | قد تؤثر علامات الأدوات والنتوءات والإجهاد والتشطيب على التجميع والمظهر | يمكن أن تؤثر جودة الحافة والإجهاد على الوضوح وخطر التشقق | حدد حالة الحافة وكسر الحافة والتلميع والمناطق التي يجب أن تبقى دون مساس |
| التعرض الكيميائي | يعتمد التوافق على درجة الراتنج والإجهاد والتعرض والمادة الكيميائية | يعتمد التوافق أيضًا على الدرجة والإجهاد وعامل التنظيف ومدة التعرض | حدد المنظف الفعلي والتركيز ودرجة الحرارة وزمن التلامس |
| التجميع | المثبتات وحمل التثبيت يمكن أن تخلق إجهادًا موضعيًا | الثقوب والتجويفات المخروطية والملاءمات المحكمة يمكن أن تصبح بؤرًا لبدء التشقق | حدد هندسة الثقب والحشية/الدعامة وطريقة العزم والخلوصات |
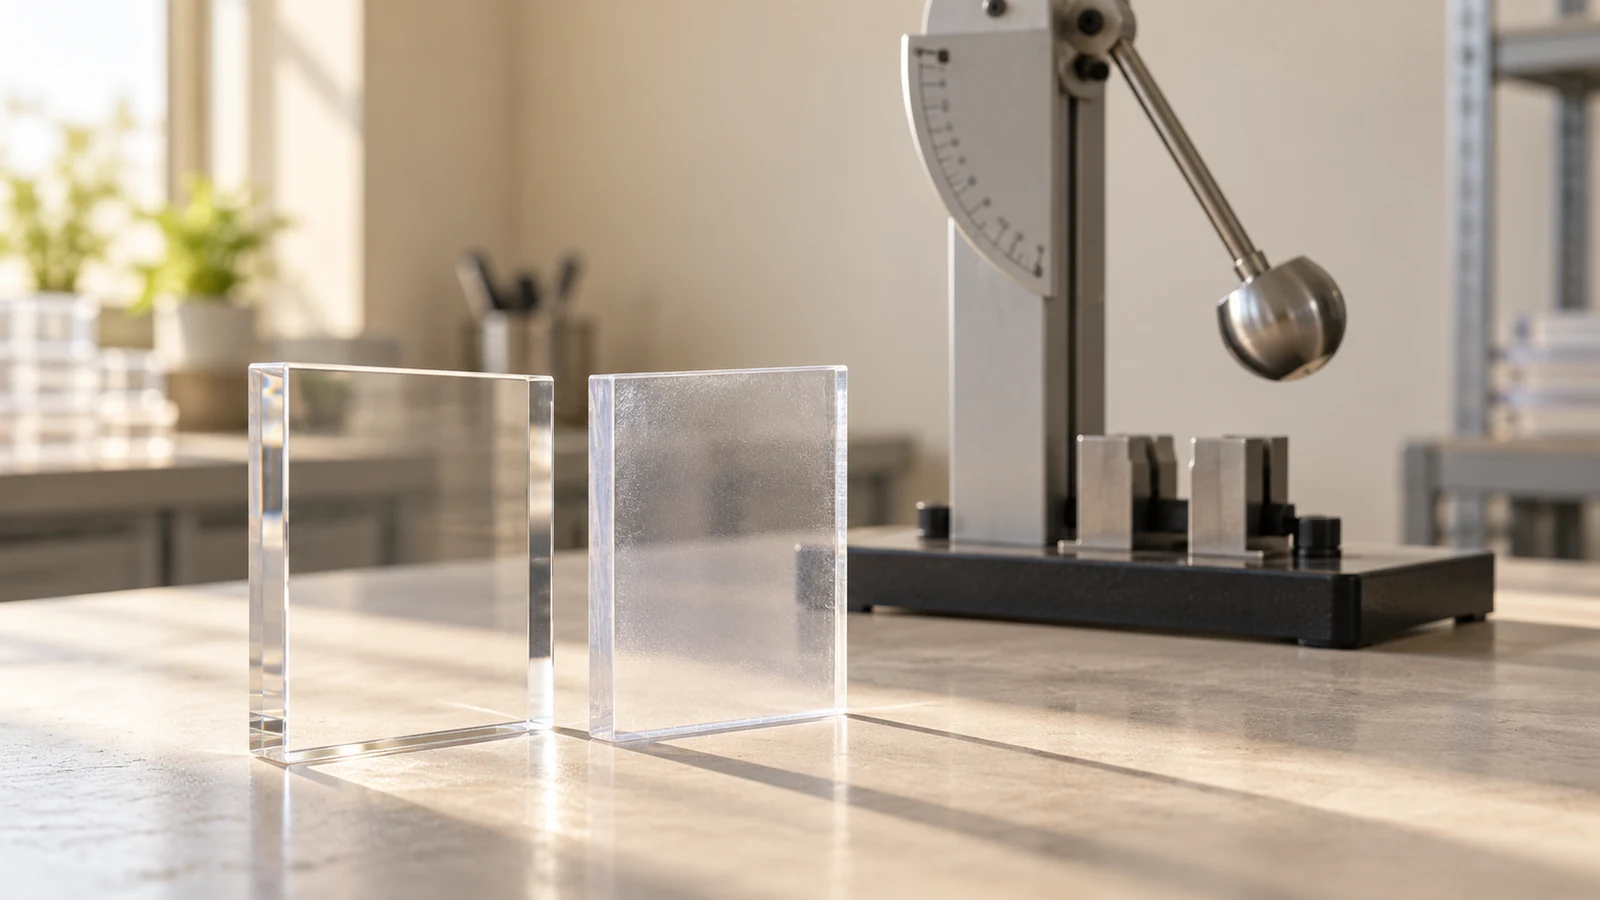
هذه المقارنة ليست شهادة خصائص خاصة بدرجة معينة. تغطي كل من “البولي كربونات” و“الأكريليك” درجات وأشكال مخزون قد تختلف في السلوك البصري والكيميائي والحراري والميكانيكي. تحقق من بيانات درجة مورّد المخزون المحدد وأي متطلبات تتبع لازمة. الموقع لديه أدلة منفصلة دليل تشغيل البولي كربونات و دليل تشغيل PMMA تتناول مخاوف التصنيع الخاصة بكل مادة؛ تركز هذه المقارنة على الاختيار بينهما لمكوّن مُشغَّل آليًا.
احمِ المنطقة البصرية أثناء التصنيع
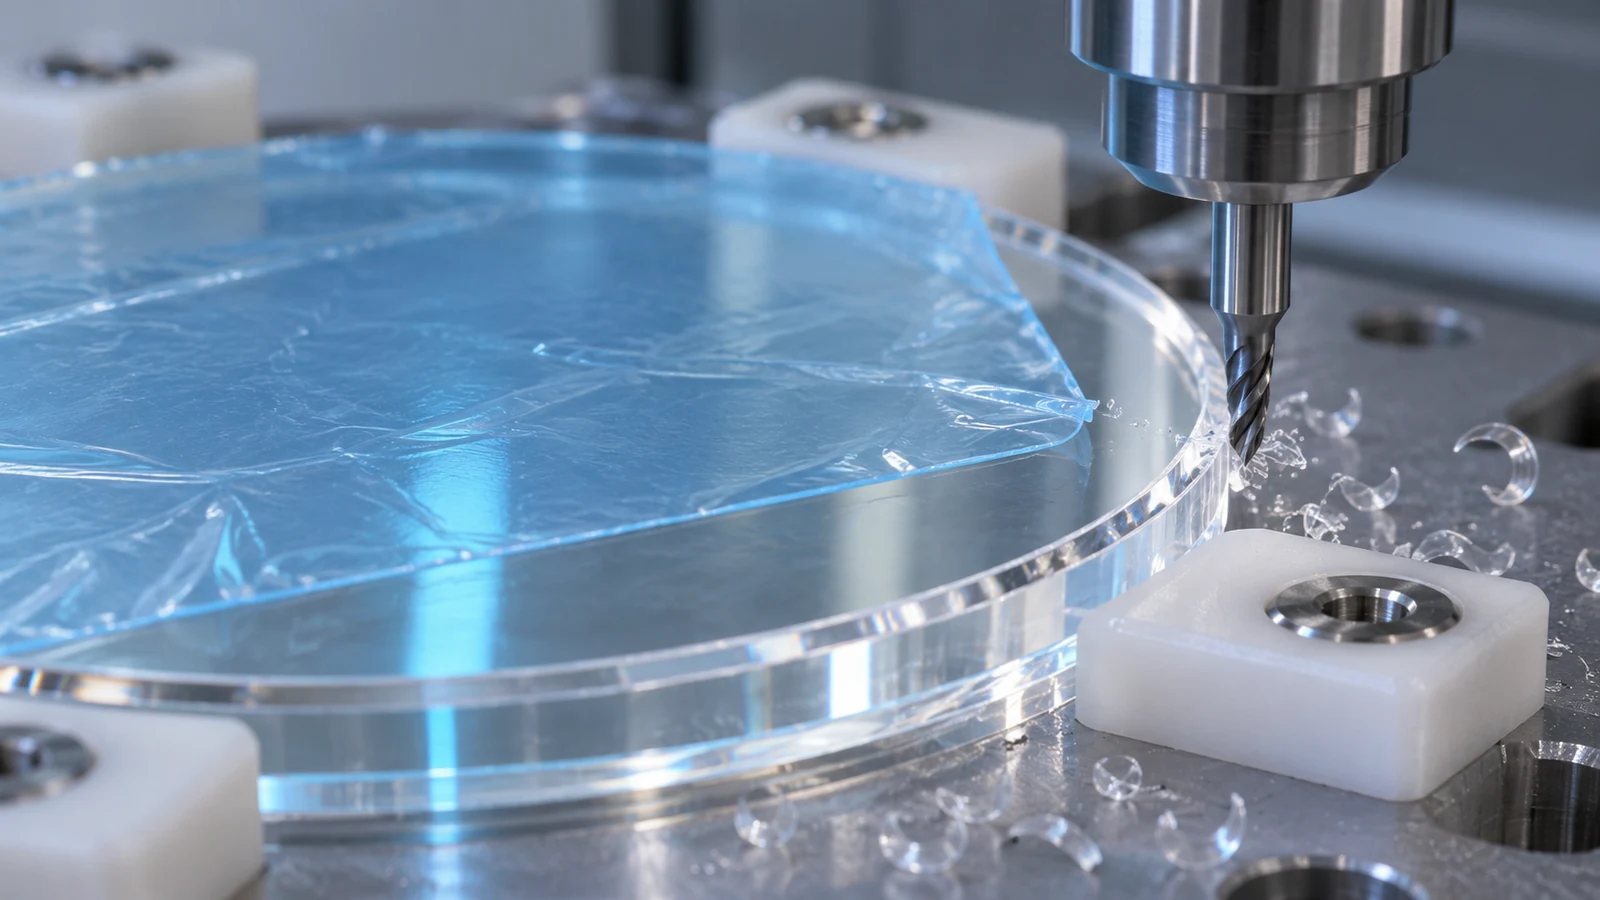
قد يستوفي الجزء الشفاف أبعاده الخارجية ومع ذلك يفشل في تحقيق غرضه إذا كانت منطقة الرؤية مخدوشة أو ضبابية أو مشوهة أو تحت إجهاد متبقٍ. حدد المنطقة البصرية على الرسم. أبقِ وسادات التثبيت ودخول الأداة وإزالة النتوءات والتعامل مع الفيلم الواقي بعيدًا عن تلك المنطقة عندما يسمح التصميم بذلك. إذا كان السطح بأكمله وظيفيًا، فاذكر ذلك بدلًا من افتراض أن المورّد سيستنتجه من مظهر الجزء.
تؤثر الهندسة على سلوك كل مادة في مسار CNC. يمكن أن تهتز الألواح الرقيقة أو تتقوس عند عدم دعمها. يمكن أن تركز الجيوب العميقة وأنصاف الأقطار الصغيرة والنتوءات الموضعية الإجهاد أو تولد حرارة أثناء القطع. قد يحسّن التلميع التجميلي النهائي المظهر لكنه قد يغيّر أبعاد الحواف أو يزيل مادة؛ ينبغي تحديده كخطوة عملية مع خطة فحص نهائي.
غالبًا ما ينشئ التجميع العطل الذي لم ينشئه التشغيل الآلي. يمكن أن يضع البرغي المخروطي أو الملاءمة الضاغطة المحكمة أو حمل التثبيت غير المتساوي الجزء الشفاف تحت شد. بالنسبة لأي من البوليمرين، راجع المسافة من الثقب إلى الحافة ومنطقة الدعم وضغط الحشية والتمدد الحراري وحالة الخدمة المتوقعة. لا تستخدم ملاءمة فضفاضة عند درجة حرارة الغرفة كدليل على أن الجزء المجمّع سيبقى خاليًا من الإجهاد أثناء التشغيل.
أين يظهر الاختيار الخاطئ
- تشققات من مثبت: افحص تشطيب الثقب والمسافة من الحافة وحمل التثبيت وتركيز الإجهاد وما إذا كانت درجة المادة مناسبة للتجميع.
- رؤية ضبابية أو مشوهة: افصل تلف السطح عن الإجهاد الداخلي وعلامات الأدوات وتفاوت التلميع وطريقة القبول البصري.
- التشقّق الشعري بعد التنظيف: اختبر مادة التنظيف الكيميائية الفعلية على الدرجة المختارة تحت التعرض المتوقع والظروف المُجهَدة.
- انحناء اللوح أو انحراف المطابقة: راجع السُمك والدعم واستراتيجية نقاط الاستناد ودرجة الحرارة وكيفية قياس الجزء بعد التشغيل.
- تكسّر الحواف أو النتوءات: حدّد حالة الحافة وافحص واجهة التطابق، وليس الوجه المرئي فقط.
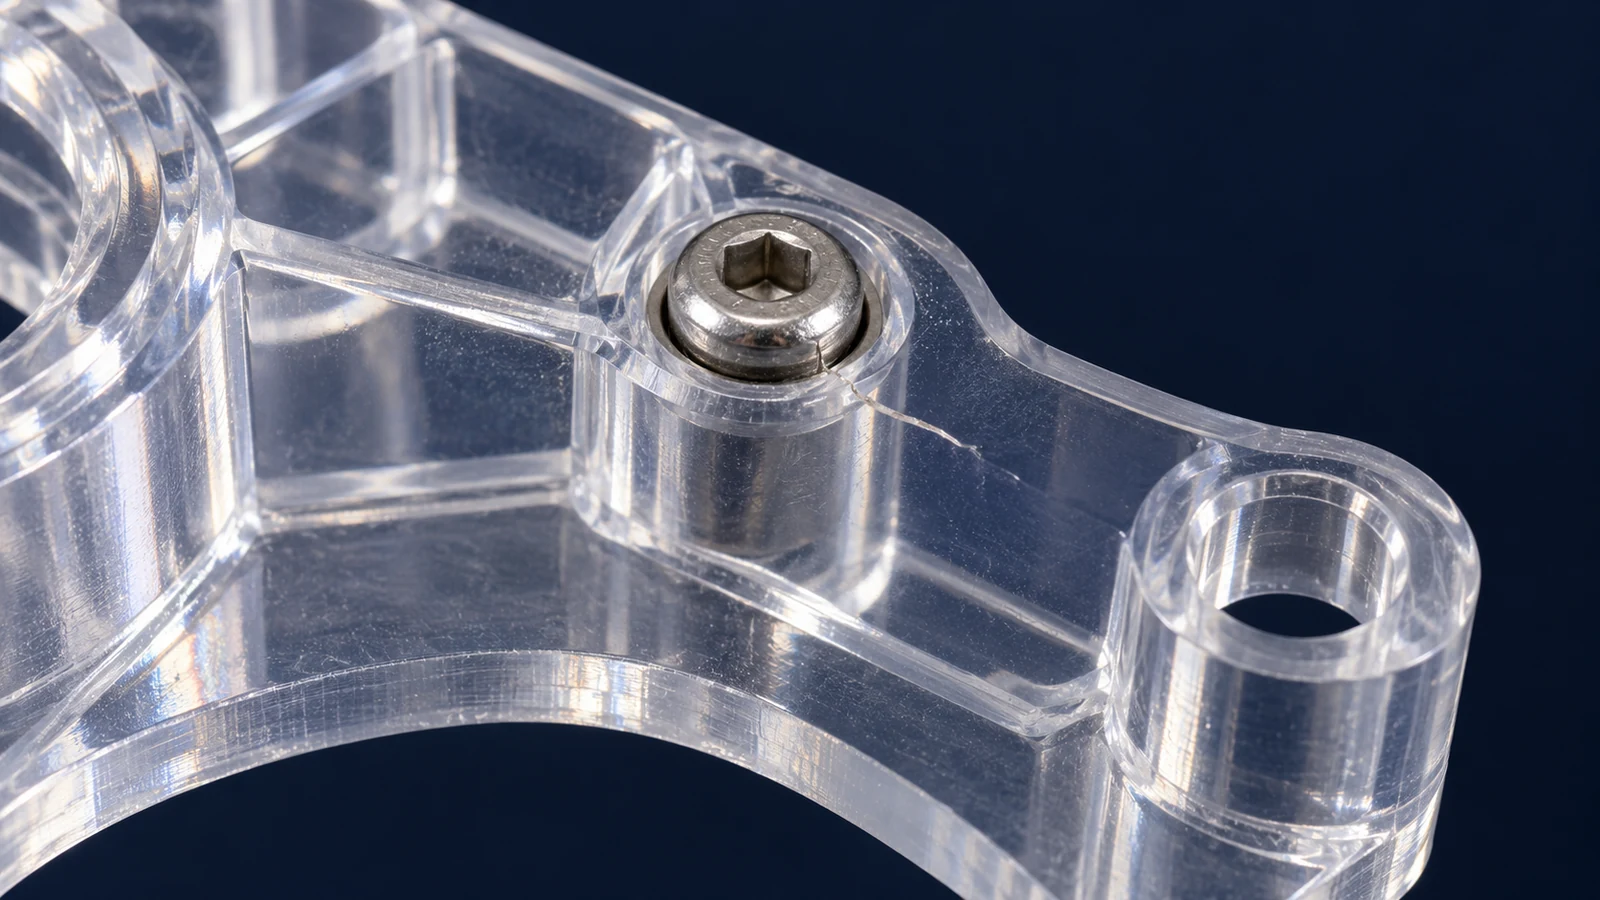
قد يساعد تغيير المادة فقط إذا كانت آلية الفشل مفهومة. إذا بدأ التشقق عند مثبّت، فقد يكون تغيير الهندسة أو التجميع بنفس أهمية التغيير من PMMA إلى البولي كربونات. إذا نشأ التشوه البصري من تشغيل غير مدعوم، فقد لا يحل البوليمر الأكثر متانة وحده هذه المشكلة.
حدد الفحص قبل التسليم
بالنسبة لجزء شفاف مُشغَّل آليًا، يجب أن تشمل الفحوصات أكثر من الأبعاد. حدّد أين تُقاس الأبعاد، وما إذا كان الجزء في حالته الحرة أو مثبّتًا، وكيف تُضاء المناطق البصرية وتُشاهد، وما الذي يُعدّ خدشًا أو ضبابًا أو تكسّرًا أو عيب حافة مقبولًا. إذا كانت الصدمة الوظيفية أو التعرض الكيميائي مهمًا، فحدّد ظروف الاختبار وما إذا كان التأهيل ينطبق على المخزون أو عينة مُشغَّلة أو الجزء المُجمَّع.
بالنسبة لطلب عرض السعر، قدّم نموذج CAD ومراجعة الرسم ودرجة البوليمر الدقيقة إن كانت معروفة والسُمك والمناطق البصرية والحمل والبيئة وتوقعات التشطيب والكمية وتفاصيل التجميع. إذا ظل اختيار المادة مفتوحًا، فحدّد الفشل الذي يجب أن يمنعه الجزء واطلب مراجعة البدائل مقابل هذا المتطلب. لا تستخدم إشارة عامة “بلاستيك شفاف” عندما تتحكم المادة في السلامة أو المطابقة أو البصريات أو التوافق الكيميائي.
الأسئلة الشائعة حول البولي كربونات والأكريليك
هل البولي كربونات دائمًا الخيار الأفضل للصدمات؟
غالبًا ما يُؤخذ في الاعتبار للتطبيقات المتينة ضد الصدمات، لكن الدرجة والسُمك والهندسة والدعم ودرجة الحرارة وظروف الاختبار لا تزال تحدد مدى الملاءمة.
هل الأكريليك دائمًا أكثر صفاءً؟
غالبًا ما يُختار الأكريليك للمظهر البصري، لكن المنظر النهائي يعتمد أيضًا على الدرجة وجودة المخزون والتشغيل والإجهاد والتلميع وظروف الفحص.
هل يمكن تشغيل أي من المادتين بالتحكم الرقمي CNC؟
يمكن تصنيع كليهما، لكن مسار الأداة والدعم والحرارة ومعالجة الحواف وحالة السطح المطلوبة يجب أن تكون مناسبة للدرجة المختارة وهندسة الجزء.