
ピンが加工穴に入っても、組立が固着することがある。ベアリングが測定径に合っていても、軸から外れて位置することがある。こうした不具合は、CNC図面におけるよくある誤りを露呈する。すなわち、穴のサイズがあたかも位置、形状、アライメントも管理するかのように扱うことである。ボーリングとリーマ加工はどちらも既存の穴を仕上げる方法だが、解決する問題が異なる。リーマ加工は通常、準備された穴がすでに許容できる位置と形状を持ち、管理された最終径を必要とする場合に合理的な選択である。ボーリングは、穴の軸、真円度、テーパー、またはデータムとの関係をサイズとともに修正する必要がある場合に検討する価値がある。.
まず、その工程が修正すべき誤差を特定する
工具を指定する前に、「精密穴」という言葉にしばしば圧縮される4つの特性を切り分ける。径は嵌合を管理する。位置は部品のデータムに対する穴の位置を定める。形状は真円度、円筒度、テーパーなどの状態を表す。表面状態は摺動、シール、摩耗、または潤滑剤の保持に影響する。径の測定値だけでは他の3つを確認できない。.
2ピースの治具におけるダウエル穴を考えてみよう。径が正しくても中心がずれていれば、組立時にダウエルが依然として詰まることがある。リーマは既存の壁から材料を削り、一般に準備された穴に沿うため、位置がずれた軸を再配置するために頼るべきではない。管理されたボーリング工程は、セットアップが正しいデータムを基準とし、除去するのに十分な材料を残す限り、その下穴の位置と形状を改善できる可能性がある。どちらの工程もすべての位置ずれ穴を救えるわけではない。修正は取り代、アクセス、工具剛性、許容される最終形状に依存する。.
これは全体的なCNC穴加工工程よりも狭い判断である CNC穴加工工程, これはドリル加工、インターポレーション、止まり穴、その他の穴形状を含む。ここでの問いは、使用中に不具合を起こしている形状にどの仕上げ経路が対処できるか、という点に特化している。.
ボーリングとリーマ加工は異なる問題を解決する
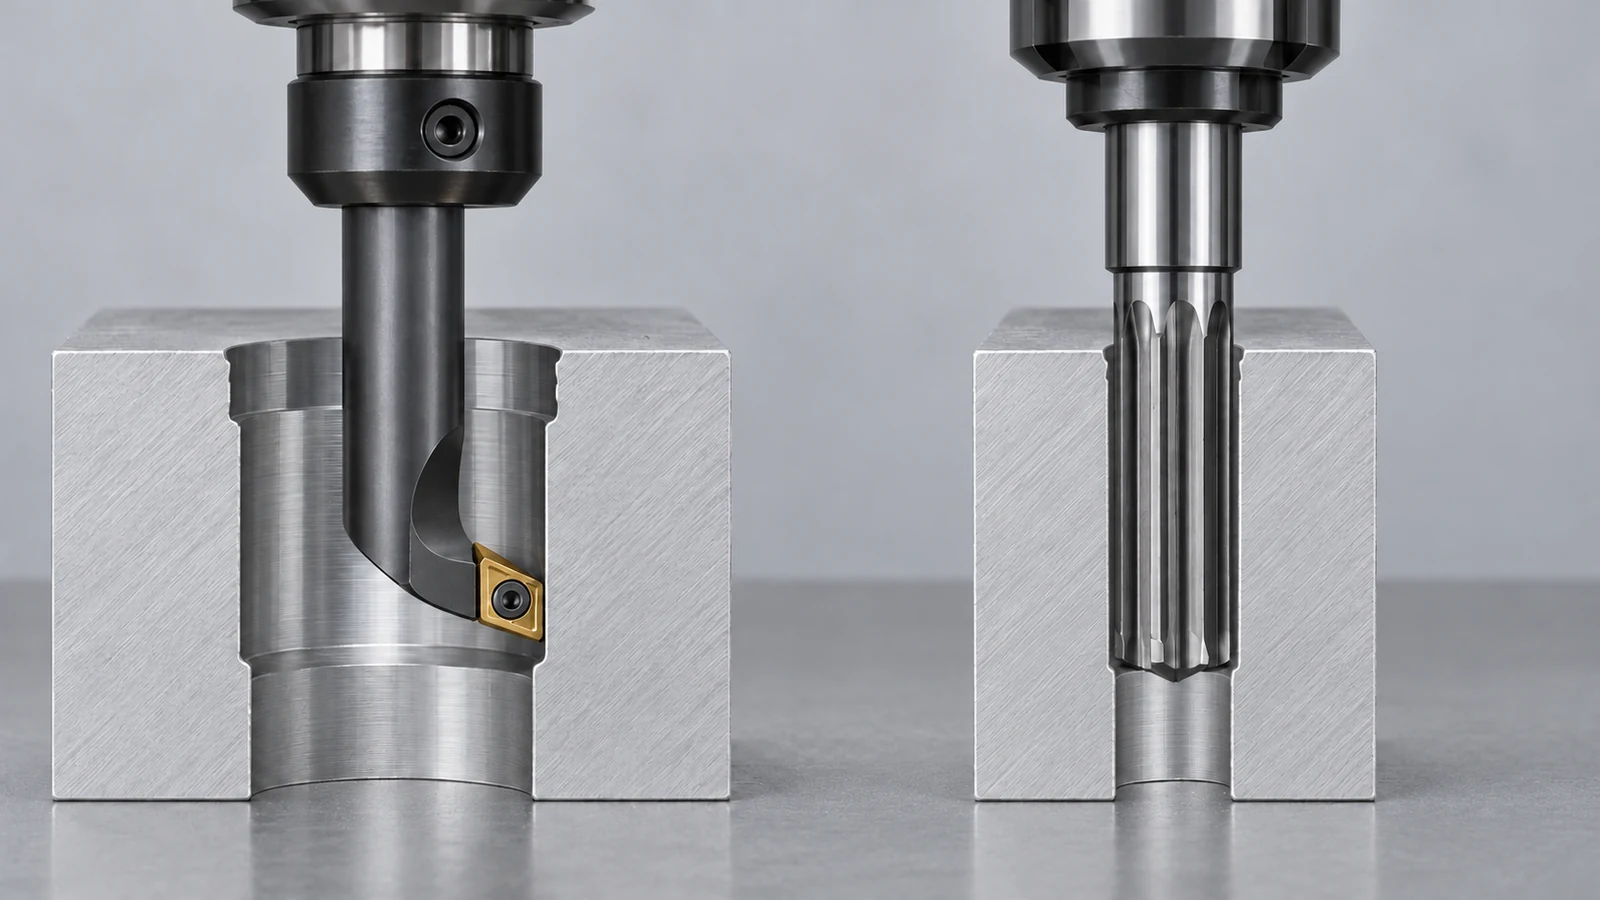
ボーリング工具は管理された切削経路で既存の穴から材料を除去する。機械と形状に応じて、工具は特定の最終径を生み出すために調整可能であり、単にパイロット穴の経路を引き継ぐのではなく、セットアップから軸を確立できる。リーマは多刃の仕上げ工具で、準備された穴から小さく計画された取り代を除去する。その価値は、下穴がすでに正しい位置にあり十分に真っ直ぐである場合の、効率的で再現性のある仕上げにある。.
| 判断ポイント | ボーリング | リーミング |
|---|---|---|
| 主な目的 | 段取りから軸と形状を制御しながら穴を拡大または精密化する。. | 準備された穴を制御された最終寸法と表面状態に仕上げる。. |
| プリホールの位置 | 取り代とアクセスが許す場合、ある程度の位置誤差を補正できることがある。. | 一般にプリホールに追従し、位置ずれした穴に対する信頼できる補正にはならない。. |
| 径の柔軟性 | 工具調整やプログラミングにより非標準サイズに対応できる。. | 通常、要求される最終寸法に適合したリーマが必要である。. |
| 取り代の状態 | 安定した仕上げ切削のために十分で均一な材料が必要である。. | 適切で一貫した仕上げ取り代が必要であり、過大な取り代や不良なパイロット穴はリスクを高める。. |
| 生産上の懸念 | 工具のたわみ、段取りの安定性、測定フィードバック。. | 下穴品質、工具摩耗、切りくず制御、サイズドリフト。. |
この表は工程の傾向を述べたものであり、保証された工場能力や汎用的な公差ランキングではありません。薄肉部のたわみ、長い工具の振動、治具内でのワークの動き、または加工時と異なるデータムを基準とした検査などが発生すれば、どちらの方法も失敗する可能性があります。部品によっては両方の工程が必要です。まずボーリングで適切な軸と形状を確立し、その追加の仕上げ工程が明確な要件に資する場合にのみリーマ加工を行います。習慣的に両方を追加すると、機能を必ずしも向上させることなくコストが増加します。.
好みの工具ではなく、嵌合機能から選ぶ
位置決めダボまたはガイドピン
まず必要な嵌め合いと、組立データムに対する穴パターンの位置を確立します。ドリル加工した下穴がすでに許容可能な位置と真直度を有している場合、リーマ加工によって最終サイズを効率的に得られることがあります。下穴が変位している場合やその形状が不適切な場合は、仕上げパス前にボーリングや他の修正方法を検討します。直径公差が厳しいことだけでは、2本のダボが相手部品に挿入できることは保証されません。.
軸受またはブッシュの座
軸受座の場合、管理すべき課題にはボアのサイズ、真円度、別の座との軸方向の位置合わせ、肩部の直角度、表面要件などが含まれます。これらの関係を1回の管理された段取りで確立する必要がある場合、ボーリングは有効です。リーマ加工は特定の準備された座に適している場合がありますが、選択は軸受またはブッシュの仕様と組立方法に従うべきです。すべての軸受ボアが同じ工程順を必要とすると仮定しないでください。.
クリアランス穴または位置決めしない穴
穴がファスナーを逃がすだけの場合、ドリル加工や円弧補間で機能をすでに満たしていることがあります。モデル上で穴が重要に見えるという理由だけでリーマ加工やボーリング加工の費用を払うと、組立性能を変えることなく段取りと検査のコストが増加する可能性があります。どの穴が実際に位置決め、シール、またはガイドを行うかを定義し、それらのフィーチャにのみ仕上げ工程を割り当ててください。.
より広い CNC機械加工プロセス, これらの選択は、図面とデータムのレビューの後に行うものであり、孤立した工具選択のステップとして行うものではありません。.
重要なボアのための現実的な工程順序
実行可能な工程は、安定した基準、適切な下穴、測定された仕上げ代から始まります。正確な順序は部品固有ですが、以下のチェックポイントによりよくある誤り、すなわち仕上げ後に軸が一度も管理されていなかったことに気づくという誤りを防ぎます。.
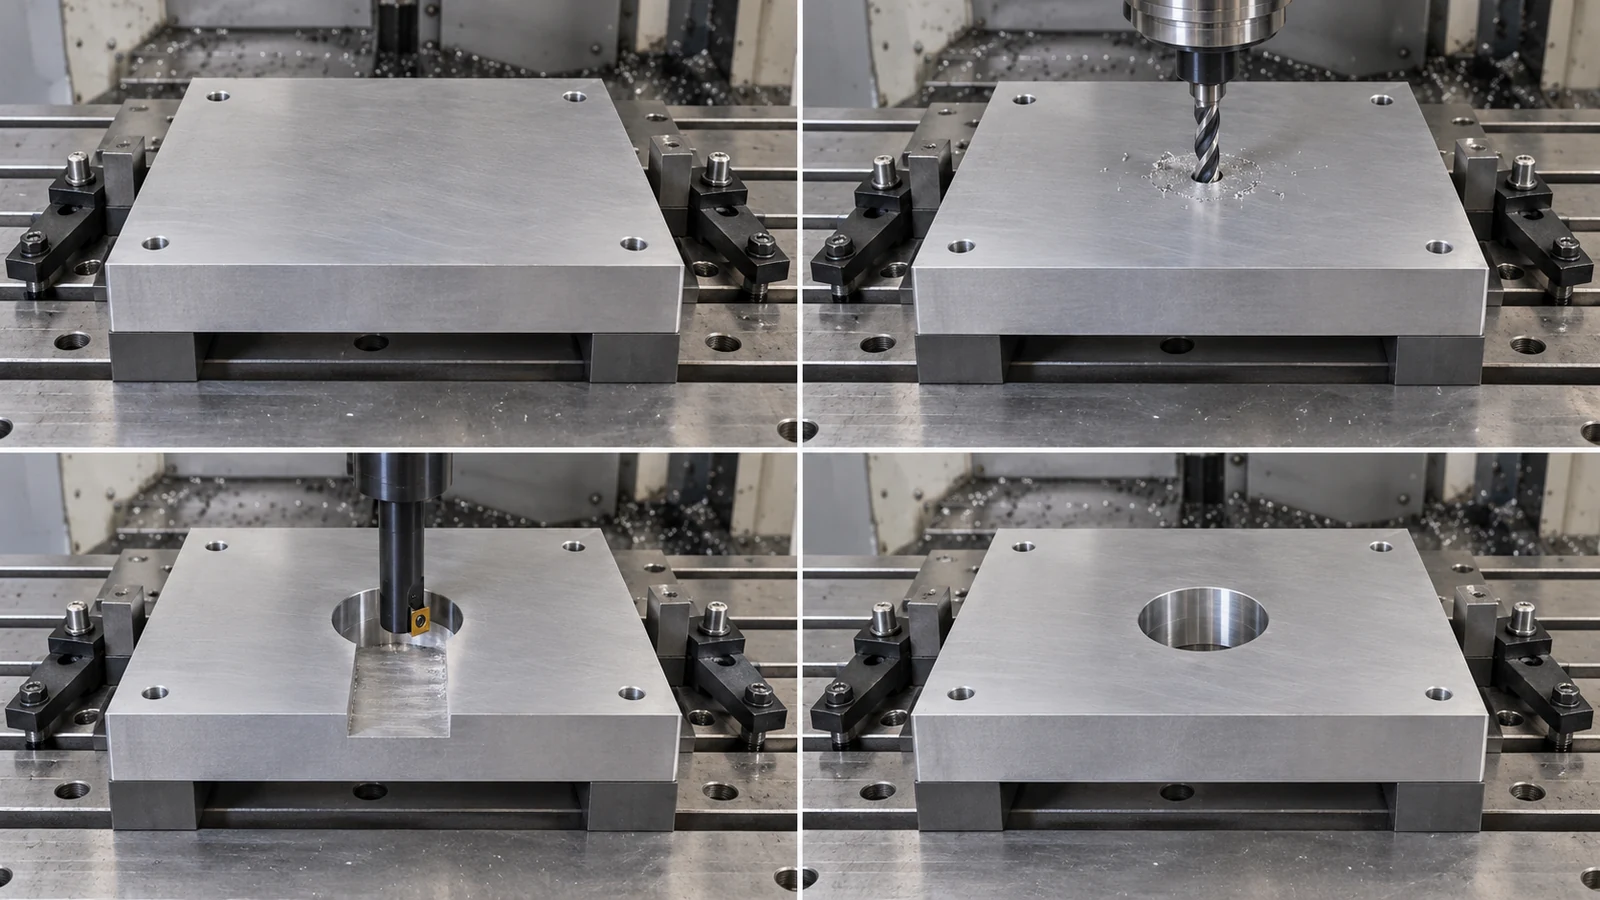
- データム戦略を確立します。. 加工と検査のために部品を位置決めするのに使用する面とフィーチャを特定します。2つのボアを位置合わせする必要がある場合、それらを同じ段取りで仕上げるべきか計画します。.
- 開口部を準備します。. 次の工程に十分な材料を残して、下穴をドリル加工、補間、または粗ボーリングします。ブラインドまたは段付きフィーチャでは、アクセス、切りくず排出、工具クリアランスを確認します。.
- リスクが高い箇所ではパイロット(下穴)を測定します。. その位置、真直度、残り取り代が計画された最終工程を可能にするか確認します。位置が重要な場合、リーマはこの確認の代用にはなりません。.
- 管理特性のために仕上げます。. 軸線や形状を確立または修正する必要がある場合はボーリングし、下穴がすでに良好で最終寸法と表面が残りの作業である場合はリーマ加工します。手法の組み合わせは正当な理由がある場合に限ります。.
- バリ取り、洗浄、検査を行います。. 入口のバリはピンゲージの読み取りを変えることがあり、止まり穴に残った切り粉は相手部品との嵌合を妨げることがあります。最終検査では図面のデータム方式を用いるべきです。.
薄肉ハウジングでは、クランプ圧力と材料除去により、部品を解放した後に穴が変化することがあります。深穴では、工具のリーチと切り粉排出が工程を支配する場合があります。これらの条件は、一見単純な「ボーリング対リーマ加工」のルールを覆すことがあります。.
失敗を見逃さずに結果を検証する方法
測定は合否判定基準に合わせます。プラグゲージやピンゲージは機能的な寸法限界を確認できますが、それ自体ではデータムに対する穴の位置を報告しません。ボアゲージや適切な内径測定は、複数の深さと角度方向で直径を比較でき、テーパーや真円度の異常の把握に役立ちます。座標測定は、段取りと測定戦略が適切であれば、図面のデータム基準系に対して穴の軸線とパターンを評価できます。.
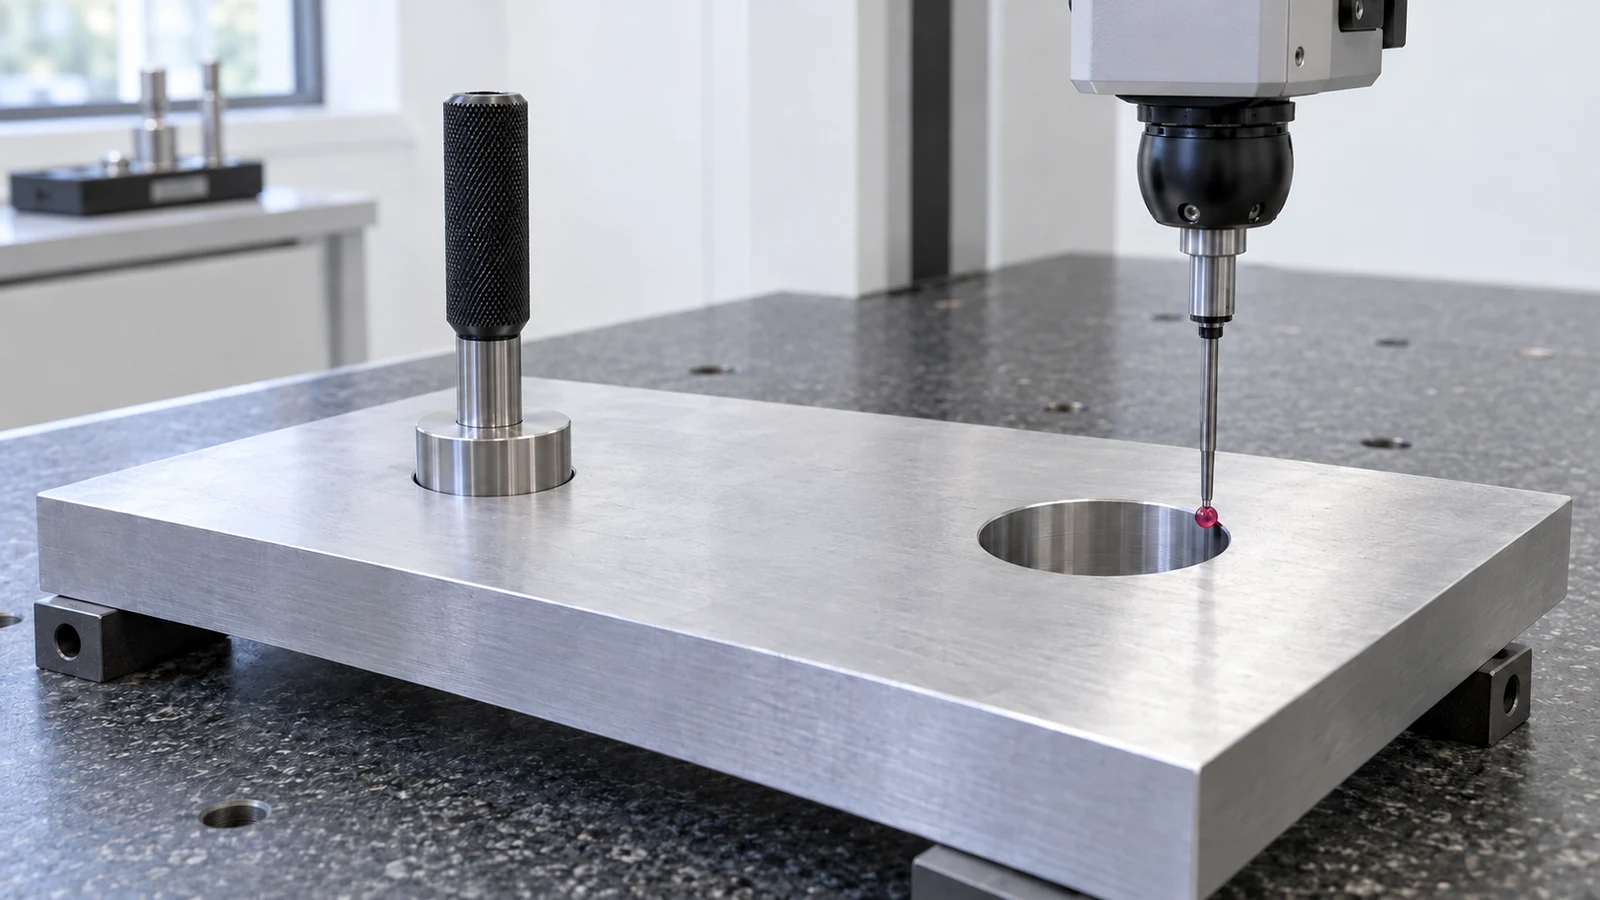
有用な検査計画は三つの問いに答えます。どの特性が管理されているか。どの状態で測定するか—クランプ中、解放後、またはコーティング後か。購入者はどのような証拠を受け取るか。部品が寸法ゲージに合格しても組立に失敗する場合は、直径公差を厳しくする前に、位置、直角度、相手部品を確認してください。.
寸法と幾何学的位置の区別については、当サイトの GD&T図面ガイド. でさらに詳しく説明しています。プロジェクトで文書化された検査手法が必要な場合、 品質管理ページ に当サイトの検査枠組みが説明されていますが、具体的な手法と成果物は依然として図面に基づいて合意すべきです。.
試作と量産の間で何が変わるか
試作品は一つの穴が嵌合することを実証できます。量産では、繰り返される段取り、素材のばらつき、工具摩耗にわたってその嵌合と要求される位置を維持しなければなりません。リーマ加工は、前工程が安定している場合に効率的な繰り返し仕上げを提供することがよくありますが、徐々に進む工具摩耗や不安定な下穴は結果を変動させることがあります。ボーリングは特定の寸法や形状に対して調整とフィードバックを可能にしますが、再現性のある治具と工具状態にも依存します。.
スケーリングの前に、初品検査でどの特徴を検査するか、生産中にどの測定値をサンプリングするか、どの信号で工具交換やオフセットの見直しを行うかを決めてください。合否要件がサイズ範囲、幾何公差、表面仕様、または複合的な機能嵌合のいずれであるかを記録してください。材料、形状、測定方法、サンプリング条件を伴わない工程能力の主張は、有用な購買保証にはなりません。.
図面とRFQが伝えるべきこと
嵌合部品が必要とする結果を指定し、その工程自体が管理された要件でない限り、製造者が実用的な工程を選択できるようにしてください。有用な仕様書は、穴の機能、呼び径と嵌合、深さと底面の状態、データム参照、必要に応じた位置または姿勢の管理、材料と状態、エッジ処理、表面要件、検査証拠を特定します。位置決め穴のパターンについては、すべての径を締め付けるだけでなく、嵌合形状を含めるか、組立関係を説明してください。.
見積を依頼する際は、最新のCADモデルと図面リビジョン、数量、試作または量産のステータス、最終的な穴に影響し得るコーティングを含めてください。供給者が仕上げ処理の前と後のどちらで特徴を測定すべきかを明記してください。図面に「すべての穴をリーマ加工」とあるが、組立を位置決めする穴が1つだけの場合は、価格設定の前にその区別を明確にしてください。その結果、クリアランス穴にはより単純な工程、重要な特徴にはより管理された工程となる場合があります。.
よくある質問
リーマ加工は位置ずれしてドリル加工された穴を修正できますか?
当てにしないでください。リーマは通常、下穴に倣います。位置がデータム基準の許容公差を外れている場合は、ボーリングや他の修正工程に十分な材料が残っているかを評価してください。重大な誤差は部品の作り直しが必要になる場合があります。.
ボーリング穴は常にリーマ穴より高精度ですか?
いいえ。精度は、どの特性を評価するか、下穴、機械と治具の剛性、工具の状態、材料、深さ、測定方法によって異なります。ボーリングは適切な段取りで軸の制御性が高まりますが、リーマ加工は適切に準備された穴の最終サイズを効率的に管理できます。.
図面にはボーリングとリーマ加工のどちらを指定すべきですか?
通常は機能的な結果—嵌合、形状、データム、仕上げ—を指定し、工程は供給者に選ばせてください。承認済み設計、検証計画、または下流の組立制約によって真に必要とされる場合にのみ、工程を明記してください。.
ピンゲージで穴パターンが正しいことを証明できますか?
ピンゲージはサイズや特定の機能嵌合の検証に役立ちます。しかし、データムに対するパターンの位置を自動的に証明するものではありません。実際の幾何要件を評価する検査方法を使用してください。.