
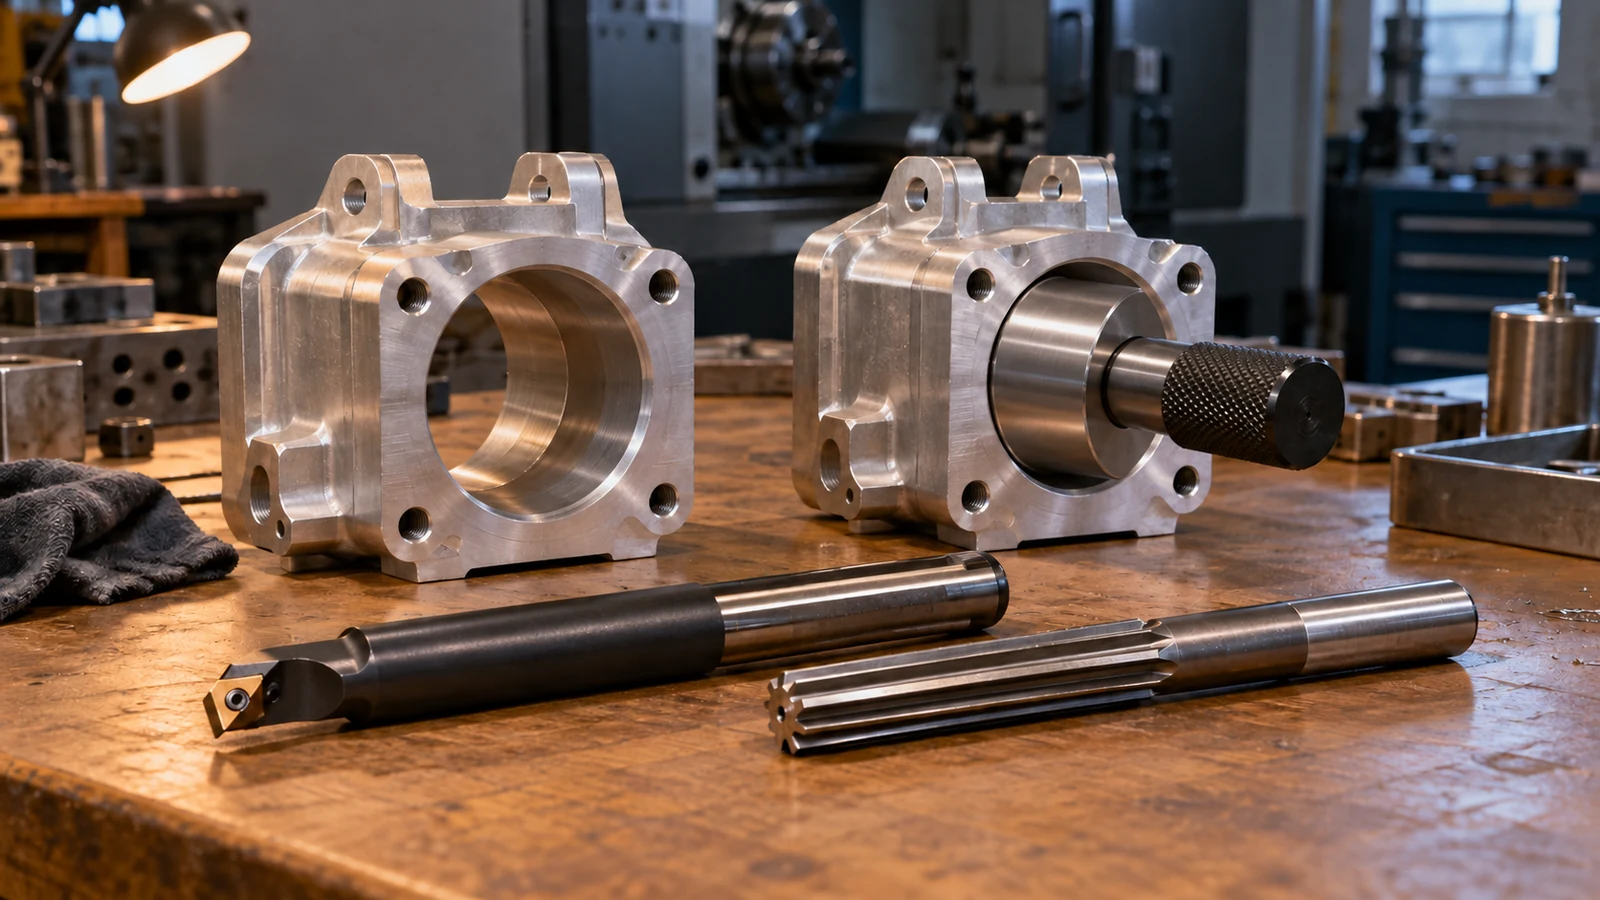
Um pino pode entrar num furo usinado e a montagem ainda pode travar. Um rolamento pode encaixar no diâmetro medido e ainda assim ficar fora de eixo. Essas falhas expõem um erro comum num desenho CNC: tratar o tamanho do furo como se ele também controlasse a localização, a forma e o alinhamento. Mandrilar e alargar são ambas formas de acabar um furo existente, mas resolvem problemas diferentes. O alargamento é geralmente uma via sensata quando um furo preparado já tem posição e forma aceitáveis e necessita de um diâmetro final controlado. A mandrilagem vale a pena considerar quando o eixo do furo, a circularidade, a conicidade ou a relação com um datum devem ser corrigidos, além do tamanho.
Primeiro identifique o erro que a operação deve corrigir
Antes de especificar uma ferramenta, separe quatro características que muitas vezes são comprimidas na expressão “furo de precisão”. O diâmetro controla o encaixe. A posição localiza o furo em relação aos datums da peça. A forma descreve condições como circularidade, cilindricidade e conicidade. A condição superficial afeta o deslizamento, a vedação, o desgaste ou a retenção de lubrificante. Uma leitura de diâmetro isolada não pode confirmar as outras três.
Considere um furo de pino num dispositivo de duas peças. Se o seu diâmetro estiver correto mas o centro estiver deslocado, o pino ainda pode emperrar durante a montagem. Um alargador corta material da parede existente e geralmente segue o furo preparado; não se deve contar com ele para reposicionar um eixo mal posicionado. Uma operação de mandrilagem controlada pode melhorar a localização e a geometria desse pré-furo, desde que a montagem referencie os datums corretos e deixe material suficiente para remover. Nenhum dos processos consegue salvar todos os furos mal posicionados: a correção depende da sobremetal, do acesso, da rigidez da ferramenta e da geometria final admissível.
Esta é uma decisão mais restrita do que o processo global de usinagem de furos CNC, que abrange a furação, a interpolação, os furos cegos e outras características de furo. Aqui a questão é especificamente qual via de acabamento pode resolver a característica que está a falhar em uso.
Mandrilar e alargar resolvem problemas diferentes
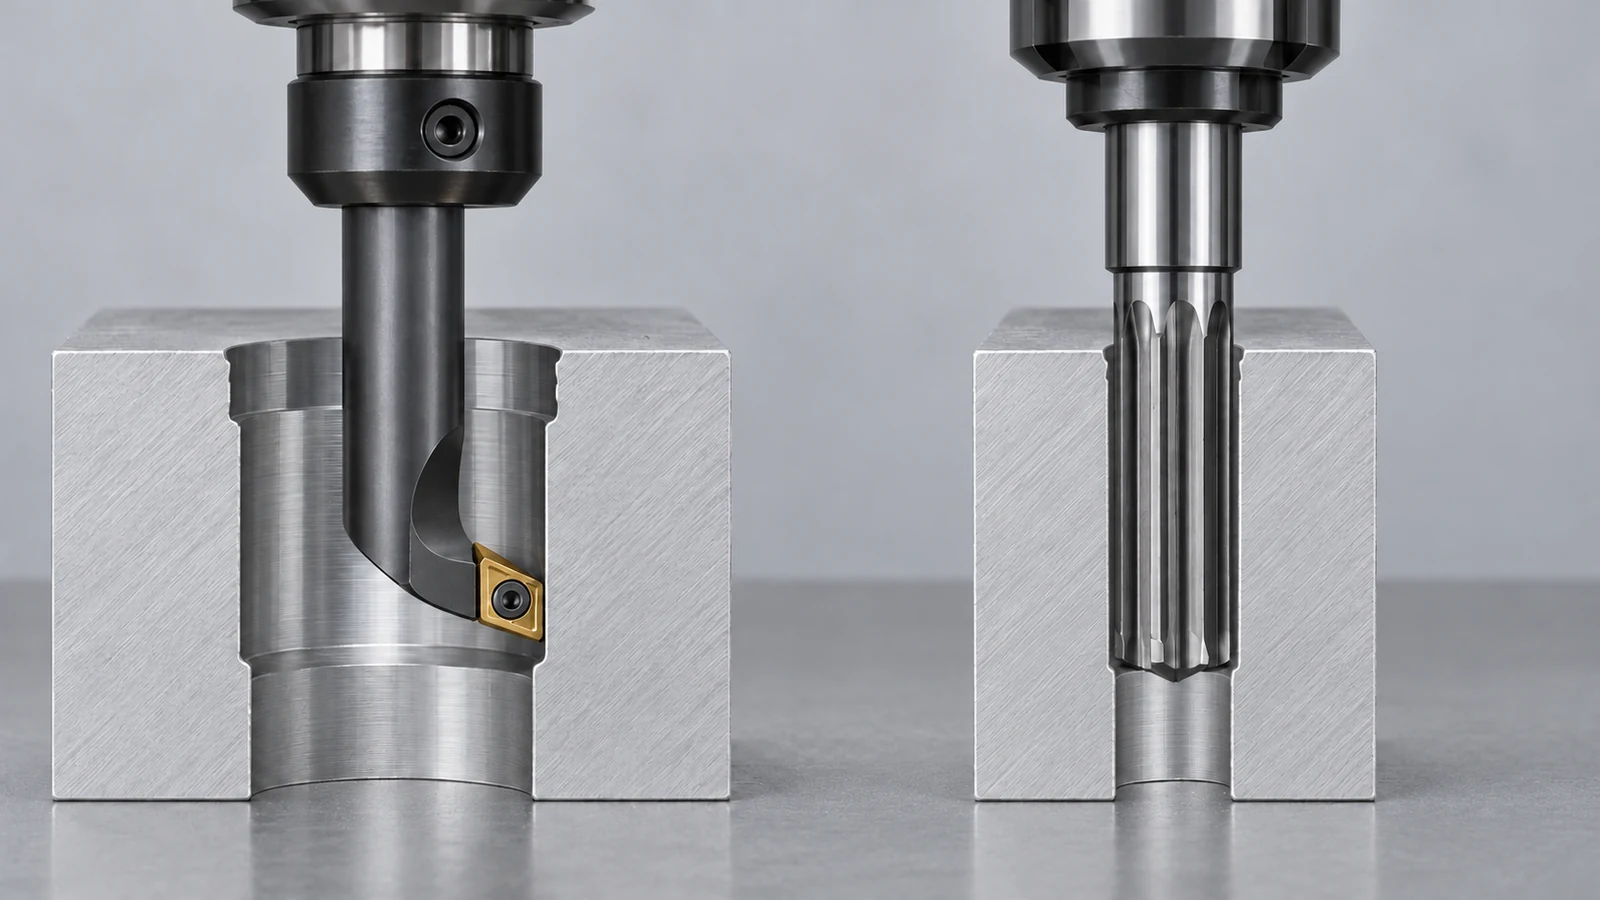
Uma ferramenta de mandrilar remove material de um furo existente com um percurso de corte controlado. Dependendo da máquina e da geometria, a ferramenta pode ser ajustável para produzir um determinado diâmetro acabado e pode estabelecer um eixo a partir da montagem em vez de simplesmente herdar o percurso do furo-piloto. Um alargador é uma ferramenta de acabamento multiarestas que remove uma pequena folga planeada de um furo preparado. O seu valor está no acabamento eficiente e repetível quando o pré-furo já está no lugar certo e suficientemente reto.
| Ponto de decisão | Mandrilamento | Alargamento |
|---|---|---|
| Objetivo principal | Ampliar ou refinar um furo controlando seu eixo e geometria a partir da montagem. | Levar um furo preparado a um tamanho final e condição superficial controlados. |
| Localização do pré-furo | Pode corrigir algum erro de localização quando o sobremetal e o acesso permitirem. | Geralmente acompanha o pré-furo; não é uma correção confiável para furos desalinhados. |
| Flexibilidade de diâmetro | Pode acomodar tamanhos não padronizados por meio de ajuste da ferramenta ou programação. | Normalmente requer um alargador adequado ao tamanho final exigido. |
| Condição do sobremetal | Necessita de material uniforme suficiente para um corte de acabamento estável. | Necessita de um sobremetal de acabamento adequado e consistente; sobremetal excessivo ou um furo-piloto ruim aumentam o risco. |
| Preocupação de produção | Deflexão da ferramenta, estabilidade da montagem e realimentação de medição. | Qualidade do pré-furo, desgaste da ferramenta, controle de cavacos e variação dimensional. |
A tabela descreve tendências de processo, não capacidade de fábrica garantida nem um ranking universal de tolerâncias. Qualquer um dos métodos pode falhar quando uma parede fina se deforma, uma ferramenta longa vibra, a peça se move no dispositivo de fixação ou a inspeção referencia um datum diferente do usado na usinagem. Algumas peças exigem ambas as operações: mandrilar primeiro para estabelecer um eixo e uma geometria adequados, seguido de alargamento apenas se essa etapa adicional de acabamento atender a um requisito definido. Adicionar ambas por hábito aumenta o custo sem necessariamente melhorar a função.
Escolha pela função de acoplamento, não por uma ferramenta preferida
Pino de localização ou pino-guia
Primeiro estabeleça o ajuste requerido e a posição do padrão de furos em relação aos datums de montagem. Se um furo-piloto já apresenta localização e retilineidade aceitáveis, o alargamento pode entregar a dimensão final de forma eficiente. Se o furo-piloto estiver deslocado ou sua forma for inadequada, avalie a mandrilagem ou outra rota corretiva antes do passe de acabamento. Uma tolerância de diâmetro apertada por si só não garante que dois pinos entrarão em um componente conjugado.
Assento de rolamento ou bucha
Para um assento de rolamento, as questões determinantes podem incluir o tamanho do furo, a circularidade, o alinhamento axial com outro assento, a perpendicularidade do ombro e o requisito de superfície. A mandrilagem pode ser valiosa quando essas relações precisam ser estabelecidas em uma única montagem controlada. O alargamento pode ser adequado para certos assentos preparados, mas a escolha deve seguir a especificação do rolamento ou da bucha e o método de montagem; não presuma que todo furo de rolamento precise da mesma sequência.
Furo de passagem ou não localizador
Se um furo apenas dá passagem a um fixador, a furação ou a interpolação circular já podem atender à função. Pagar por uma operação de alargamento ou mandrilagem apenas porque o furo parece importante no modelo pode adicionar custo de setup e inspeção sem alterar o desempenho da montagem. Defina quais furos realmente localizam, vedam ou guiam, e então reserve as operações de acabamento para essas características.
No contexto mais amplo processo de usinagem CNC, essas escolhas pertencem à etapa posterior à revisão do desenho e dos datums, não como uma etapa isolada de seleção de ferramenta.
Uma sequência de processo realista para furos críticos
Uma rota viável começa com uma referência estável, um furo-piloto adequado e um sobremetal de acabamento medido. A ordem precisa é específica de cada peça, mas os seguintes pontos de verificação evitam um erro comum: descobrir após o acabamento que o eixo nunca foi controlado.
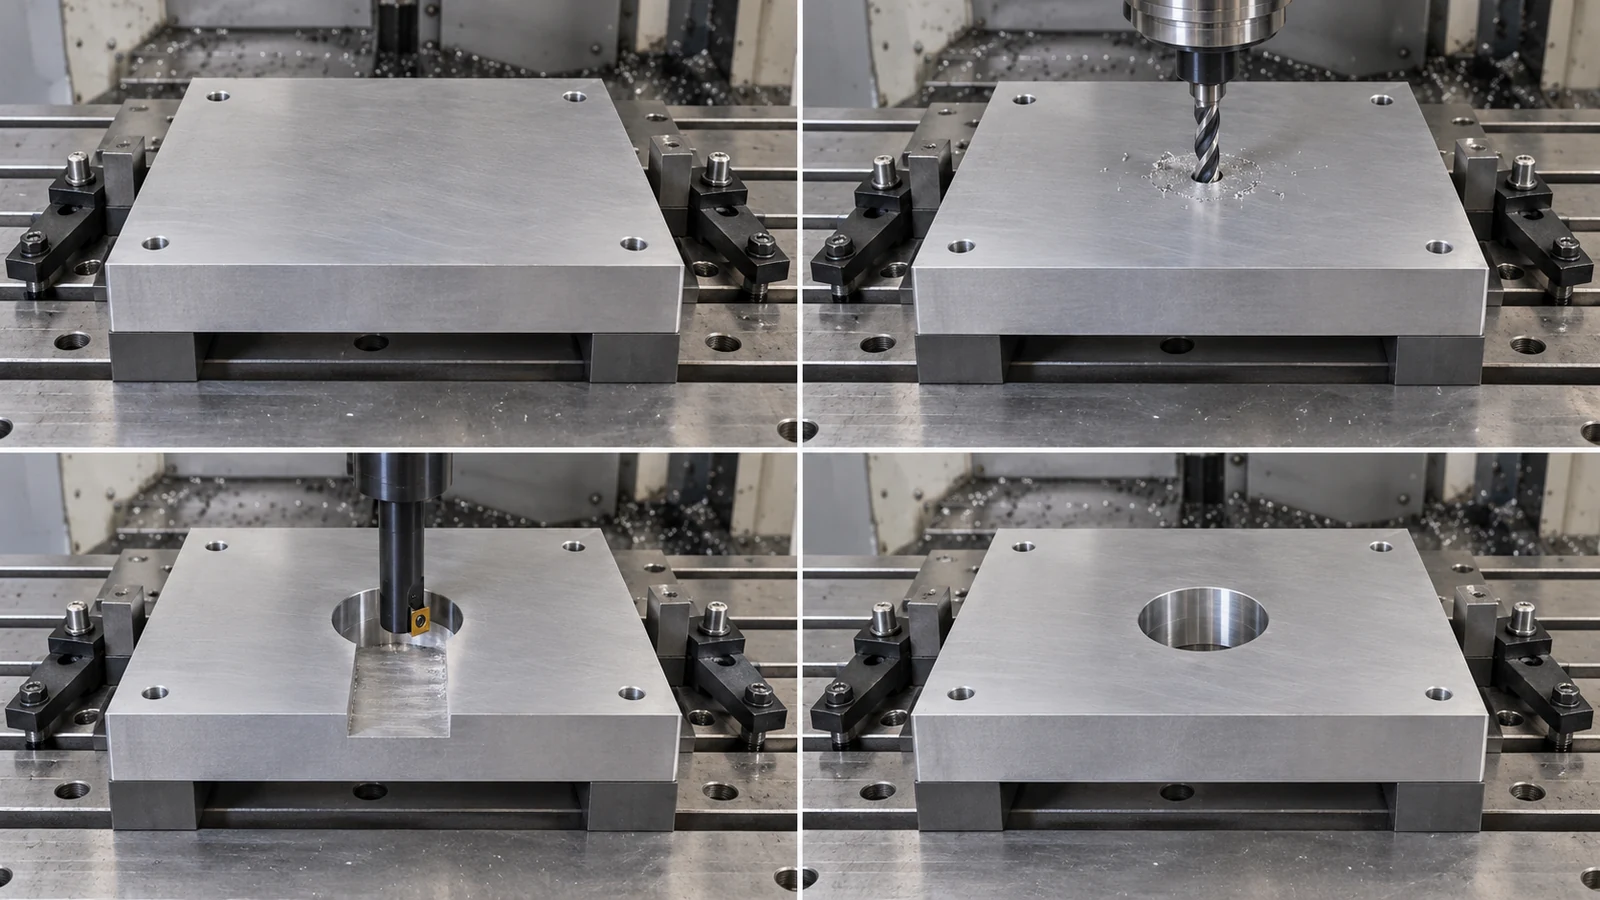
- Estabeleça a estratégia de datums. Identifique as superfícies e características usadas para localizar a peça para usinagem e inspeção. Se dois furos precisam se alinhar, planeje se devem ser acabados na mesma montagem.
- Prepare a abertura. Fure, interpole ou faça um pré-furo por mandrilagem bruta com material suficiente para a próxima operação. Confirme o acesso, a remoção de cavacos e a folga da ferramenta em características cegas ou escalonadas.
- Meça o piloto onde o risco é alto. Verifique se a localização, a retidão e o sobremetal remanescente permitem a operação final planejada. Um alargador não pode substituir essa verificação quando a posição é importante.
- Acabe para a característica controlada. Mandrile quando o eixo ou a forma precisarem ser estabelecidos ou corrigidos; alargue quando o pré-furo já estiver adequado e o tamanho final e a superfície forem o trabalho restante. Combine métodos apenas por um motivo justificado.
- Rebarbar, limpar e inspecionar. Uma rebarba na entrada pode alterar a leitura de um pino-calibrador; uma cavaca deixada em um furo cego pode interferir na peça conjugada. A inspeção final deve usar o sistema de datum do desenho.
Para uma carcaça de parede fina, a pressão de fixação e a remoção de material podem alterar o furo após a liberação da peça. Para um furo profundo, o alcance da ferramenta e a evacuação de cavacos podem dominar a rota. Essas condições podem invalidar uma regra aparentemente simples de “mandrilar versus alargar”.
Como verificar o resultado sem deixar passar a falha
Combine a medição com o critério de aceitação. Um calibrador de tampão ou de pino pode verificar um limite de tamanho funcional, mas não informará por si só onde o furo está em relação aos datums. Um medidor de furos ou uma medição interna adequada pode comparar o diâmetro em mais de uma profundidade e orientação angular, ajudando a revelar conicidade ou comportamento fora de circularidade. A inspeção por coordenadas pode avaliar o eixo do furo e o padrão em relação ao referencial de datum do desenho quando a montagem e a estratégia de medição forem apropriadas.
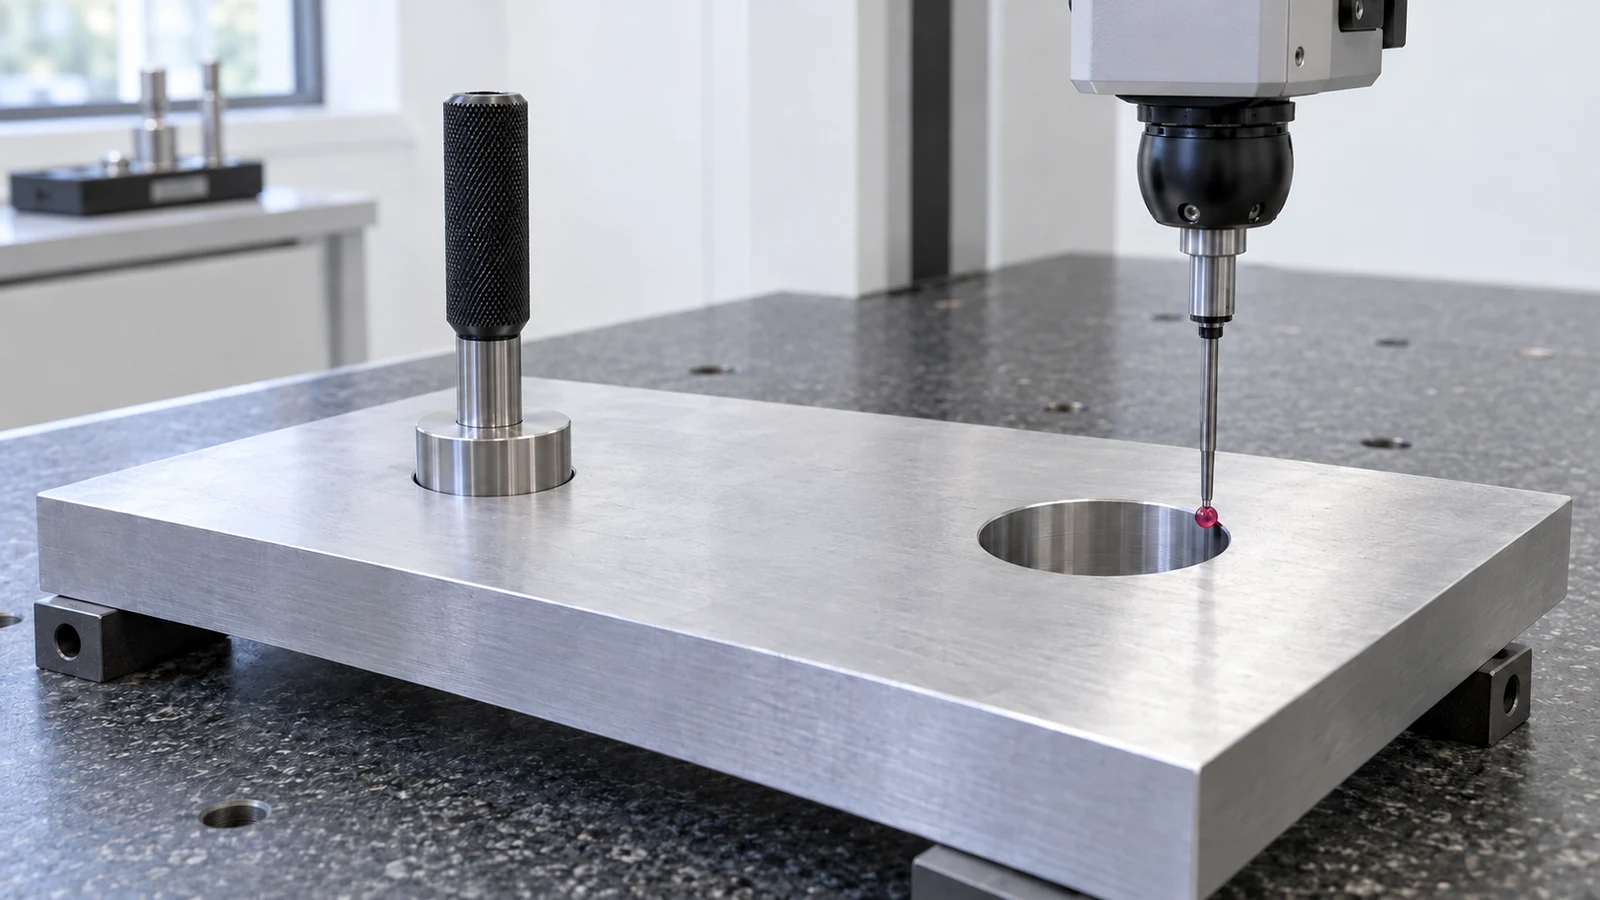
Um plano de inspeção útil responde a três perguntas: Qual característica é controlada? Em que condição ela é medida — enquanto fixada, após a liberação ou após o revestimento? Que evidência o comprador receberá? Se uma peça passa em um calibrador de tamanho mas falha na montagem, verifique posição, perpendicularidade e o componente conjugado antes de apertar a tolerância de diâmetro.
A distinção entre tamanho e localização geométrica é desenvolvida mais adiante no guia de desenho GD&T. do site. Quando um projeto precisa de uma abordagem de inspeção documentada, a página de controle de qualidade explica a estrutura de inspeção declarada pelo site; métodos e entregáveis específicos ainda devem ser acordados com base no desenho.
O que muda entre um protótipo e uma produção em série
Um protótipo pode demonstrar que um furo se encaixa. A produção deve manter esse encaixe e a localização exigida ao longo de montagens repetidas, variação de estoque e desgaste da ferramenta. O alargamento frequentemente oferece um acabamento repetido eficiente quando a operação anterior permanece estável, mas o desgaste gradual da ferramenta ou um piloto inconsistente podem deslocar os resultados. A mandrilagem permite ajuste e realimentação para certos tamanhos e geometrias, porém também depende de fixação repetível e condição da ferramenta.
Antes de escalar, decida qual característica será verificada na primeira peça, quais medições serão amostradas durante a produção e quais sinais acionam uma troca de ferramenta ou revisão de offset. Registre se o requisito de aceitação é uma faixa de tamanho, uma tolerância geométrica, uma especificação de superfície ou um ajuste funcional combinado. Uma alegação de capacidade de processo sem o material, a geometria, o método de medição e as condições de amostragem não é uma garantia de compra útil.
O que o desenho e o RFQ devem comunicar
Especifique o resultado que a peça acoplada necessita; permita que o fabricante escolha um processo prático, a menos que a operação em si seja um requisito controlado. Um pacote útil identifica a função do furo, o diâmetro nominal e o ajuste, a profundidade e a condição do fundo, as referências de datum, os controles de posição ou orientação quando necessários, o material e a condição, o tratamento de bordas, o requisito de superfície e a evidência de inspeção. Para um padrão de furos de localização, inclua a geometria de acoplamento ou explique a relação de montagem em vez de apenas apertar todos os diâmetros.
Ao solicitar um orçamento, inclua o modelo CAD atual e a revisão do desenho, a quantidade, o status de protótipo ou produção e qualquer revestimento que possa afetar o furo final. Declare se o fornecedor deve medir a característica antes ou depois do tratamento de acabamento. Se o desenho disser “mandrilar todos os furos”, mas apenas um furo localiza a montagem, esclareça essa distinção antes do preço. O resultado pode ser uma rota mais simples para furos de passagem e uma rota mais controlada para a característica crítica.
Perguntas frequentes
O alargamento pode corrigir um furo que foi furado fora da localização?
Não conte com isso. Um alargador normalmente segue o furo preparado. Se a localização estiver fora da tolerância permitida com base no datum, avalie se resta material suficiente para mandrilar ou outra operação corretiva. Um erro severo pode exigir a refabricação da peça.
Um furo mandrilado é sempre mais preciso do que um furo alargado?
Não. A precisão depende de qual característica está sendo avaliada, do pré-furo, da rigidez da máquina e do dispositivo, da condição da ferramenta, do material, da profundidade e do método de medição. O mandrilamento oferece mais controle sobre o eixo em configurações adequadas; o alargamento pode controlar eficientemente o tamanho final de um furo bem preparado.
Um desenho deve especificar mandrilamento ou alargamento?
Normalmente especifique o resultado funcional — ajuste, geometria, datums e acabamento — e deixe o fornecedor selecionar uma rota. Nomeie o processo quando ele for genuinamente exigido por um projeto aprovado, plano de validação ou restrição de montagem a jusante.
Um pino-calibrador pode comprovar que o padrão de furos está correto?
Um pino-calibrador pode ajudar a verificar o tamanho ou um ajuste funcional específico. Ele não comprova automaticamente a posição do padrão em relação aos datums. Use um método de inspeção que avalie o requisito geométrico real.