
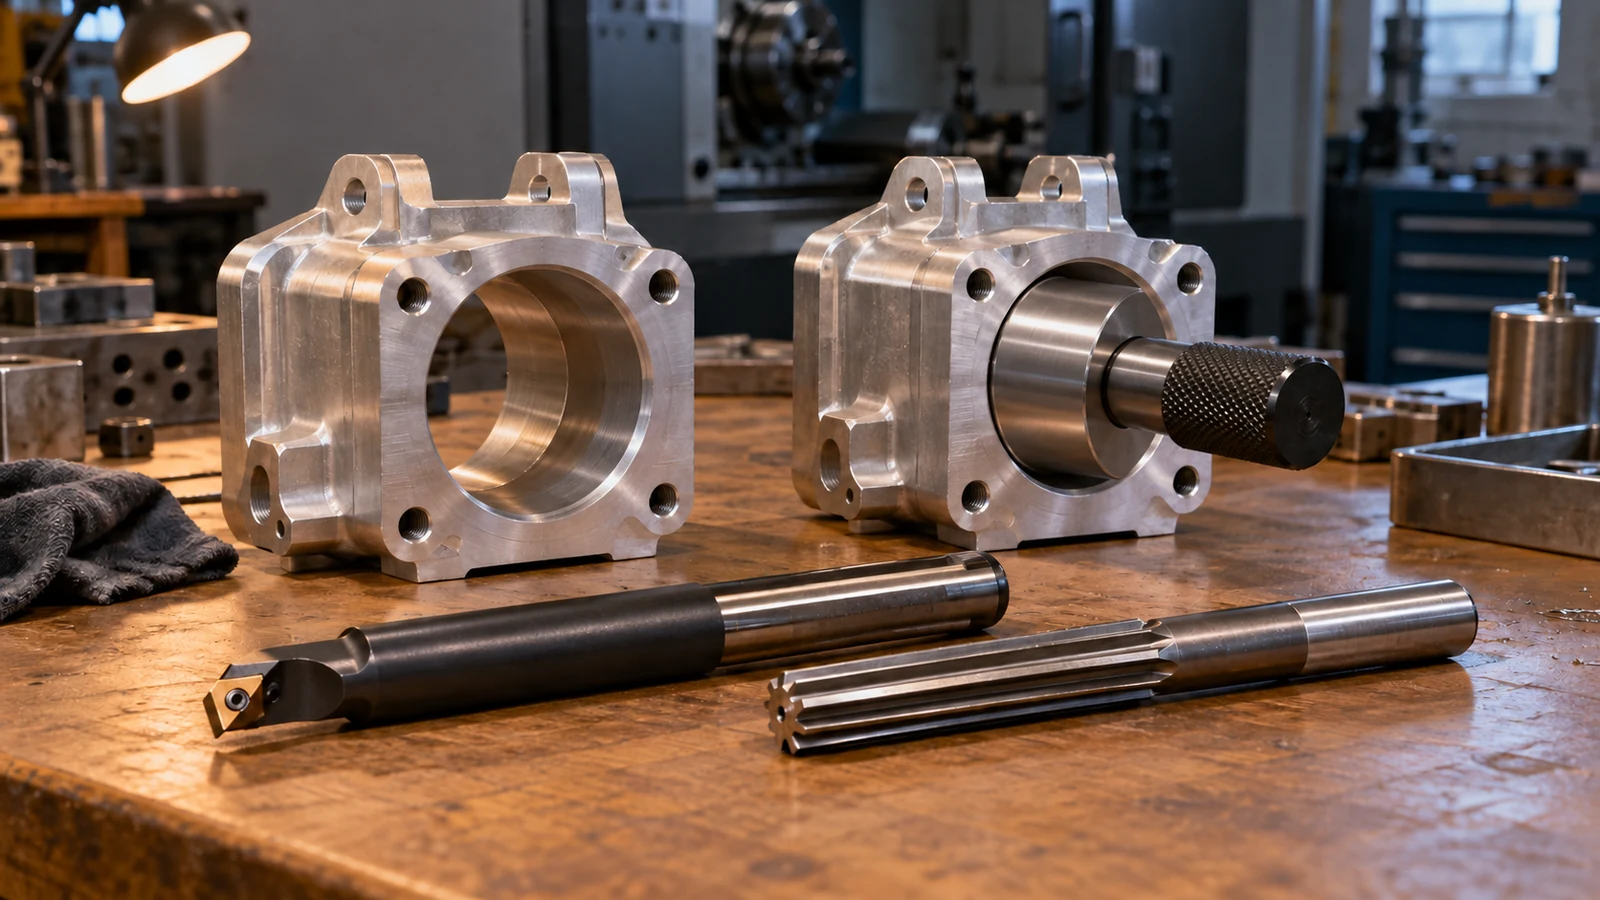
Une goupille peut entrer dans un trou usiné et l'assemblage peut encore se bloquer. Un roulement peut s'ajuster au diamètre mesuré tout en étant décalé par rapport à l'axe. Ces défaillances révèlent une erreur courante dans un plan CNC : traiter la taille du trou comme si elle contrôlait aussi la position, la forme et l'alignement. L'alésage et l'alésage à l'alésoir sont deux façons de finir un trou existant, mais ils résolvent des problèmes différents. L'alésage à l'alésoir est généralement une voie judicieuse lorsqu'un trou préparé a déjà une position et une forme acceptables et nécessite un diamètre final contrôlé. L'alésage mérite d'être envisagé lorsque l'axe du trou, la circularité, la conicité ou la relation à une référence doivent être corrigés en même temps que la taille.
Identifier d'abord l'erreur que l'opération doit corriger
Avant de spécifier un outil, distinguez quatre caractéristiques souvent regroupées sous l'expression “ trou de précision ”. Le diamètre contrôle l'ajustement. La position localise le trou par rapport aux références de la pièce. La forme décrit des conditions telles que la circularité, la cylindricité et la conicité. L'état de surface affecte le glissement, l'étanchéité, l'usure ou la rétention de lubrifiant. Une seule lecture de diamètre ne peut confirmer les trois autres.
Prenons l'exemple d'un trou de goupille dans un montage en deux pièces. Si son diamètre est correct mais que le centre est décalé, la goupille peut encore se coincer lors de l'assemblage. Un alésoir coupe la matière de la paroi existante et suit généralement le trou préparé ; il ne faut pas compter sur lui pour repositionner un axe mal positionné. Une opération d'alésage contrôlée peut améliorer la position et la géométrie de ce pré-trou, à condition que le montage référence les bonnes références et laisse suffisamment de matière à enlever. Aucun des deux procédés ne peut rattraper tous les trous mal placés : la correction dépend de la surépaisseur, de l'accès, de la rigidité de l'outil et de la géométrie finale admissible.
Il s'agit d'une décision plus étroite que le processus global d' usinage de trous CNC, qui couvre le perçage, l'interpolation, les trous borgnes et autres caractéristiques de trous. Ici, la question est précisément de savoir quelle voie de finition peut remédier à la caractéristique qui défaille en service.
L'alésage et l'alésage à l'alésoir résolvent des problèmes différents
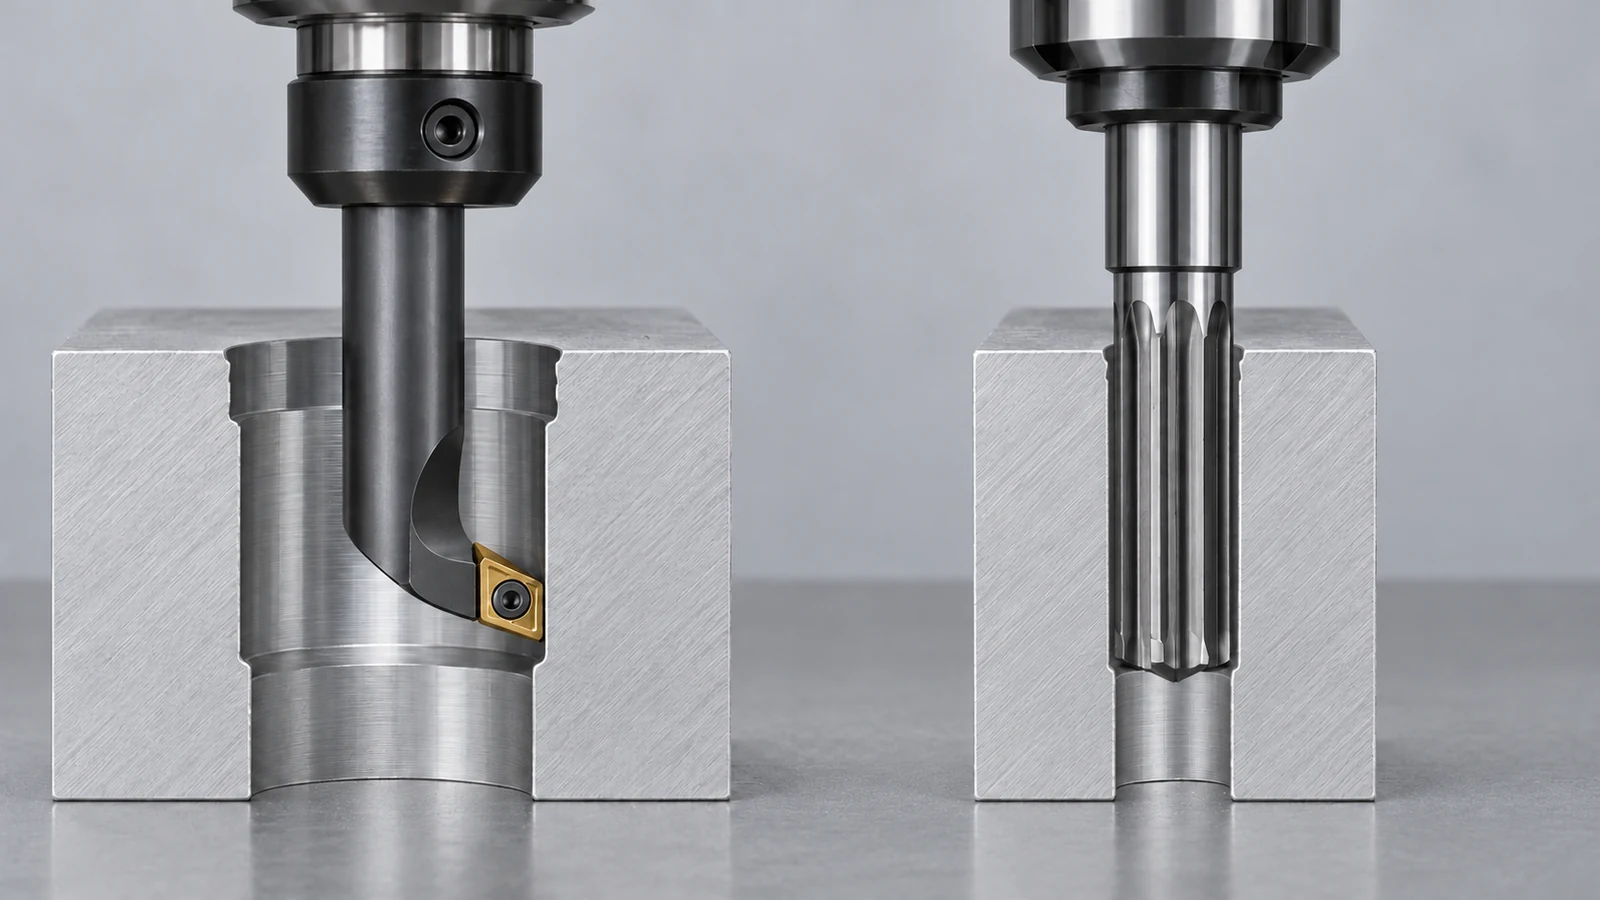
Un outil d'alésage enlève de la matière d'un trou existant selon une trajectoire de coupe contrôlée. Selon la machine et la géométrie, l'outil peut être réglable pour produire un diamètre fini particulier et peut établir un axe à partir du montage plutôt que d'hériter simplement de la trajectoire du trou pilote. Un alésoir est un outil de finition à plusieurs arêtes qui enlève une petite surépaisseur planifiée d'un trou préparé. Sa valeur réside dans une finition efficace et répétable lorsque le pré-trou est déjà au bon endroit et suffisamment droit.
| Point de décision | Alésage | Alésage de finition |
|---|---|---|
| Objectif principal | Agrandir ou affiner un trou tout en contrôlant son axe et sa géométrie depuis le montage. | Amener un trou préparé à une dimension finale et un état de surface contrôlés. |
| Position du pré-perçage | Peut corriger une partie de l'erreur de position lorsque le stock et l'accès le permettent. | Suit généralement le pré-perçage ; ne constitue pas une correction fiable pour les trous mal positionnés. |
| Flexibilité de diamètre | Peut s'adapter à des dimensions non standard grâce au réglage de l'outil ou à la programmation. | Nécessite généralement un alésoir adapté à la dimension finale requise. |
| État du stock | Nécessite suffisamment de matière uniforme pour une coupe de finition stable. | Nécessite une surépaisseur de finition appropriée et régulière ; un stock excessif ou un avant-trou médiocre augmente le risque. |
| Préoccupation de production | Déviation de l'outil, stabilité du montage et retour de mesure. | Qualité du pré-perçage, usure de l'outil, contrôle des copeaux et dérive dimensionnelle. |
Le tableau décrit des tendances de procédé, et non une capacité d'atelier garantie ni un classement universel des tolérances. L'une ou l'autre méthode peut échouer lorsqu'une paroi mince fléchit, qu'un outil long vibre, que la pièce se déplace dans le montage ou que le contrôle se réfère à une autre référence que celle de l'usinage. Certaines pièces nécessitent les deux opérations : un alésage d'abord pour établir un axe et une géométrie adaptés, suivi d'un alésage de finition (alésoir) uniquement si cette étape de finition supplémentaire répond à une exigence définie. Ajouter les deux par habitude augmente le coût sans nécessairement améliorer la fonction.
Choisir en fonction de la fonction d'assemblage, pas d'un outil préféré
Goupille de positionnement ou pion de guidage
Établir d'abord l'ajustement requis et la position du motif de trous par rapport aux références d'assemblage. Si un avant-trou percé présente déjà une localisation et une rectitude acceptables, l'alésage à l'alésoir peut fournir efficacement la cote finale. Si l'avant-trou est décalé ou si sa forme est inadéquate, évaluer l'alésage ou une autre voie corrective avant la passe de finition. Une tolérance de diamètre serrée ne garantit pas à elle seule que deux goupilles entreront dans un composant conjugué.
Portée de roulement ou de palier
Pour une portée de roulement, les questions déterminantes peuvent inclure la cote de l'alésage, sa circularité, son alignement axial avec une autre portée, la perpendicularité de l'épaulement et l'exigence de surface. L'alésage peut être précieux lorsque ces relations doivent être établies dans un seul montage contrôlé. L'alésage à l'alésoir peut convenir à certaines portées préparées, mais le choix doit découler de la spécification du roulement ou du palier et de la méthode d'assemblage ; ne pas supposer que tout alésage de roulement exige la même séquence.
Trou de passage ou non positionnant
Si un trou ne sert qu'au passage d'une fixation, le perçage ou l'interpolation circulaire peuvent déjà satisfaire la fonction. Payer pour une opération d'alésage à l'alésoir ou d'alésage uniquement parce que le trou paraît important sur le modèle peut ajouter des coûts de montage et de contrôle sans modifier les performances d'assemblage. Définir quels trous assurent réellement le positionnement, l'étanchéité ou le guidage, puis réserver les opérations de finition à ces caractéristiques.
Dans le contexte plus large processus d'usinage CNC, ces choix interviennent après la revue du plan et des références, et non comme une étape isolée de sélection d'outil.
Une séquence de processus réaliste pour les alésages critiques
Une voie viable commence par une référence stable, un avant-trou adapté et une surépaisseur de finition mesurée. L'ordre précis dépend de la pièce, mais les points de contrôle suivants évitent une erreur courante : découvrir après la finition que l'axe n'a jamais été maîtrisé.
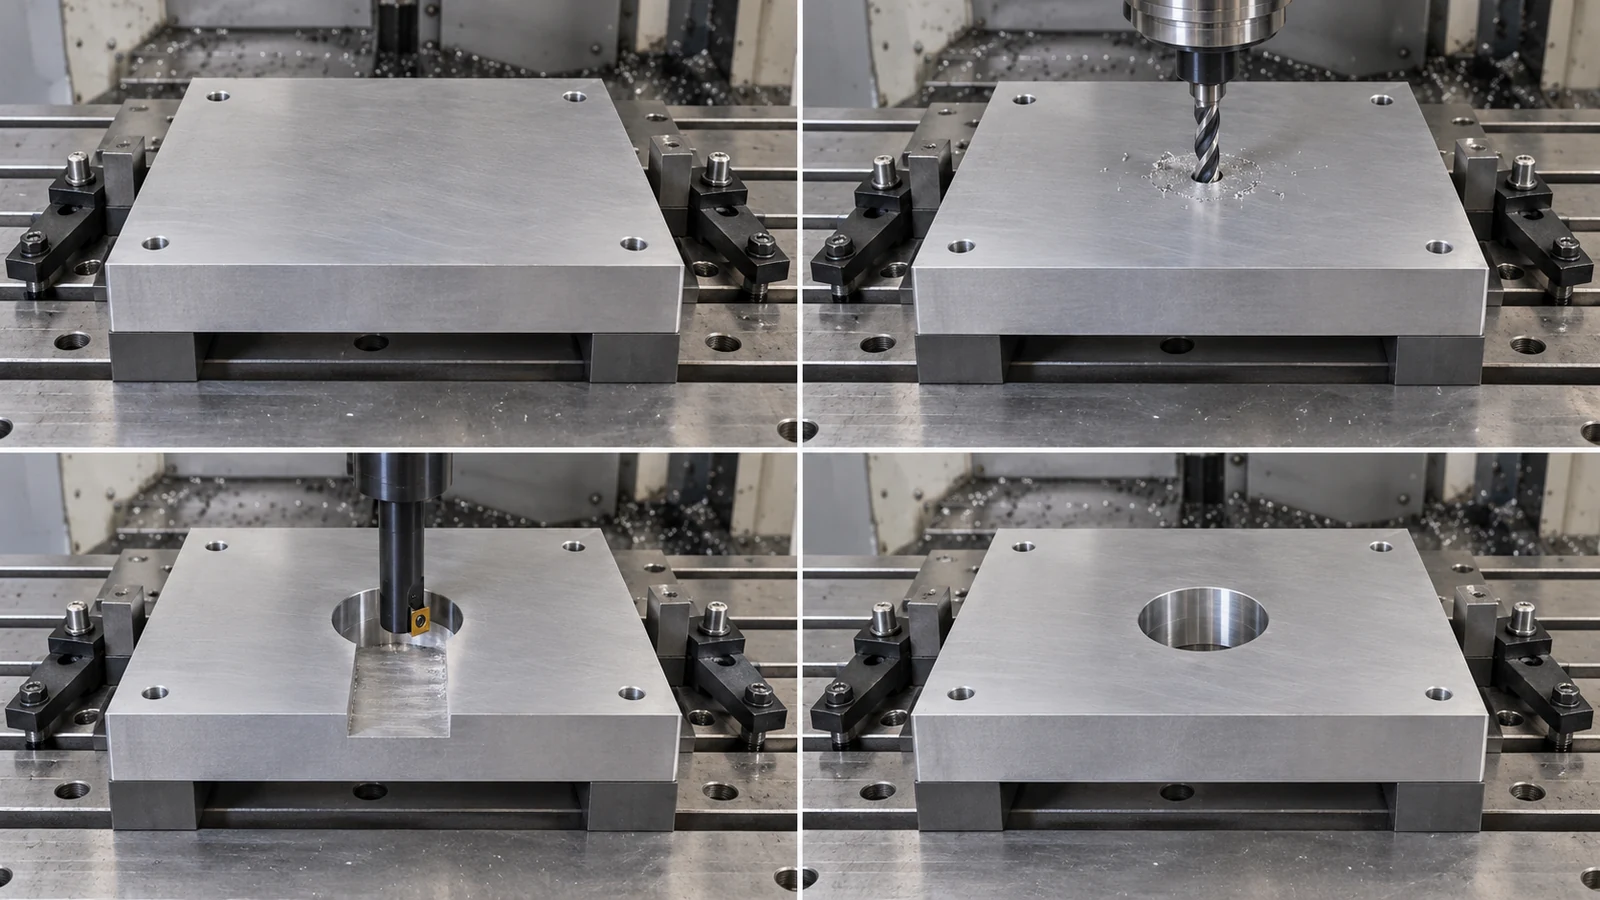
- Établir la stratégie de références. Identifier les surfaces et caractéristiques servant à positionner la pièce pour l'usinage et le contrôle. Si deux alésages doivent être alignés, prévoir s'ils doivent être finis dans le même montage.
- Préparer l'ouverture. Percer, interpoler ou ébaucher l'avant-trou avec suffisamment de matière pour l'opération suivante. Confirmer l'accès, l'évacuation des copeaux et le dégagement de l'outil dans les formes borgnes ou étagées.
- Mesurer l'avant-trou là où le risque est élevé. Vérifiez si son emplacement, sa rectitude et le stock restant permettent l'opération finale prévue. Un alésoir ne peut pas remplacer cette vérification lorsque la position est importante.
- Finissez pour la caractéristique contrôlée. Alésez lorsque l'axe ou la forme doit être établi ou corrigé ; alésoir lorsque le pré-perçage est déjà sain et que la taille finale et l'état de surface constituent le travail restant. Ne combinez les méthodes que pour une raison justifiée.
- Ébavurez, nettoyez et inspectez. Une bavure d'entrée peut fausser la lecture d'une jauge à broche ; un copeau laissé dans un alésage borgne peut interférer avec la pièce conjuguée. L'inspection finale doit utiliser le système de références du plan.
Pour un boîtier à paroi mince, la pression de bridage et l'enlèvement de matière peuvent modifier l'alésage après le desserrage de la pièce. Pour un alésage profond, l'accessibilité de l'outil et l'évacuation des copeaux peuvent dominer la gamme. Ces conditions peuvent remettre en cause une règle apparemment simple d“” alésage ou alésage à l'alésoir ».
Comment vérifier le résultat sans manquer la défaillance
Adaptez la mesure au critère d'acceptation. Une jauge à tampon ou à broche peut vérifier une limite de taille fonctionnelle, mais elle ne rapportera pas à elle seule la position du trou par rapport aux références. Une jauge d'alésage ou une mesure interne appropriée peut comparer le diamètre à plusieurs profondeurs et orientations angulaires, aidant à révéler une conicité ou un défaut de circularité. L'inspection tridimensionnelle peut évaluer l'axe du trou et le motif par rapport au système de références du plan lorsque le montage et la stratégie de mesure sont appropriés.
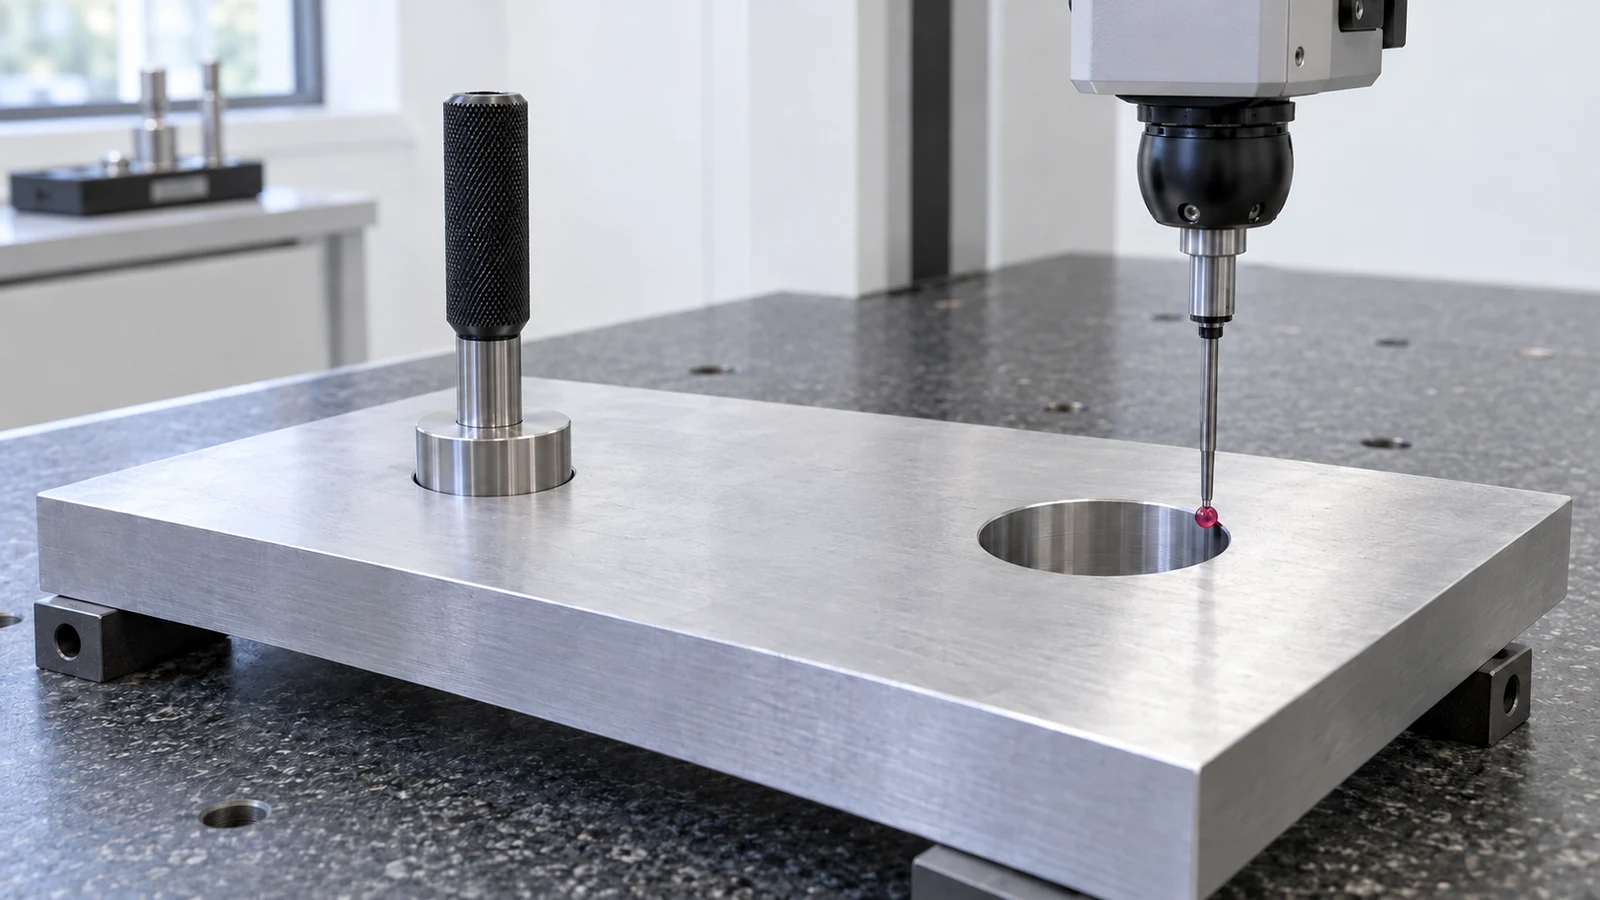
Un plan d'inspection utile répond à trois questions : quelle caractéristique est contrôlée ? Dans quelle condition est-elle mesurée — pendant le bridage, après desserrage ou après revêtement ? Quelles preuves le client recevra-t-il ? Si une pièce passe une jauge de taille mais échoue à l'assemblage, vérifiez la position, la perpendicularité et le composant conjugué avant de resserrer la tolérance de diamètre.
La distinction entre taille et localisation géométrique est approfondie dans le guide de dessin GD&T. du site. Lorsqu'un projet nécessite une approche d'inspection documentée, la page de contrôle qualité explique le cadre d'inspection énoncé par le site ; les méthodes et livrables spécifiques doivent néanmoins être convenus par rapport au plan.
Ce qui change entre un prototype et une série de production
Un prototype peut démontrer qu'un alésage s'ajuste. La production doit maintenir cet ajustement et l'emplacement requis à travers des montages répétés, une variation de stock et l'usure des outils. L'alésage à l'alésoir offre souvent une finition répétée efficace lorsque l'opération précédente reste stable, mais l'usure progressive de l'outil ou un avant-trou irrégulier peut décaler les résultats. L'alésage permet l'ajustement et le retour d'information pour certaines tailles et géométries, mais il dépend aussi d'un bridage répétable et de l'état de l'outil.
Avant de passer à l'échelle, décidez quelle caractéristique sera contrôlée au premier article, quelles mesures seront échantillonnées pendant la série, et quels signaux déclenchent un changement d'outil ou une revue des décalages. Consignez si l'exigence d'acceptation est une plage de taille, une tolérance géométrique, une spécification de surface ou un ajustement fonctionnel combiné. Une affirmation de capabilité de procédé sans le matériau, la géométrie, la méthode de mesure et les conditions d'échantillonnage ne constitue pas une garantie d'achat utile.
Ce que le plan et la demande de devis doivent communiquer
Spécifiez le résultat attendu par la pièce d'accouplement ; laissez le fabricant choisir un procédé pratique, sauf si l'opération elle-même constitue une exigence contrôlée. Un dossier utile identifie la fonction du trou, le diamètre nominal et l'ajustement, la profondeur et l'état du fond, les références de datum, les contrôles de position ou d'orientation lorsque nécessaire, la matière et son état, le traitement des arêtes, l'exigence de surface et les preuves d'inspection. Pour un ensemble de trous de positionnement, incluez la géométrie d'accouplement ou expliquez la relation d'assemblage plutôt que de simplement resserrer chaque diamètre.
Lors d'une demande de devis, incluez le modèle CAO et l'indice de plan en vigueur, la quantité, le statut de prototype ou de production, ainsi que tout revêtement susceptible d'affecter l'alésage final. Précisez si le fournisseur doit mesurer la caractéristique avant ou après le traitement de finition. Si le plan indique “ aléser tous les trous ” mais qu'un seul trou positionne l'assemblage, clarifiez cette distinction avant la tarification. Le résultat peut être une voie plus simple pour les trous de passage et une voie plus contrôlée pour la caractéristique critique.
Questions fréquentes
L'alésage peut-il corriger un trou percé hors position ?
Ne comptez pas sur cela. Un alésoir suit normalement le trou préparé. Si la position sort de la tolérance autorisée basée sur les datums, évaluez s'il reste suffisamment de matière pour un alésage à l'outil ou une autre opération corrective. Une erreur sévère peut nécessiter de refaire la pièce.
Un trou alésé à l'outil est-il toujours plus précis qu'un trou alésé à l'alésoir ?
Non. La précision dépend de la caractéristique évaluée, du pré-trou, de la rigidité de la machine et du montage, de l'état de l'outil, de la matière, de la profondeur et de la méthode de mesure. L'alésage à l'outil offre davantage de contrôle sur l'axe dans des montages adaptés ; l'alésage à l'alésoir peut contrôler efficacement la dimension finale d'un trou bien préparé.
Un plan doit-il spécifier l'alésage à l'outil ou à l'alésoir ?
Spécifiez généralement le résultat fonctionnel — ajustement, géométrie, datums et finition — et laissez le fournisseur choisir la voie. Nommez le procédé lorsqu'il est réellement exigé par une conception approuvée, un plan de validation ou une contrainte d'assemblage en aval.
Un calibre à broche peut-il prouver que le motif de trous est correct ?
Un calibre à broche peut aider à vérifier la dimension ou un ajustement fonctionnel particulier. Il ne prouve pas automatiquement la position du motif par rapport aux datums. Utilisez une méthode d'inspection qui évalue l'exigence géométrique réelle.