
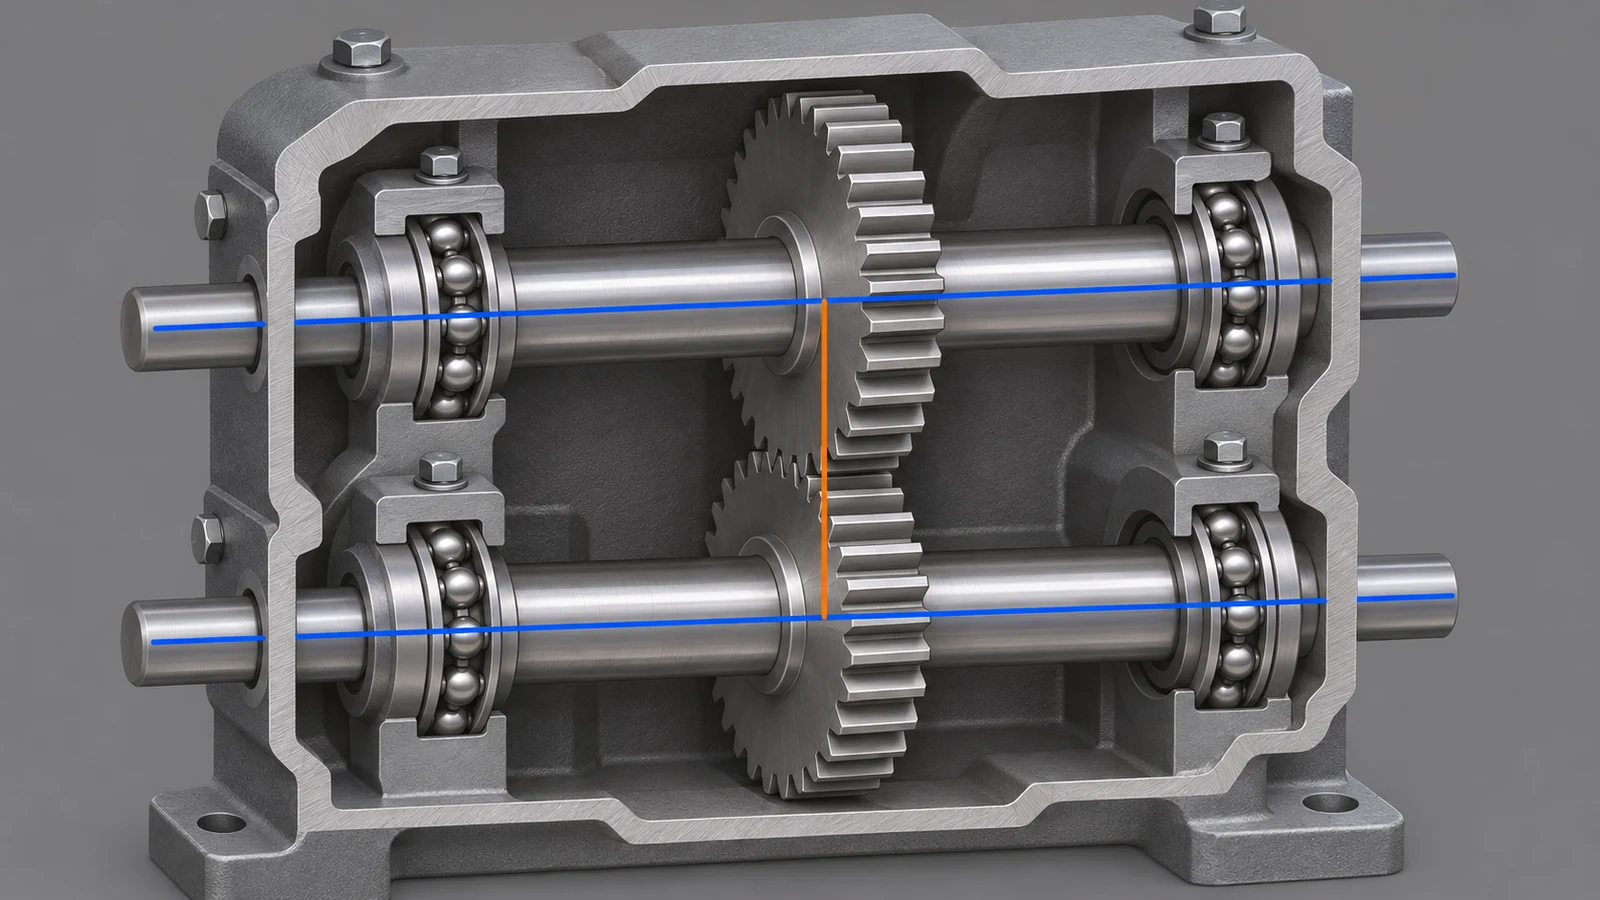
La distancia entre centros de la carcasa de la caja de engranajes se establece mediante la relación entre los ejes de rotación de los engranajes que engranan, y los alojamientos de rodamientos de la carcasa ayudan a ubicar esos ejes. La geometría correcta de los dientes no puede compensar una carcasa que coloca los ejes demasiado cerca, demasiado separados o no paralelos. Para que el engrane sea repetible, defina los ejes funcionales de los alojamientos a partir de un esquema de referencias estable, preserve su relación mediante el mecanizado y el montaje, e inspeccione la carcasa en la condición que representa su uso. La distancia y la alineación aceptables provienen del diseño de los engranajes y de los requisitos de montaje; no deben suponerse a partir de una tolerancia de mecanizado genérica.
Comience por el par de engranajes, no solo por la carcasa
El diseñador de engranajes establece la geometría operativa requerida a partir de la forma de diente seleccionada, el módulo o paso diametral, el número de dientes, las modificaciones del perfil, la carga, el objetivo de juego y las condiciones de operación. El plano de la carcasa traduce entonces esa intención de diseño en ubicaciones para ejes, rodamientos, resaltes e interfaces de montaje. Una cota de alojamiento a alojamiento es útil solo cuando identifica qué ejes de alojamiento importan y cómo se relaciona la medición con el par de engranajes ensamblado.
No utilice la distancia entre centros nominal como sustituto de una especificación completa de engranajes. La deflexión de los ejes, el juego interno de los rodamientos, los ajustes, el crecimiento térmico y el soporte de la carcasa pueden afectar el engrane en funcionamiento. Estas son entradas del sistema para el diseñador. El plano de mecanizado debe controlar las características de la carcasa necesarias para materializar el diseño, sin implicar que el mecanizado por sí solo valida el rendimiento de los engranajes.
Haga de los ejes de los rodamientos la columna vertebral de localización
Elija referencias que reflejen cómo se ubica la carcasa en el conjunto de la caja de engranajes. Una cara de montaje puede establecer el plano axial; un alojamiento de rodamiento o un conjunto de alojamientos coaxiales puede establecer un eje; un pasador, una cara lateral u otra característica puede controlar la orientación angular. El esquema exacto depende de la carcasa y del montaje. Las superficies exteriores convenientes no deben convertirse en referencias primarias si no ubican los rodamientos ni cierran la carcasa en servicio.
Para asientos de rodamientos separados, defina directamente la relación entre los ejes. Esto puede implicar la distancia entre centros, el paralelismo, la orientación respecto a la referencia de montaje y la posición de cada alojamiento. Evite una cadena de cotas no relacionadas cuya variación acumulada oculte la relación permitida. Coordine los controles geométricos con los requisitos de engranajes y rodamientos. Para una verificación de la distancia entre centros de la carcasa de una caja de engranajes, evalúe los ejes de alojamiento de rodamientos definidos respecto a las referencias funcionales y controle el paralelismo por separado.
El sitio mecanizado de piezas de transmisión la página describe el alcance de componentes relacionados. Este artículo aborda la transferencia de geometría, no el cálculo de diseño de engranajes ni un resultado de engrane garantizado.
Evite que las carcasas partidas alteren la relación
Una carcasa partida añade una interfaz que puede afectar la posición de los alojamientos y la alineación de los ejes. Si los alojamientos de rodamientos se acaban a través de mitades unidas, los sujetadores especificados, los pasadores, las caras de unión, la secuencia de apriete y la condición de sujeción pasan a formar parte de la definición de la medición. Una media carcasa en estado libre puede no representar la geometría tras el montaje. Indique si la inspección se realiza sobre un componente o sobre un conjunto atornillado, y defina los herrajes y la condición cuando afecten a la aceptación.
Las rebabas en las caras de unión, los residuos, un apriete desigual o un soporte inconsistente pueden hacer que un conjunto de alojamientos parezca desalineado, u ocultar una desalineación real. El mecanizado y la inspección deben preservar la misma lógica de localización. Si la interfaz se restablece entre montajes, recupere la referencia funcional en lugar de confiar en una cara de fundición en bruto o en un borde no verificado.
Separe la distancia entre centros del paralelismo
Dos ejes de árbol pueden tener el espaciado correcto en una sección transversal y aun así divergir o inclinarse a lo largo de su longitud. A la inversa, pueden ser paralelos pero estar desplazados respecto a la distancia entre centros prevista. Aclare qué característica controla la separación, cuál controla la orientación y dónde se evalúa la relación. Una sola lectura cerca de un extremo no establece la relación completa para una carcasa larga.
| Pregunta de control | Qué protege | Qué debe definirse |
|---|---|---|
| ¿Están los ejes al espaciado de diseño? | Geometría nominal de engrane de los engranajes | Referencias de ejes, sección de medición y base de tolerancia |
| ¿Están los ejes paralelos y correctamente orientados? | Engrane consistente a lo ancho de la cara | Esquema de datos de referencia, longitud de evaluación y condición de montaje |
| ¿Los ajustes de rodamientos desplazan el árbol? | Geometría instalada en lugar de la de la carcasa desnuda | Tipo de rodamiento, intención del ajuste, holgura y supuestos de montaje |
| ¿La unión cierra de forma repetible? | Alineación de la carcasa tras el servicio o el montaje | Sujetadores, pasadores, caras de contacto y estado de apriete |
Esta tabla es una ayuda para la revisión de planos; no asigna valores universales. El diseñador de engranajes asigna límites a partir del engranaje, el rodamiento y el sistema de carga reales.
Inspeccione la relación ensamblada
El equipo de inspección y la configuración deben acceder a los ejes de los agujeros desde los datos de referencia utilizados para definirlos. Según el tamaño y la geometría, se puede considerar un método de medición por coordenadas, un dispositivo de fijación cualificado o un calibre funcional adecuado. El informe debe identificar la referencia de alineación, las características medidas, el estado de montaje y el entorno relevante para que los resultados puedan compararse entre proveedores y eventos de servicio.
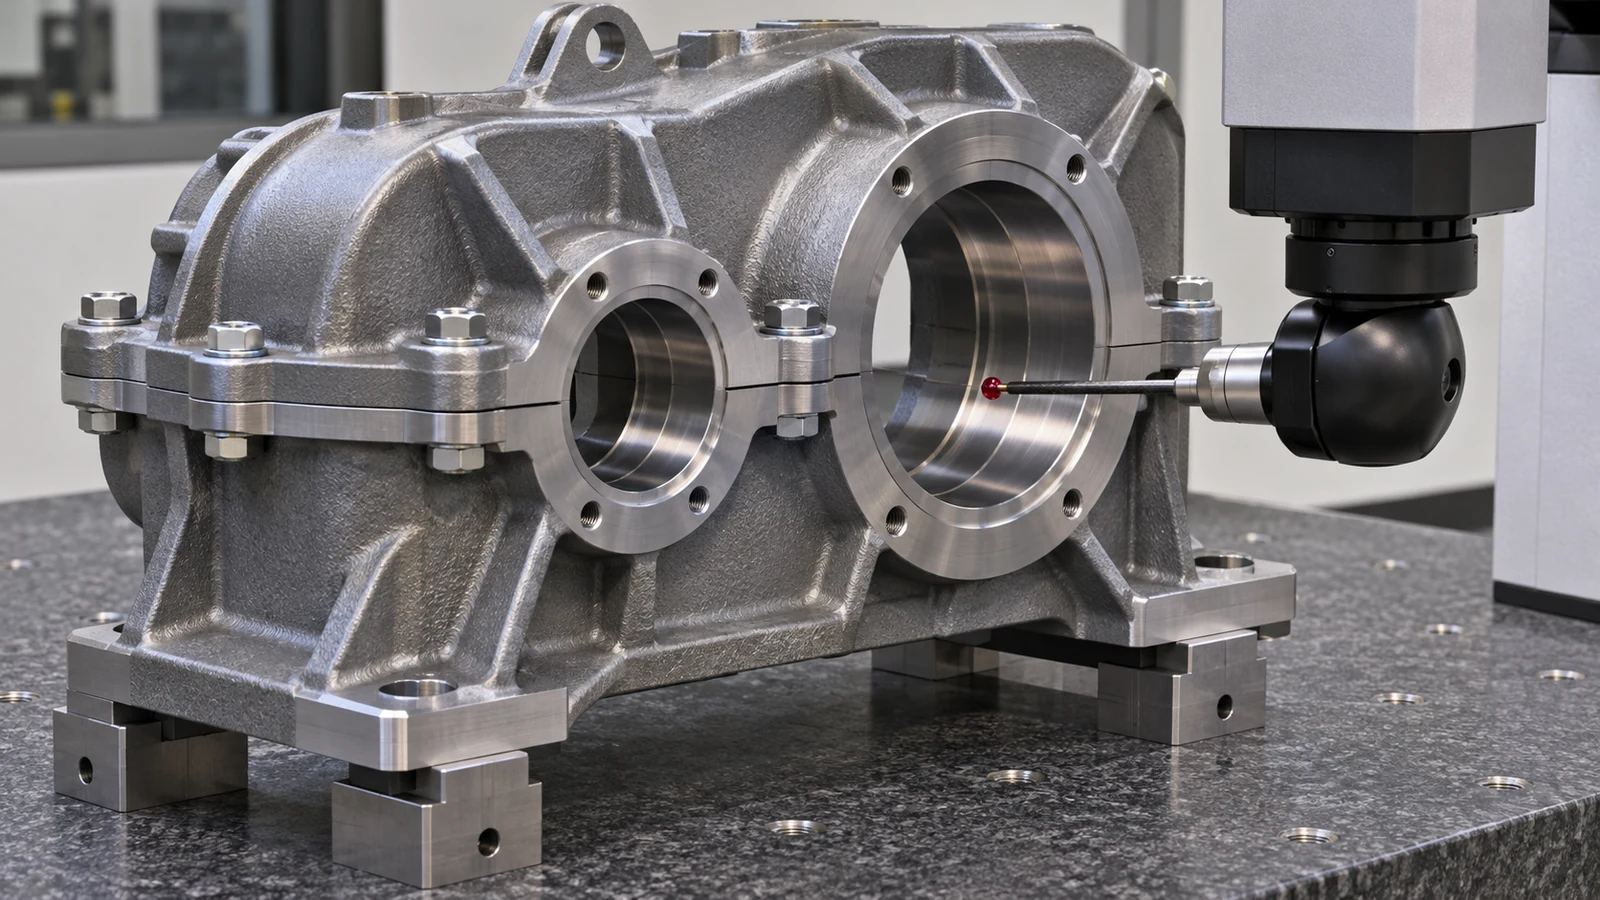
Una comprobación del patrón de contacto o una medición del juego pueden aportar evidencia del montaje, pero no sustituyen la verificación de la geometría especificada de la carcasa. También refleja conjuntamente los engranajes, los rodamientos, los ejes, la lubricación y el estado del montaje. Cuando aparece un síntoma en el engrane, separe estos contribuyentes antes de cambiar las ubicaciones de los agujeros; mover la dimensión de la carcasa sin identificar la causa puede desplazar el error a otro lugar.
Para carcasas prismáticas, la página del sitio capacidad de fresado CNC proporciona contexto general del proceso. La ruta final y el plan de inspección dependen del plano del componente.
Emita un plano de carcasa verificable
Una liberación útil identifica el par de engranajes y la revisión, los ejes de los asientos de rodamiento, los datos de referencia funcionales, los controles de distancia entre centros y orientación, los ajustes de los agujeros, el estado de la línea de división, los supuestos de sujetadores y pasadores, el estado de inspección y los registros requeridos. También indica qué características se terminan en una configuración común y qué relaciones se verifican después del montaje. Si se suministra una pieza en bruto de fundición, establezca cómo se ubica y qué características de material o de referencia están disponibles en lugar de suponer que las superficies en bruto están controladas.
Antes de la producción, resuelva si la aceptación se basa en una carcasa desnuda, una caja fijada, rodamientos instalados o una caja de engranajes completa. Esto evita que mediciones nominalmente idénticas describan estados diferentes. El plano sigue siendo la autoridad para los límites; el método de inspección demuestra si se han cumplido esos límites. Una revisión final de la distancia entre centros de la carcasa de la caja de engranajes debe confirmar que la indicación, la condición de montaje y el método de inspección se refieren todos a la misma relación funcional de ejes.