
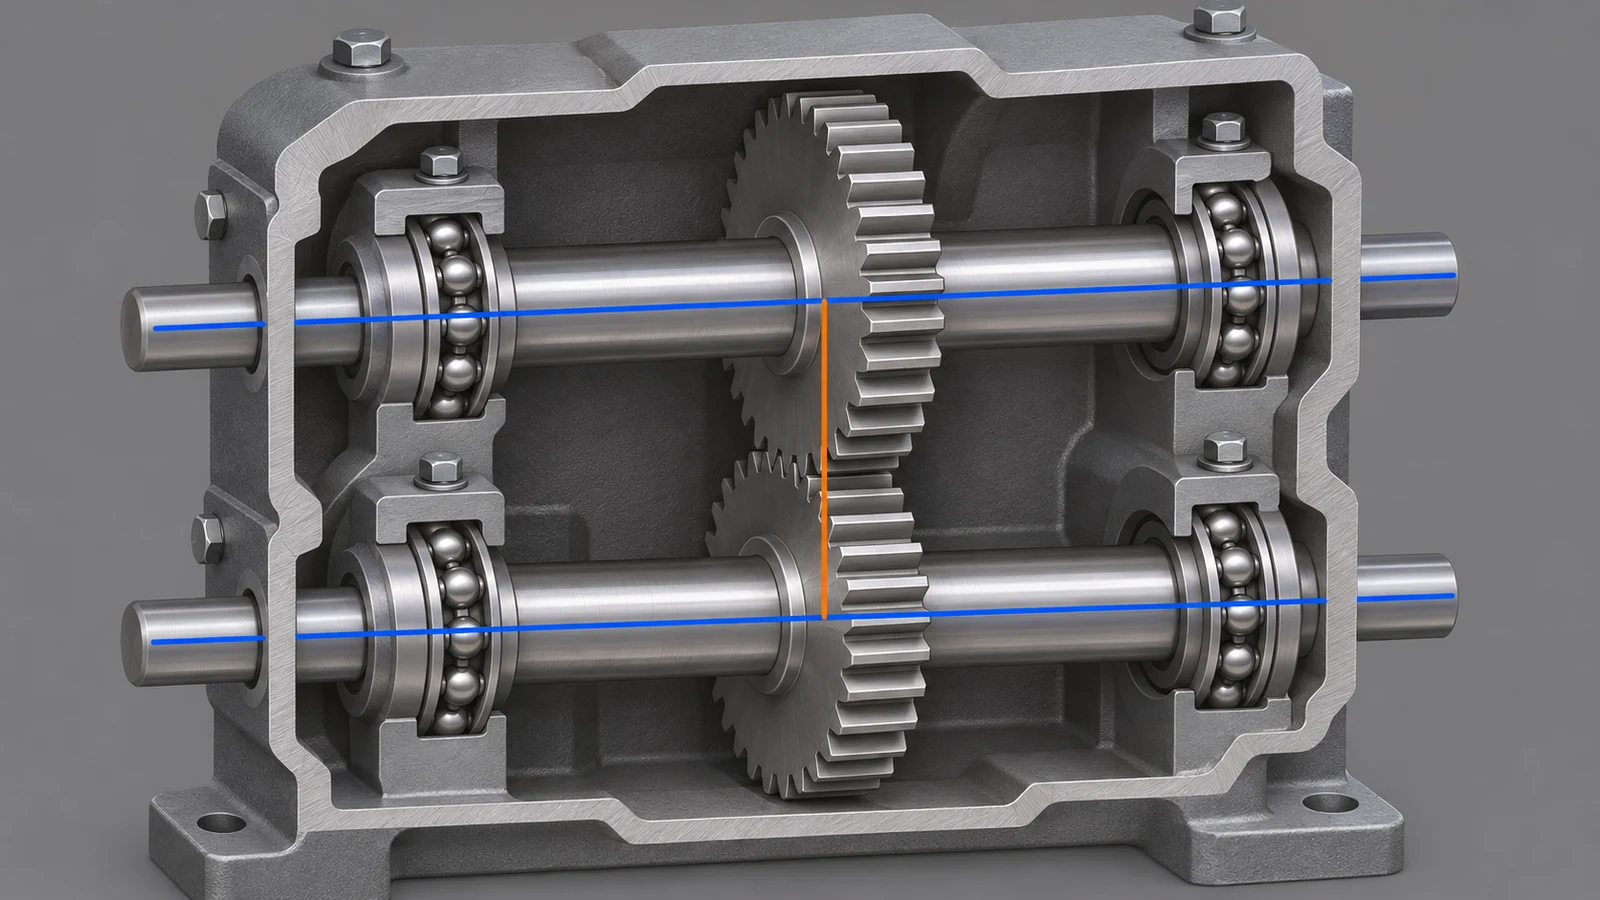
L'entraxe du carter de boîte de vitesses est établi par la relation entre les axes de rotation des pignons conjugués, et les alésages de palier du carter contribuent à positionner ces axes. Une géométrie de denture correcte ne peut pas compenser un carter qui place les arbres trop près, trop loin ou non parallèles. Pour rendre l'engrènement reproductible, définissez les axes fonctionnels des alésages à partir d'un schéma de références stable, préservez leur relation tout au long de l'usinage et de l'assemblage, et contrôlez le carter dans l'état qui représente son utilisation. La distance et l'alignement acceptables découlent de la conception des pignons et des exigences d'assemblage ; ils ne doivent pas être estimés à partir d'une tolérance d'usinage générique.
Partez du couple de pignons, pas du carter seul
Le concepteur des pignons établit la géométrie de fonctionnement requise à partir de la forme de denture choisie, du module ou du pas diamétral, du nombre de dents, des modifications de profil, de la charge, de l'objectif de jeu et des conditions de fonctionnement. Le plan du carter traduit ensuite cette intention de conception en positions pour les arbres, les paliers, les épaulements et les interfaces de montage. Une cote d'alésage à alésage n'est utile que lorsqu'elle identifie quels axes d'alésage importent et comment la mesure se rapporte au couple de pignons assemblé.
N'utilisez pas l'entraxe nominal comme substitut à une spécification complète des pignons. La déflexion des arbres, le jeu interne des paliers, les ajustements, la dilatation thermique et le support du carter peuvent affecter l'engrènement en fonctionnement. Ce sont des données d'entrée système pour le concepteur. Le plan d'usinage doit contrôler les caractéristiques du carter nécessaires à la réalisation de la conception, sans laisser entendre que l'usinage seul valide les performances des pignons.
Faites des axes de paliers l'ossature de localisation
Choisissez des références qui reflètent la façon dont le carter se positionne dans l'assemblage de la boîte de vitesses. Une face de montage peut établir le plan axial ; un alésage de palier ou un ensemble d'alésages coaxiaux peut établir un axe ; une goupille, une face latérale ou une autre caractéristique peut contrôler l'orientation angulaire. Le schéma exact dépend du carter et de l'assemblage. Des surfaces extérieures pratiques ne doivent pas devenir des références primaires si elles ne positionnent pas les paliers ni ne ferment le carter en service.
Pour des portées de palier séparées, définissez directement la relation entre les axes. Cela peut impliquer l'entraxe, le parallélisme, l'orientation par rapport à la référence de montage et la position de chaque alésage. Évitez une chaîne de cotes sans rapport dont la variation cumulée masque la relation autorisée. Coordonnez les contrôles géométriques avec les exigences des pignons et des paliers. Pour un contrôle d'entraxe de carter de boîte de vitesses, évaluez les axes d'alésage de palier définis par rapport aux références fonctionnelles et contrôlez le parallélisme séparément.
Le site usinage de pièces de transmission la page décrit le périmètre des composants associés. Cet article traite du transfert de géométrie, et non du calcul de conception des pignons ni d'un résultat d'engrènement garanti.
Empêchez les carters en deux parties de modifier la relation
Un carter en deux parties ajoute une interface qui peut affecter la position des alésages et l'alignement des axes. Si les alésages de palier sont finis sur les demi-carters assemblés, les fixations spécifiées, les goupilles, les faces de joint, la séquence de serrage et la condition de bridage font partie de la définition de la mesure. Un demi-carter à l'état libre peut ne pas représenter la géométrie après assemblage. Précisez si le contrôle est effectué sur un composant ou sur un assemblage boulonné, et définissez la visserie et la condition lorsqu'elles affectent l'acceptation.
Les bavures sur la face de joint, les débris, un serrage inégal ou un support irrégulier peuvent faire apparaître un ensemble d'alésages comme désaligné—ou masquer un réel défaut d'appariement. L'usinage et le contrôle doivent préserver la même logique de localisation. Si l'interface est rétablie entre les montages, récupérez la référence fonctionnelle plutôt que de vous fier à une face de fonderie brute ou à un bord non vérifié.
Séparez l'entraxe du parallélisme
Deux axes d'arbre peuvent présenter un espacement correct sur une section transversale et néanmoins diverger ou être inclinés sur leur longueur. Inversement, ils peuvent être parallèles mais décalés par rapport à l'entraxe prévu. Précisez quelle caractéristique contrôle la séparation, laquelle contrôle l'orientation, et où la relation est évaluée. Une seule mesure près d'une extrémité n'établit pas la relation complète pour un logement long.
| Question de contrôle | Ce que cela protège | Ce qui doit être défini |
|---|---|---|
| Les axes sont-ils à l'espacement prévu ? | Géométrie nominale d'engrènement des engrenages | Références d'axe, section de mesure et base de tolérance |
| Les axes sont-ils parallèles et correctement orientés ? | Engrènement constant sur la largeur de face | Schéma de références, longueur d'évaluation et condition de montage |
| Les ajustements de roulement décalent-ils l'arbre ? | Géométrie en état installé plutôt qu'à l'état nu | Type de roulement, intention d'ajustement, jeu et hypothèses d'assemblage |
| Le joint se ferme-t-il de manière répétable ? | Alignement du carter après maintenance ou assemblage | Fixations, goupilles, faces de contact et état de serrage |
Ce tableau est une aide à la revue de dessin ; il n'attribue aucune valeur universelle. Le concepteur d'engrenages répartit les limites à partir de l'engrenage, du roulement et du système de charge réels.
Contrôlez la relation à l'état assemblé
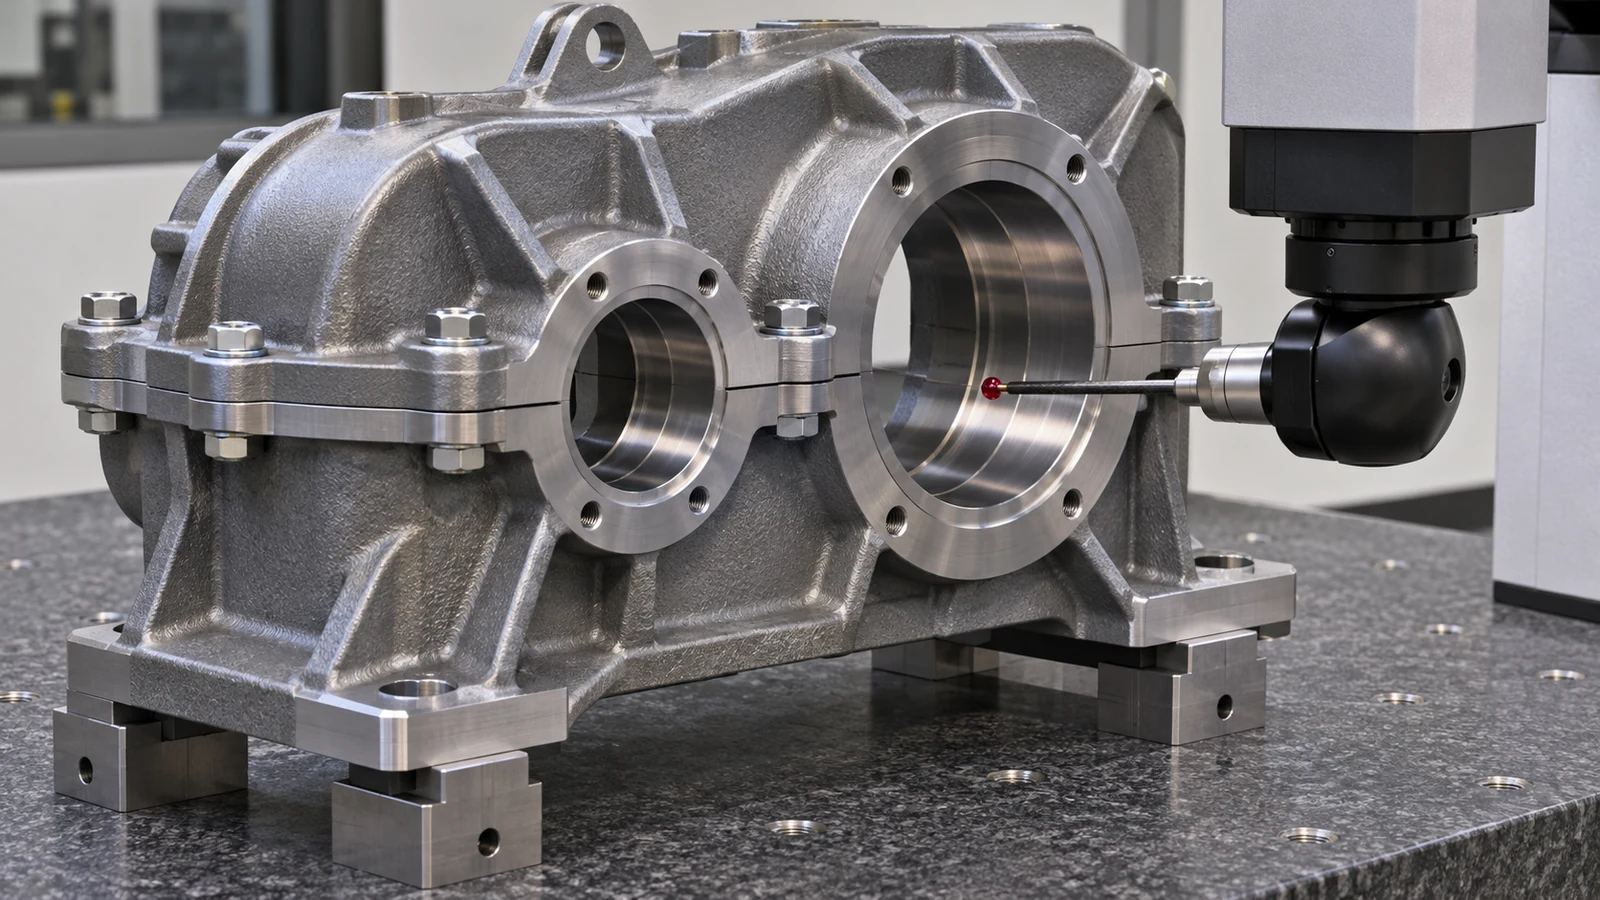
L'équipement d'inspection et le montage doivent accéder aux axes d'alésage depuis les références utilisées pour les définir. Selon la taille et la géométrie, une méthode de mesure par coordonnées, un montage qualifié ou un calibre fonctionnel approprié peuvent être envisagés. Le rapport doit identifier la référence d'alignement, les caractéristiques mesurées, l'état d'assemblage et l'environnement pertinent afin que les résultats puissent être comparés entre fournisseurs et événements de maintenance.
Un contrôle de la trace de contact ou une mesure du jeu peut fournir une preuve d'assemblage, mais ne remplace pas la vérification de la géométrie spécifiée du carter. Il reflète également ensemble les engrenages, roulements, arbres, lubrification et l'état d'assemblage. Lorsqu'un symptôme d'engrènement apparaît, séparez ces contributeurs avant de modifier les emplacements d'alésage ; déplacer la dimension du carter sans identifier la cause peut déplacer l'erreur ailleurs.
Pour les carters prismatiques, la page du site capacité de fraisage CNC fournit un contexte général de processus. La gamme finale et le plan d'inspection dépendent du dessin de la pièce.
Diffusez un plan de carter contrôlable
Une libération utile identifie la paire d'engrenages et sa révision, les axes des portées de roulement, les références fonctionnelles, les contrôles d'entraxe et d'orientation, les ajustements d'alésage, l'état de la ligne de joint, les hypothèses relatives aux fixations et aux goupilles, l'état d'inspection et les enregistrements requis. Elle précise également quelles caractéristiques sont finies dans un même montage et quelles relations sont vérifiées après assemblage. Si une ébauche coulée est fournie, établissez comment elle est positionnée et quelles caractéristiques de surépaisseur ou de référence sont disponibles plutôt que de supposer que les surfaces brutes sont contrôlées.
Avant la production, déterminez si l'acceptation repose sur un carter nu, un carter bridé, des roulements installés ou un réducteur complet. Cela évite que des mesures nominalement identiques décrivent des états différents. Le dessin reste l'autorité pour les limites ; la méthode d'inspection démontre si ces limites ont été atteintes. Une revue finale de l'entraxe du carter de réducteur doit confirmer que l'appel, l'état d'assemblage et la méthode d'inspection se réfèrent tous à la même relation fonctionnelle d'axes.