
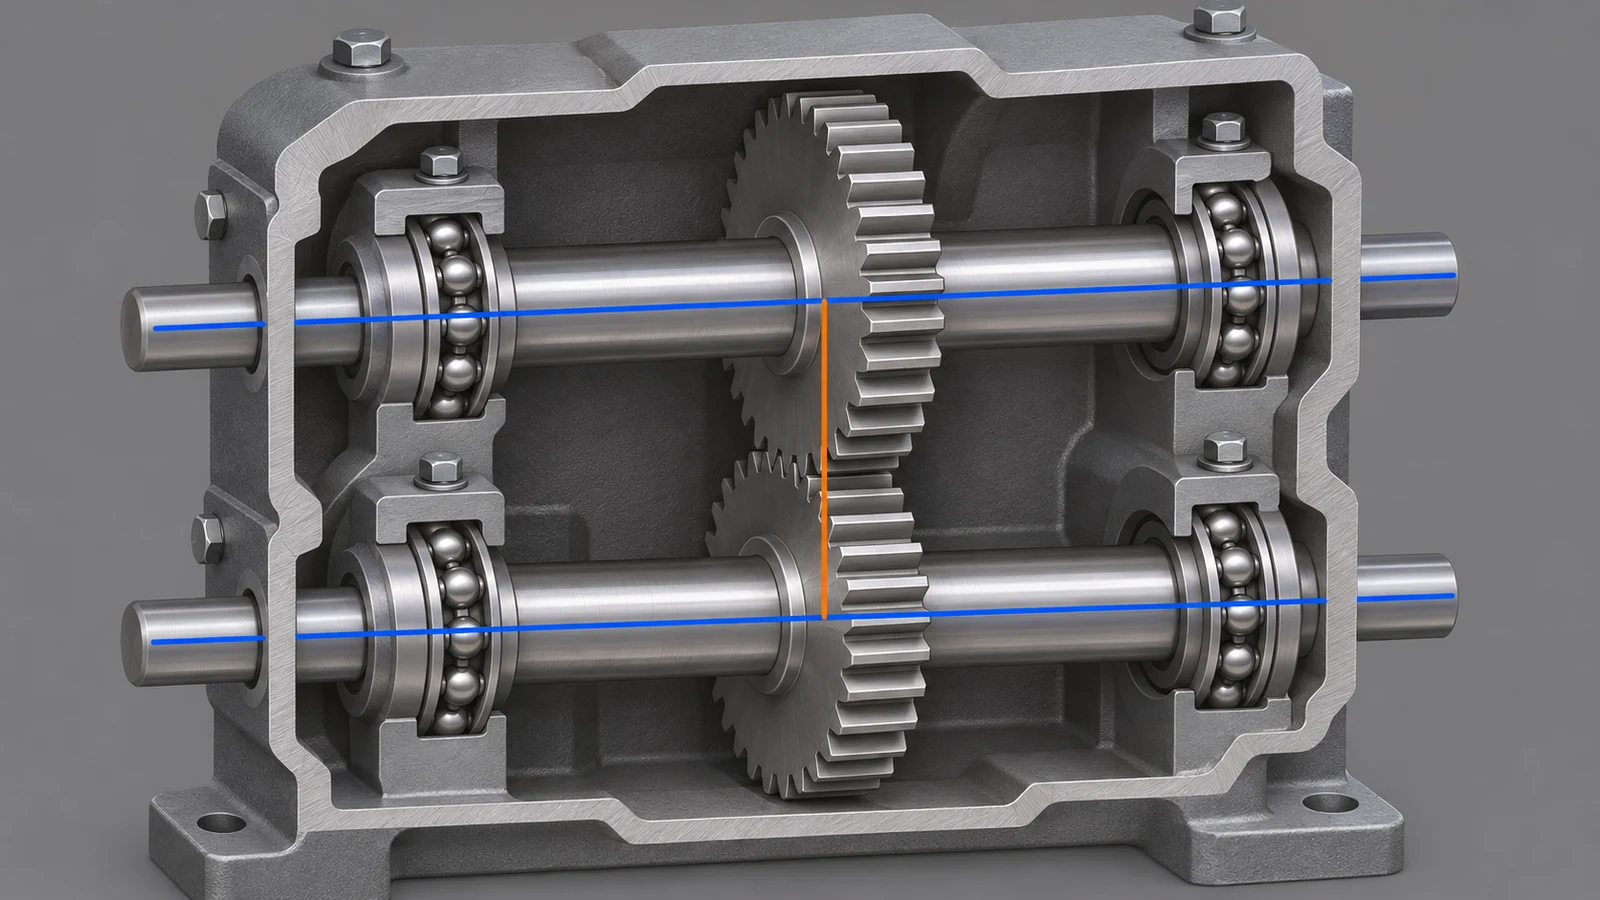
La distanza tra centri della scatola del cambio è stabilita dal rapporto tra gli assi di rotazione degli ingranaggi accoppiati, e le sedi dei cuscinetti della scatola contribuiscono a posizionare tali assi. Una geometria corretta dei denti non può compensare una scatola che posiziona gli alberi troppo vicini, troppo distanti o non paralleli. Per rendere l'ingranamento ripetibile, definire gli assi funzionali delle sedi a partire da uno schema di riferimenti stabile, preservare il loro rapporto attraverso la lavorazione e il montaggio, e ispezionare la scatola nella condizione che ne rappresenta l'uso. La distanza e l'allineamento accettabili derivano dal progetto dell'ingranaggio e dai requisiti di montaggio; non devono essere ipotizzati da una tolleranza di lavorazione generica.
Partire dalla coppia di ingranaggi, non dalla sola scatola
Il progettista degli ingranaggi stabilisce la geometria operativa richiesta in base alla forma dei denti selezionata, al modulo o passo diametrale, al numero di denti, alle modifiche del profilo, al carico, all'obiettivo di gioco e alle condizioni operative. Il disegno della scatola traduce quindi tale intento progettuale in posizioni per alberi, cuscinetti, spallamenti e interfacce di montaggio. Una quota da sede a sede è utile solo quando identifica quali assi delle sedi sono rilevanti e come la misura si rapporta alla coppia di ingranaggi assemblata.
Non utilizzare la distanza nominale tra centri come sostituto di una specifica completa dell'ingranaggio. La deflessione degli alberi, il gioco interno dei cuscinetti, gli accoppiamenti, la dilatazione termica e il supporto della carcassa possono influenzare l'ingranamento in esercizio. Questi sono input di sistema per il progettista. Il disegno di lavorazione deve controllare le caratteristiche della scatola necessarie a realizzare il progetto, senza implicare che la sola lavorazione validi le prestazioni dell'ingranaggio.
Rendere gli assi dei cuscinetti la struttura portante di posizionamento
Scegliere riferimenti che rispecchiano come la carcassa si posiziona nel montaggio del cambio. Una faccia di montaggio può stabilire il piano assiale; una sede di cuscinetto o un insieme di sedi coassiali può stabilire un asse; un perno di riferimento, una faccia laterale o un'altra caratteristica può controllare l'orientamento angolare. Lo schema esatto dipende dalla carcassa e dal montaggio. Le superfici esterne convenienti non devono diventare riferimenti primari se non posizionano i cuscinetti o non chiudono la scatola in esercizio.
Per sedi di cuscinetto separate, definire direttamente il rapporto tra gli assi. Ciò può comportare la distanza tra centri, il parallelismo, l'orientamento rispetto al riferimento di montaggio e la posizione di ciascuna sede. Evitare una catena di quote non correlate la cui variazione accumulata oscura il rapporto consentito. Coordinare i controlli geometrici con i requisiti degli ingranaggi e dei cuscinetti. Per un controllo della distanza tra centri della scatola del cambio, valutare gli assi definiti delle sedi dei cuscinetti rispetto ai riferimenti funzionali e controllare il parallelismo separatamente.
La pagina lavorazione di componenti per trasmissioni la pagina descrive l'ambito dei componenti correlati. Questo articolo affronta il passaggio della geometria, non il calcolo del progetto dell'ingranaggio né un risultato di ingranamento garantito.
Impedire che le scatole divise modifichino il rapporto
Una carcassa divisa aggiunge un'interfaccia che può influenzare la posizione delle sedi e l'allineamento degli assi. Se le sedi dei cuscinetti vengono finite attraverso le metà unite, i fissaggi specificati, i perni di riferimento, le facce di giunzione, la sequenza di serraggio e la condizione di serraggio diventano parte della definizione della misura. Una semiguscio in stato libero può non rappresentare la geometria dopo il montaggio. Indicare se l'ispezione viene eseguita su un componente o su un assieme imbullonato, e definire la ferramenta e la condizione quando influenzano l'accettazione.
Bave sulle facce di giunzione, detriti, serraggio irregolare o supporto incoerente possono far apparire disallineato un insieme di sedi—o nascondere un disallineamento reale. La lavorazione e l'ispezione devono preservare la stessa logica di posizionamento. Se l'interfaccia viene ristabilita tra le configurazioni, recuperare il riferimento funzionale anziché affidarsi a una faccia grezza di fusione o a un bordo non verificato.
Separare la distanza tra centri dal parallelismo
Due assi albero possono avere una spaziatura corretta in una sezione trasversale e comunque divergere o essere inclinati lungo la loro lunghezza. Viceversa, possono essere paralleli ma sfalsati rispetto all'interasse previsto. Chiarire quale caratteristica controlla la separazione, quale controlla l'orientamento e dove viene valutata la relazione. Una singola lettura vicino a un'estremità non stabilisce la relazione completa per un alloggiamento lungo.
| Domanda di controllo | Cosa protegge | Cosa deve essere definito |
|---|---|---|
| Gli assi sono alla spaziatura di progetto? | Geometria nominale dell'ingranamento | Riferimenti degli assi, sezione di misura e base di tolleranza |
| Gli assi sono paralleli e correttamente orientati? | Ingranamento costante su tutta la larghezza della fascia dentata | Schema dei datum, lunghezza di valutazione e condizione di setup |
| Gli accoppiamenti dei cuscinetti spostano l'albero? | Geometria installata anziché a scatola nuda | Tipo di cuscinetto, intento di accoppiamento, gioco e ipotesi di montaggio |
| Il giunto si chiude in modo ripetibile? | Allineamento della scatola dopo manutenzione o montaggio | Elementi di fissaggio, spine, superfici di contatto e stato di serraggio |
Questa tabella è un ausilio per la revisione dei disegni; non assegna valori universali. Il progettista degli ingranaggi stabilisce i limiti in base al sistema effettivo di ingranaggi, cuscinetti e carichi.
Ispezionare il rapporto assemblato
Le apparecchiature e l'allestimento di ispezione dovrebbero accedere agli assi delle sedi attraverso i datum utilizzati per definirli. A seconda delle dimensioni e della geometria, si può considerare un metodo di misurazione a coordinate, un'attrezzatura qualificata o un calibro funzionale adeguato. Il rapporto dovrebbe identificare il riferimento di allineamento, le caratteristiche misurate, lo stato di assemblaggio e l'ambiente pertinente, in modo che i risultati siano confrontabili tra fornitori ed eventi di manutenzione.
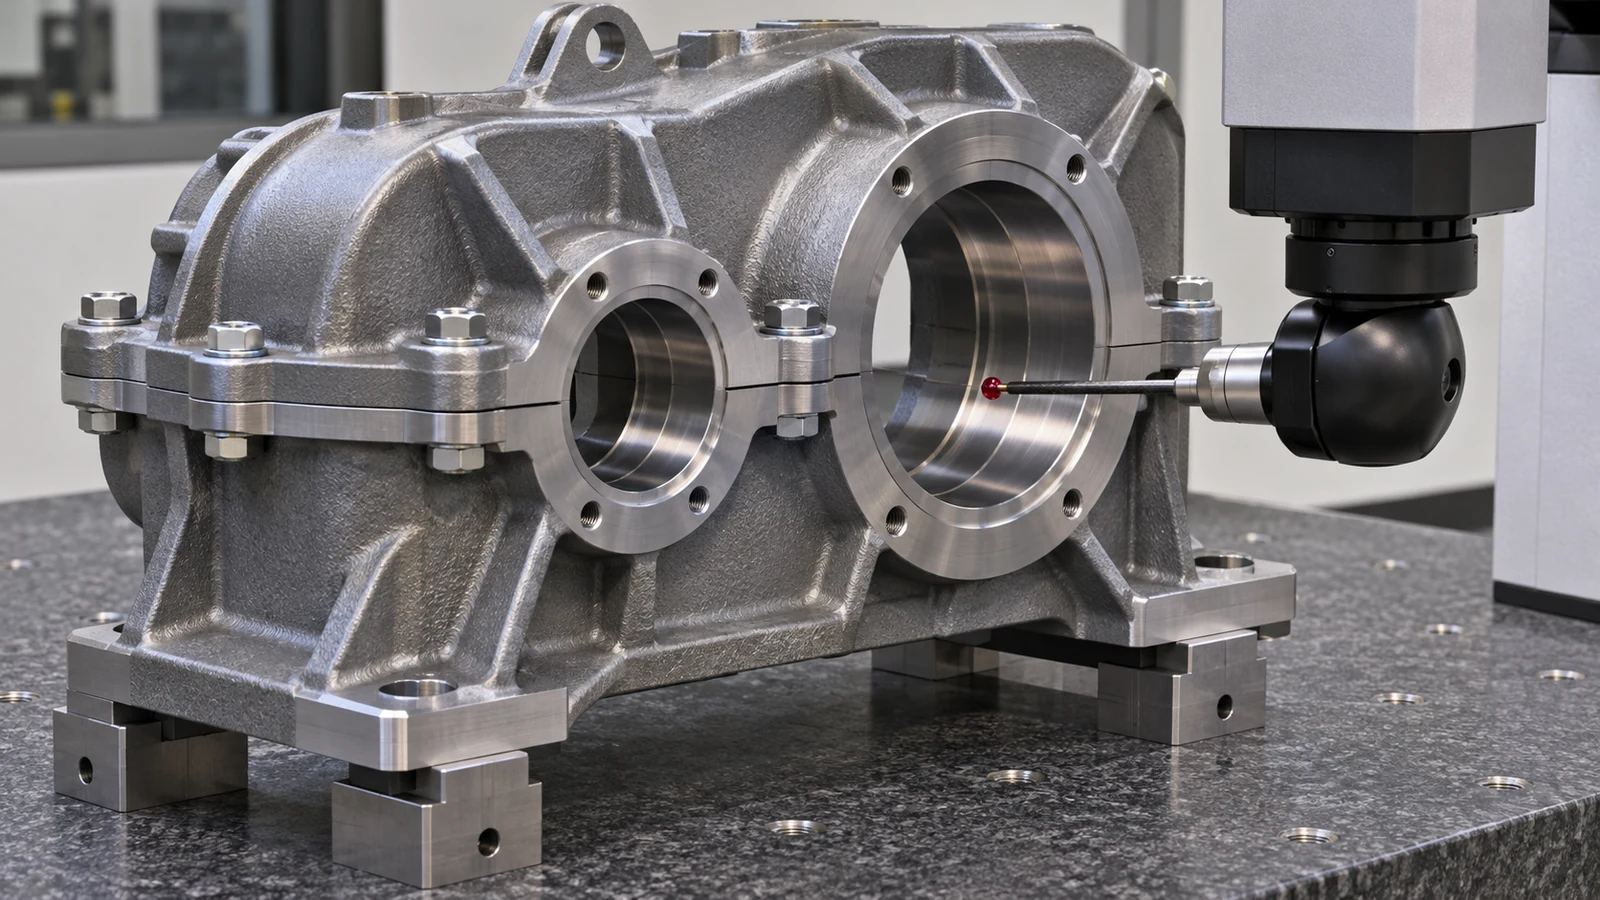
Un controllo del contatto tra i denti o una misurazione del gioco possono fornire evidenza dell'assemblaggio, ma non sostituiscono la verifica della geometria specificata dell'alloggiamento. Riflettono inoltre insieme ingranaggi, cuscinetti, alberi, lubrificazione e condizioni di assemblaggio. Quando compare un sintomo sull'ingranamento, separare questi fattori prima di modificare le posizioni delle sedi; spostare la dimensione dell'alloggiamento senza identificare la causa può trasferire l'errore altrove.
Per gli alloggiamenti prismatici, la pagina del sito Capacità di fresatura CNC fornisce il contesto generale del processo. Il percorso finale e il piano di ispezione dipendono dal disegno del componente.
Emettere un disegno della scatola verificabile
Un rilascio utile identifica coppia di ingranaggi e revisione, assi delle sedi dei cuscinetti, datum funzionali, controlli di interasse e orientamento, accoppiamenti delle sedi, condizione della linea di divisione, ipotesi su elementi di fissaggio e spine, stato di ispezione e registrazioni richieste. Indica inoltre quali caratteristiche sono finite in un'unica attrezzatura e quali relazioni sono verificate dopo l'assemblaggio. Se viene fornito un grezzo di fusione, stabilire come viene posizionato e quali caratteristiche di sovrametallo o datum sono disponibili, invece di presumere che le superfici grezze siano controllate.
Prima della produzione, stabilire se l'accettazione si basa su un alloggiamento nudo, una scatola serrata, cuscinetti installati o un riduttore completo. Ciò evita che misurazioni nominalmente identiche descrivano stati diversi. Il disegno resta l'autorità per i limiti; il metodo di ispezione dimostra se tali limiti sono stati raggiunti. Una revisione finale dell'interasse dell'alloggiamento del riduttore dovrebbe confermare che l'indicazione, la condizione di assemblaggio e il metodo di ispezione si riferiscano tutti alla stessa relazione funzionale tra gli assi.