
組立品のためのCNC公差スタックアップ解析 個々には許容できる複数の部品が、それでもきつい、緩い、位置ずれした、または機能しない組立品を生み出す理由を説明します。この解析では、一つの位置決め面から最終インターフェースまでの機能寸法チェーンをたどり、図面がリリースされる前に最悪ケースと統計的ばらつきを比較します。これは組立計画の作業であり、単にすべてのCNC形状に厳しい公差を要求するものではありません。.
組立レベルでの答え
- 機能しなければならない隙間、位置合わせ、移動量、または予圧から始める。.
- その要件に影響を与えるすべての寸法および幾何学的関係を含める。.
- 保証された限界には最悪ケース解析を用い、統計解析はばらつきの仮定が正当化できる場合にのみ用いる。.
- 厳しい管理は、実際に機能上のリスクを支配する要因に限定する。.
組立結果を定義する
スタックアップには測定可能な出力が必要です。例としては、可動スライドの最小クリアランス、カバー周囲の最大隙間、穴とピンの位置合わせ許容範囲、軸受の予圧範囲、2つのストッパーが当接した後に残る移動量などがあります。「部品は嵌合しなければならない」では、有用なチェーンを構築するには具体性が不十分です。.
要件を限界値または範囲として記述し、検査または機能試験を特定し、組立条件を明記します。温度、潤滑、ガスケットの圧縮、コーティング、締結具のトルク、および組立順序が結果を変える可能性があります。.
寸法チェーンを構築する
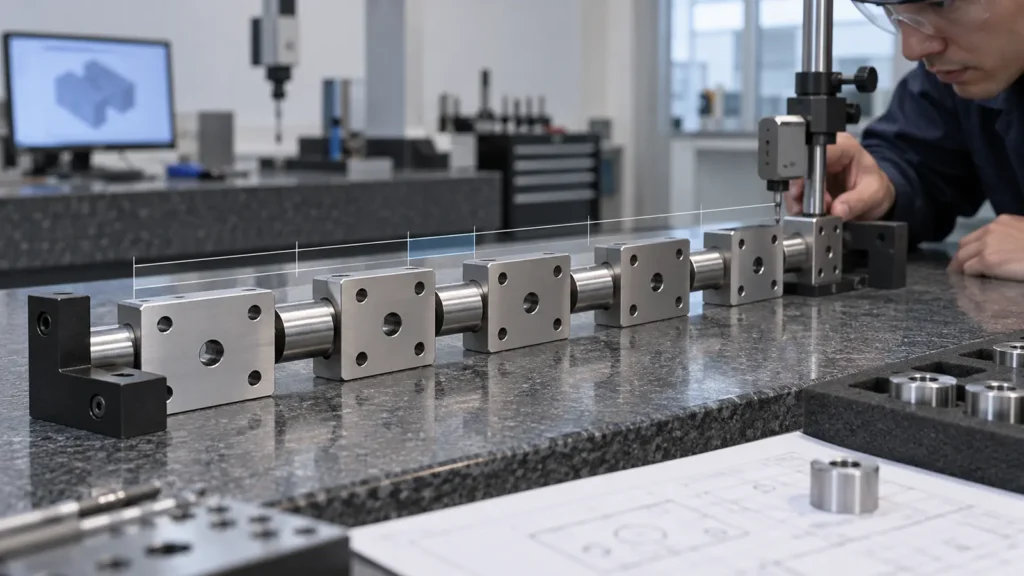
基準フィーチャと機能出力の間の最短の閉ループをたどります。各寄与因子が結果を増加させるか減少させるかをマークします。物理的に出力を変化させ得ない寸法は含めず、データム、ワッシャー、ショルダー、スペーサー、または嵌合面によって生じるオフセットを省略しないでください。.
| 寄与因子 | 組立への影響 | 確認ポイント |
|---|---|---|
| 部品の厚さ | クリアランスを減少または増加させる可能性がある | 寸法は機能データムから測定されているか? |
| 穴またはピンの位置 | 位置合わせと挿入マージンを制御する | 方向もチェーンに含めるべきか? |
| スペーサーまたはコーティング | 最終的なスタック高さを変化させる | どの工程状態が管理状態ですか? |
解析手法を選択する
最悪ケース解析 不都合な方向に許容される寄与をすべて加算します。保守的であり、すべての組立品が保証された境界を満たす必要がある場合、特に安全性、干渉、移動量、またはクリアランス限界に対して有効です。.
統計解析 工程変動から組立結果の分布を推定します。RSSやモンテカルロ法は不要な公差の厳格化を減らせますが、分布、中心合わせ、独立性、サンプルサイズ、生産管理が現実的である場合に限ります。1回の故障が製品を損傷し得る場合、統計的歩留まりは厳密な最小値または最大値の代替にはなりません。.
幾何学的ばらつきを含める
一次元のチェーンでは、傾斜した面、オフセットした穴軸、振れ、平面度誤差、プロファイル偏差を見逃す可能性があります。ピンが穴に入らなければならない場合、位置度と直角度は公称穴径よりも重要になることがあります。2つの面がシールする場合、平面度、表面性状、バリ、組立力が相まって結果に影響することがあります。.
組立が実際に使用するデータム基準系を使用してください。サイトの CNC加工公差ガイド は単一部品の公差の文脈を提供します。この解析はそれを部品間の関係に拡張します。.
結果を図面へのアクションに変換する
すべての寄与因子を自動的に厳格化しないでください。チェーンを感度と製造リスクで順位付けしてください。支配的な穴位置には位置度管理が必要な場合がありますが、機能しない外縁は一般公差のままでかまいません。スタックアップは、より厳しい加工を要求するよりも、データムの変更、調整機能の追加、公差の分割、または組立順序の変更の方が効果的であることを示す場合もあります。.
- 出力範囲への最大の寄与因子を特定してください。.
- 図面が正しいサイズ、位置、姿勢、または形状特性を管理しているか確認してください。.
- コーティング、熱処理、バリ取り、組立が変動を追加するか検討してください。.
- 設計変更のたびに再計算し、承認された前提を記録してください。.
組立状態を検証する
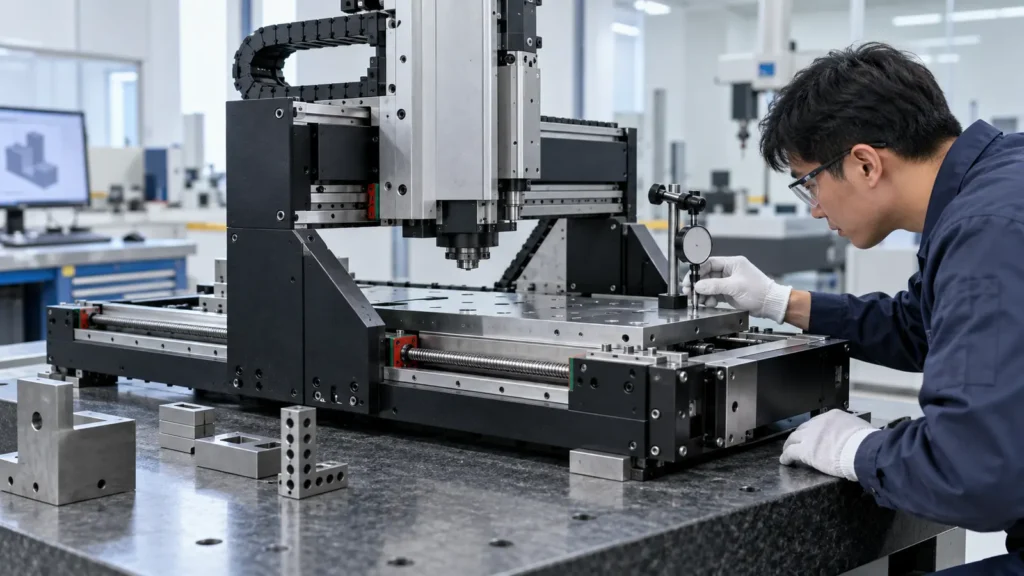
最終チェックは、部品検査を実際の組立結果に結び付けるべきです。重要部品を同じデータムで測定し、その後、関連する嵌合、動作、シール、位置合わせ、または予圧のチェックを実施してください。個々の寸法の報告では、定義されなかった機能結果を証明することはできません。.
複雑な組立品では、測定計画をサプライヤーの 品質・検査プロセス. .材料、仕上げ、またはサプライヤ工程への将来の変更を一貫して評価できるよう、スタックアップの前提条件をリビジョンとともに保持してください。.
公差スタックアップに関するFAQ
最悪ケース解析はどのような場合に必要ですか?
組立品が指定された構成部品の限界全体にわたって保証された境界を満たさなければならない場合、または単一の故障が許容できない結果をもたらす場合に使用します。保守的ではありますが、合格条件を説明しやすくなります。.
より厳しいCNC公差で全てのスタックアップ問題を解決できますか?
いいえ。データムの変更、フィーチャの再配置、調整代、組立順序の改善、または位置と姿勢の管理は、より厳しいサイズ公差よりも効果的にリスクを低減できる場合があります。.
コーティングは含めるべきですか?
はい、コーティングが嵌合サイズ、隙間、摩擦、シール面、または位置決め条件を変化させる場合は含めます。管理された状態を明記し、関連するチェーンにコーティングのばらつきを含めてください。.
最も一般的なスタックアップの誤りは何ですか?
最も一般的な誤りは、データムの移行、フィーチャの姿勢、表面状態、または実際の組立順序を無視して、公称の直線寸法のみを解析することです。.