
CNC-Toleranzkettenanalyse für Baugruppen erklärt, warum mehrere einzeln akzeptable Teile dennoch eine enge, lockere, fehlausgerichtete oder nicht funktionsfähige Baugruppe erzeugen können. Die Analyse folgt einer funktionalen Maßkette von einer Positionierfläche bis zur endgültigen Schnittstelle und vergleicht dann Worst-Case- und statistische Abweichungen, bevor die Zeichnung freigegeben wird. Es handelt sich um eine Montageplanungsübung, nicht einfach um die Forderung nach engeren Toleranzen für jedes CNC-Merkmal.
Die Antwort auf Baugruppenebene
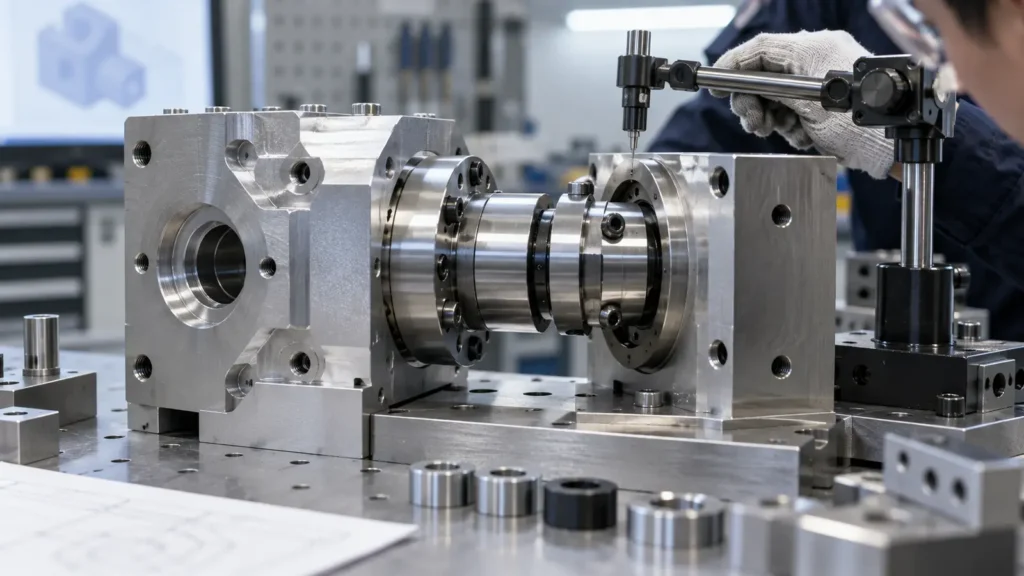
- Beginnen Sie mit dem Spalt, der Ausrichtung, dem Verfahrweg oder der Vorspannung, die funktionieren muss.
- Beziehen Sie jedes Maß und jede geometrische Beziehung ein, die diese Anforderung beeinflusst.
- Verwenden Sie die Worst-Case-Analyse für garantierte Grenzwerte und die statistische Analyse nur, wenn die Abweichungsannahmen vertretbar sind.
- Reservieren Sie enge Toleranzen für die Einflussgrößen, die das funktionale Risiko tatsächlich dominieren.
Definieren Sie das Baugruppenergebnis
Eine Kette benötigt eine messbare Ausgabe. Beispiele sind ein Mindestspiel für einen beweglichen Schlitten, ein maximaler Spalt um eine Abdeckung, ein Ausrichtungsfenster zwischen Loch und Stift, ein Vorspannbereich eines Lagers oder der verbleibende Weg, nachdem zwei Anschläge aufeinandertreffen. “Die Teile müssen passen” ist nicht spezifisch genug, um eine nützliche Kette zu erstellen.
Formulieren Sie die Anforderung als Grenzwert oder Bereich, identifizieren Sie die Prüfung oder den Funktionstest und geben Sie die Montagebedingung an. Temperatur, Schmierung, Dichtungsverpressung, Beschichtung, Schraubendrehmoment und die Montagereihenfolge können das Ergebnis verändern.
Erstellen Sie die Maßkette
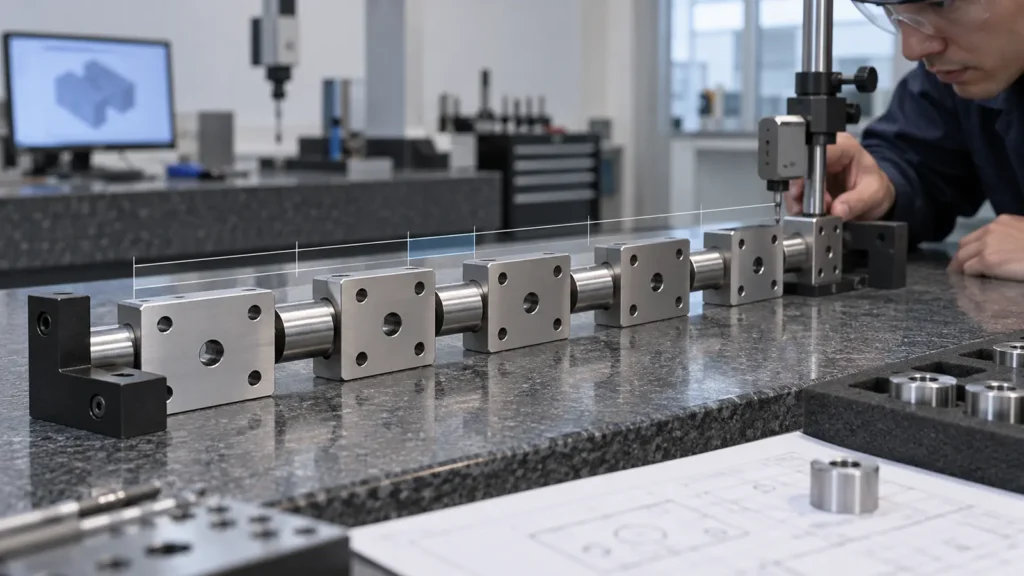
Verfolgen Sie die kürzeste geschlossene Schleife zwischen dem Referenzmerkmal und der funktionalen Ausgabe. Kennzeichnen Sie jeden Beitragenden als das Ergebnis erhöhend oder verringernd. Fügen Sie keine Maße ein, die die Ausgabe physisch nicht verändern können, und lassen Sie keine Versätze weg, die durch ein Bezugselement, eine Unterlegscheibe, einen Absatz, einen Abstandshalter oder eine Passfläche entstehen.
| Beitragender | Montageeffekt | Prüfpunkt |
|---|---|---|
| Teiledicke | Kann ein Spiel verringern oder erhöhen | Wird das Maß vom funktionalen Bezug aus gemessen? |
| Loch- oder Stiftposition | Steuert Ausrichtung und Einführungsmarge | Gehört die Orientierung ebenfalls in die Kette? |
| Abstandshalter oder Beschichtung | Verändert die endgültige Stapelhöhe | Welcher Prozesszustand ist der gesteuerte Zustand? |
Wählen Sie eine Analysemethode
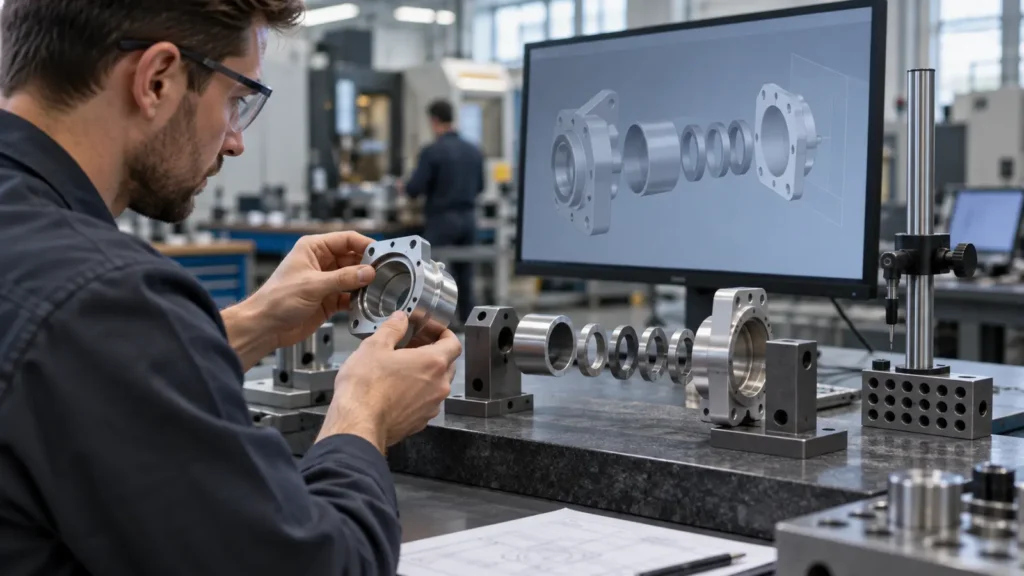
Worst-Case-Analyse fügt den vollen zulässigen Beitrag in der ungünstigen Richtung hinzu. Sie ist konservativ und nützlich, wenn jede Baugruppe eine garantierte Grenze einhalten muss, insbesondere bei Sicherheits-, Passungs-, Verfahr- oder Freiraumgrenzen.
Statistische Analyse schätzt die Verteilung des Baugruppenergebnisses aus der Prozessvariation. RSS- oder Monte-Carlo-Methoden können unnötige Verengungen reduzieren, aber nur, wenn die Verteilungen, Zentrierung, Unabhängigkeit, Stichprobengröße und Produktionskontrollen realistisch sind. Die statistische Ausbeute ist kein Ersatz für ein hartes Minimum oder Maximum, wenn ein einziger Fehler das Produkt beschädigen kann.
Beziehen Sie geometrische Abweichungen ein
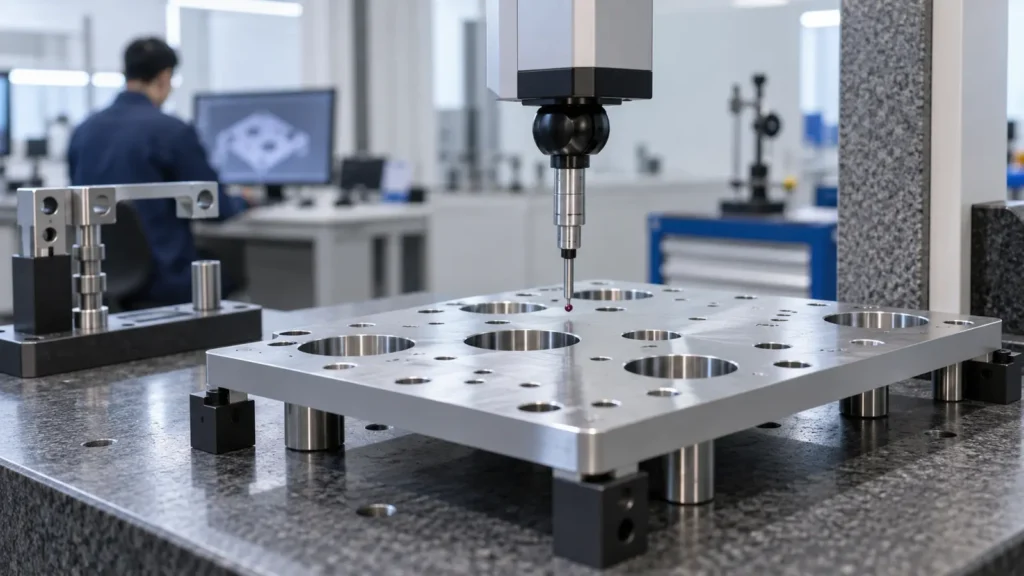
Eine eindimensionale Kette kann eine geneigte Fläche, eine versetzte Bohrungsachse, Rundlauf, Ebenheitsfehler oder Profilabweichung übersehen. Wenn ein Stift in eine Bohrung eintreten muss, können Position und Rechtwinkligkeit wichtiger sein als der Nennbohrungsdurchmesser. Wenn zwei Flächen dichten, können Ebenheit, Oberflächentextur, Grate und Montagekraft das Ergebnis gemeinsam beeinflussen.
Verwenden Sie das Bezugsrahmen-System, das die Baugruppe tatsächlich verwendet. Der Leitfaden für CNC-Bearbeitungstoleranzen der Website liefert den Kontext für Einzelteiltoleranzen; diese Analyse erweitert ihn auf Beziehungen zwischen Teilen.
Überführen Sie das Ergebnis in Zeichnungsmaßnahmen
Verengen Sie nicht automatisch jeden Beitrag. Ordnen Sie die Kette nach Empfindlichkeit und Fertigungsrisiko. Eine dominante Bohrungsposition kann eine Positionskontrolle erfordern, während eine nichtfunktionale Außenkante ihre allgemeine Toleranz behalten kann. Eine Toleranzkette kann auch zeigen, dass das Ändern eines Bezugs, das Hinzufügen eines Einstellmerkmals, das Aufteilen einer Toleranz oder das Ändern der Montagereihenfolge effektiver ist als die Forderung nach engeren Bearbeitungstoleranzen.
- Identifizieren Sie die größten Beiträge zum Ausgangsbereich.
- Prüfen Sie, ob die Zeichnung das richtige Größen-, Lage-, Orientierungs- oder Formmerkmal kontrolliert.
- Prüfen Sie, ob Beschichtung, Wärmebehandlung, Entgraten und Montage Variation hinzufügen.
- Berechnen Sie nach jeder Designänderung neu und dokumentieren Sie die akzeptierten Annahmen.
Überprüfen Sie den montierten Zustand
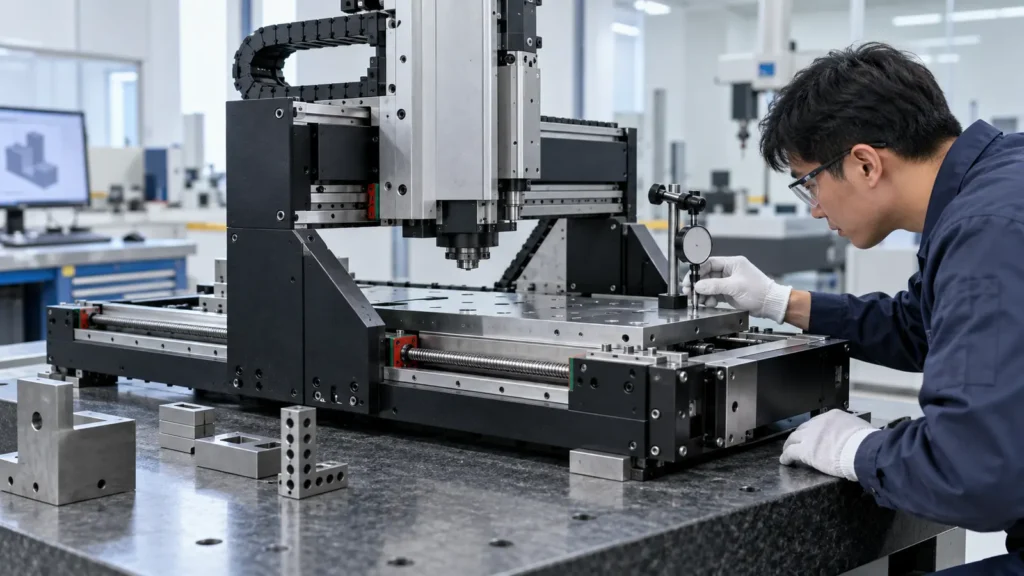
Die abschließende Prüfung sollte die Bauteilinspektion mit dem tatsächlichen Baugruppenergebnis verbinden. Messen Sie kritische Teile mit denselben Bezügen und führen Sie dann die relevante Passungs-, Bewegungs-, Dichtheits-, Ausrichtungs- oder Vorspannungsprüfung durch. Ein Bericht über einzelne Abmessungen kann kein funktionales Ergebnis nachweisen, das nie definiert wurde.
Für eine komplexe Baugruppe stimmen Sie den Messplan mit dem Lieferanten ab Qualitäts- und Prüfprozess des Lieferanten ab. Bewahren Sie die Stack-up-Annahmen zusammen mit der Revision auf, damit zukünftige Änderungen an Material, Oberfläche oder Lieferantenprozess konsistent bewertet werden können.
FAQs zur Toleranzkette
Wann ist eine Worst-Case-Analyse erforderlich?
Verwenden Sie sie, wenn die Baugruppe über die festgelegten Komponentengrenzen hinweg eine garantierte Grenze einhalten muss oder wenn ein einzelner Fehler unakzeptable Folgen hat. Sie ist konservativ, macht aber die Abnahmebedingung leicht erklärbar.
Können engere CNC-Toleranzen jedes Stack-up-Problem lösen?
Nein. Eine Bezugsänderung, Merkmalsverlagerung, Einstellzugabe, verbesserte Montagereihenfolge oder Kontrolle von Position und Orientierung können das Risiko wirksamer reduzieren als engere Maßtoleranzen.
Sollten Beschichtungen berücksichtigt werden?
Ja, wenn die Beschichtung eine Passmaß, einen Spalt, die Reibung, eine Dichtfläche oder eine Positionierbedingung verändert. Geben Sie den kontrollierten Zustand an und berücksichtigen Sie die Beschichtungsvariation in der relevanten Kette.
Was ist der häufigste Stack-up-Fehler?
Der häufigste Fehler ist die Analyse nomineller linearer Maße unter Vernachlässigung von Bezugsübertragung, Merkmalsorientierung, Oberflächenzustand oder der tatsächlichen Montagereihenfolge.