
Analyse de l'empilement des tolérances CNC pour les assemblages explique pourquoi plusieurs pièces individuellement acceptables peuvent tout de même créer un assemblage serré, lâche, désaligné ou non fonctionnel. L'analyse suit une chaîne de cotes fonctionnelle depuis une surface de mise en position jusqu'à l'interface finale, puis compare la variation dans le pire des cas et la variation statistique avant la validation du plan. Il s'agit d'un exercice de planification d'assemblage, et non d'une simple demande de tolérances plus serrées sur chaque caractéristique CNC.
La réponse au niveau de l'assemblage
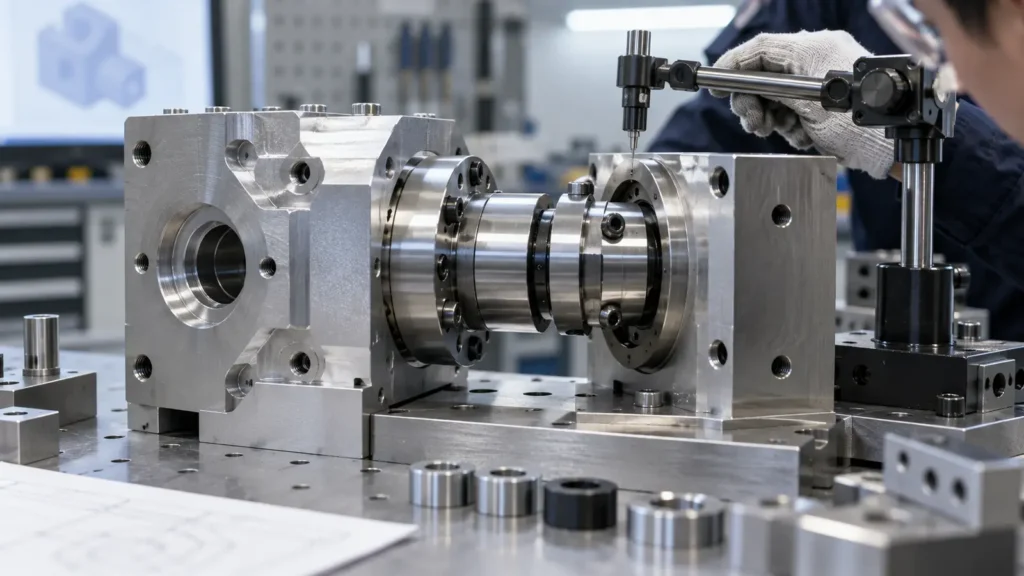
Définir le résultat de l'assemblage
Une chaîne de cotes nécessite une sortie mesurable. Les exemples incluent un jeu minimal pour un coulisseau mobile, un écart maximal autour d'un couvercle, une fenêtre d'alignement trou-broche, une plage de précharge de roulement, ou la course restante après la rencontre de deux butées. “ Les pièces doivent s'assembler ” n'est pas assez précis pour construire une chaîne utile.
Rédigez l'exigence sous forme de limite ou de plage, identifiez le contrôle ou l'essai fonctionnel, et précisez la condition d'assemblage. La température, la lubrification, la compression du joint, le revêtement, le couple de serrage des fixations et l'ordre d'assemblage peuvent modifier le résultat.
Construire la chaîne de cotes
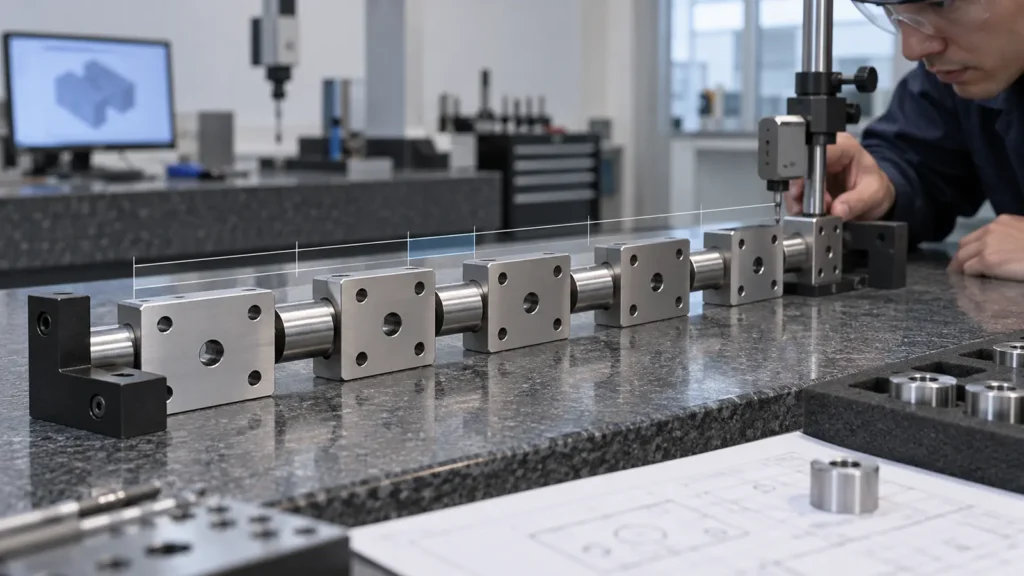
| Contributeur | Effet d'assemblage | Point de vérification |
|---|---|---|
| Épaisseur de pièce | Peut réduire ou augmenter un jeu | La dimension est-elle mesurée depuis la référence fonctionnelle ? |
| Position du trou ou de la broche | Contrôle l'alignement et la marge d'insertion | L'orientation doit-elle aussi figurer dans la chaîne ? |
| Cale ou revêtement | Modifie la hauteur finale de la chaîne | Quel état de processus est l'état contrôlé ? |
Choisir une méthode d'analyse
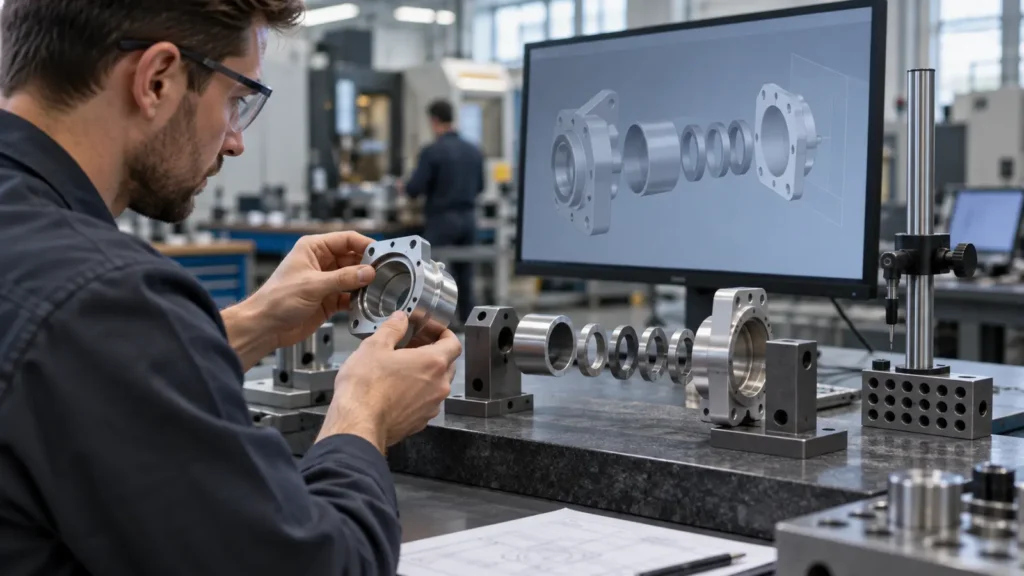
Analyse statistique estime la distribution du résultat d'assemblage à partir de la variation du processus. Les méthodes RSS ou Monte Carlo peuvent réduire les resserrements inutiles, mais uniquement si les distributions, le centrage, l'indépendance, la taille d'échantillon et les contrôles de production sont réalistes. Le rendement statistique ne remplace pas un minimum ou un maximum strict lorsqu'une seule défaillance peut endommager le produit.
Inclure la variation géométrique
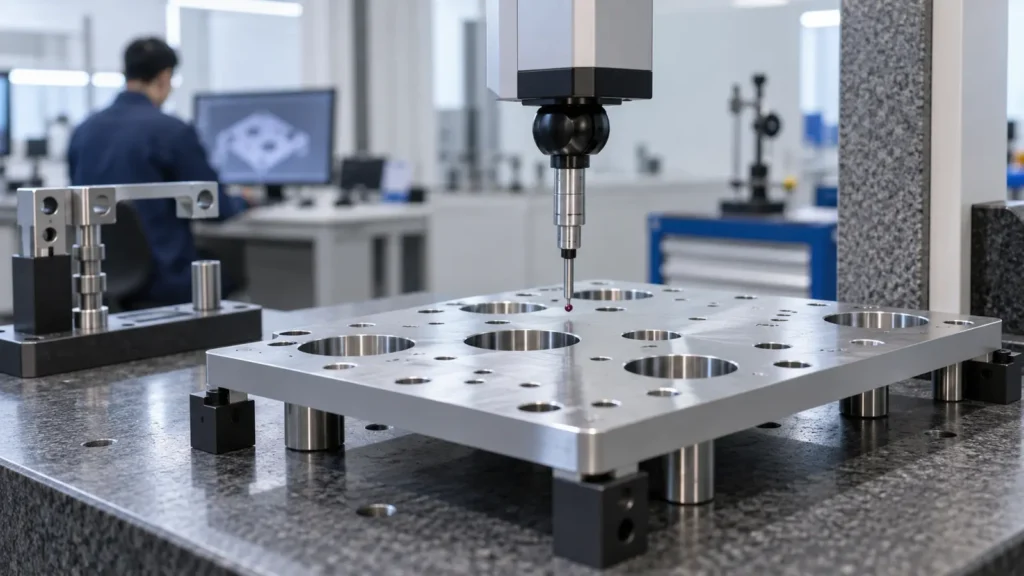
Utilisez le référentiel de datums que l'assemblage utilise réellement. Le site guide des tolérances d'usinage CNC fournit le contexte de tolérance d'une pièce unique ; cette analyse l'étend aux relations entre les pièces.
Traduire le résultat en actions sur le plan
Ne resserrez pas automatiquement chaque contributeur. Classez la chaîne par sensibilité et risque de fabrication. Un emplacement de trou dominant peut nécessiter un contrôle de position, tandis qu'un bord extérieur non fonctionnel peut conserver sa tolérance générale. Une pile de tolérances peut aussi montrer que changer un datum, ajouter un élément de réglage, scinder une tolérance ou modifier la séquence d'assemblage est plus efficace que d'exiger un usinage plus serré.
- Identifiez les contributeurs les plus importants à la plage de sortie.
- Vérifiez si le dessin contrôle la bonne caractéristique de taille, de localisation, d'orientation ou de forme.
- Examinez si le revêtement, le traitement thermique, l'ébavurage et l'assemblage ajoutent de la variation.
- Recalculez après chaque modification de conception et consignez les hypothèses acceptées.
Vérifier la condition assemblée
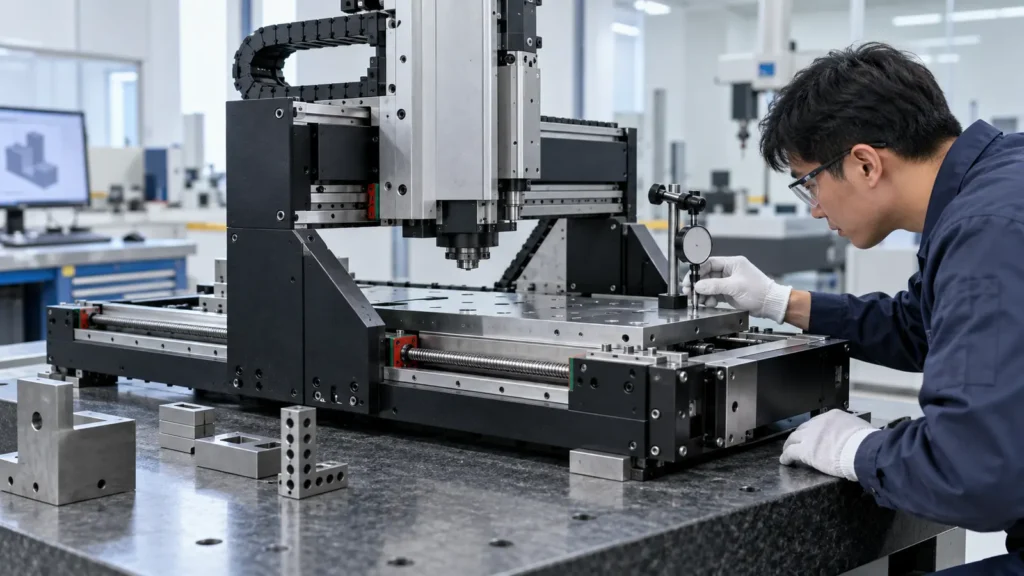
For a complex assembly, align the measurement plan with the supplier’s qualité et d'inspection du fournisseur. Keep the stack-up assumptions with the revision so future changes to material, finish, or supplier process can be evaluated consistently.
FAQ sur les chaînes de cotes
When is worst-case analysis necessary?
Use it when the assembly must meet a guaranteed boundary across the specified component limits or when a single failure has unacceptable consequences. It is conservative, but it makes the acceptance condition easy to explain.
Can tighter CNC tolerances solve every stack-up problem?
No. A datum change, feature relocation, adjustment allowance, improved assembly sequence, or control of position and orientation may reduce risk more effectively than tighter size limits.
Should coatings be included?
Yes, when the coating changes a mating size, gap, friction, sealing surface, or locating condition. State the controlled state and include coating variation in the relevant chain.
What is the most common stack-up mistake?
The most common mistake is analyzing nominal linear dimensions while ignoring datum transfer, feature orientation, surface condition, or the actual assembly sequence.