
Анализ суммирования допусков при ЧПУ-обработке для сборок объясняет, почему несколько по отдельности приемлемых деталей всё равно могут создать плотную, свободную, несоосную или неработоспособную сборку. Анализ прослеживает функциональную размерную цепь от одной установочной поверхности до конечного сопряжения, а затем сравнивает наихудший и статистический разброс до выпуска чертежа. Это упражнение по планированию сборки, а не просто запрос более жёстких допусков на каждый элемент ЧПУ-обработки.
Ответ на уровне сборки
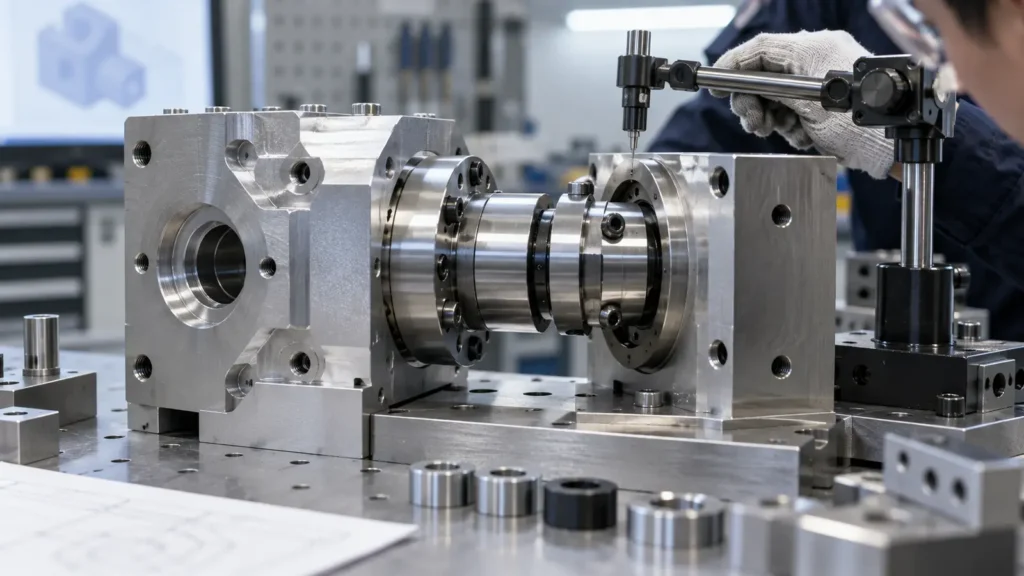
Определите результат сборки
Размерная цепь требует измеримого выходного параметра. Примеры включают минимальный зазор для подвижного ползуна, максимальный зазор вокруг крышки, окно совмещения отверстия и пальца, диапазон предварительного натяга подшипника или оставшийся ход после соприкосновения двух упоров. “Детали должны подходить” — недостаточно конкретно, чтобы построить полезную цепь.
Запишите требование как предел или диапазон, определите контрольное измерение или функциональное испытание и укажите условие сборки. Температура, смазка, сжатие прокладки, покрытие, момент затяжки крепежа и порядок сборки могут изменить результат.
Постройте размерную цепь
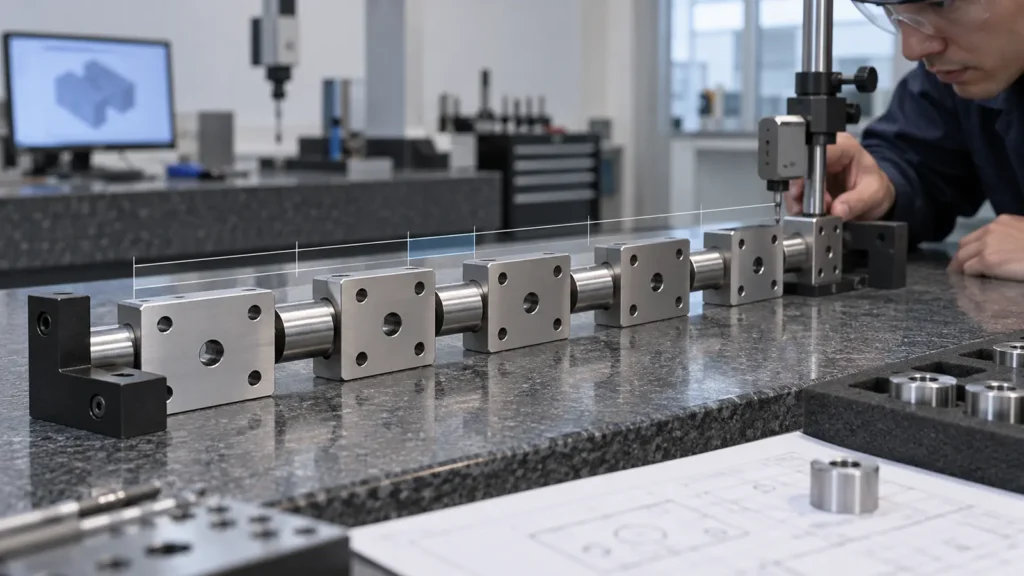
| Участник | Влияние на сборку | Точка проверки |
|---|---|---|
| Толщина детали | Может уменьшить или увеличить зазор | Измеряется ли размер от функциональной базы? |
| Расположение отверстия или пальца | Определяет совмещение и запас на вставку | Следует ли также включать ориентацию в цепь? |
| Проставка или покрытие | Изменяет конечную высоту стека | Какое состояние процесса является контролируемым состоянием? |
Выберите метод анализа
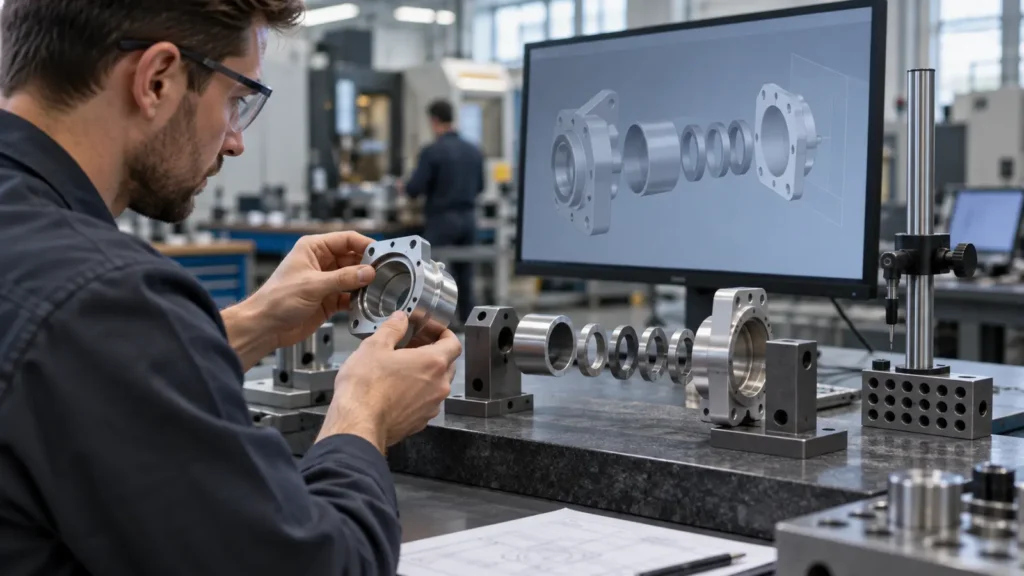
Статистический анализ оценивает распределение результата сборки на основе вариации процесса. Методы RSS или Монте-Карло могут уменьшить ненужное ужесточение, но только если распределения, центрирование, независимость, размер выборки и производственный контроль реалистичны. Статистический выход годных не заменяет жёсткий минимум или максимум, когда один отказ может повредить изделие.
Учтите геометрический разброс
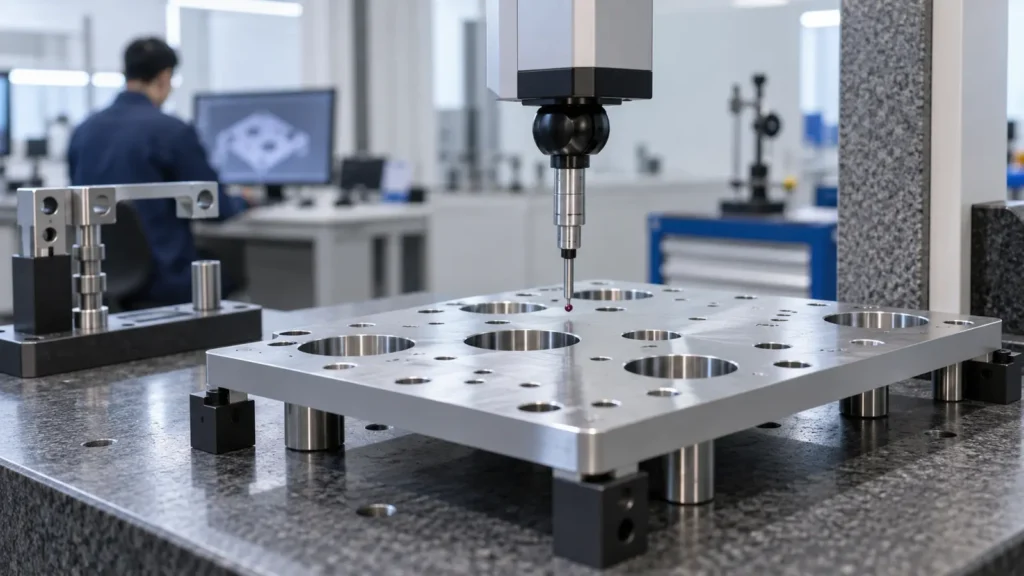
Используйте систему базовых плоскостей, которую фактически использует сборка. Раздел сайта руководство по допускам ЧПУ-обработки обеспечивает контекст допусков для отдельной детали; этот анализ распространяет его на взаимосвязи между деталями.
Превратите результат в действия по чертежу
Не ужесточайте автоматически каждый вклад. Ранжируйте цепь по чувствительности и производственному риску. Доминирующее расположение отверстия может потребовать контроля позиции, тогда как нефункциональная наружная кромка может сохранить общий допуск. Анализ размерных цепей также может показать, что изменение базы, добавление регулировочного элемента, разделение допуска или изменение последовательности сборки эффективнее, чем требование более точной механической обработки.
- Определите наибольшие вклады в диапазон выходного параметра.
- Проверьте, контролирует ли чертёж правильную характеристику размера, расположения, ориентации или формы.
- Проверьте, добавляют ли вариацию покрытие, термообработка, удаление заусенцев и сборка.
- Пересчитывайте после каждого изменения конструкции и фиксируйте принятые допущения.
Проверьте собранное состояние
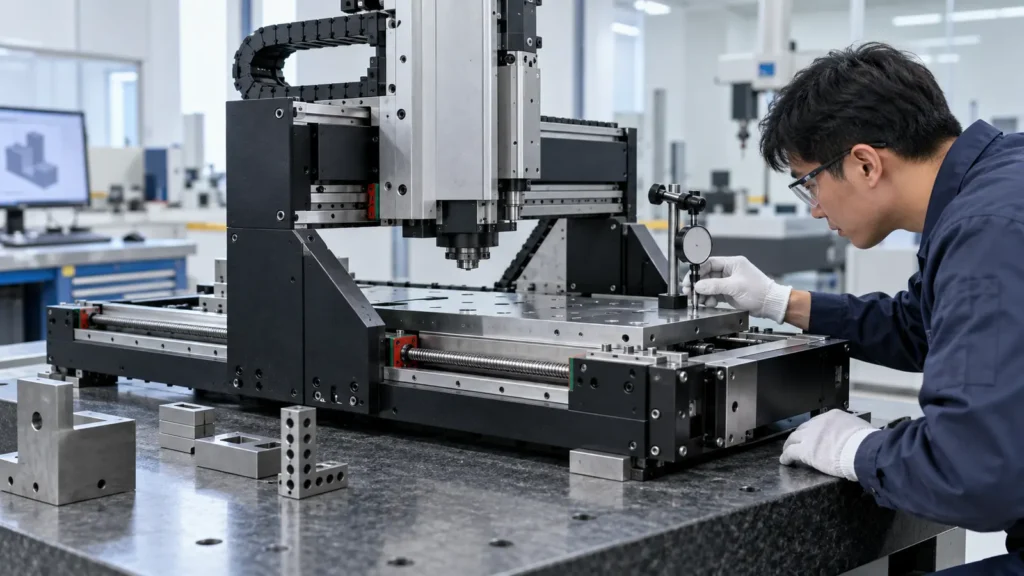
For a complex assembly, align the measurement plan with the supplier’s quality and inspection process. Keep the stack-up assumptions with the revision so future changes to material, finish, or supplier process can be evaluated consistently.
Часто задаваемые вопросы о размерных цепях
When is worst-case analysis necessary?
Use it when the assembly must meet a guaranteed boundary across the specified component limits or when a single failure has unacceptable consequences. It is conservative, but it makes the acceptance condition easy to explain.
Can tighter CNC tolerances solve every stack-up problem?
No. A datum change, feature relocation, adjustment allowance, improved assembly sequence, or control of position and orientation may reduce risk more effectively than tighter size limits.
Should coatings be included?
Yes, when the coating changes a mating size, gap, friction, sealing surface, or locating condition. State the controlled state and include coating variation in the relevant chain.
What is the most common stack-up mistake?
The most common mistake is analyzing nominal linear dimensions while ignoring datum transfer, feature orientation, surface condition, or the actual assembly sequence.