
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
メートルねじ
メートルねじ(Mプロファイル)は、ISO 261およびISO 965で定義された、締結用として世界的に認められた標準です。60度のフランク角を特徴とし、外径とピッチ(ミリメートル)で測定されます。.
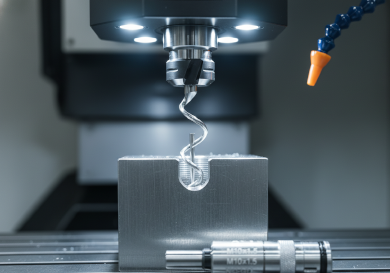
Jucheng Precisionでは、年間数百万個のメートルねじ穴と軸を生産しています。当社の施設は、小径ねじ(M1.6~M12)の高速生産に対応する高速ブラザー製タッピングセンターと、大径または硬質金属ねじの複雑なねじ切りフライス加工に対応する5軸マシンを備えています。校正済みのGo/No-Goゲージを使用してねじ品質を検証し、すべての部品が指定の公差クラス(通常、内ねじは6H、外ねじは6g)を満たすことを保証します。.
主な仕様
| 仕様 | 技術範囲 | 備考 |
|---|---|---|
| ねじ範囲 | M1.0~M150 | 並目・細目ピッチ |
| 標準プロファイル | ISO 68-1(60°Vねじ) | 世界標準 |
| 公差クラス(内ねじ) | 6H(標準)、4H(精密) | プラグゲージで検査 |
| 公差クラス(外ねじ) | 6g(標準)、4g(精密) | リングゲージで検査 |
| 加工方法 | 切断、圧延、研削、フライス加工 | 材料による |
| 対応材料 | 全金属およびプラスチック | 金属ごとの専用タップ |
ねじ切り方法
| 方法 | 説明 | 主な利点と用途 |
|---|---|---|
| 剛性タップ加工 | 主軸回転と送り速度を同期させ、タップでねじを切る。. | 利点: 標準穴(M2-M20)で最高の速度と精度。. 用途: 電子機器筐体、自動車用ブラケット。. |
| ねじフライス加工 | 回転する多刃カッターでねじ経路を補間加工。内径・外径のねじ切りが可能。. | 利点: 硬質金属(50 HRC以上)のねじ切りが可能、精密なサイズ管理、1本の工具で複数サイズに対応。. 用途: 大径航空宇宙部品、止まり穴。. |
| 単刃旋削 | 旋盤用インサートで複数パスに分けてねじを切る。. | 利点: 任意のカスタムピッチや径を生成可能。. 用途: 精密シャフト、リードスクリュー。. |
| ねじ転造 | ダイスではなく金型を用いてねじを冷間成形する。材料を変形させて形状を形成する。. | 利点: 最も強いねじ(連続した繊維流れ)、切りくずなし。. 用途: 高強度の航空宇宙用ファスナー。. |
メートルねじの設計ガイドライン
ねじ深さ:
必要以上に深いねじ切りは避ける。深さ 直径の1.5倍から2倍 は鋼で十分な強度を得るのに十分である。より深くすると、強度を加えることなくタップ折損のリスクが増加する。.
止まり穴の逃げ:
タップは止まり穴の底までねじを切ることはできない(タップの面取りのため)。. ヒント: ドリル深さは、必要な完全ねじ深さより少なくとも1ピッチ長だけ深く設計する。.
皿穴加工/面取り:
穴の入口には常に45°の面取りを設ける。これにより相手ボルトを案内し、加工中に最初のねじ山が張り出す(きのこ状になる)のを防ぐ。.
細目ねじと並目ねじ:
並目(例:M10x1.5): 標準的で、クロススレッドが起こりにくく、組立が速い。.
細目(例:M10x1.0): より強固で耐振動性に優れるが、軟質材料ではねじ山が潰れやすい。.
業界別用途
グローバル製造
メートルねじは、自動車(ドイツ/日本仕様)や民生電子機器を含む、米国以外のほぼすべての産業における標準です。.
ロボティクス
精密細目メートルねじは、微調整用のセンサーマウントや光学調整に使用されています。.
医療機器
マイクロメートルねじ(M1.0、M1.2)は、外科用インプラントや補聴器における標準です。.