
+86-188-7042-1176
project@jcproto.com
월-금: 오전 8시-오후 6시 (GMT+8)
EN
ISO 9001:2015 인증
미터 나사
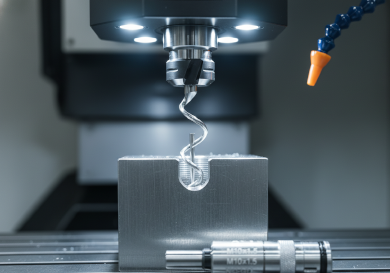
미터 나사(M 프로파일)는 ISO 261 및 ISO 965에 의해 정의된, 체결용으로 전 세계적으로 인정받는 표준입니다. 이는 60도 플랭크 각도를 특징으로 하며, 외경과 피치(밀리미터 단위)로 측정됩니다.
주청 정밀(Jucheng Precision)에서는 매년 수백만 개의 미터 나사 구멍과 축을 생산합니다. 당사 시설은 소형 나사(M1.6 – M12)의 신속한 생산을 위한 고속 Brother 태핑 센터와 대구경 또는 경질 금속 나사의 복잡한 나사 밀링을 위한 5축 머신을 갖추고 있습니다. 당사는 교정된 Go/No-Go 게이지를 사용하여 나사 품질을 검증함으로써 모든 부품이 지정된 공차 등급(일반적으로 내부 6H, 외부 6g)을 충족하도록 보장합니다.
주요 사양
| 사양 | 기술 범위 | 비고 |
|---|---|---|
| 나사산 범위 | M1.0 ~ M150 | 거친 피치 및 가는 피치 |
| 표준 프로파일 | ISO 68-1 (60° V-나사) | 글로벌 표준 |
| 공차 등급 (내부) | 6H (표준), 4H (정밀) | 플러그 게이지로 검사 |
| 공차 등급 (외부) | 6g (표준), 4g (정밀) | 링 게이지로 검사 |
| 방법 | 절삭, 전조, 연삭, 밀링 | 재질에 따라 다름 |
| 호환 가능한 재료 | 모든 금속 및 플라스틱 | 금속별 전용 탭 |
나사 가공 방법
| 방법 | 설명 | 주요 이점 및 응용 분야 |
|---|---|---|
| 강성 태핑 | 기계 스핀들 회전과 이송 속도를 동기화하여 탭으로 나사를 절삭합니다. | 이점: 표준 구멍(M2-M20)에 대해 최고 속도와 정밀도. 응용: 전자 인클로저, 자동차 브래킷. |
| 나사 밀링 | 회전하는 다중 날 커터를 사용하여 나사 경로를 보간 가공합니다. 암나사와 수나사 모두 가공 가능합니다. | 이점: 경질 금속(50+ HRC) 나사 가공 가능, 정밀한 치수 제어, 하나의 공구로 여러 치수 대응. 응용: 대구경 항공우주 부품, 막힌 구멍. |
| 단일 포인트 선삭 | 선반 인서트를 사용하여 여러 패스로 나사를 절삭합니다. | 이점: 모든 사용자 정의 피치 또는 직경 생성 가능. 응용: 정밀 샤프트, 리드 스크류. |
| 나사 전조 | 절삭 대신 다이를 사용하여 나사를 냉간 성형합니다. 재료를 변형시켜 형상을 만듭니다. | 이점: 가장 강한 나사(끊김 없는 결정립 흐름), 칩 없음. 응용: 고강도 항공우주 체결구. |
미터 나사 설계 지침
나사 깊이:
필요 이상으로 깊게 나사를 가공하지 마십시오. 깊이 직경의 1.5배에서 2배 정도면 강재에서 충분한 강도를 얻을 수 있습니다. 더 깊게 가공하면 강도 증가 없이 탭 파손 위험만 높아집니다.
맹공 구제(Relief):
탭은 맹공 바닥까지 나사를 절삭할 수 없습니다(탭 챔퍼 때문). 팁: 드릴 깊이는 필요한 완전 나사 깊이보다 최소 1 피치 길이만큼 더 깊게 설계하십시오.
카운터싱크 / 챔퍼:
구멍 시작부에 항상 45° 챔퍼를 포함하십시오. 이는 결합 볼트를 안내하고 가공 중 첫 나사산이 밀려 나오는(버섯 모양) 현상을 방지합니다.
미세 피치 vs. 거친 피치:
거친 피치(예: M10x1.5): 표준이며, 나사산 어긋남이 적고 조립이 빠릅니다.
미세 피치(예: M10x1.0): 더 강하고 진동 저항성이 우수하지만 연질 재료에서는 나사산이 쉽게 뭉개질 수 있습니다.
산업 응용 분야
글로벌 제조
미터법은 미국을 제외한 거의 모든 산업, 특히 자동차(독일/일본 규격) 및 소비자 전자제품 분야의 표준입니다.
로보틱스
정밀 미세 피치 미터 나사는 미세 조정을 위해 센서 마운트와 광학 조정 장치에 사용됩니다.
의료 기기
마이크로 미터 나사(M1.0, M1.2)는 외과용 임플란트와 보청기의 표준입니다.