
+86-188-7042-1176
project@jcproto.com
Lun-Ven: 8:00-18:00 (GMT+8)
EN
Certificato ISO 9001:2015
Filettature metriche
I filetti metrici (profilo M) sono lo standard accettato a livello globale per il fissaggio, definito dalle norme ISO 261 e ISO 965. Sono caratterizzati da un angolo di fianco di 60 gradi e misurati tramite diametro esterno e passo (in millimetri).
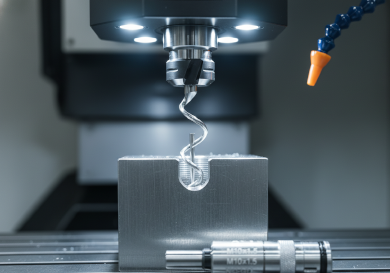
Presso Jucheng Precision produciamo milioni di fori e alberi filettati metrici ogni anno. Il nostro stabilimento è dotato di centri di maschiatura Brother ad alta velocità per la produzione rapida di filetti piccoli (M1.6 – M12) e di macchine a 5 assi per la fresatura di filetti complessi su filetti di grande diametro o in metallo duro. Verifichiamo la qualità dei filetti utilizzando calibri Go/No-Go tarati per garantire che ogni pezzo rispetti la classe di tolleranza specificata (tipicamente 6H per interni e 6g per esterni).
Specifiche principali
| Specifica | Intervallo tecnico | Nota |
|---|---|---|
| Gamma filetti | Da M1.0 a M150 | Passi grossi e fini |
| Profilo standard | ISO 68-1 (filetto a V a 60°) | Standard globale |
| Classe di tolleranza (interna) | 6H (standard), 4H (precisione) | Verificata con calibro a tampone |
| Classe di tolleranza (esterna) | 6g (standard), 4g (precisione) | Verificata con calibro ad anello |
| Metodi | Tagliato, laminato, rettificato, fresato | Dipende dal materiale |
| Materiali compatibili | Tutti i metalli e le plastiche | Maschi specifici per metalli specifici |
Metodi di filettatura
| Metodo | Descrizione | Vantaggi e applicazioni principali |
|---|---|---|
| Maschiatura rigida | Sincronizzazione della rotazione del mandrino della macchina con la velocità di avanzamento per tagliare filetti utilizzando un maschio. | Vantaggio: Massima velocità e precisione per fori standard (M2-M20). Applicazione: Custodie elettroniche, staffe automobilistiche. |
| Fresatura delle filettature | Utilizzo di una fresa rotante multi-dente per interpolare il percorso della filettatura. Può tagliare filetti interni ed esterni. | Vantaggio: Può filettare metalli duri (50+ HRC), controllo preciso delle dimensioni, un utensile per più dimensioni. Applicazione: Parti aerospaziali di grande diametro, fori ciechi. |
| Tornitura a punto singolo | Utilizzo di un inserto per tornio per tagliare il filetto in più passate. | Vantaggio: Può generare qualsiasi passo o diametro personalizzato. Applicazione: Alberi di precisione, viti madri. |
| Rullatura delle filettature | Formatura a freddo della filettatura mediante filiere invece della taglio. Sposta il materiale per formare la forma. | Vantaggio: Filettature più resistenti (flusso di grano ininterrotto), nessun truciolo. Applicazione: Elementi di fissaggio aerospaziali ad alta resistenza. |
Linee guida di progettazione per filettature metriche
Profondità della filettatura:
Evitare di filettare più in profondità del necessario. Una profondità di 1,5x a 2x Diametro è sufficiente per la piena resistenza nell'acciaio. Andare più in profondità aumenta il rischio di rottura del maschio senza aggiungere resistenza.
Svuotamento foro cieco:
Un maschio non può tagliare la filettatura fino in fondo a un foro cieco (a causa dello smusso del maschio). Suggerimento: Progettare la profondità della foratura in modo che sia almeno 1 passo più profonda della profondità di filettatura piena richiesta.
Svasatura / Smusso:
Includere sempre uno smusso di 45° all'inizio del foro. Questo guida il bullone accoppiato e impedisce alla prima filettatura di deformarsi (effetto fungo) durante la lavorazione.
Passo fine vs. grosso:
Grosso (es. M10x1,5): Standard, meno probabile che si incroci, assemblaggio più rapido.
Fine (ad es., M10x1.0): Più resistente, migliore per la resistenza alle vibrazioni, ma più facile da spanare nei materiali teneri.
Applicazioni industriali
Produzione globale
Il sistema metrico è lo standard per praticamente tutti i settori al di fuori degli USA, inclusi l'automotive (specifiche tedesche/giapponesi) e l'elettronica di consumo.
Robotica
Le filettature metriche a passo fine di precisione sono utilizzate su supporti per sensori e regolazioni ottiche per la messa a punto fine.
Dispositivi medici
Le filettature micro-metriche (M1.0, M1.2) sono standard negli impianti chirurgici e negli apparecchi acustici.