
+86-188-7042-1176
project@jcproto.com
Mo-Fr: 8-18 Uhr (GMT+8)
EN
ISO 9001:2015 zertifiziert
Metrische Gewinde
Metrische Gewinde (M-Profil) sind der weltweit akzeptierte Standard für Befestigungen, definiert durch ISO 261 und ISO 965. Sie zeichnen sich durch einen Flankenwinkel von 60 Grad aus und werden durch Außendurchmesser und Steigung (in Millimetern) gemessen.
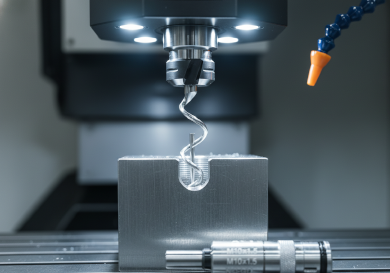
Bei Jucheng Precision produzieren wir jährlich Millionen von metrischen Gewindebohrungen und -wellen. Unsere Anlage ist mit Hochgeschwindigkeits-Gewindebohrzentren von Brother für die schnelle Fertigung kleiner Gewinde (M1,6 – M12) und mit 5-Achs-Maschinen für komplexes Gewindefräsen großer Durchmesser oder Gewinde in Hartmetall ausgestattet. Wir prüfen die Gewindequalität mit kalibrierten Gut-/Schlecht-Lehren, um sicherzustellen, dass jedes Teil die spezifizierte Toleranzklasse erfüllt (typischerweise 6H für Innengewinde und 6g für Außengewinde).
Wichtige Spezifikationen
| Spezifikation | Technischer Bereich | Hinweis |
|---|---|---|
| Gewindebereich | M1,0 bis M150 | Regel- & Feingewinde |
| Standardprofil | ISO 68-1 (60°-V-Gewinde) | Weltweiter Standard |
| Toleranzklasse (Innen) | 6H (Standard), 4H (Präzision) | Geprüft mit Gewindelehrdorn |
| Toleranzklasse (Außen) | 6g (Standard), 4g (Präzision) | Geprüft mit Gewinderinglehre |
| Verfahren | Schneiden, Walzen, Schleifen, Fräsen | Materialabhängig |
| Kompatible Materialien | Alle Metalle & Kunststoffe | Spezifische Gewindebohrer für spezifische Metalle |
Gewindeherstellungsverfahren
| Methode | Beschreibung | Hauptvorteile & Anwendungen |
|---|---|---|
| Starres Gewindebohren | Synchronisierung der Spindeldrehung der Maschine mit der Vorschubgeschwindigkeit, um Gewinde mit einem Gewindebohrer zu schneiden. | Vorteil: Höchste Geschwindigkeit und Genauigkeit für Standardbohrungen (M2-M20). Anw.: Elektronikgehäuse, Automobilhalterungen. |
| Gewindefräsen | Verwendung eines rotierenden Mehrzahnfräsers zur Interpolation der Gewindebahn. Kann Innengewinde und Außengewinde schneiden. | Vorteil: Kann harte Metalle (50+ HRC) mit Gewinde versehen, präzise Größenkontrolle, ein Werkzeug für mehrere Größen. Anw.: Große Luft- und Raumfahrtteile, Sacklöcher. |
| Einzelpunkt-Drehen | Verwendung einer Drehmeißelplatte zum Schneiden des Gewindes in mehreren Durchgängen. | Vorteil: Kann jede kundenspezifische Steigung oder jeden Durchmesser erzeugen. Anw.: Präzisionswellen, Leitspindeln. |
| Gewindewalzen | Gewinde durch Formen mit Gewindeformern anstatt durch Schneiden herstellen. Verdrängt Material zur Formgebung. | Vorteil: Stärkste Gewinde (ununterbrochener Faserverlauf), keine Späne. Anw.: Hochfeste Luft- und Raumfahrt-Verbindungselemente. |
Konstruktionsrichtlinien für metrische Gewinde
Gewindetiefe:
Vermeiden Sie ein tieferes Gewindeschneiden als nötig. Eine Tiefe von 1,5x bis 2x Durchmesser ist ausreichend für volle Festigkeit in Stahl. Tieferes Schneiden erhöht das Risiko eines Gewindebohrerbruchs, ohne die Festigkeit zu erhöhen.
Freistich bei Sackloch:
Ein Gewindebohrer kann das Gewinde nicht bis zum Boden eines Sacklochs schneiden (aufgrund der Gewindebohreranschnitts). Tipp: Konstruieren Sie die Bohrtiefe mindestens eine Gewindesteigung tiefer als die erforderliche volle Gewindetiefe.
Senkung / Fase:
Fügen Sie stets eine 45°-Fase am Bohrungsbeginn hinzu. Diese führt die Paarschraube und verhindert, dass das erste Gewinde während der Bearbeitung herausquillt (Aufpilzen).
Fein- vs. Grobgewinde:
Grob (z. B. M10x1,5): Standard, geringere Wahrscheinlichkeit eines Gewindeüberlaufs, schnellere Montage.
Fein (z. B. M10x1,0): Fester, besser für Vibrationsbeständigkeit, aber leichter in weichen Materialien zu überdrehen.
Branchenanwendungen
Globale Fertigung
Metrisch ist der Standard für praktisch alle Branchen außerhalb der USA, einschließlich Automobil (deutsche/japanische Spezifikationen) und Unterhaltungselektronik.
Robotik
Präzise metrische Feingewinde werden bei Sensorhalterungen und optischen Justierungen zur Feinabstimmung verwendet.
Medizinprodukte
Mikro-metrische Gewinde (M1,0, M1,2) sind Standard bei chirurgischen Implantaten und Hörgeräten.