
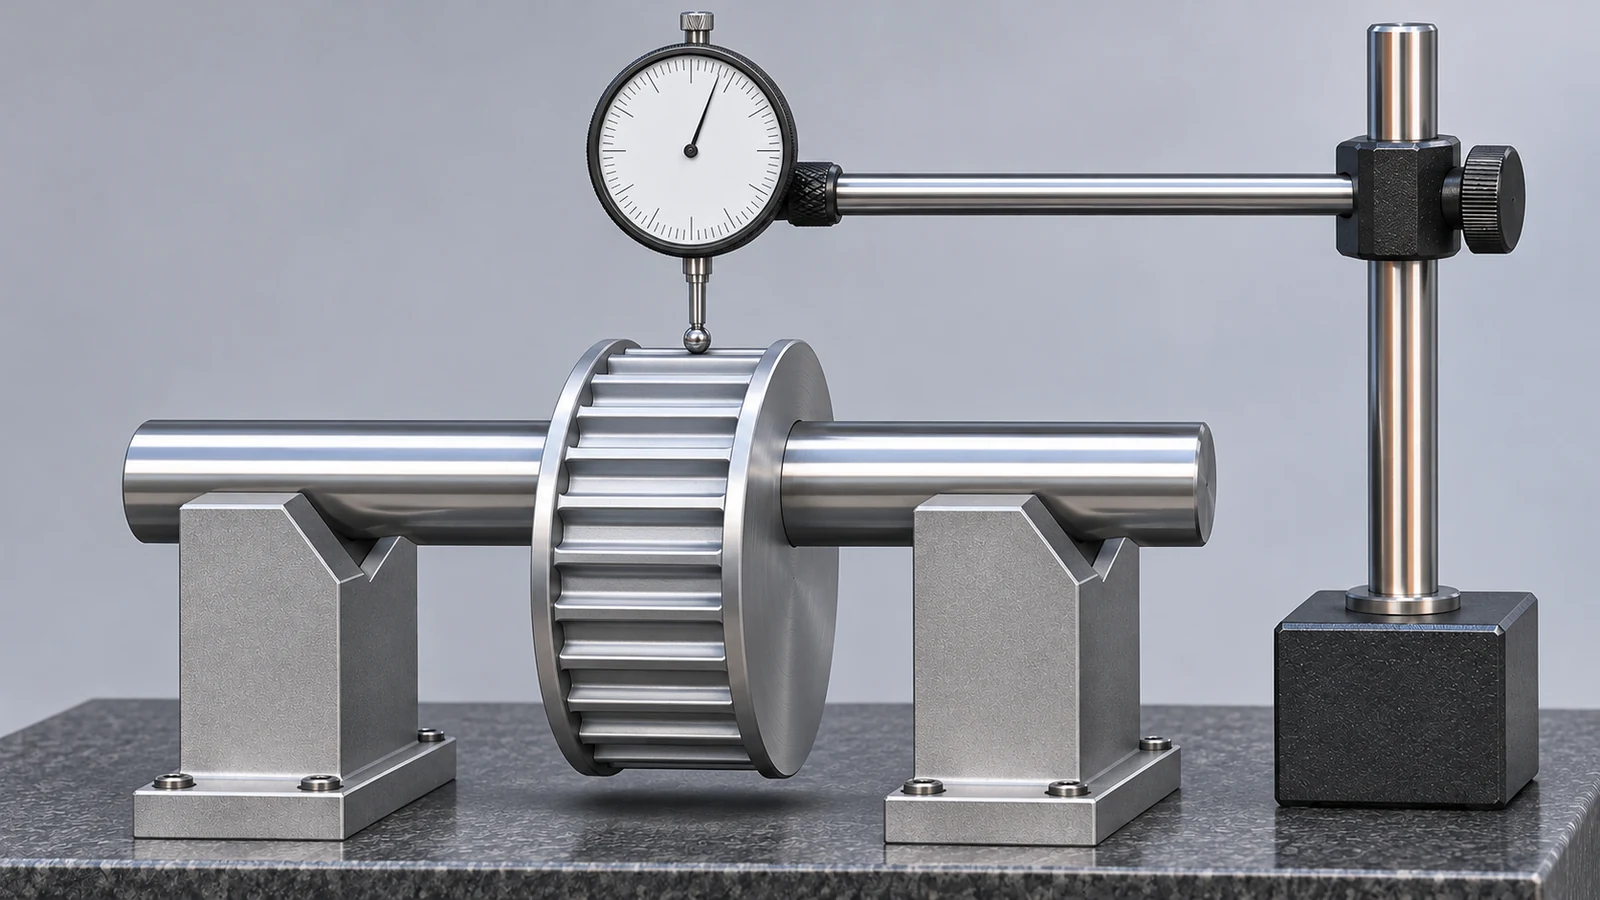
タイミングプーリーの振れは、任意の外周面ではなく、使用時にプーリーを位置決めする機能から評価すべきです。ボアが機能上の回転基準である場合、その基準を実現または模擬するように取り付け、部品を回転させながら指定された歯またはリムの基準を測定します。軸方向と半径方向の読み取りは異なる問いに答えます。一方は面の振れや傾きを明らかにし、他方は軸に対する半径方向の変動を示します。基準、接触位置、回転方法、許容限界が明示されていない単一のインジケータ数値は、サプライヤー間で比較するのが困難です。まず、プーリーの設計と図面が位置決めボア、面、測定機能を特定していることを確認し、次にクランプによる歪みなしでその関係を再現するセットアップを選択します。.
機能基準の方式から始める
タイミングプーリーは、仕上げボア、ハブレジスタ、クランピングブッシュ、またはその他のインターフェースによって位置決めできます。選択した基準は、組立時にプーリーがシャフト上でどのように芯出しされるかを表すべきです。図面がその関係を特定していない場合、都合の良い外径が正しい代替であると仮定しないでください。.
組立図でシャフトのはめあい、キーまたはクランプ機能、ショルダー接触、ベルトトラッキング要件を確認します。外周リムで寸法的に真円であっても、ボアまたはハブの関係が誤っていれば偏心して回転する可能性があります。逆に、粗いまたは非機能的な面から取得した振れ結果は、実際の歯形では存在しない問題を誇張する可能性があります。.
ボアが基準の場合、ボアを無理に変形させずに位置決めする適切なアーバまたはセンタ間配置を使用します。アーバのはめあい、清浄度、バリ、支持長さはすべて読み取りに影響する可能性があります。再検査で同じ位置決め原理を使用できるよう、セットアップを文書化します。.
半径方向の振れと軸方向の振れを分ける
半径方向の振れは、プーリーが位置決め軸を中心に回転する際に半径方向の基準面で読み取ります。軸方向の振れは面で読み取られ、面の直角度、傾き、部品の着座状態に敏感です。図面が試験を明示的に定義していない限り、これらを一般的な振れ要件に統合すべきではありません。基準面が汚れている場合や部品が不均一にクランプされている場合、面の読み取りは変化する可能性があります。半径方向の読み取りは、選択した歯またはリムの接触点によって変化する可能性があります。.
| 確認事項 | インジケータの方向 | 明らかにするのに役立つもの |
|---|---|---|
| 半径方向基準の振れ | プーリー軸に向かう半径方向 | 測定したリムまたは歯基準の中心振れ変動 |
| 端面振れ | 軸に平行 | 測定した端面の軸方向の振れまたは角度関係 |
| 穴径/形状 | 穴の個別測定 | 位置決め機能自体がそのサイズ/形状要件を満たしているかどうか |
Optibeltのプーリーガイダンスは、半径方向と軸方向の円周振れを区別し、歯の位置合わせを穴軸に関連付けており、図面が測定対象の機能と方法を指定すべき理由を示しています。同社が公開している値は、そのメーカーのマニュアルの範囲に適用されるものであり、すべてのプーリーシリーズに対する普遍的な限界値ではありません。.
再現可能な測定セットアップを構築する
測定前に、穴と基準面から切り粉や盛り上がったバリを取り除いてください。プーリーを指定された基準に載せ、1回転を通して安定して回転させます。測定対象の機能に適した接触子と測定力を備えたインジケータを使用してください。最大値と最小値の読み、インジケータの全変動、部品上の位置、および測定が歯、外周リム、ハブ、端面のいずれで行われたかを記録します。.
単純なアーバは、その嵌め合いと真直度が合否公差に適している場合にのみ役立ちます。過大なすき間はプーリーのずれを許し、しまりばめや強いクランプは薄肉部を変形させる可能性があります。段取り誤差が部品公差の有意な割合を占める場合は、合否判定を行う前に治具を検証するか、より能力の高い方法を使用してください。.
プーリーとシャフトのインターフェースについては、サイトの CNC旋削情報 および 加工シャフトページ が関連する製造コンテキストを提供します。これらはプーリー図面の基準および合否要件に代わるものではありません。.
歯とリムの読み取りを慎重に解釈する
歯の形状は、常に便利な連続インジケータ表面とは限りません。先端プロファイル、歯ピッチ、プーリー幅、接触形状によって、プローブが作用面にどのように接触できるかが決まります。滑らかなリムでの読みは工程管理には有用ですが、図面または検査計画で関係が定義されていない限り、自動的に歯の振れとして報告すべきではありません。.
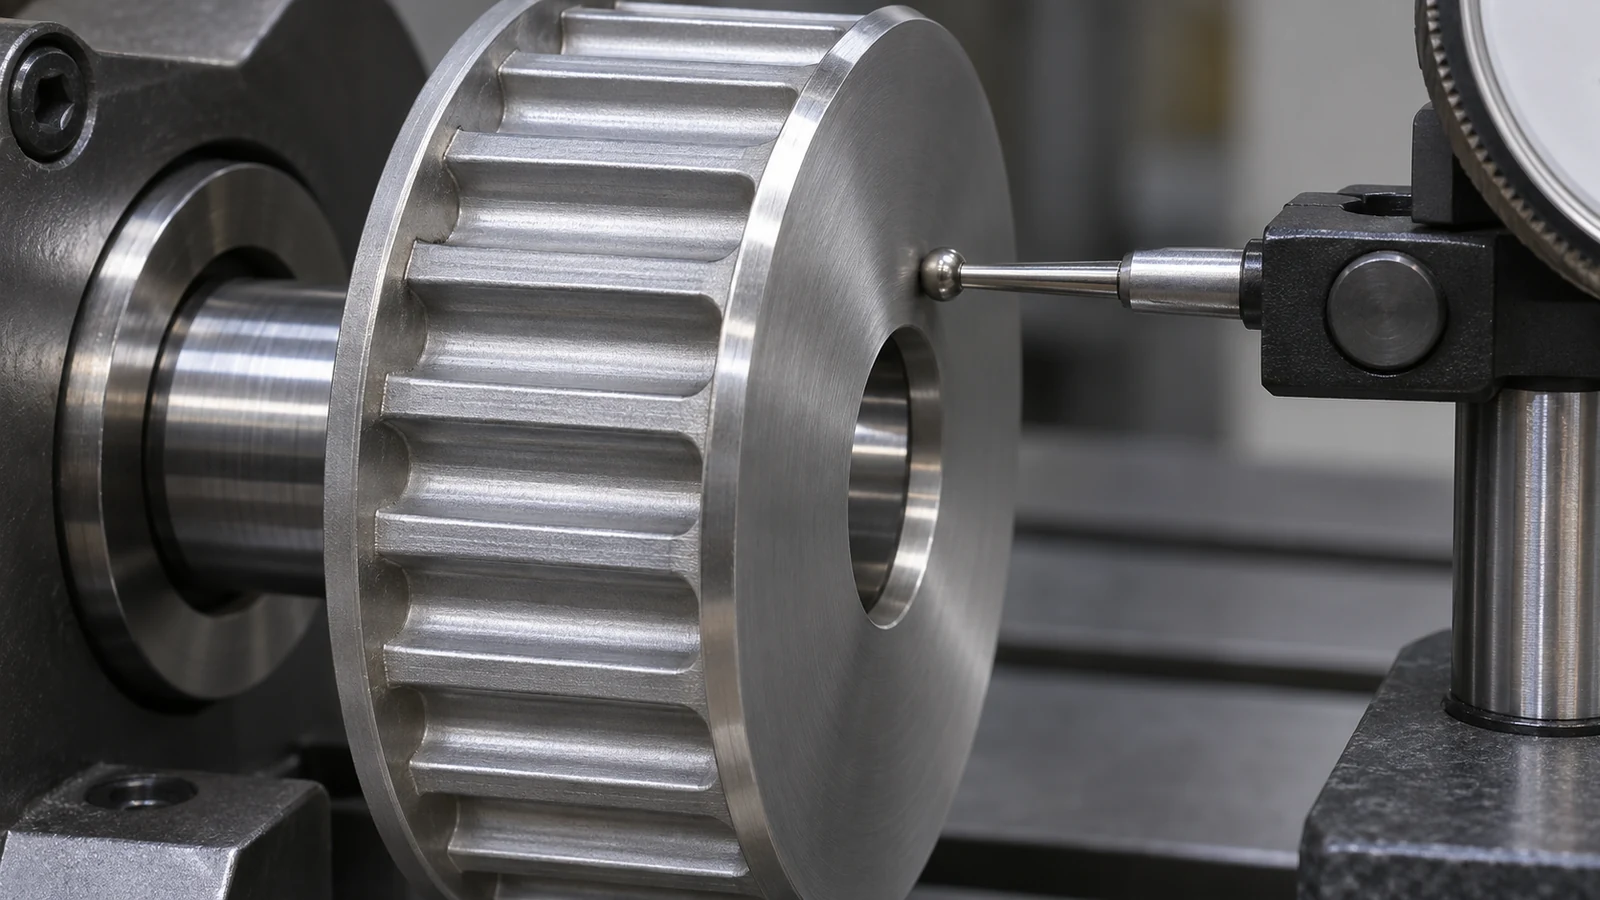
測定した歯またはスパンを記録し、インジケータをどのように走査したかを記録します。ベルトのかみ合いや騒音が懸念事項である場合、幾何学的な振れだけでは結果を説明できないことがあります。歯形、ピッチ、平行度、ベルト張力、軸のアライメント、取付条件も影響する可能性があります。これらは個別のチェック項目として維持し、1つの振れ公差を広げて駆動システム全体の代用とするのは避けてください。.
測定値が不合格の場合、プーリを再加工する前に、データム、アーバ、異物、クランプ、計器のゼロ点を確認します。セットアップを繰り返し、図面が実際に管理しているボア対歯、およびボア対フェースの関係を検査します。この手順により、部品の誤差と測定上のアーティファクトを切り分けやすくなります。.
他者が再現できる検査指示を書く
有用な指示は、データム形体、測定する表面または歯領域、半径方向か軸方向か、許容限界、および該当する製品シリーズ規格やメーカー仕様を特定します。形体が不連続またはアクセスが困難な場合は、測定サポートと接触方法を検査計画に追加します。データムや測定位置を指定しない一般的な全振れ指示は避けてください。.
サプライヤレビューには、プーリ図面のリビジョン、ベルトプロファイル/シリーズ、機能上のシャフトインターフェース、マークされたデータム方式、および必要なエビデンスを提供します。メーカーの公差表は、明記された製品および試験範囲内でのみ使用してください。プーリの実働歯形が重要な場合は、サプライヤと顧客が異なる表面を比較しないよう、生産前に測定方法を合意してください。.