
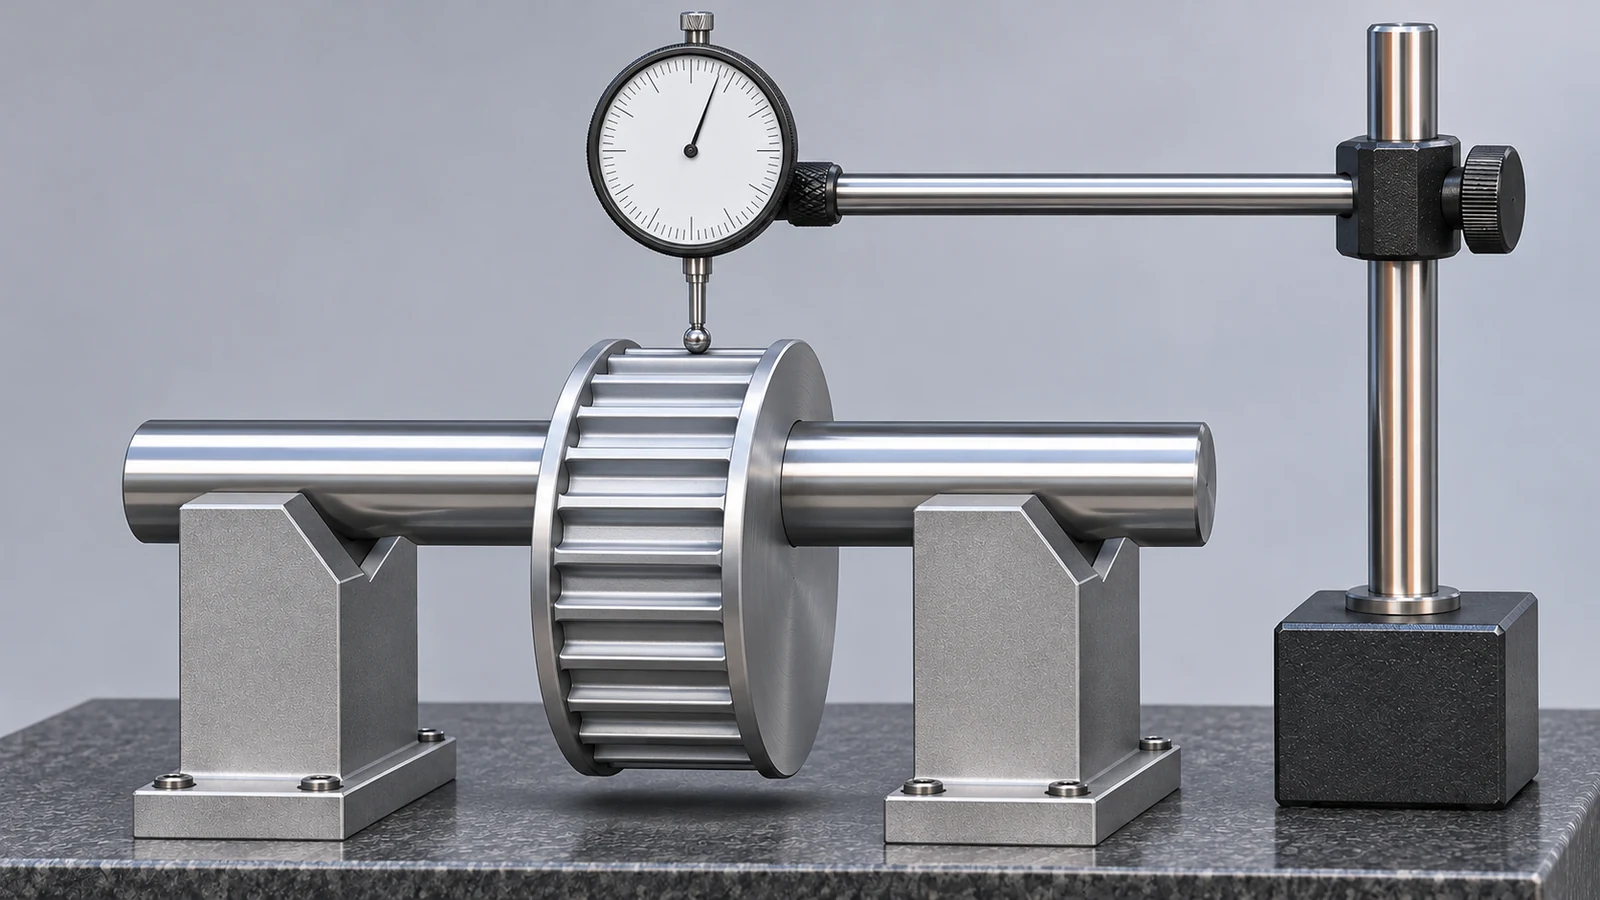
A excentricidade da polia dentada deve ser avaliada a partir do elemento que posiciona a polia em serviço, e não a partir de uma superfície externa arbitrária. Se o furo for o datum rotacional funcional, monte ou simule esse datum e meça a referência especificada de dente ou aro enquanto gira a peça. As leituras axial e radial respondem a perguntas diferentes: uma revela oscilação ou inclinação da face, a outra indica variação radial em relação ao eixo. Um único número de indicador sem datum declarado, local de contato, método de rotação e limite de aceitação é difícil de comparar entre fornecedores. Primeiro confirme que o projeto e o desenho da polia identificam o furo de posicionamento, a face e o elemento de medição; em seguida, selecione uma montagem que reproduza essa relação sem distorção por fixação.
Comece pelo esquema de datum funcional
Uma polia dentada pode ser posicionada por um furo acabado, um registro no cubo, uma bucha de fixação ou outra interface. O datum escolhido deve representar como a polia é centrada no eixo na montagem. Se o desenho não identificar essa relação, não presuma que um diâmetro externo conveniente seja o substituto correto.
Verifique no desenho de montagem o ajuste do eixo, o elemento de chaveta ou fixação, o contato com o ressalto e os requisitos de alinhamento da correia. Uma polia dimensionalmente circular no aro externo ainda pode girar excentricamente se a relação do furo ou do cubo estiver errada. Por outro lado, um resultado de excentricidade obtido em uma superfície bruta ou não funcional pode exagerar um problema que não existe no perfil de dente em trabalho.
Quando o furo é o datum, use um mandril adequado ou um arranjo entre pontas que posicione a partir do furo sem forçá-lo. O ajuste do mandril, a limpeza, as rebarbas e o comprimento de apoio podem todos afetar a leitura. Documente o setup para que uma inspeção repetida use o mesmo princípio de posicionamento.
Separe a excentricidade radial da oscilação axial
A excentricidade radial é lida em uma superfície de referência radial enquanto a polia gira em torno de seu eixo de posicionamento. A excentricidade axial é lida em uma face e é sensível à perpendicularidade da face, à inclinação e a como a peça está assentada. Elas não devem ser combinadas em um requisito genérico de excentricidade, a menos que o desenho defina explicitamente o teste. Uma leitura de face pode mudar quando a face de datum está suja ou a peça é fixada de forma irregular; uma leitura radial pode mudar com o ponto de contato escolhido no dente ou no aro.
| Verificação | Direção do indicador | O que ajuda a revelar |
|---|---|---|
| Excentricidade da referência radial | Radialmente em direção ao eixo da polia | Variação de centragem da referência de aro ou dente medida |
| Batimento frontal | Paralelo ao eixo | Oscilação axial ou relação angular da face medida |
| Tamanho/forma do furo | Medição separada do furo | Se o próprio elemento de localização cumpre o seu requisito de tamanho/forma |
A orientação da Optibelt para polias distingue o batimento circular radial e axial e relaciona o alinhamento dos dentes com o eixo do furo, ilustrando por que o desenho deve indicar o elemento e o método medidos. Os seus valores publicados aplicam-se ao âmbito do manual desse fabricante; não são limites universais para todas as séries de polias.
Monte um setup de medição repetível
Antes da medição, remova lascas e rebarbas salientes do furo e da face de referência. Assente a polia na referência especificada e rode-a de forma constante ao longo de uma rotação completa. Utilize um comparador com ponta de contacto e força adequadas ao elemento. Registe a leitura máxima e mínima, a variação total do comparador, a localização na peça e se a medição foi efetuada nos dentes, num aro exterior, num cubo ou numa face.
Um mandril simples só pode ajudar quando o seu ajuste e retidão forem adequados à tolerância de aceitação. Uma folga excessiva permite que a polia se desloque; um ajuste com interferência ou uma fixação agressiva pode deformar secções finas. Se o erro de montagem representar uma parte significativa da tolerância da peça, valide o dispositivo ou utilize um método de maior capacidade antes de tomar uma decisão de aprovação/reprovação.
Para a interface entre a polia e o veio, a página do site sobre informações de torneamento CNC quanto a veio maquinado fornecem contexto de fabrico relacionado. Não substituem os requisitos de referência e aceitação do desenho da polia.
Interprete com cuidado as leituras de dente e aro
A geometria dos dentes nem sempre é uma superfície de indicação contínua conveniente. O perfil da ponta, o passo dos dentes, a largura da polia e a geometria de contacto determinam como um apalpador pode tocar a superfície de trabalho. Uma leitura num aro liso pode ser útil para controlo do processo, mas não deve ser automaticamente reportada como batimento dos dentes, a menos que o desenho ou o plano de inspeção definam a relação.
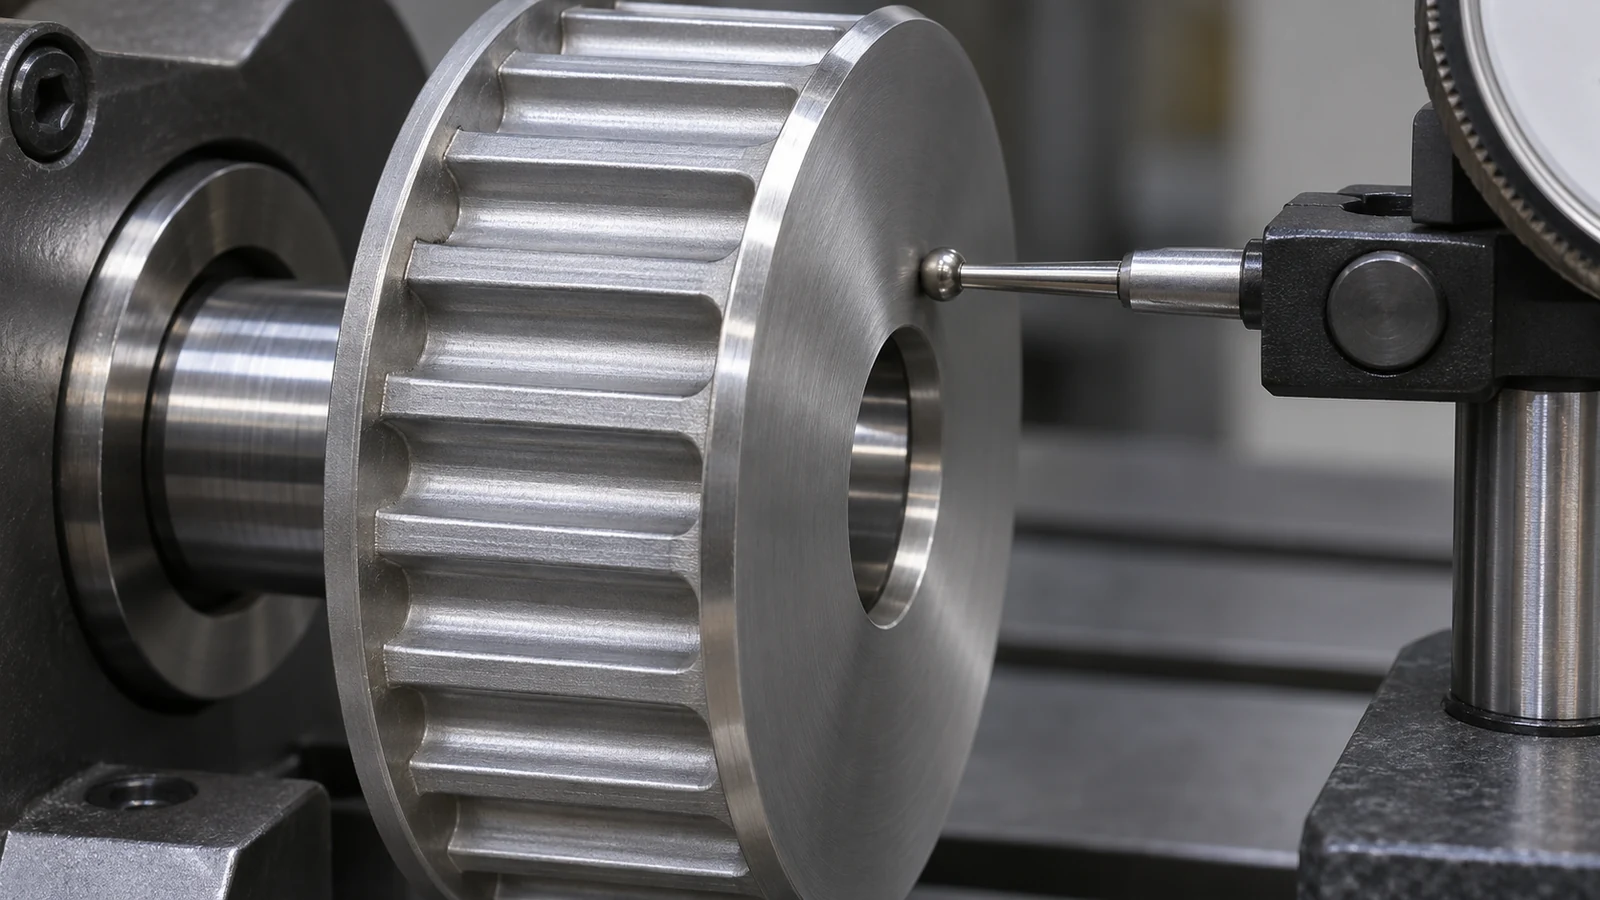
Registre qual dente ou vão foi medido e como o indicador foi percorrido. Se a preocupação é o engate da correia ou o ruído, a excentricidade geométrica sozinha pode não explicar o resultado: a forma do dente, o passo, o paralelismo, a tensão da correia, o alinhamento do eixo e as condições de montagem também podem influenciar. Mantenha esses itens como verificações separadas, em vez de ampliar uma tolerância de excentricidade para representar todo o sistema de acionamento.
Se uma leitura falhar, verifique o datum, o mandril, a presença de detritos, a fixação e o zero do instrumento antes de retrabalhar a polia. Repita a montagem e, em seguida, inspecione as relações entre furo e dente e entre furo e face que o desenho realmente controla. Essa sequência ajuda a separar um erro da peça de um artefato de medição.
Escreva uma especificação de inspeção que outros possam reproduzir
Uma indicação útil identifica o elemento de datum, a superfície ou região de dentes a medir, a direção radial versus axial, o limite aceito e qualquer norma de série de produto ou especificação do fabricante aplicável. Adicione ao plano de inspeção o suporte de medição e a abordagem de contato quando o elemento for descontínuo ou de difícil acesso. Evite fornecer uma leitura total do indicador genérica, sem datum ou local de medição.
Para revisão do fornecedor, forneça a revisão do desenho da polia, o perfil/série da correia, a interface funcional do eixo, o esquema de datum marcado e as evidências exigidas. Uma tabela de tolerâncias do fabricante deve ser usada apenas dentro do escopo declarado de produto e ensaio. Se o perfil funcional dos dentes da polia for crítico, acorde o método de medição antes da produção, para que fornecedor e cliente não comparem superfícies diferentes.