
Le faux rond d'une poulie synchrone doit être évalué à partir de l'élément qui positionne la poulie en service, et non à partir d'une surface extérieure arbitraire. Si l'alésage constitue la référence fonctionnelle de rotation, monter ou simuler cette référence et mesurer la dent ou la jante de référence spécifiée pendant la rotation de la pièce. Les lectures axiale et radiale répondent à des questions différentes : l'une révèle un voile ou une inclinaison de face, l'autre indique une variation radiale par rapport à l'axe. Une valeur unique d'indicateur, sans référence, point de contact, méthode de rotation et limite d'acceptation précisés, est difficile à comparer entre fournisseurs. Confirmer d'abord que la conception et le plan de la poulie identifient l'alésage de positionnement, la face et l'élément de mesure ; puis choisir un montage qui reproduit cette relation sans déformation due au serrage.
Commencer par le schéma de références fonctionnelles
Une poulie synchrone peut être positionnée par un alésage fini, un épaulement de moyeu, une douille de serrage ou une autre interface. La référence choisie doit représenter la façon dont la poulie est centrée sur l'arbre dans l'assemblage. Si le plan n'identifie pas cette relation, ne pas supposer qu'un diamètre extérieur commode constitue le substitut correct.
Vérifier sur le plan d'assemblage l'ajustement sur l'arbre, la clavette ou l'élément de serrage, le contact avec l'épaulement et les exigences de guidage de la courroie. Une poulie géométriquement circulaire à sa jante extérieure peut néanmoins tourner de façon excentrée si la relation entre l'alésage et le moyeu est incorrecte. Inversement, un résultat de faux rond obtenu sur une surface brute ou non fonctionnelle peut exagérer un défaut absent au niveau du profil de dent en service.
Lorsque l'alésage est la référence, utiliser un mandrin approprié ou un montage entre pointes qui positionne à partir de l'alésage sans le contraindre. L'ajustement du mandrin, la propreté, les bavures et la longueur d'appui peuvent tous affecter la lecture. Documenter le montage afin qu'un contrôle répété utilise le même principe de positionnement.
Distinguer le faux rond radial du voile axial
Le faux rond radial se lit sur une surface de référence radiale lorsque la poulie tourne autour de son axe de positionnement. Le faux rond axial se lit sur une face et est sensible à la perpendicularité de la face, à son inclinaison et à la façon dont la pièce est en appui. Ils ne doivent pas être combinés en une exigence générique de faux rond, sauf si le plan définit explicitement l'essai. Une lecture sur face peut varier si la face de référence est sale ou si la pièce est serrée de façon inégale ; une lecture radiale peut varier selon le point de contact choisi sur la dent ou la jante.
| Vérification | Direction de l'indicateur | Ce qu'elle permet de révéler |
|---|---|---|
| Faux rond de référence radiale | Radialement vers l'axe de la poulie | Variation de centrage de la jante ou de la référence dentaire mesurée |
| Faux rond frontal | Parallélisme par rapport à l'axe | Voile axial ou relation angulaire de la face mesurée |
| Dimension/forme de l'alésage | Mesure séparée de l'alésage | Si l'élément de localisation lui-même satisfait à son exigence de dimension/forme |
Le guide des poulies d'Optibelt distingue le faux rond circulaire radial et axial et relie l'alignement des dents à l'axe de l'alésage, illustrant pourquoi le plan doit nommer l'élément mesuré et la méthode. Ses valeurs publiées s'appliquent au champ d'application du manuel de ce fabricant ; elles ne constituent pas des limites universelles pour toutes les séries de poulies.
Établir un montage de mesure reproductible
Avant la mesure, éliminer les copeaux et les bavures saillantes de l'alésage et de la face de référence. Poser la poulie sur la référence spécifiée et la faire tourner régulièrement sur un tour complet. Utiliser un comparateur avec un palpeur et une force adaptés à l'élément. Enregistrer la lecture maximale et minimale, la variation totale du comparateur, l'emplacement sur la pièce et si la mesure a été prise sur les dents, sur une jante extérieure, sur un moyeu ou sur une face.
Un simple mandrin ne peut être utile que si son ajustement et sa rectitude conviennent à la tolérance d'acceptation. Un jeu excessif permet à la poulie de se déplacer ; un ajustement serré ou un bridage agressif peut déformer les sections minces. Si l'erreur de montage représente une part significative de la tolérance de la pièce, valider le montage ou utiliser une méthode à capacité supérieure avant de prendre une décision conforme/non conforme.
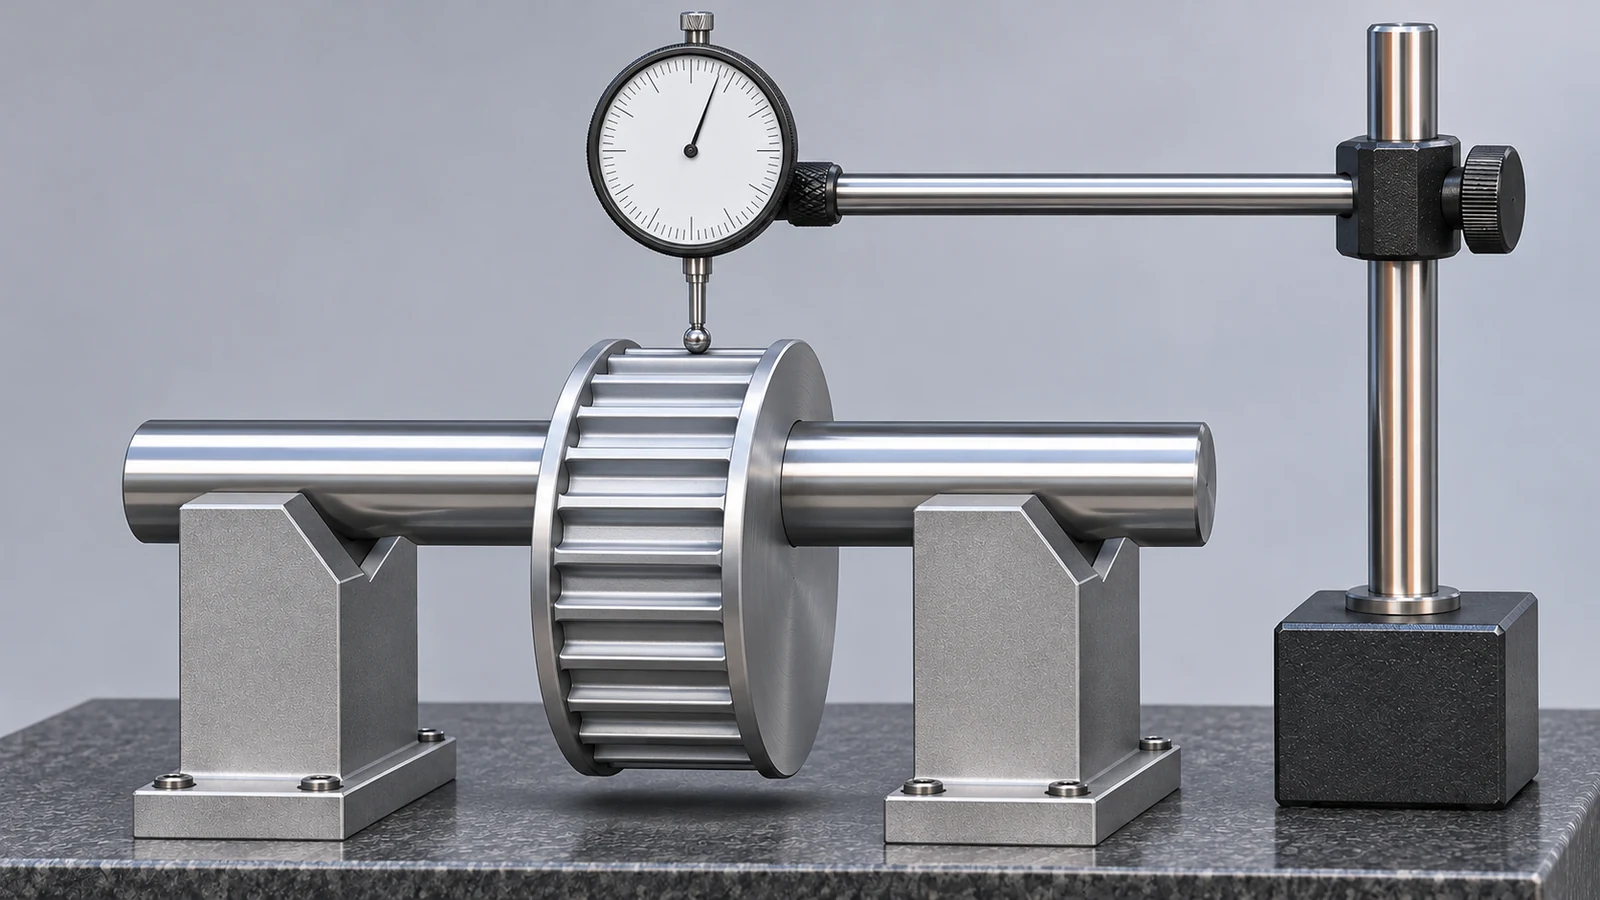
Pour l'interface poulie-arbre, la page Informations sur le tournage CNC et page de l'arbre usiné du site fournissent un contexte de fabrication connexe. Elles ne remplacent pas les exigences de référence et d'acceptation du plan de la poulie.
Interpréter avec soin les lectures sur les dents et la jante
La géométrie des dents ne constitue pas toujours une surface de comparaison continue pratique. Le profil de la pointe, le pas des dents, la largeur de la poulie et la géométrie de contact déterminent la manière dont un palpeur peut toucher la surface de travail. Une lecture sur une jante lisse peut être utile pour la maîtrise du processus, mais ne doit pas être automatiquement rapportée comme faux rond des dents, sauf si le plan ou le plan d'inspection définit la relation.
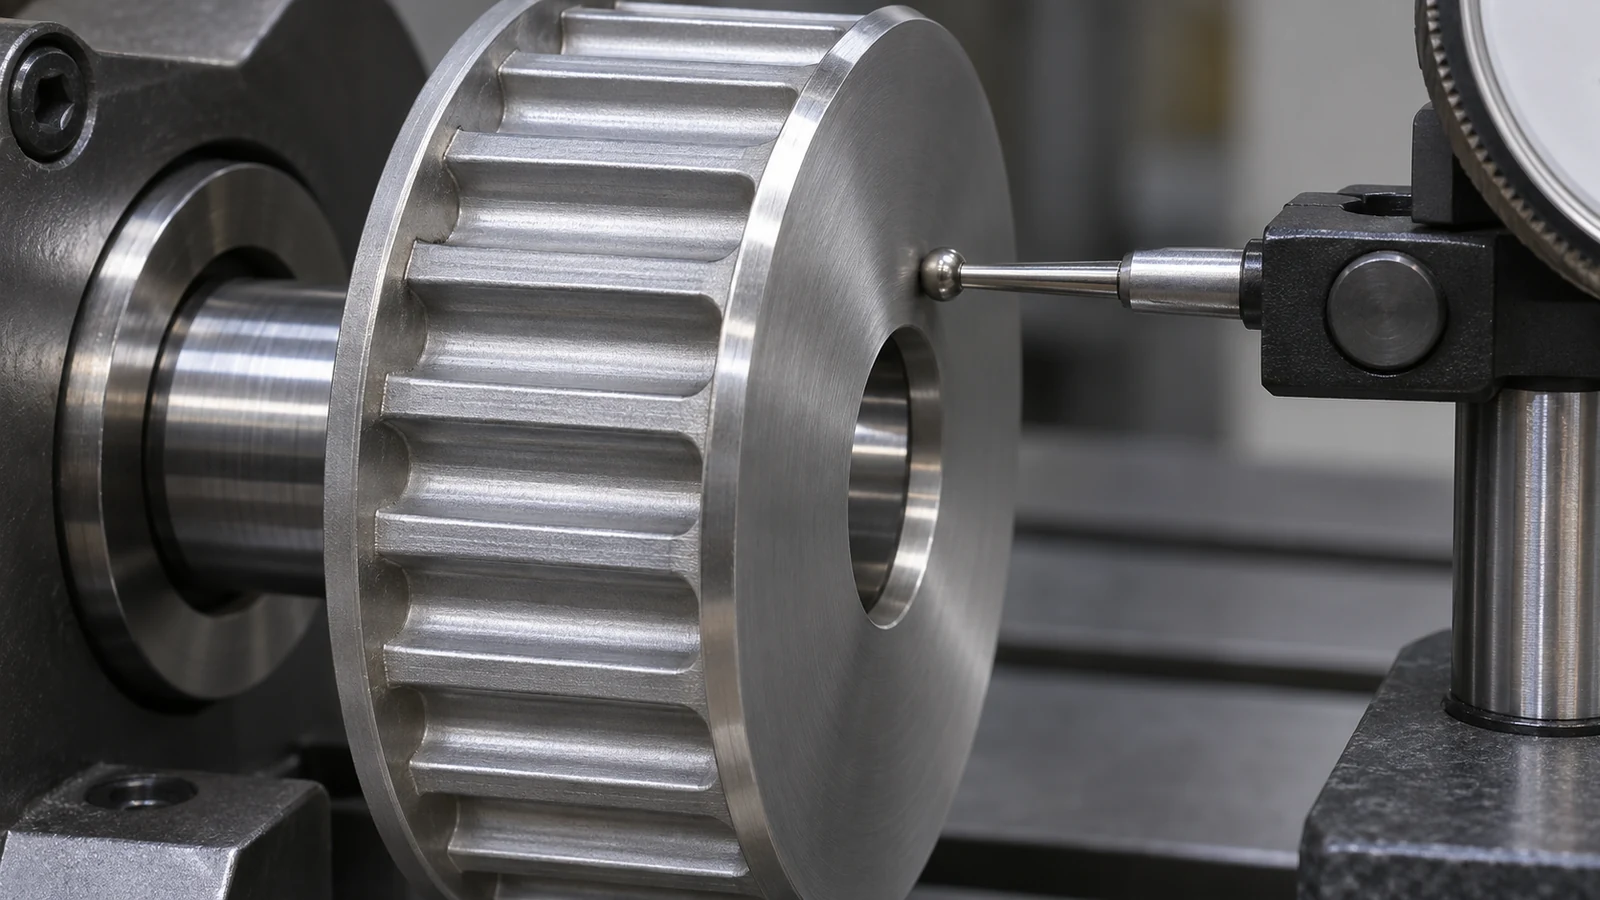
Enregistrez la dent ou la portée mesurée et la manière dont le comparateur a été déplacé. Si l'engagement de la courroie ou le bruit est le problème, le faux rond géométrique seul peut ne pas expliquer le résultat : la forme des dents, le pas, le parallélisme, la tension de la courroie, l'alignement des arbres et les conditions de montage peuvent également intervenir. Conservez ces contrôles séparés plutôt que d'élargir une seule tolérance de faux rond pour représenter l'ensemble du système d'entraînement.
Si une lecture est non conforme, vérifiez la référence, le mandrin, les débris, le bridage et le zéro de l'instrument avant de retoucher la poulie. Répétez le montage, puis contrôlez les relations alésage-dents et alésage-face que le plan contrôle réellement. Cette séquence aide à distinguer une erreur de pièce d'un artefact de mesure.
Rédiger une spécification de contrôle reproductible par d'autres
Une spécification utile identifie la référence (datum), la surface ou la zone de dents à mesurer, la direction radiale ou axiale, la limite acceptée, ainsi que toute norme de série de produits ou spécification de fabricant applicable. Ajoutez au plan d'inspection le support de mesure et l'approche de contact lorsque la caractéristique est discontinue ou difficile d'accès. Évitez de donner une lecture totale générique du comparateur sans référence ni emplacement de mesure.
Pour l'examen par le fournisseur, fournissez la révision du plan de la poulie, le profil/série de courroie, l'interface fonctionnelle de l'arbre, le schéma de références marqué et les preuves requises. Un tableau de tolérances du fabricant ne doit être utilisé que dans le cadre de produit et d'essai qu'il précise. Si le profil de dents fonctionnel de la poulie est critique, convenez de la méthode de mesure avant production afin que le fournisseur et le client ne comparent pas des surfaces différentes.