
Der Rundlauf einer Zahnriemenscheibe sollte anhand des Merkmals bewertet werden, das die Scheibe im Einsatz lagert, nicht anhand einer beliebigen Außenfläche. Wenn die Bohrung das funktionale Rotationsbezugselement ist, montieren oder simulieren Sie diesen Bezug und messen Sie die angegebene Zahn- oder Kranzreferenz während der Drehung des Teils. Axiale und radiale Messwerte beantworten unterschiedliche Fragen: Der eine zeigt Planlaufabweichung oder Verkippung, der andere weist radiale Abweichungen relativ zur Achse aus. Eine einzelne Messuhrzahl ohne angegebenen Bezug, Kontaktstelle, Rotationsmethode und Abnahmegrenze ist zwischen Lieferanten schwer vergleichbar. Bestätigen Sie zunächst, dass Konstruktion und Zeichnung der Scheibe die Positionierbohrung, die Stirnfläche und das Messmerkmal ausweisen; wählen Sie dann einen Aufbau, der diese Beziehung ohne Verformung durch Einspannung reproduziert.
Beginnen Sie mit dem funktionalen Bezugsschema
Eine Zahnriemenscheibe kann durch eine fertig bearbeitete Bohrung, einen Nabenansatz, eine Klemmbuchse oder eine andere Schnittstelle positioniert werden. Der gewählte Bezug sollte darstellen, wie die Scheibe in der Baugruppe auf der Welle zentriert wird. Wenn die Zeichnung diese Beziehung nicht ausweist, nehmen Sie nicht an, dass ein günstig gelegener Außendurchmesser der richtige Ersatz ist.
Prüfen Sie die Montagezeichnung auf Wellenpassung, Passfeder- oder Klemmmerkmal, Bundkontakt und Anforderungen an die Riemenführung. Eine Scheibe, die an ihrem Außenkranz maßlich rund ist, kann dennoch exzentrisch laufen, wenn die Beziehung von Bohrung oder Nabe falsch ist. Umgekehrt kann ein Rundlaufergebnis, das an einer rauen oder nicht funktionalen Fläche aufgenommen wurde, ein Problem übertreiben, das am arbeitenden Zahnprofil nicht vorliegt.
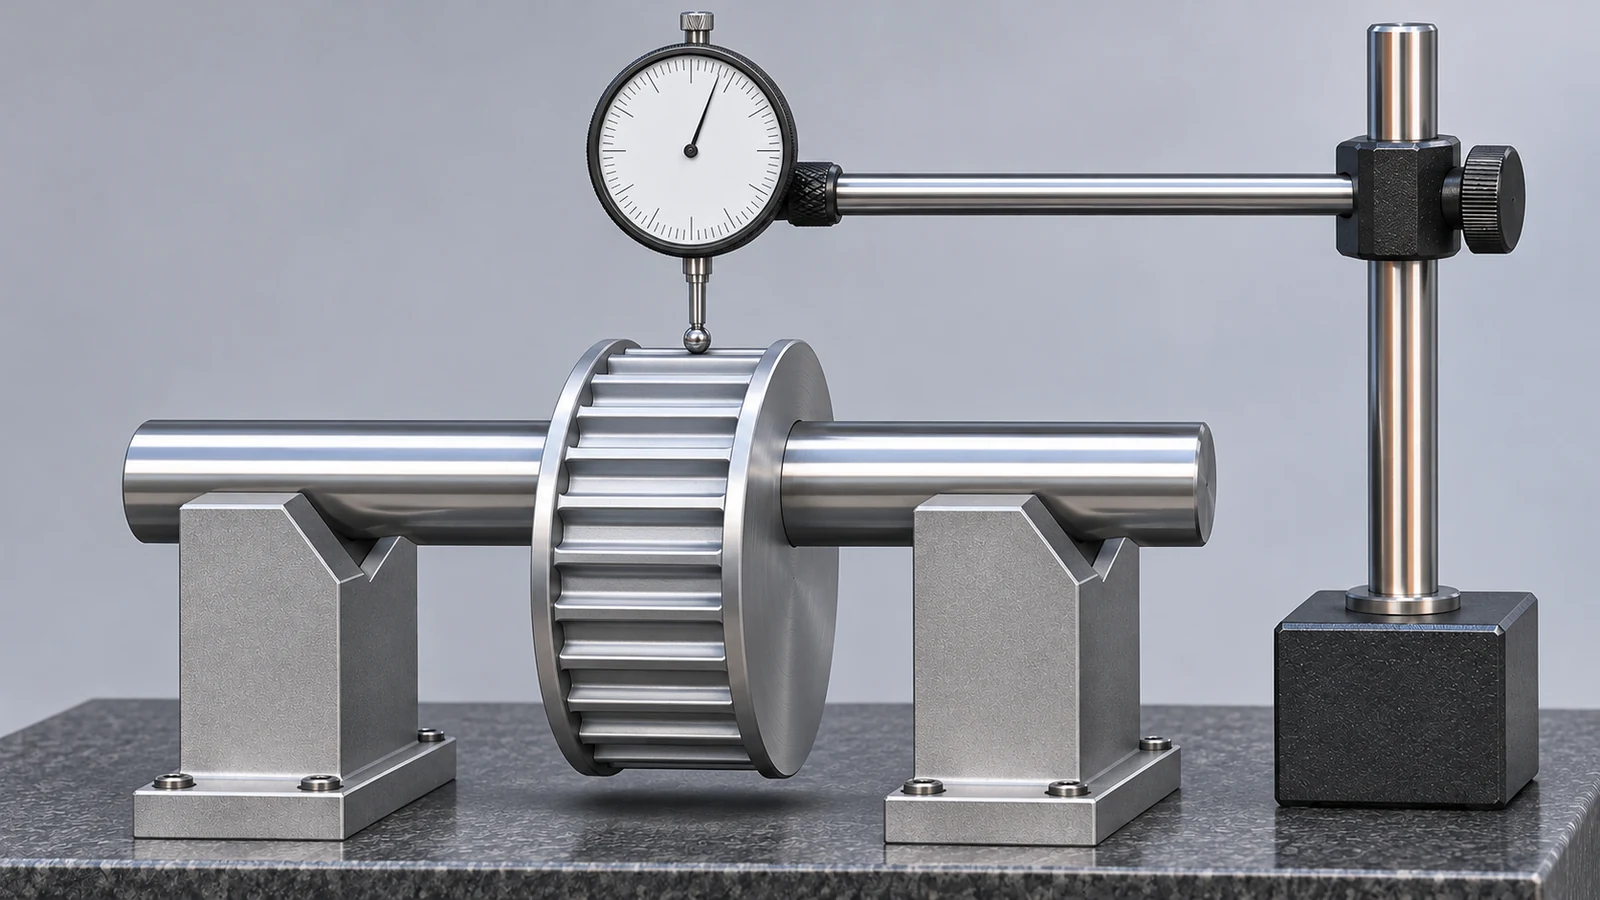
Wenn die Bohrung der Bezug ist, verwenden Sie einen geeigneten Dorn oder eine Anordnung zwischen Spitzen, die von der Bohrung aus positioniert, ohne sie zu verformen. Dornpassung, Sauberkeit, Grate und Auflagelänge können alle den Messwert beeinflussen. Dokumentieren Sie den Aufbau, damit eine Wiederholungsprüfung dasselbe Positionierungsprinzip verwendet.
Trennen Sie Radialrundlauf von Axialplanlauf
Der Radialrundlauf wird an einer radialen Referenzfläche abgelesen, während sich die Scheibe um ihre Positionierungsachse dreht. Der Axialrundlauf wird an einer Stirnfläche abgelesen und ist empfindlich gegenüber der Rechtwinkligkeit der Fläche, Verkippung und der Art, wie das Teil aufliegt. Sie sollten nicht zu einer allgemeinen Rundlaufanforderung zusammengefasst werden, es sei denn, die Zeichnung definiert die Prüfung ausdrücklich. Ein Stirnflächenmesswert kann sich ändern, wenn die Bezugsfläche verschmutzt ist oder das Teil ungleichmäßig eingespannt wird; ein radialer Messwert kann sich mit dem gewählten Zahn- oder Kranz-Kontaktpunkt ändern.
| Prüfen | Messuhrrichtung | Was sie aufzudecken hilft |
|---|---|---|
| Radialer Referenzrundlauf | Radial zur Achse der Scheibe | Mittenabweichung der gemessenen Felgen- oder Zahnreferenz |
| Planlauf | Parallel zur Achse | Axialer Schlag oder Winkelbeziehung der gemessenen Fläche |
| Bohrungsgröße/-form | Separate Bohrungsmessung | Ob das Positionierungsmerkmal selbst seine Größen-/Formanforderung erfüllt |
Die Riemenscheiben-Richtlinie von Optibelt unterscheidet zwischen radialem und axialem Rundlauf und setzt die Zahnausrichtung in Bezug zur Bohrungsachse, was verdeutlicht, warum die Zeichnung das gemessene Merkmal und die Methode benennen sollte. Die veröffentlichten Werte gelten für den Geltungsbereich des Handbuchs dieses Herstellers; sie sind keine universellen Grenzwerte für jede Riemenscheibenserie.
Erstellen Sie einen wiederholbaren Messaufbau
Vor der Messung sind Späne und erhabene Grate aus der Bohrung und von der Bezugsfläche zu entfernen. Die Riemenscheibe auf dem festgelegten Bezug aufsetzen und gleichmäßig über eine volle Umdrehung drehen. Ein Messgerät mit geeigneter Tastspitze und Messkraft für das Merkmal verwenden. Den maximalen und minimalen Messwert, die gesamte Messgerätabweichung, die Position am Teil sowie ob die Messung an den Zähnen, an einer Außenfelge, an einer Nabe oder an einer Fläche erfolgte, aufzeichnen.
Ein einfacher Dorn kann nur helfen, wenn seine Passung und Geradheit für die Abnahmetoleranz geeignet sind. Übermäßiges Spiel ermöglicht ein Verschieben der Riemenscheibe; eine Presspassung oder eine aggressive Klemmung kann dünne Querschnitte verformen. Wenn der Aufspannfehler einen bedeutenden Anteil der Teiltoleranz ausmacht, ist die Vorrichtung zu validieren oder eine leistungsfähigere Methode zu verwenden, bevor eine Bestanden/Nicht-bestanden-Entscheidung getroffen wird.
Für die Schnittstelle zwischen Riemenscheibe und Welle bieten die CNC-Drehbearbeitungsinformationen und Seite zu bearbeiteten Wellen der Website verwandten Fertigungskontext. Sie ersetzen nicht die Bezugs- und Abnahmeanforderungen der Riemenscheibenzeichnung.
Interpretieren Sie Zahn- und Kranzmesswerte sorgfältig
Die Zahngeometrie ist nicht immer eine geeignete durchgehende Messfläche. Das Spitzenprofil, die Zahnteilung, die Riemenscheibenbreite und die Kontaktgeometrie bestimmen, wie eine Tastspitze die Arbeitsfläche berühren kann. Ein Messwert an einer glatten Felge kann für die Prozesskontrolle nützlich sein, sollte aber nicht automatisch als Zahnrundlauf gemeldet werden, es sei denn, die Zeichnung oder der Prüfplan definiert die Beziehung.
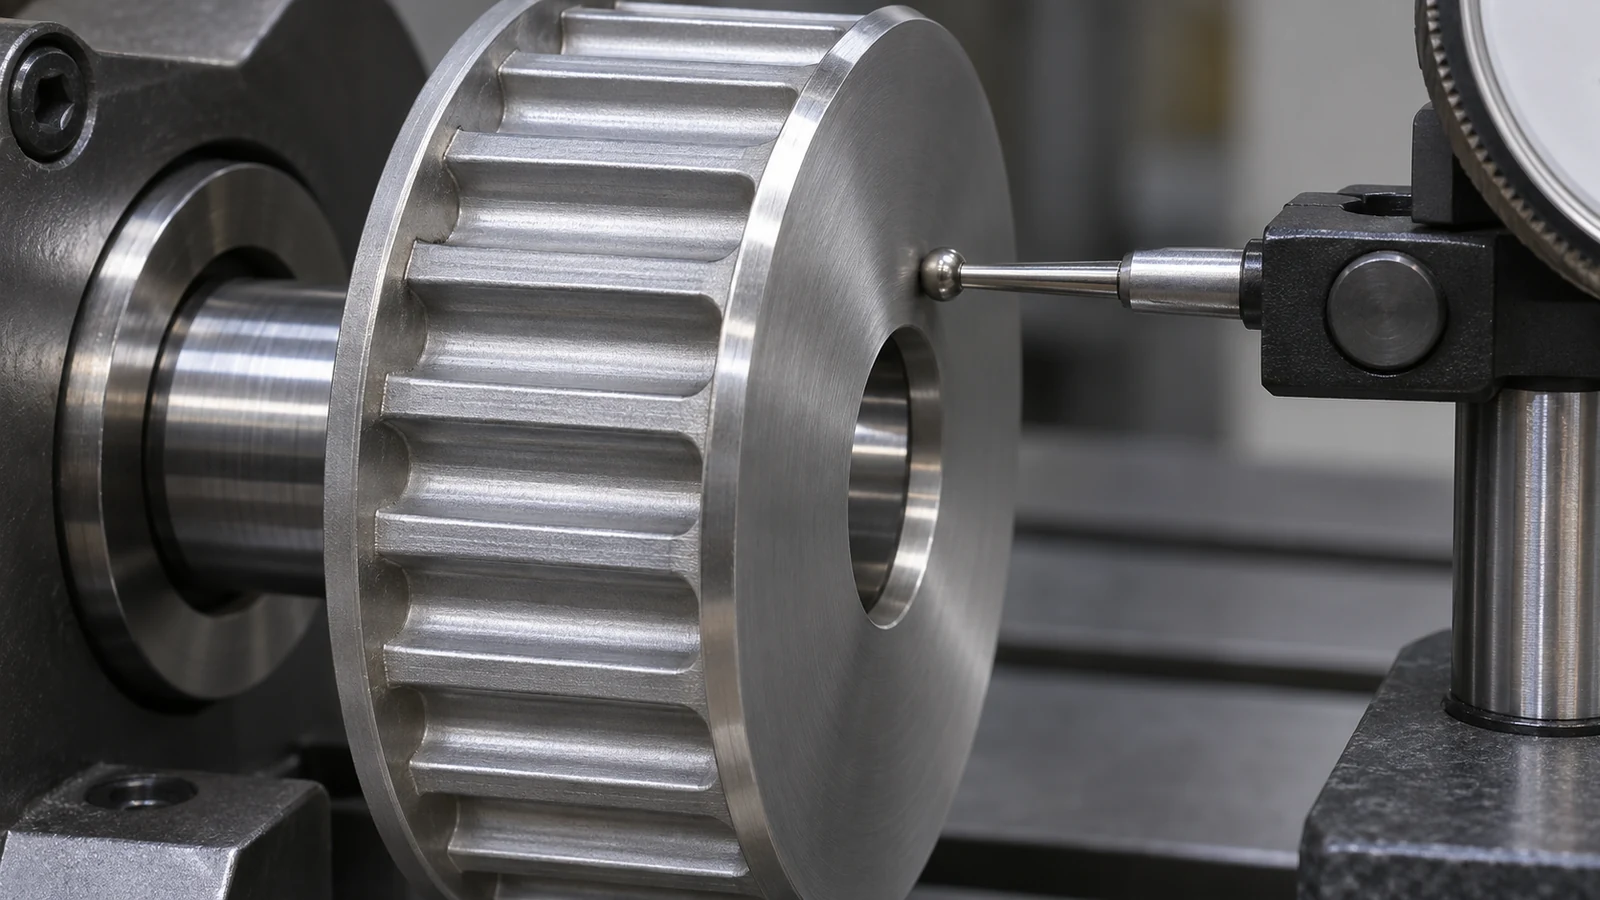
Erfassen Sie, welcher Zahn oder Abschnitt gemessen wurde und wie das Messgerät geführt wurde. Wenn Zahneingriff oder Geräusch das Problem sind, kann der geometrische Rundlauf allein das Ergebnis möglicherweise nicht erklären: Zahnform, Teilung, Parallelität, Riemenspannung, Wellenausrichtung und Montagebedingungen können ebenfalls eine Rolle spielen. Behandeln Sie diese als separate Prüfungen, anstatt eine einzelne Rundlauftoleranz zu erweitern, damit sie das gesamte Antriebssystem abdeckt.
Wenn eine Messung fehlschlägt, überprüfen Sie Bezug, Dorn, Verschmutzung, Einspannung und Nullstellung des Messgeräts, bevor Sie die Riemenscheibe nacharbeiten. Wiederholen Sie den Aufbau und prüfen Sie anschließend die Beziehungen zwischen Bohrung und Zahn sowie zwischen Bohrung und Stirnfläche, die die Zeichnung tatsächlich vorgibt. Diese Reihenfolge hilft, einen Teilefehler von einem Messartefakt zu unterscheiden.
Formulieren Sie eine Prüfungsangabe, die andere reproduzieren können
Eine zweckmäßige Angabe benennt das Bezugsmerkmal, den zu messenden Oberflächen- oder Zahnbereich, die radiale gegenüber der axialen Richtung, die zulässige Grenze sowie jede anwendbare Produktseriennorm oder Herstellerspezifikation. Fügen Sie dem Prüfplan die Messunterstützung und die Kontaktanordnung hinzu, wenn das Merkmal unterbrochen oder schwer zugänglich ist. Vermeiden Sie eine pauschale Gesamtmessuhr-Anzeige ohne Bezug oder Messstelle.
Für die Lieferantenprüfung stellen Sie die Revisionsnummer der Riemenscheibenzeichnung, Riemenprofil/-serie, funktionale Wellenschnittstelle, das gekennzeichnete Bezugssystem und die erforderlichen Nachweise bereit. Eine Toleranztabelle des Herstellers sollte nur innerhalb ihres angegebenen Produkt- und Prüfumfangs verwendet werden. Wenn das wirksame Zahnprofil der Riemenscheibe kritisch ist, vereinbaren Sie das Messverfahren vor der Produktion, damit Lieferant und Kunde nicht unterschiedliche Oberflächen vergleichen.