
PCTFEリングは、切削直後の検査に合格しても、素材と熱履歴についてより詳細な確認が必要となる場合があります。PCTFE加工は、トレーサブルな樹脂グレードとブランクから始め、管理された除去シーケンスを通して進め、納品時に指定された状態での測定で終えるべきです。低吸湿性や寸法安定性の評判があっても、素材がどのように製造され、その後どのように処理されたかの影響は排除されません。.
したがって、購入者にとって有用な問いは、単にPCTFEを旋削できるかどうかではありません。どの材料と加工履歴が完成部品とともに届くのか、そして合意された製造シーケンス後に重要形状が許容範囲に保たれていることをどのような証拠が示すのか、ということです。本記事は機械加工部品に関するものであり、バルブ全体、極低温アセンブリ、または酸素システムの承認に関するものではありません。.
樹脂から完成リングまで材料を追跡する
PCTFEとはポリクロロトリフルオロエチレンのことで、機械加工用素材として供給できるフッ素系ポリマーです。樹脂の商標名、ロッドの呼称、完成部品の仕様は、サプライチェーン上の異なる地点を表します。実際に何を購入しているのかを特定せずに、これらを「Kel-F相当」という一行にまとめてはいけません。.
ダイキンは、自社のPCTFE素材の加工方法の一つとして機械加工を挙げています。Neoflon M400Hのロッドおよびバルブシート試験片についてNASAを通じて発表された研究も、製造履歴がなぜ重要かを示しています。研究者らは、素材の加工、熱履歴、機械加工に関連する変化を調べました。これらの結果は、試験された材料と試験片に関するものです。それらは履歴と検証を求める根拠となるものであり、測定された一つの収縮値をすべてのPCTFE部品に課すものではありません。.
For PCTFE加工 シールリングの場合、製造者とグレード、素材形態、供給ロット、指定がある場合は事前のコンディショニング、および図面改訂を記録します。素材供給者が変わった場合、証明書に同じポリマー系統名が記載されていても、工程認定と受入計画の見直しが必要かどうかを検討してください。.
どの寸法がアセンブリを変化させ得るかを判断する
内径、外周位置決め径、軸方向着座面、およびシール機能部を分けて考えます。それぞれが動いた場合の影響は異なります。外径は金属キャリア内での保持力に影響し、軸方向面は予圧に影響し、損傷したシールエッジは全体径が正しくても局所的な接触不良を生じさせる可能性があります。.
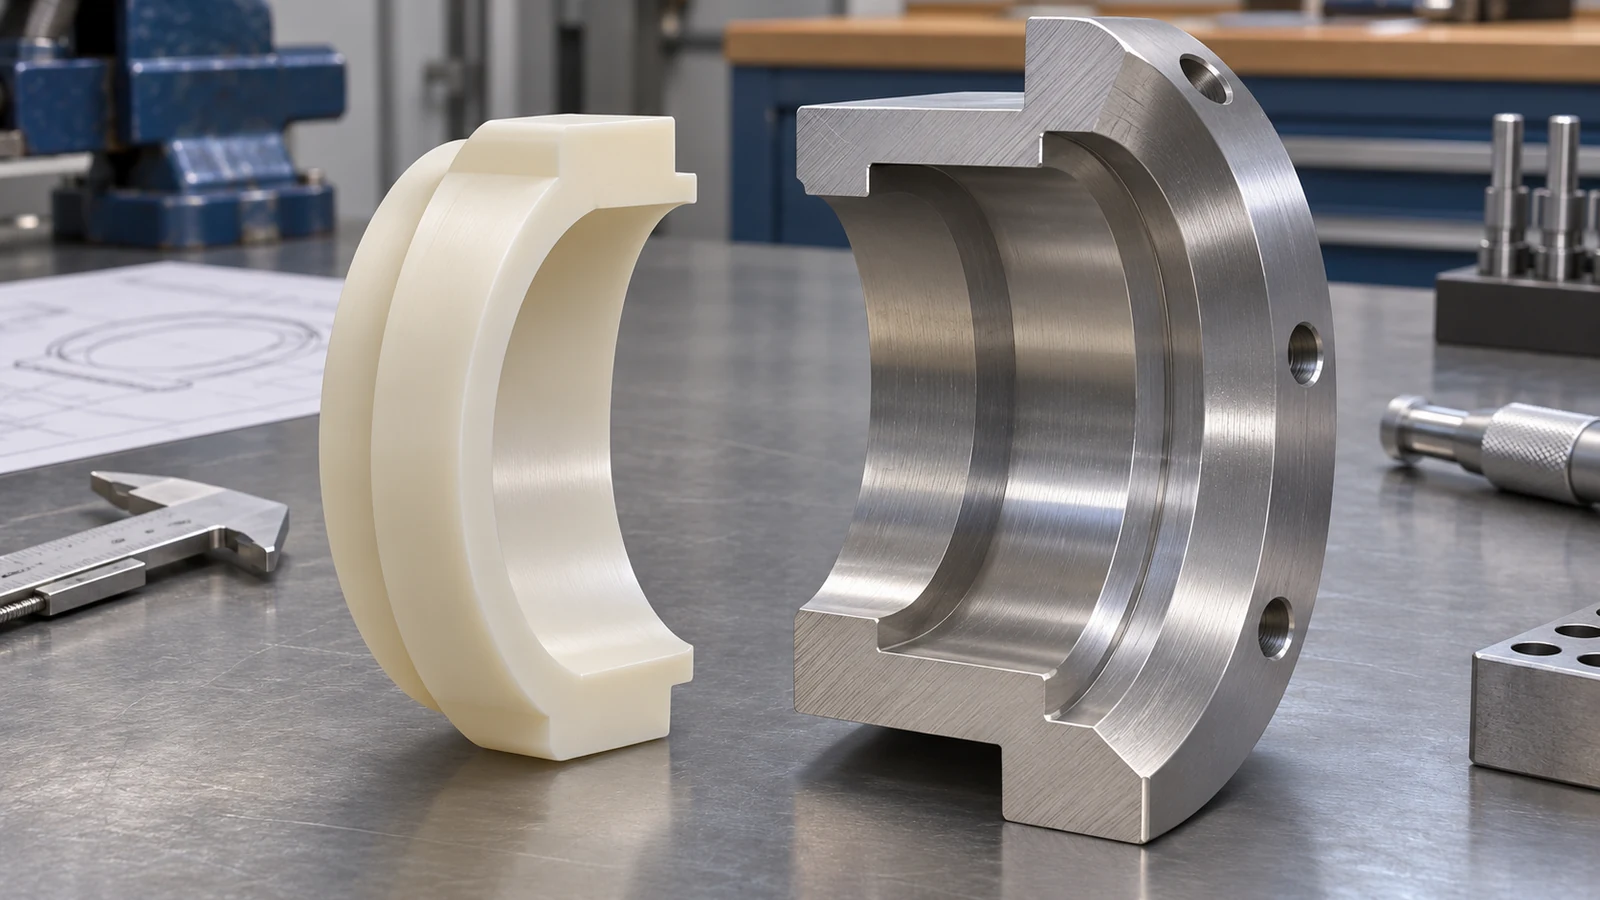 そのマップは、公差と測定の労力をどこに割り当てるべきかを決定します。圧縮や位置を確立するインターフェースを管理しつつ、非機能的な逃げを一般図面要求の下に置くことは妥当かもしれません。リングがアセンブリ内でどのように収まるかを特定する代わりに、すべての面に厳しいサイズ限度を追加してはなりません。.
| 特徴 | アセンブリに関する質問 | 定義すべき情報 |
|---|---|---|
| 位置決め直径 | 意図しない変形なしに部品を保持するものは何か? | 嵌合形状、はめあい基準、測定状態 |
| 着座面 | 軸方向の位置または圧縮を確立するものは何か? | データム、面の関係、仕上げ要件 |
| シールエッジ | 連続性を保たなければならない接触は何か? | 許容されるエッジ処理と損傷基準 |
| 非機能的な逃げ | それはクリアランスを提供するだけか? | 不要な精度を伴わないエンベロープとバリの限度 |
除去とコンディショニングは一つのルートに含める
粗加工はブランクの断面を変化させ、以前はそれを支えていた材料から最終形状を解放します。熱処理またはコンディショニング工程が指定されている場合、その工程が粗加工の前、工程間、または加工後のいずれに行われるかをルートに明記すべきです。設計権限者と材料供給者は、実際の素材と受入要件に基づいてその順序を決定すべきです。.
異なるフッ素ポリマーや樹脂の成形データから普遍的なアニーリングサイクルを採用してはなりません。加熱および冷却の指示は、グレード、形状、目的に適したものでなければなりません。熱処理は寸法を変化させる可能性があり、すべての最終的な嵌合を維持する自動的な是正措置ではありません。.
中間工程後に重要なデータムを回復するための十分なアクセスを確保してください。リングの場合、別個の保持面または合意された加工代が必要となることがあります。すべての動きを係数から予測したり、すべての寸法に同じ補正を適用したりするのではなく、試作形状と材料でその加工代を評価してください。.
The プラスチック材料の概要 ファミリーレベルの文脈には有用です。PCTFE固有の履歴と最終状態の確認は、特に部品の性能がポリマーと金属界面の関係に依存する場合、コンポーネント計画に残さなければなりません。.
リリースされた形状を検査し、シール面を保護する
軟質または薄肉のリングは、治具の力や測定力に反応することがあります。チャックやマンドレルに押し付けられている間に取得された測定値は、その拘束状態を表しています。生産中には有用かもしれませんが、自由状態のコンポーネントの受入条件を暗黙のうちに置き換えるべきではありません。.
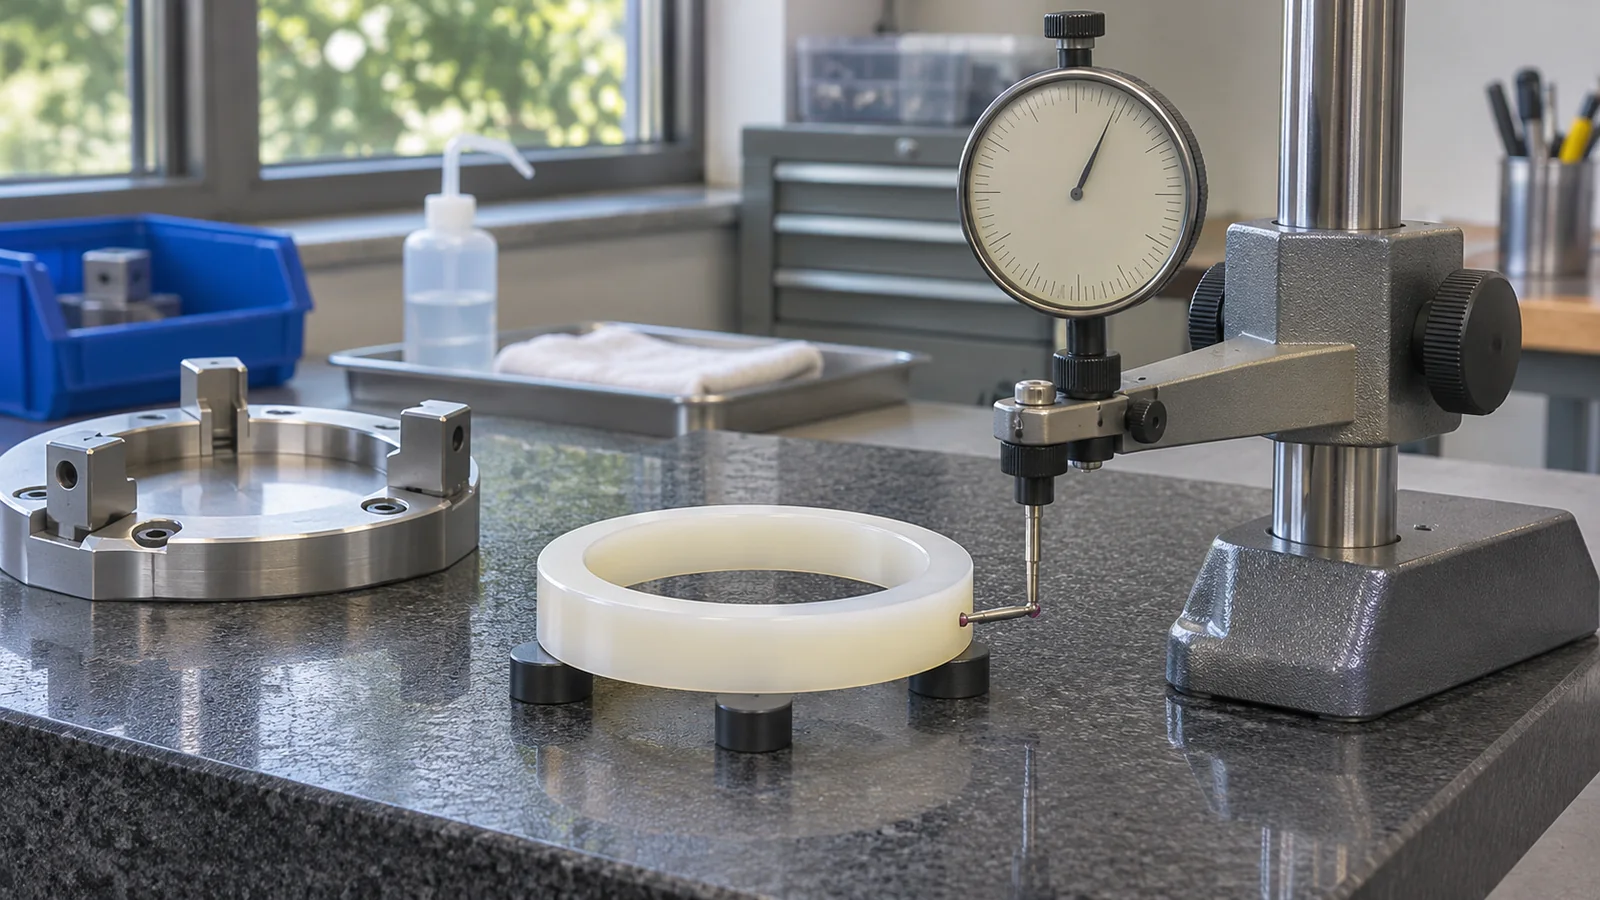 重要な特徴に対して、測定方法、支持方法、環境条件を合意してください。接触力が読み取り値に影響を与える可能性がある場合は、適切な方法を比較するか、一貫した低荷重技術を定義してください。寸法回復が適格性確認の課題の一部である場合、読み取りを行う間隔または工程段階を記録してください。機械のスケジュールに都合が良いという理由だけで待機時間を選択することは避けてください。.
表面検査では、指定されたテクスチャに加えて、引っかき傷、材料の破れ、付着したバリ、取り扱いによる損傷を考慮すべきです。最終加工後は作業エッジを保護してください。粗さの数値は密封形状全体を表すものではなく、寸法報告書は別途要求される漏れ試験や適用試験に代わるものではありません。.
仮説的レビュー:加工後にキャリア嵌合が変化する
旋削後にPCTFEインサートが検査治具に適合したが、指定された後工程の後に意図した金属キャリアとの関係を満たさなくなったとします。チームはまず、読み取り値が同じデータム、測定力、温度条件を使用していることを確認します。次に、素材の同一性と、加工およびコンディショニングの実際の順序を比較します。.
変化がその後工程の後にのみ現れる場合、旋盤で一律のオーバーサイズ補正を追加すると原因を隠してしまう可能性があります。より有益な試作では、定義された段階で関連する界面を記録し、ルート、素材状態、または仕上げ段階の見直しが必要かどうかを評価します。薄いセクターが1つだけ変化する場合は、均一な材料収縮を仮定するのではなく、拘束と非対称な除去についても検討すべきです。.
これは例示的な問題解決手法であり、顧客部品に関する主張ではありません。PCTFE加工の適格性確認では、測定結果とともに工程履歴を保持すべき理由を説明しています。有用な成果は、指定部品に対する再現可能なルートであり、ポリマーに対する恒久的な補正係数ではありません。.
見積依頼を明確にする詳細
正確な材料要件、管理されている場合はブランクの供給元、モデルと寸法図、重要な嵌合界面、エッジと仕上げの要件、および部品が受け入れられる条件を提供してください。熱処理、洗浄、組立試験、または適用適格性確認の所有者を明示してください。.
完成したコンポーネントをその素材ロットとルートに結び付けるために必要な記録を指定してください。代替材料供給元が提案される場合は、生産前にその代替のレビューを要求してください。PCTFE加工は、極低温性能やガス適合性の無制限の保証として見積もられるべきではありません。それらの要件には独自の工学的根拠が必要です。.
PCTFE部品に関する質問
加工前にコンディショニングされた素材は、その後自動的に安定しますか?
自動的ではありません。除去は断面と工程履歴を変化させます。完成形状が適用仕様の下で追加の検証を必要とするかどうかを確立してください。.
試作リングは、将来のすべてのリングに対する補正を確立できますか?
いいえ。形状、素材の由来、断面、経路によって結果は変わり得ます。試験条件を維持し、一度の観察をファミリー全体の許容差に変えるのではなく、変更点を見直してください。.
平滑なシール面だけでアセンブリを承認するのに十分ですか?
いいえ。表面状態は一つの入力にすぎません。嵌合形状、材料状態、組立荷重、および規定の機能試験にも対応する必要があります。.